
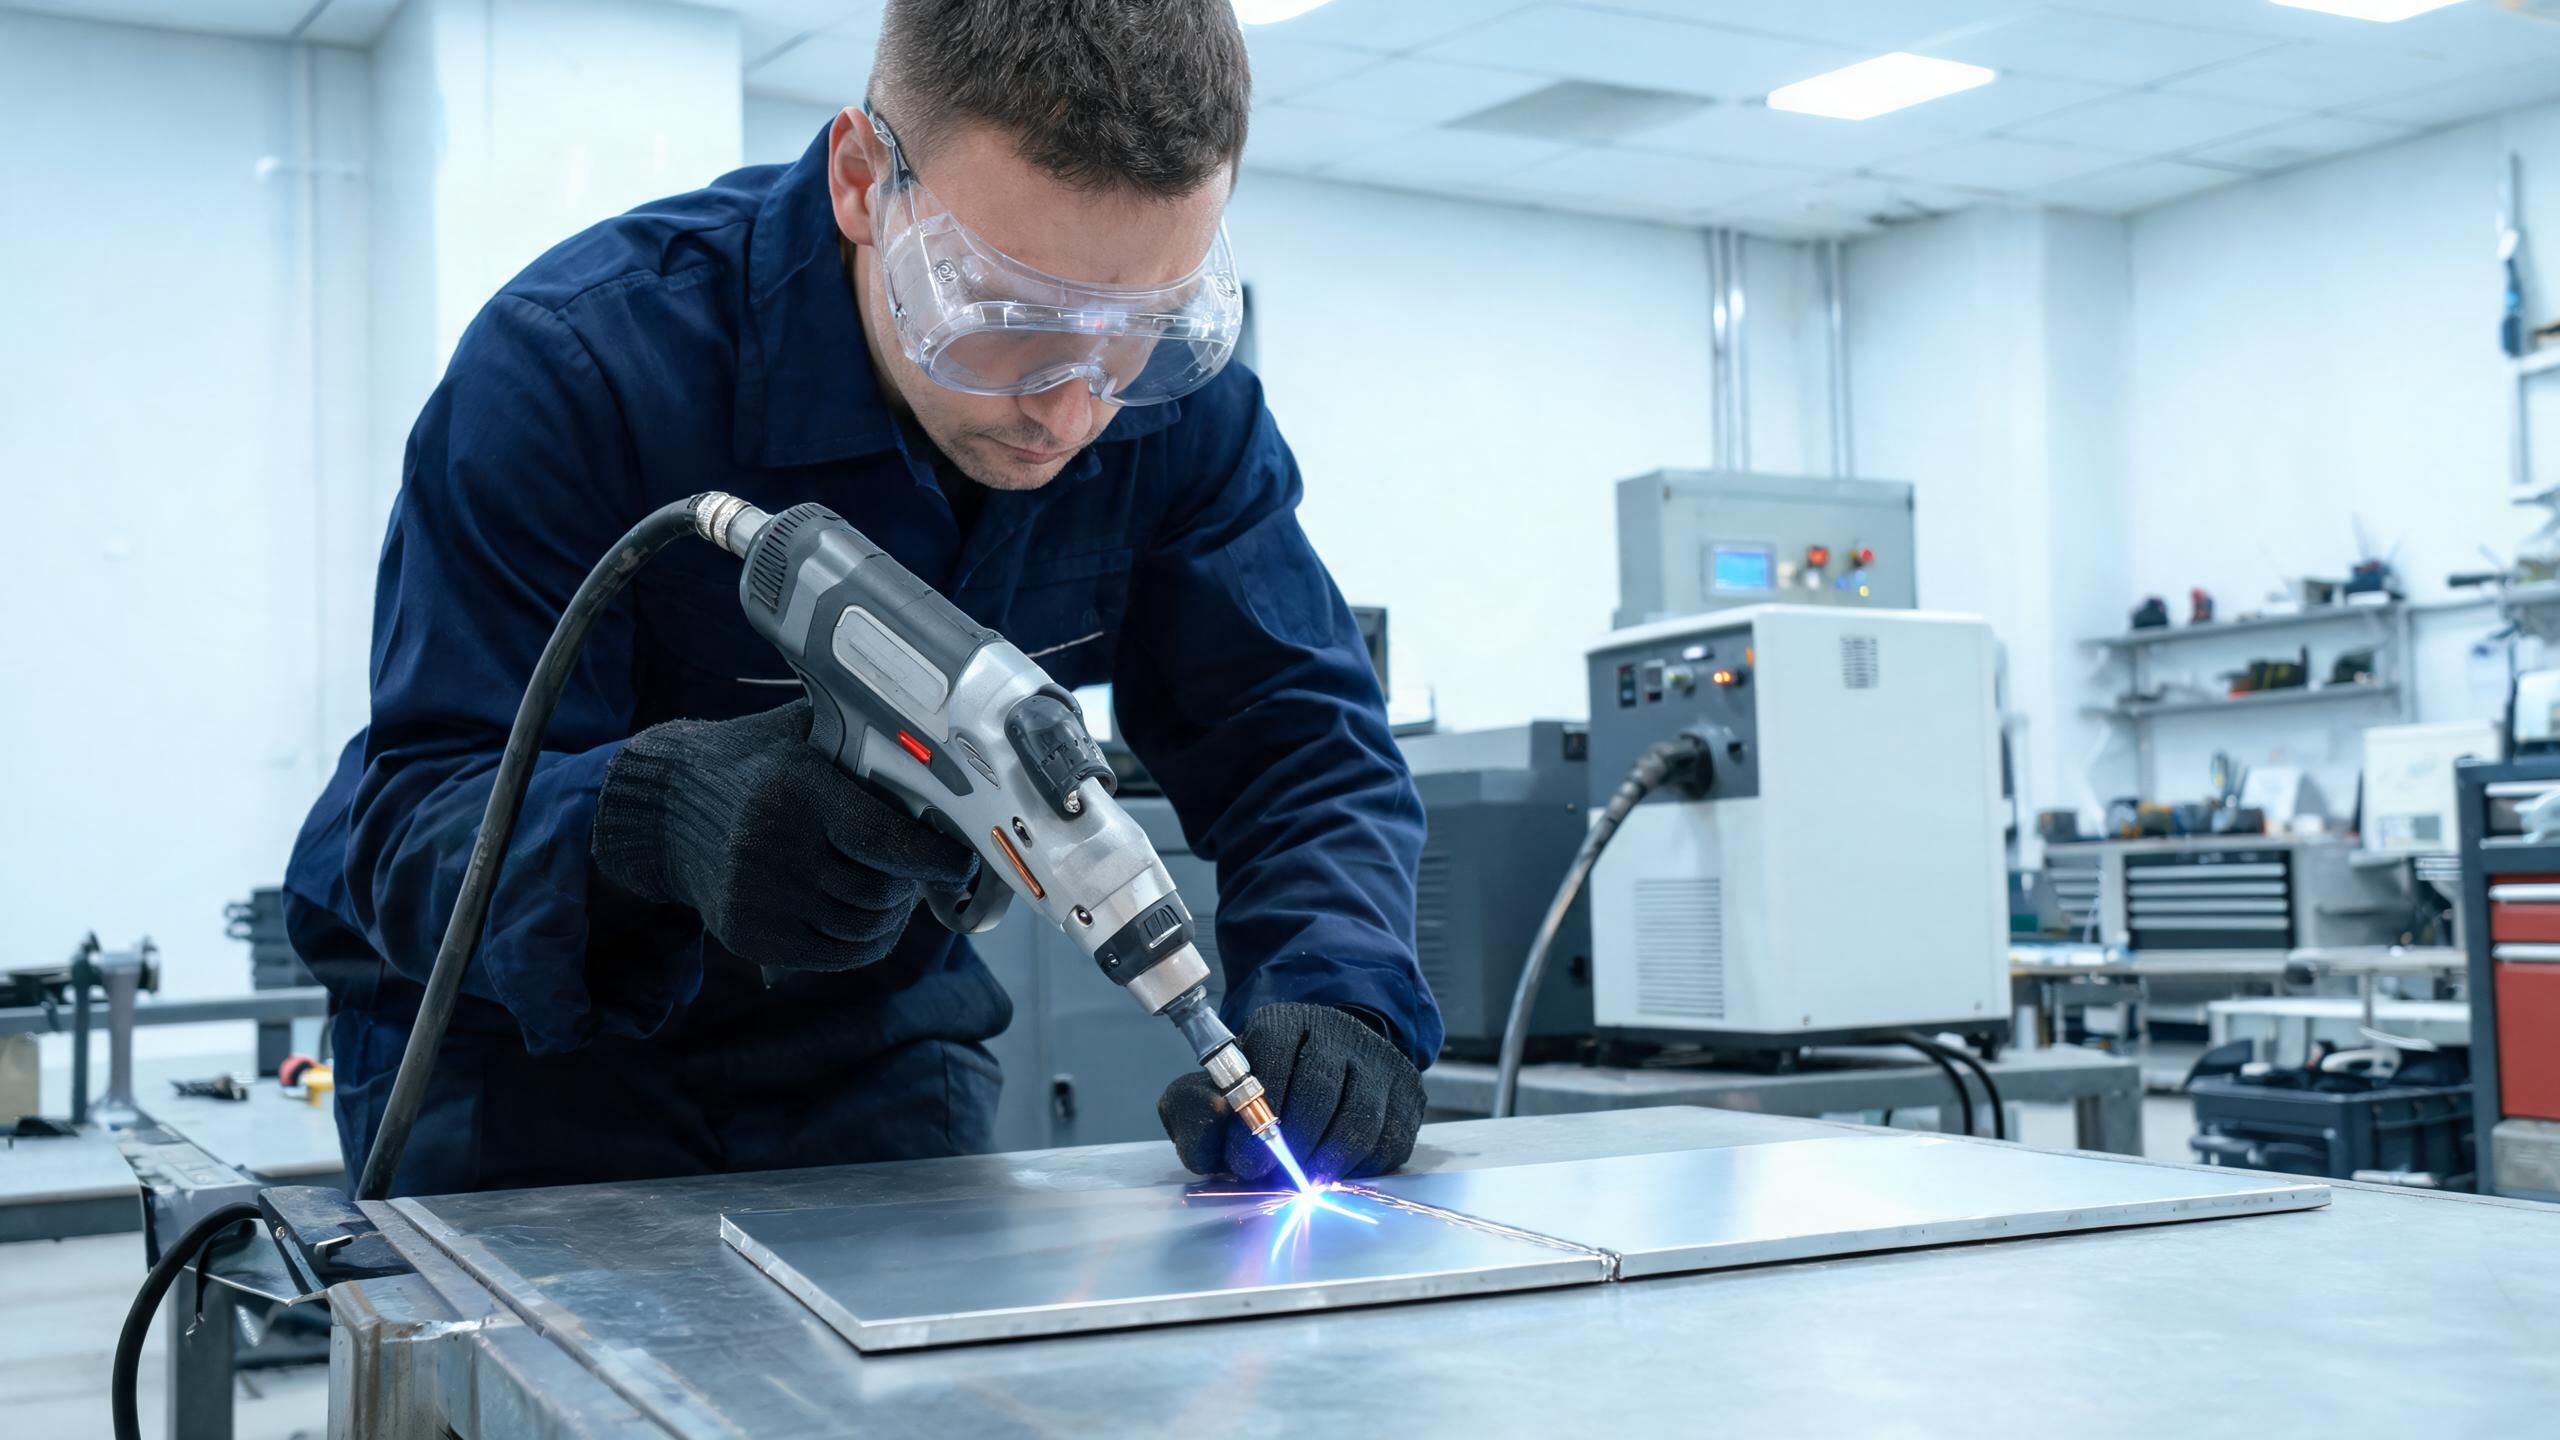
Teknik dan kiat untuk mengelas lembaran aluminium tipis (0,5-1,5 mm) dengan laser welder portabel, mencakup pemilihan daya, kontrol masukan panas, pengelolaan oksida, gas pelindung, persiapan sambungan, dan pengumpanan kawat untuk mengisi celah.
Panduan Teknis
Mengapa Aluminium Tipis Memerlukan Perhatian Khusus
Aluminium tipis - biasanya lembaran dengan ketebalan 0,5 mm hingga 1,5 mm - banyak digunakan pada casing elektronik, panel dekoratif, heat sink, rumah baterai, dan komponen struktural ringan. Mengelas ketebalan tipis ini menghadirkan serangkaian tantangan yang berbeda dibandingkan mengelas pelat aluminium yang lebih tebal. Margin kesalahannya kecil: terlalu banyak panas dan Anda menembus; terlalu sedikit dan Anda mendapatkan fusi yang tidak sempurna.
Sebuah laser welder portabel memberikan operator presisi yang dibutuhkan untuk aluminium tipis karena energi laser dapat difokuskan dan dikendalikan secara ketat pada tingkat milidetik. Tetapi peralatan saja tidak cukup - teknik dan penyesuaian parameter yang membedakan lasan yang bersih dari bagian yang ditolak. Untuk gambaran menyeluruh tentang penggunaan mesin las laser portabel untuk aluminium, lihat panduan khusus kami.
Memilih Tingkat Daya yang Tepat untuk Aluminium Tipis
Untuk lembaran aluminium tipis (0,5–1,5 mm), pengaturan daya yang lebih rendah umumnya lebih tepat. Shandong Xinhong CNC Technology Co., Ltd. memproduksi las laser genggam model dalam konfigurasi 1000W, 1500W, 2000W, dan 3000W. Untuk pekerjaan aluminium tipis:
| Ketebalan Material | Daya yang Direkomendasikan | Keunggulan Utama |
|---|---|---|
| 0,5–0,8 mm | 1000W | Masukan panas minimal, mengurangi risiko tembus |
| 0,8–1,2 mm | 1000W–1500W | Keseimbangan penetrasi dan kontrol |
| 1,2–1,5 mm | 1500W | Penetrasi penuh dengan kolam las yang stabil |
Model 1500W mencapai penetrasi maksimum 3 mm pada aluminium, dengan konsistensi jahitan las ±0,1 mm. Untuk aplikasi lembaran tipis, presisi ini berarti Anda dapat secara konsisten menghasilkan lasan pada kisaran penetrasi yang lebih rendah tanpa melebihi dan merusak benda kerja.
Teknik 1: Kontrol Masukan Panas dengan Kecepatan dan Daya
Teknik paling penting untuk aluminium tipis adalah mengelola masukan panas. Karena aluminium menghantarkan panas dengan cepat, zona terpengaruh termal menyebar dengan cepat - dan pada material tipis, seluruh lembaran dapat memanas dengan cepat. Berikut cara mengendalikannya:
- Gunakan kecepatan gerak yang lebih tinggi: Gerakkan pistol las pada 15–25 mm/s untuk lembaran 0,5–0,8 mm. Gerakan yang lebih cepat mengurangi total masukan panas per satuan panjang, mencegah tembus.
- Kurangi daya laser: Jangan menjalankan pada daya penuh untuk stok tipis. Pada mesin 1500W, mulailah pada 600–900W untuk aluminium 0,5 mm dan tingkatkan hanya jika penetrasi tidak mencukupi.
- Gunakan mode pulsa jika tersedia: Mengpulse laser memberikan energi dalam semburan terkendali, memungkinkan logam mendingin sedikit di antara pulsa. Ini secara drastis mengurangi risiko tembus pada material tipis.
Tips praktis: Selalu uji parameter pada potongan sisa dari paduan dan ketebalan yang sama sebelum mengelas benda kerja sebenarnya. Mesin dapat menyimpan 50+ set parameter pengelasan, jadi setelah Anda menemukan kombinasi yang tepat, simpan untuk penggunaan di masa mendatang.
Teknik 2: Kelola Lapisan Oksida pada Lembaran Tipis
Pada aluminium tipis, lapisan oksida secara proporsional lebih signifikan relatif terhadap ketebalan logam dasar. Film oksida 4–5 nm kurang berpengaruh pada pelat 3 mm, tetapi pada lembaran 0,5 mm, ini mewakili fraksi material yang signifikan dan dapat menyebabkan cacat las yang serius.
- Sikat zona las dengan sikat kawat aluminium khusus segera sebelum pengelasan. Jangan gunakan sikat yang pernah digunakan pada baja - partikel besi yang tertanam dalam sikat akan mengontaminasi aluminium dan menyebabkan cacat.
- Bersihkan dengan pelarut (aseton atau isopropil alkohol) untuk menghilangkan minyak, sidik jari, dan kelembapan. Pada lembaran tipis, kontaminasi kecil pun dapat mengakibatkan porositas yang membahayakan integritas las.
- Las segera setelah pembersihan. Lapisan oksida mulai terbentuk kembali dalam hitungan menit. Idealnya, las dalam waktu 30 menit setelah persiapan permukaan untuk material tipis.
Teknik 3: Optimasi Gas Pelindung untuk Aluminium Tipis
Gas pelindung sangat penting untuk aluminium tipis karena kolam las kecil lebih rentan terhadap kontaminasi atmosfer. Argon adalah pilihan standar, tetapi laju aliran gas dan posisi nosel lebih penting pada material tipis:
- Laju aliran: 15–20 L/mnt adalah tipikal. Laju aliran yang terlalu tinggi dapat menciptakan turbulensi yang menarik udara sekitar; terlalu rendah membuat las kurang terlindungi.
- Sudut nosel: Pegang nosel gas pelindung pada sudut trailing 10–15° relatif terhadap arah pengelasan untuk memastikan gas menutupi kolam las yang membeku di belakang sinar.
- Kemurnian gas: Gunakan argon murni 99,999%. Tingkat kemurnian yang lebih rendah memasukkan uap air dan oksigen yang berkontribusi pada porositas, yang sangat bermasalah pada lembaran tipis karena ada lebih sedikit material untuk mentolerir cacat.
Teknik 4: Persiapan Sambungan dan Fiksasi
Lembaran aluminium tipis fleksibel dan rentan terhadap distorsi akibat panas pengelasan. Persiapan sambungan dan fiksasi yang tepat sangat penting:
- Gunakan fit-up yang rapat: Untuk pengelasan laser, toleransi celah harus dijaga di bawah 0,2 mm. Aluminium tipis tidak dapat menjembatani celah besar tanpa pengisi berlebihan, yang menambah panas.
- Jepit dengan kuat: Amankan kedua bagian untuk mencegah pergerakan selama pengelasan. Ekspansi termal dapat menggeser sambungan saat panas menumpuk.
- Pertimbangkan las titik: Tempatkan las titik kecil pada interval di sepanjang sambungan sebelum menjalankan las penuh. Ini menjaga kesejajaran dan mengurangi distorsi.
Konsistensi jahitan las ±0,1 mm dari mesin-mesin ini berarti sinar laser tetap tepat pada jalurnya, tetapi operator tetap bertanggung jawab untuk menyajikan sambungan yang sejajar dengan benar ke sinar.
Teknik 5: Gunakan Pengumpan Kawat untuk Mengisi Celah
Ketika celah tidak dapat dihindari atau Anda perlu menambah material pada aluminium tipis, aksesori pengumpan kawat otomatis sangat berharga. Menggunakan kawat pengisi aluminium ER4043 atau ER5356:
- ER4043 (5% silikon) mengalir dengan baik dan bagus untuk pengelasan tujuan umum pada lembaran tipis. Ini memiliki titik leleh lebih rendah dan mengurangi sensitivitas retak.
- ER5356 (5% magnesium) memberikan kekuatan geser lebih tinggi dan lebih disukai untuk aplikasi struktural dan untuk mencocokkan paduan aluminium seri 5000.
- Mulai dengan laju pengumpanan kawat 2–4 m/mnt untuk material tipis dan sesuaikan berdasarkan ukuran celah dan profil manik yang diinginkan.
Operasi Berkelanjutan untuk Pekerjaan Batch
Komponen aluminium tipis sering diproduksi dalam batch - bagian casing, braket, atau panel. Sistem pendingin air pada mesin las laser genggam ini mendukung operasi berkelanjutan selama 8 jam atau lebih, yang berarti Anda dapat menjalankan batch produksi tanpa berhenti untuk pendinginan. Suhu laser yang stabil menghasilkan kualitas las yang konsisten di seluruh batch.
Sertifikasi CE dan RoHS, bersama dengan manajemen mutu ISO 9001:2015, memberikan kepatuhan terdokumentasi bagi pembeli yang memasok industri teregulasi atau pasar Eropa.
Kesalahan Umum yang Harus Dihindari
- Menggunakan daya terlalu tinggi pada lembaran tipis, menyebabkan tembus dan lengkung.
- Melewatkan penghilangan oksida, menyebabkan porositas dan fusi yang tidak konsisten.
- Menggunakan saluran gas pelindung yang kotor atau lembap, yang memasukkan hidrogen ke dalam las.
- Fiksasi yang buruk, memungkinkan sambungan bergerak di tengah pengelasan dan menghasilkan manik yang tidak sejajar.
- Tidak menyimpan parameter yang terbukti, memaksa Anda menyetel ulang dari awal pada setiap batch.
Kesimpulan
Mengelas aluminium tipis dengan laser welder portabel bermuara pada mengontrol masukan panas, menyiapkan permukaan dengan benar, menggunakan gas pelindung yang tepat, dan memfiksasi sambungan dengan benar. Dengan pilihan daya dari 1000W hingga 3000W dan kemampuan menyimpan set parameter yang dioptimalkan, mesin las laser genggam ini memberi fabrikator alat yang mereka butuhkan untuk menghasilkan las berkualitas tinggi yang konsisten pada lembaran aluminium tipis.