
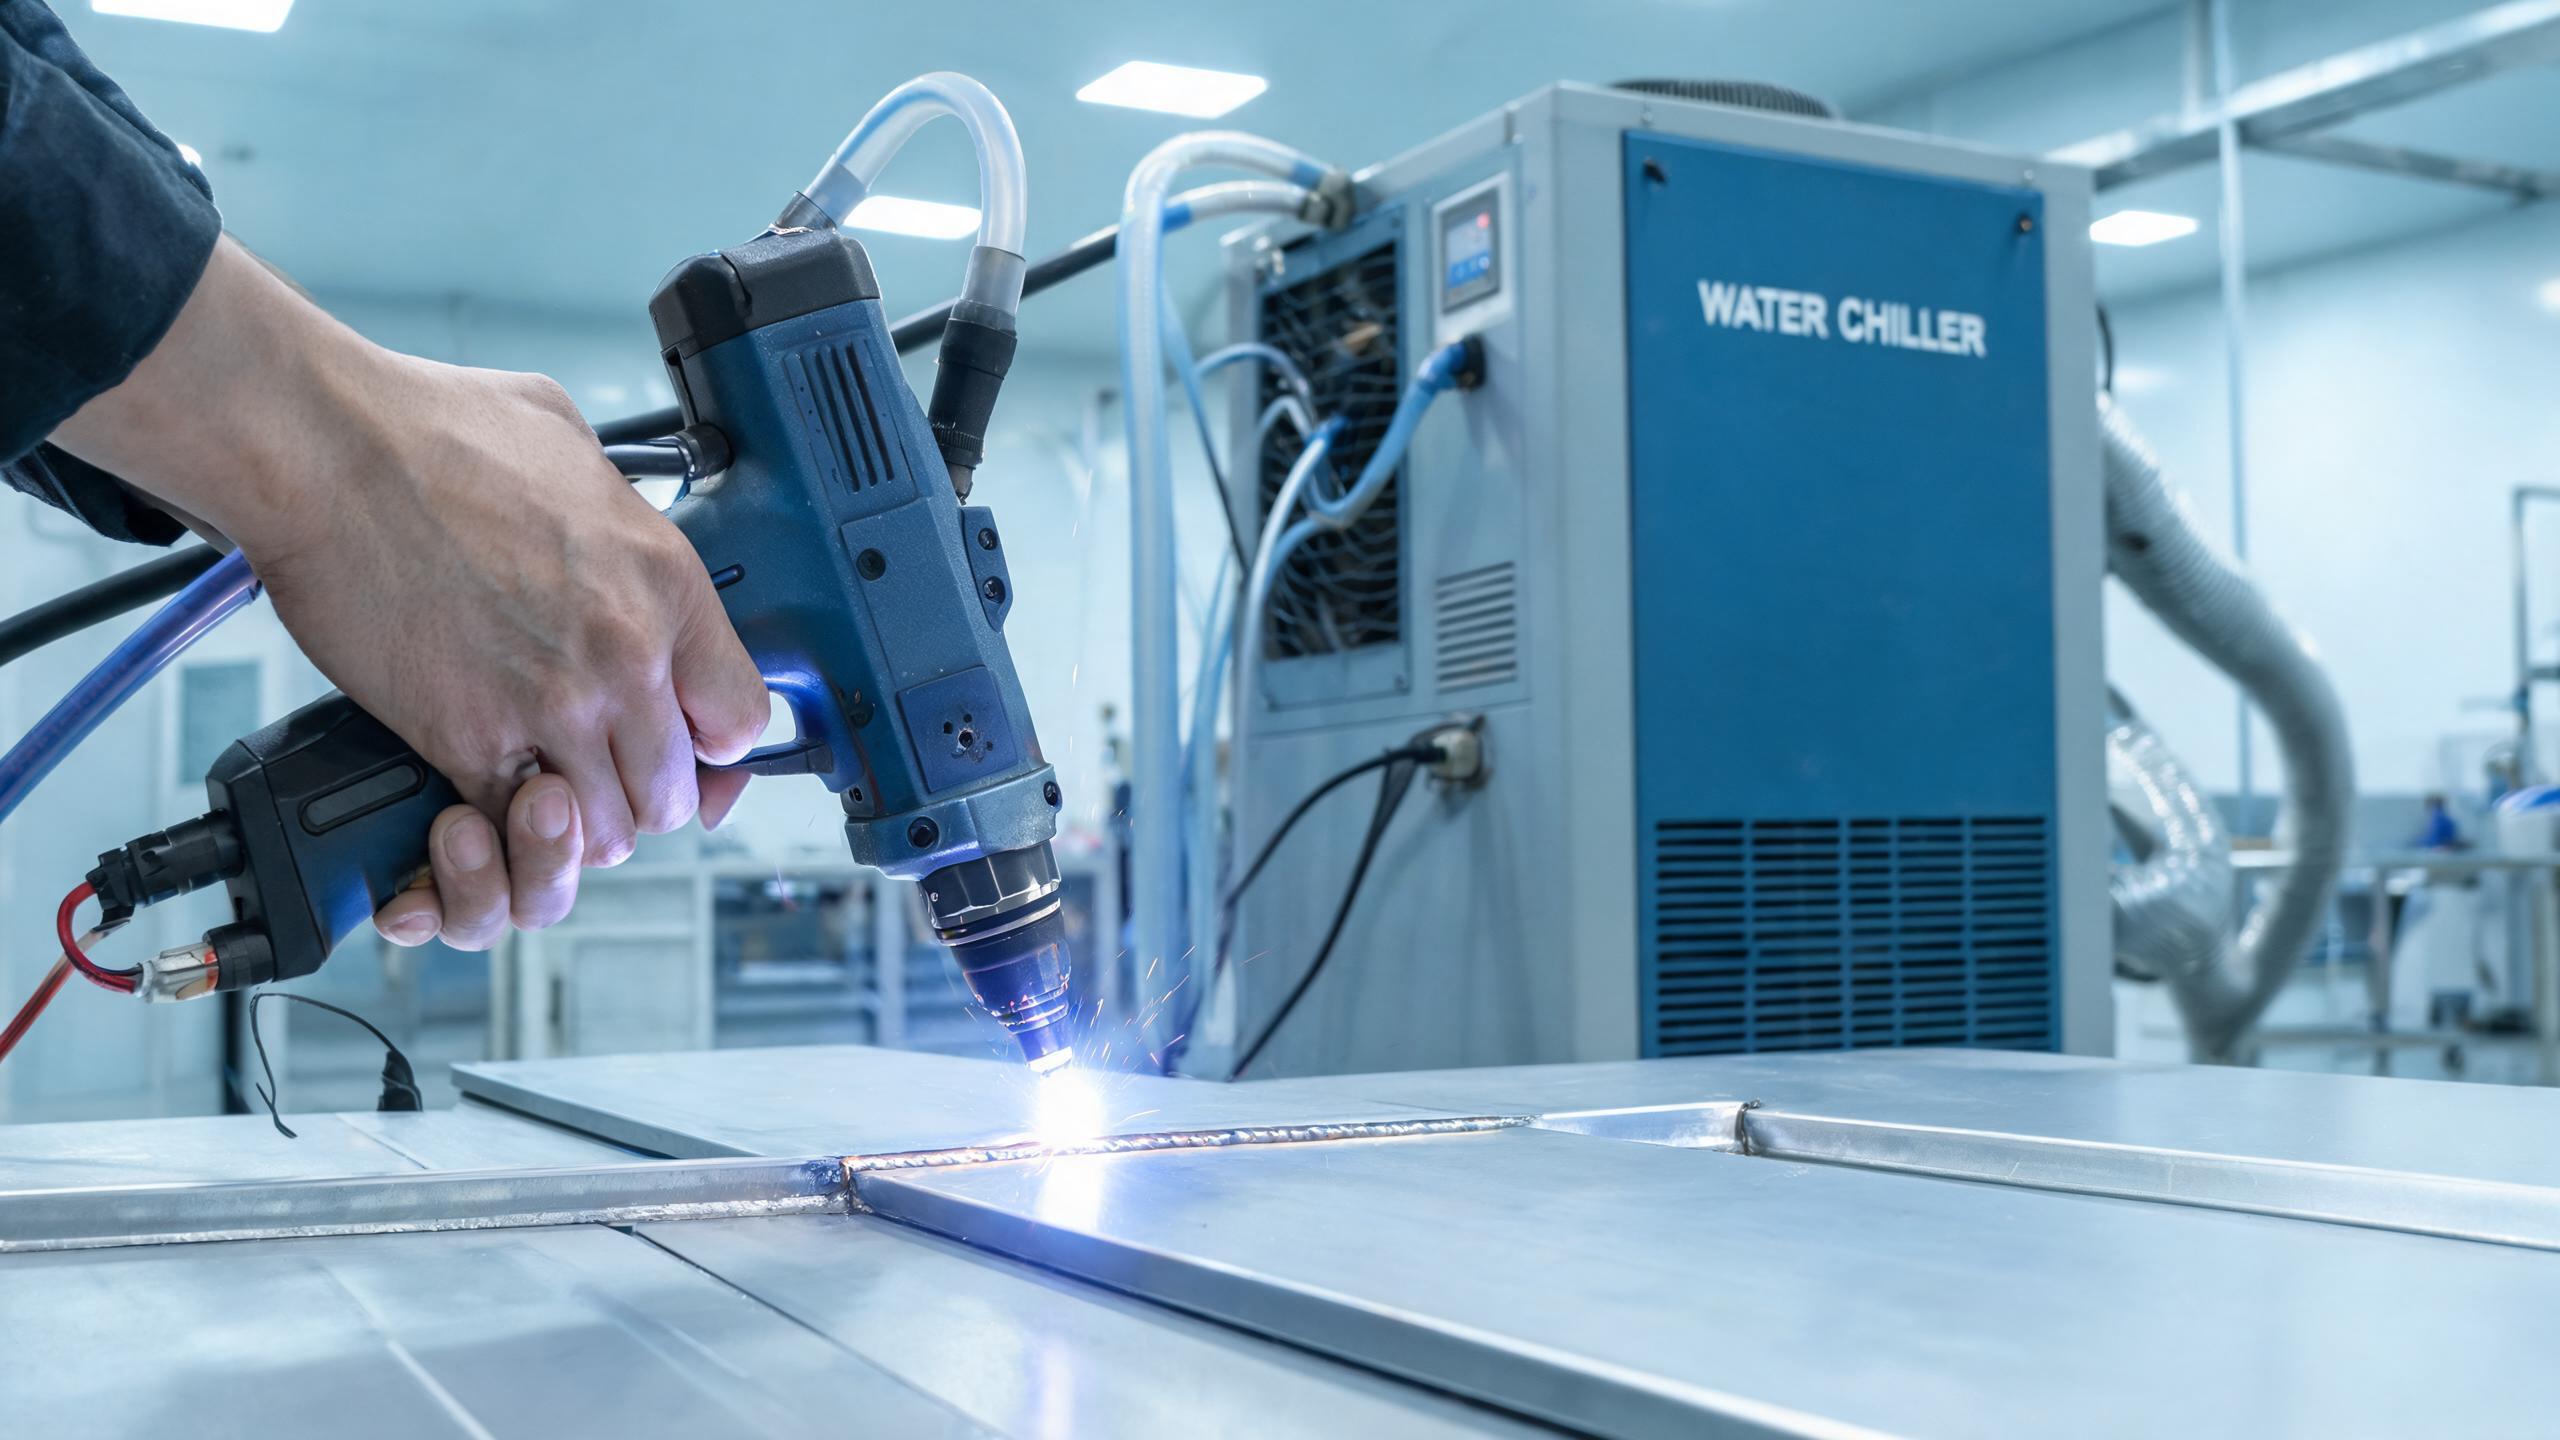
Una guida pratica per saldare la lega di alluminio con saldatrici laser portatili, che copre la selezione della potenza (1000W-3000W), la gestione dello strato di ossido, la prevenzione della porosità, i parametri chiave e il raffreddamento ad acqua per la produzione continua.
Guida tecnica
Perché la lega di alluminio rappresenta una sfida per la saldatura laser
La lega di alluminio è uno dei metalli più utilizzati nella produzione: dai pannelli della carrozzeria automobilistica ai componenti aerospaziali, dissipatori di calore e involucri di elettronica di consumo. Tuttavia, è anche tra i materiali più difficili da saldare in modo costante. Una saldatrice laser portatile affronta diverse sfide intrinseche dell'alluminio, ma capire perché questo metallo si comporta in un certo modo sotto un raggio laser è il primo passo per ottenere saldature affidabili.
L'alluminio ha tre proprietà che complicano la saldatura:
- Elevata riflettività - L'alluminio riflette fino al 90% dell'energia laser incidente a temperatura ambiente, soprattutto con laser a fibra che operano a 1070 nm. Ciò significa che è necessaria più potenza per avviare il keyhole e la riflessione iniziale può danneggiare l'ottica se non gestita correttamente.
- Elevata conducibilità termica - L'alluminio conduce il calore circa quattro volte più velocemente dell'acciaio. Il calore si dissipa rapidamente dalla zona di saldatura, quindi è necessaria una densità di potenza maggiore per mantenere un bagno fuso stabile.
- Strato di ossido - Una pellicola naturale di ossido di alluminio (Al₂O₃) si forma sulla superficie entro pochi secondi dall'esposizione all'aria. Questo ossido ha un punto di fusione di circa 2072°C, molto superiore al punto di fusione dell'alluminio stesso, che è di 660°C. Se non viene rimosso o gestito correttamente, può causare fusione incompleta e inclusioni di ossido nella saldatura.
Questi fattori sono proprio il motivo per cui la scelta dell'attrezzatura e dei parametri giusti è più importante per l'alluminio che per molti altri metalli. Per una panoramica più ampia delle opzioni e delle tecniche, consulti la nostra guida alla saldatrice laser portatile per alluminio.
Come una saldatrice laser portatile gestisce l'alluminio
Shandong Xinhong CNC Technology Co., Ltd. offre saldatrici laser a fibra portatili in quattro livelli di potenza: 1000W, 1500W, 2000W e 3000W. Per la saldatura di leghe di alluminio, la scelta della potenza è fondamentale a causa dell'elevata riflettività e conducibilità termica del metallo.
Ecco come la gamma di potenza si mappa sugli intervalli di spessore dell'alluminio in base alle capacità della macchina:
| Potenza laser | Spessore alluminio consigliato | Applicazione tipica |
|---|---|---|
| 1000W | 0,5–1,5 mm | Lamiera sottile, involucri elettronici |
| 1500W | 1,0–3,0 mm | Lavorazioni generali, staffe |
| 2000W | 1,5–3,0 mm | Lastre più spesse, parti strutturali |
| 3000W | 2,0–3,0 mm+ | Componenti in alluminio per impieghi gravosi |
Nota: Il modello da 1500W raggiunge una penetrazione massima di 3 mm sia su acciaio inossidabile che su alluminio, con una consistenza del cordone di saldatura di ±0,1 mm. Questo lo rende una scelta versatile per i fabbricanti che lavorano con più materiali.
La sorgente laser a fibra in queste macchine fornisce un fascio focalizzato con elevata densità di potenza, che aiuta a superare la barriera di riflettività dell'alluminio. Una volta che il keyhole si forma, in genere entro i primi millisecondi, i tassi di assorbimento aumentano notevolmente poiché il metallo fuso assorbe l'energia in modo molto più efficiente rispetto alla superficie solida.
Gestione dello strato di ossido prima della saldatura
Lo strato di ossido di alluminio non è qualcosa attraverso cui si può saldare sperando in buoni risultati. Deve essere affrontato prima che il laser tocchi il metallo:
- Rimozione meccanica: Usi una spazzola metallica in acciaio inossidabile (dedicata solo all'alluminio per evitare contaminazioni incrociate) o Scotch-Brite per rimuovere la pellicola di ossido dalla zona di saldatura. Lo faccia entro 1–2 ore dalla saldatura, poiché lo strato di ossido inizia a riformarsi immediatamente.
- Pulizia chimica: Per ambienti di produzione, una mordenzatura caustica seguita da un decapaggio e risciacquo fornisce una preparazione superficiale più uniforme.
- Opzione alimentatore di filo: La saldatrice laser portatile può essere dotata di un alimentatore automatico di filo. Quando si salda alluminio, l'uso di filo d'apporto ER4043 o ER5356 aiuta a compensare il basso punto di fusione del metallo base e migliora l'aspetto del cordone di saldatura.
Se si salta la rimozione dell'ossido, si rischiano porosità, inclusioni e penetrazione incoerente, indipendentemente da quanto bene si impostino i parametri.
Prevenzione della porosità nelle saldature di alluminio
La porosità è il difetto più comune nella saldatura laser dell'alluminio. L'elevata solubilità dell'idrogeno nell'alluminio allo stato liquido, combinata con un drastico calo della solubilità durante la solidificazione, significa che qualsiasi idrogeno presente rimane intrappolato come pori di gas.
Le fonti di idrogeno includono l'umidità sulla superficie, grasso o olio residuo, lo strato di ossido stesso e persino l'elevata umidità ambientale. Per ridurre al minimo la porosità:
- Pulire accuratamente la zona di saldatura con acetone o alcol isopropilico prima della saldatura.
- Usare argon ad alta purezza (99,999%) come gas di protezione con una portata di 15–20 L/min.
- Conservare le lastre di alluminio in un ambiente asciutto; evitare di saldare materiale esposto a pioggia o elevata umidità.
- Usare l'alimentatore di filo con filo d'apporto pulito e conservato correttamente.
Il funzionamento a onda continua e i parametri di impulso regolabili della saldatrice laser portatile offrono agli operatori un controllo preciso sull'apporto di calore, che aiuta a gestire la velocità di solidificazione e a ridurre la formazione di pori.
Parametri chiave da impostare correttamente
L'alluminio richiede impostazioni di parametri diverse rispetto all'acciaio. Sebbene i valori esatti dipendano dalla lega specifica, dallo spessore e dal tipo di giunto, ecco i parametri critici da regolare:
- Potenza del laser: Iniziare all'80–90% della potenza nominale per l'alluminio, poiché l'elevata riflettività richiede energia concentrata. Per l'unità da 1500W, un punto di partenza tipico è 1200–1500W per lamiera di alluminio da 2 mm.
- Velocità di saldatura: Velocità più basse (8–15 mm/s per materiale da 2 mm) consentono un apporto di calore sufficiente, ma una velocità troppo bassa può causare bruciature sull'alluminio sottile. Provi prima su materiale di scarto.
- Gas di protezione: L'argon è lo standard. Le miscele argon-elio (ad esempio 50/50) possono migliorare la penetrazione per sezioni più spesse, poiché l'elio aumenta la temperatura del plasma.
- Posizione del fuoco: Una leggera defocalizzazione (0,5–1,0 mm sopra la superficie) spesso produce un bagno di saldatura più ampio e stabile per l'alluminio.
La macchina può memorizzare oltre 50 set di parametri di saldatura, quindi una volta impostate le impostazioni corrette per una specifica combinazione di lega di alluminio e spessore, è possibile salvarle e richiamarle istantaneamente, eliminando tentativi ed errori nei lavori ripetuti.
Raffreddamento ad acqua per la produzione continua
La saldatura dell'alluminio genera calore significativo a causa degli elevati requisiti di potenza. Il sistema di raffreddamento ad acqua in queste saldatrici laser portatili è progettato per gestire questo carico, supportando un funzionamento continuo di 8 ore o più senza spegnimento termico. Questo è essenziale per gli ambienti di produzione in cui i tempi di inattività influiscono direttamente sulla produzione.
Il refrigeratore mantiene una temperatura stabile della sorgente laser, che a sua volta mantiene costanti la qualità del fascio e la potenza in uscita durante i turni lunghi. Per i fabbricanti che eseguono lotti di lavorazione su componenti in alluminio, ciò significa una qualità di saldatura prevedibile dal primo all'ultimo pezzo.
Certificazioni e garanzia di qualità
Le saldatrici laser portatili sono certificate CE e RoHS e Shandong Xinhong CNC Technology opera secondo un sistema di gestione della qualità ISO 9001:2015. Per gli acquirenti che riforniscono i mercati europei o settori che richiedono una conformità di qualità documentata, queste certificazioni forniscono una base di garanzia.
Conclusione
La saldatura di leghe di alluminio con una saldatrice laser portatile è del tutto fattibile quando si rispettano le proprietà uniche del materiale. La chiave è abbinare la potenza allo spessore, rimuovere lo strato di ossido, controllare le fonti di idrogeno e memorizzare i parametri ottimizzati per la ripetibilità. Con opzioni di potenza da 1000W a 3000W, queste macchine coprono le esigenze di fabbricazione dell'alluminio, dalla lamiera sottile alla piastra strutturale.