
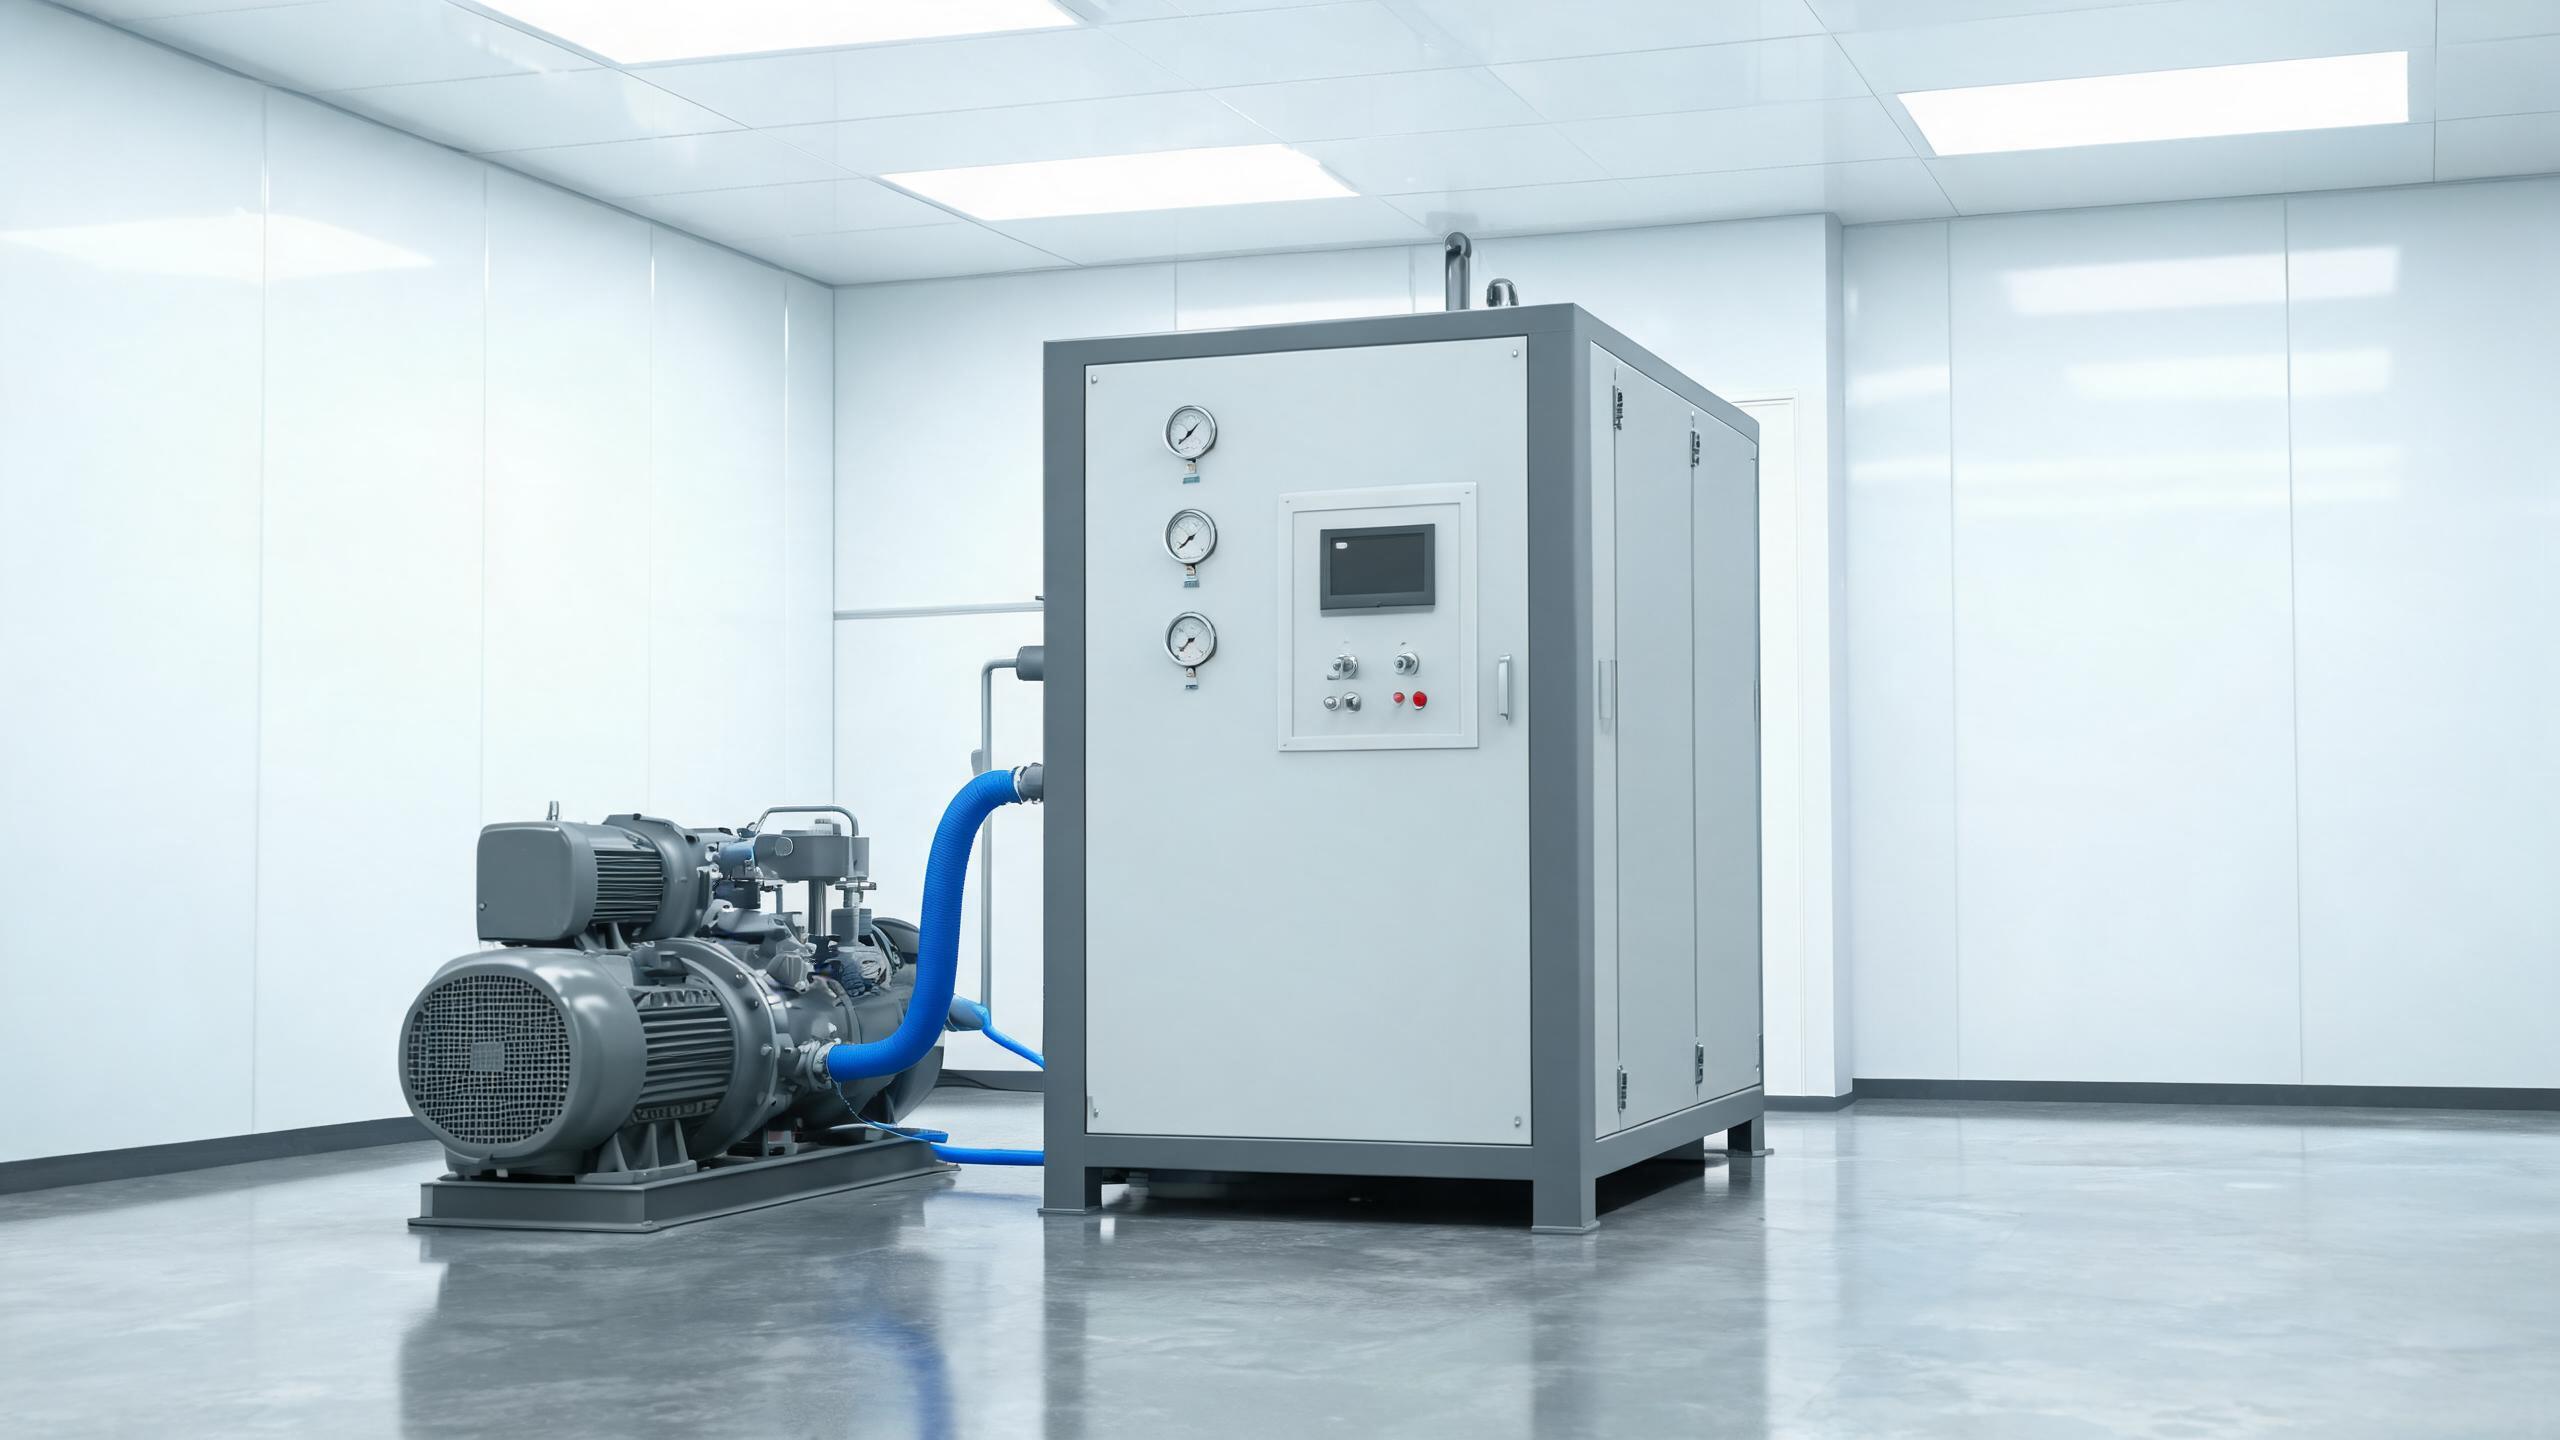
Una guida pratica per gli utilizzatori del taglio laser sul perché serve l'azoto (prevenzione dell'ossidazione, miglioramento della qualità del bordo), i tipi di generatori di azoto (PSA vs membrana), i criteri di selezione (portata, purezza, pressione) e ma…
Perché il taglio laser richiede azoto
Quando un laser a fibra taglia il metallo, un gas di assistenza ad alta pressione espelle il materiale fuso dal taglio. Il gas scelto influisce direttamente su qualità del taglio, velocità e costi. Mentre l'ossigeno è comunemente usato per acciaio al carbonio spesso (la reazione esotermica aggiunge calore di taglio), l'azoto è la scelta preferita per acciaio inossidabile, alluminio e quando si necessitano bordi puliti e senza ossido sull'acciaio al carbonio.
Ecco perché l'azoto è importante:
- Previene l'ossidazione - L'azoto è un gas inerte. Quando viene utilizzato come gas di assistenza, previene l'ossidazione del bordo di taglio, aspetto fondamentale per i componenti in acciaio inossidabile che devono mantenere la resistenza alla corrosione.
- Bordi più puliti - Il taglio con azoto produce bordi brillanti e lucidi che spesso non richiedono finiture secondarie. Ciò riduce i tempi e i costi delle lavorazioni successive.
- Migliore saldabilità - I bordi privi di ossido si saldano in modo più affidabile. Se i pezzi tagliati verranno saldati in seguito, i bordi tagliati con azoto eliminano la necessità di rimuovere prima gli strati di ossido.
- Adesione di vernici e rivestimenti - Le superfici prive di ossido accettano vernici, vernici in polvere e altri rivestimenti in modo più uniforme.
- Taglio più veloce su materiali sottili - Per la lamiera sottile, l'azoto può consentire velocità di taglio più elevate rispetto all'ossigeno, poiché non è necessario gestire la reazione esotermica.
Il compromesso è il costo. L'azoto consumato nel taglio ad alta pressione aumenta rapidamente quando si acquista azoto in bombole o liquido. È qui che un generatore di azoto diventa un investimento strategico.
Tipi di generatori di azoto: PSA vs. a membrana
Due tecnologie principali dominano la generazione di azoto in loco: Adsorbimento a pressione oscillante (PSA) e separazione a membrana. Entrambe estraggono azoto dall'aria compressa (che è composta per il 78% da azoto), ma funzionano in modo diverso.
Generatori di azoto PSA
I sistemi PSA utilizzano un setaccio molecolare al carbonio (CMS) per adsorbire ossigeno e altre molecole sotto pressione, consentendo il passaggio dell'azoto. Due torri si alternano tra cicli di adsorbimento e rigenerazione, fornendo una fornitura continua di azoto. I generatori PSA possono raggiungere purezze fino al 99,999%, rendendoli la scelta standard per applicazioni di taglio laser dove purezza e portata elevate sono essenziali.
Generatori di azoto a membrana
I sistemi a membrana utilizzano membrane a fibre cave che consentono il passaggio dei gas a permeazione più rapida (ossigeno, vapore acqueo) mentre l'azoto scorre attraverso i canali interni delle fibre. I generatori a membrana sono compatti, silenziosi e hanno meno parti mobili, ma in genere raggiungono purezze inferiori (fino al 99,5%) e portate inferiori rispetto ai sistemi PSA.
| Caratteristica | PSA | Membrana |
|---|---|---|
| Purezza massima | Fino al 99,999% | Fino al 99,5% |
| Portata | Elevato | Moderato |
| Ingombro | Maggiore | Compatto |
| Manutenzione | Sostituzione CMS ogni 5-10 anni | Sostituzione membrana ogni 5-10 anni |
| Ideale per | Taglio laser ad alta purezza e alto volume | Applicazioni a bassa purezza, spazio limitato |
Per la maggior parte delle applicazioni di taglio laser, i generatori di azoto PSA sono la scelta consigliata grazie alla loro maggiore purezza e capacità di flusso.
Come scegliere un generatore di azoto per il taglio laser
1. Requisiti di purezza
Per il taglio laser, la purezza dell'azoto influisce direttamente sulla qualità del bordo. La maggior parte delle applicazioni di taglio richiede una purezza del 99,9% o superiore. Per il taglio di acciaio inossidabile e alluminio dove l'ossidazione del bordo deve essere completamente eliminata, si consiglia una purezza del 99,99%. I generatori PSA possono fornire in modo affidabile questi livelli di purezza.
2. Portata
La portata (misurata in Nm³/h o L/min) deve corrispondere al consumo di gas della vostra macchina da taglio laser, che dipende da:
- Potenza del laser - Le macchine a maggiore potenza richiedono in genere una pressione e una portata del gas di assistenza più elevate.
- Spessore del materiale - I materiali più spessi richiedono una pressione più elevata e una maggiore erogazione di gas per taglio.
- Diametro dell'ugello - Gli ugelli più grandi consumano più gas.
- Velocità di taglio - Un taglio più veloce significa più gas consumato per unità di tempo.
Come regola generale, dimensionate la capacità di flusso del vostro generatore a 1,2-1,5 volte il consumo di picco di azoto della vostra tagliatrice laser per garantire una pressione stabile durante il funzionamento continuo.
3. Pressione
Il taglio laser richiede un'erogazione di azoto stabile e ad alta pressione - in genere da 1,0 a 2,5 MPa (da 10 a 25 bar) a seconda del materiale e dello spessore. Le fluttuazioni di pressione causano una qualità di taglio incoerente. Assicuratevi che il vostro generatore e il sistema di compressori possano mantenere una pressione stabile alla portata richiesta. Un serbatoio tampone dedicato tra il generatore e la macchina da taglio aiuta ad attenuare i picchi e i cali di pressione.
4. Alimentazione di aria compressa
I generatori di azoto non producono azoto dal nulla - lo separano dall'aria compressa. La qualità e la capacità del vostro compressore d'aria influiscono direttamente sulle prestazioni del generatore. I requisiti includono:
- Aria compressa priva di olio o filtrata - La contaminazione da olio degrada il CMS o la membrana.
- Capacità d'aria adeguata - Il compressore deve fornire aria sufficiente per alimentare il generatore alla massima uscita. I generatori PSA richiedono in genere 3-5 volumi di aria compressa per ogni volume di azoto prodotto.
- Essiccatore d'aria - L'umidità deve essere rimossa prima che l'aria entri nel generatore per proteggere il mezzo di separazione.
5. Ciclo di lavoro e ridondanza
Considerate quante ore al giorno opera la vostra operazione di taglio. Per la produzione continua, scegliete un generatore progettato per il funzionamento 24/7. Se il tempo di attività è critico, considerate un sistema PSA a doppia torre che possa funzionare mentre una torre è in manutenzione, o una fornitura di azoto di riserva per i periodi di manutenzione.
Abbinamento di un generatore di azoto alla vostra tagliatrice laser
Per dimensionare correttamente un generatore di azoto, è necessario conoscere le specifiche di consumo di azoto della vostra macchina da taglio laser. Input chiave:
- Portata massima del gas dell'ugello (dalle specifiche della macchina)
- Intervallo di pressione operativa
- Ore di taglio giornaliere tipiche con azoto
- Mix di materiali e intervallo di spessori
Ad esempio, una macchina da taglio laser a fibra da 3000 W che taglia acciaio inossidabile a vari spessori può richiedere portate di azoto da 500 a 3.000 L/min a seconda dell'ugello e dello spessore del materiale. Una macchina ad alta potenza da 12.000 W che taglia acciaio inossidabile spesso può richiedere portate significativamente più elevate. Consultate sempre sia il produttore della vostra macchina laser che il fornitore del generatore di azoto per verificare i requisiti di corrispondenza.
Risparmio sui costi: generazione in loco vs. azoto acquistato
Sebbene un generatore di azoto richieda un investimento di capitale iniziale, il periodo di ammortamento è spesso di 12-24 mesi per le officine con esigenze regolari di taglio con azoto. Fattori chiave:
- Azoto sfuso - Si paga per la consegna, lo stoccaggio, le perdite per evaporazione e il noleggio del serbatoio. I costi fluttuano con i prezzi del fornitore.
- Azoto in bombole - Il più costoso per unità di volume; adatto solo per consumi molto bassi.
- Generazione in loco - Il costo principale è l'elettricità per il compressore d'aria. Una volta ammortizzato il sistema, il costo dell'azoto scende a una frazione del gas acquistato.
Per le officine di fabbricazione ad alto volume, i risparmi possono essere sostanziali. Un'officina che spende $ 2.000-$ 5.000 al mese per azoto sfuso potrebbe scoprire che un generatore PSA si ripaga in meno di due anni.
Considerazioni su installazione e integrazione
Quando si aggiunge un generatore di azoto alla vostra operazione di taglio laser, pianificate:
- Spazio - I generatori PSA richiedono spazio per il generatore, il compressore d'aria, l'essiccatore d'aria e il serbatoio tampone.
- Tubazioni - Le tubazioni di erogazione dell'azoto ad alta pressione dal generatore alla macchina laser devono essere dimensionate e classificate correttamente.
- Alimentazione elettrica - Il compressore d'aria è il principale consumatore di energia; assicuratevi un'adeguata capacità elettrica.
- Ventilazione - Il compressore e il generatore producono calore; assicurate una ventilazione adeguata nell'area di installazione.
Informazioni sui generatori di azoto Xinhong CNC
Shandong Xinhong CNC Technology Co., Ltd. produce apparecchiature laser a fibra dal 2005. Oltre alle nostre macchine da taglio laser a fibra (2000W-30000W) e ai sistemi di saldatura, offriamo generatori di azoto progettati per integrarsi perfettamente con le nostre apparecchiature di taglio. I nostri generatori di azoto PSA sono costruiti secondo il nostro sistema di qualità ISO 9001:2015 e possono essere configurati per la conformità CE.
Per saperne di più sui generatori di azoto per la vostra operazione di taglio laser, visitate il nostro catalogo prodotti oppure contatti il nostro team. La aiuteremo a dimensionare un sistema di azoto che corrisponda alla Sua potenza laser, al mix di materiali e al volume di produzione.