
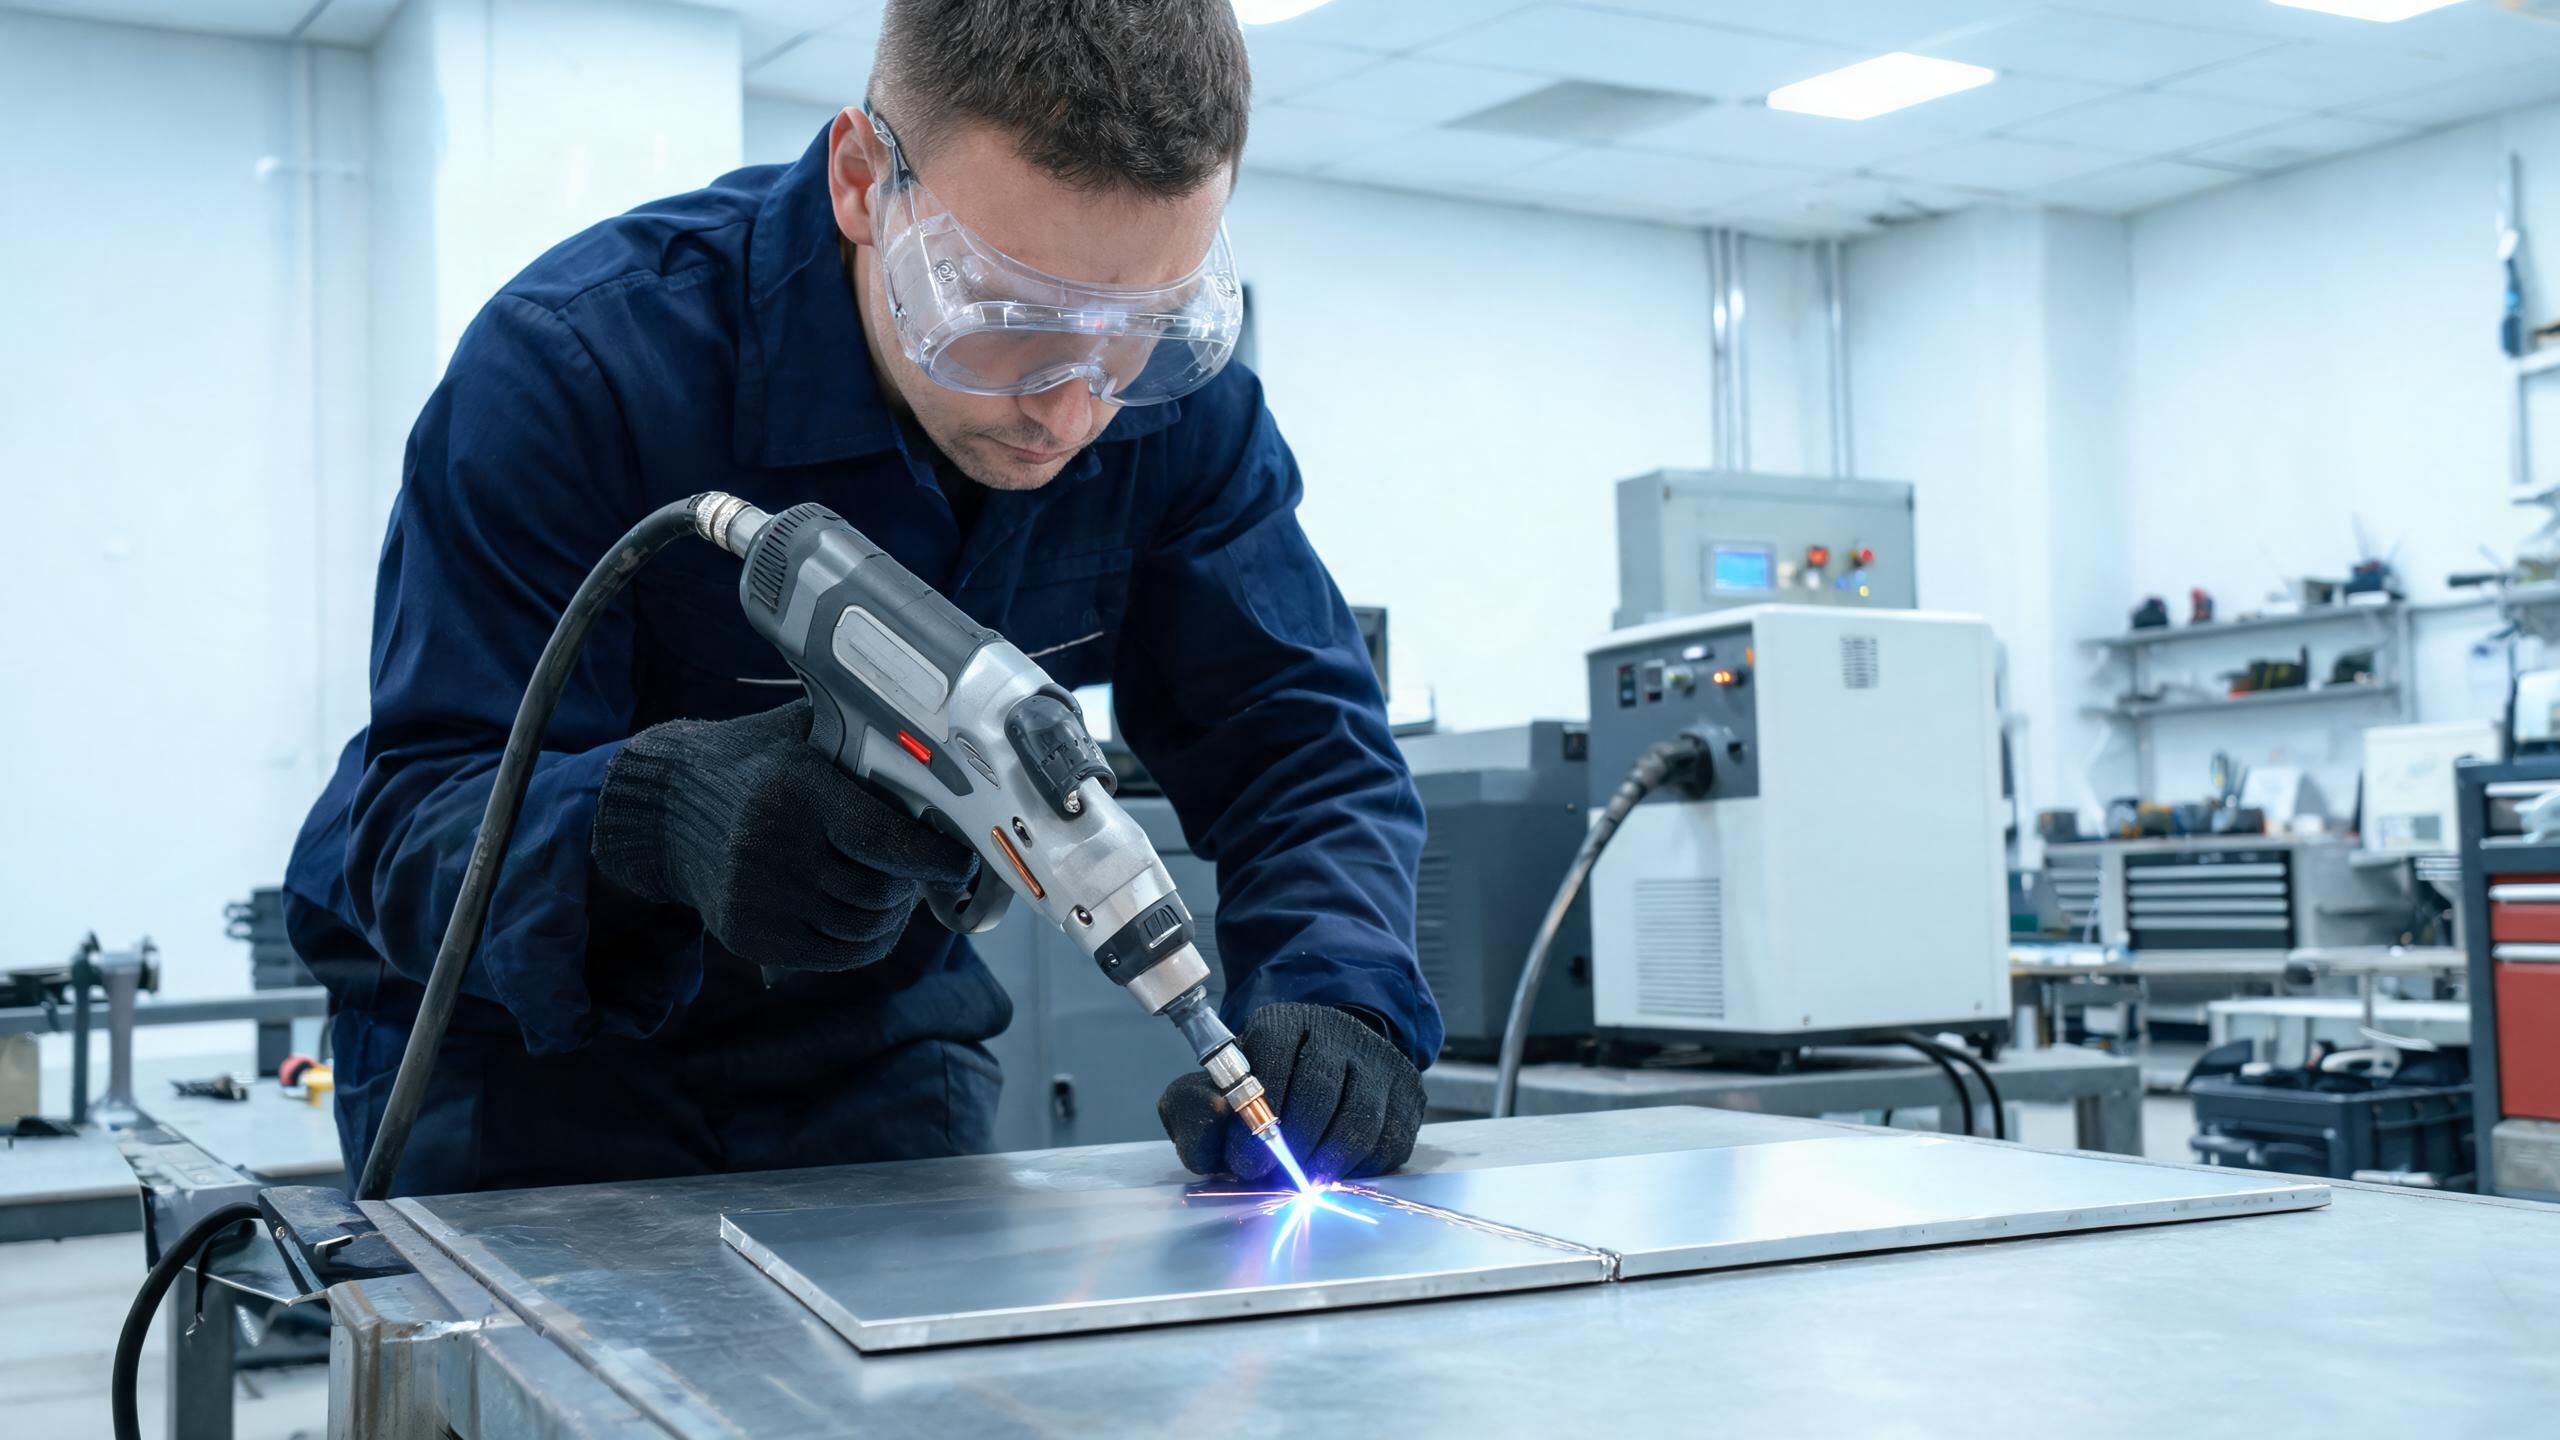
Tecniche e consigli per la saldatura di lamiere di alluminio sottili (0,5-1,5 mm) con una saldatrice laser portatile: scelta della potenza, controllo dell'apporto termico, gestione degli ossidi, gas di protezione, preparazione dei giunti e alimentazione del filo per il colmamento delle fessure.
Guida tecnica
Perché l'alluminio sottile richiede un'attenzione particolare
L'alluminio sottile – in genere lamiere da 0,5 mm a 1,5 mm – è ampiamente utilizzato in involucri elettronici, pannelli decorativi, dissipatori di calore, alloggiamenti per batterie e componenti strutturali leggeri. La saldatura di questi spessori sottili presenta una serie di sfide distinte che differiscono dalla saldatura di lastre di alluminio più spesse. Il margine di errore è ridotto: troppo calore e si brucia il materiale; troppo poco e si ottiene una fusione incompleta.
Un'area di lavoro saldatrice laser portatile offre agli operatori la precisione necessaria per l'alluminio sottile, perché l'energia laser può essere focalizzata e controllata con precisione a livello di millisecondi. Ma l'attrezzatura da sola non basta: la tecnica e la regolazione dei parametri sono ciò che distingue saldature pulite da pezzi scartati. Per una panoramica completa sull'uso di una saldatrice laser portatile per alluminio, consulta la nostra guida dedicata.
Scelta del livello di potenza giusto per l'alluminio sottile
Per lamiere di alluminio sottili (0,5–1,5 mm), impostazioni di potenza inferiori sono generalmente più appropriate. Shandong Xinhong CNC Technology Co., Ltd. produce saldatrice laser portatile modelli nelle configurazioni da 1000W, 1500W, 2000W e 3000W. Per lavori su alluminio sottile:
| Spessore del materiale | Potenza consigliata | Vantaggio chiave |
|---|---|---|
| 0,5–0,8 mm | 1000W | Apporto termico minimo, ridotto rischio di bruciatura |
| 0,8–1,2 mm | 1000W–1500W | Equilibrio tra penetrazione e controllo |
| 1,2–1,5 mm | 1500W | Penetrazione completa con bagno di saldatura stabile |
Il modello da 1500W raggiunge una penetrazione massima di 3 mm sull'alluminio, con una costanza del cordone di saldatura di ±0,1 mm. Per applicazioni su lamiera sottile, questa precisione significa che è possibile produrre saldature in modo costante all'estremità inferiore dell'intervallo di penetrazione senza superare il limite e danneggiare il pezzo.
Tecnica 1: Controllare l'apporto termico con velocità e potenza
La tecnica più importante per l'alluminio sottile è la gestione dell'apporto termico. Poiché l'alluminio conduce rapidamente il calore, la zona termicamente alterata si diffonde velocemente – e su materiale sottile, l'intera lamiera può riscaldarsi rapidamente. Ecco come controllarlo:
- Utilizzare una velocità di avanzamento maggiore: Muovere la pistola di saldatura a 15–25 mm/s per lamiere da 0,5–0,8 mm. Una velocità maggiore riduce l'apporto termico totale per unità di lunghezza, prevenendo la bruciatura.
- Ridurre la potenza del laser: Non utilizzare la piena potenza nominale per materiale sottile. Su una macchina da 1500W, iniziare con 600–900W per alluminio da 0,5 mm e aumentare solo se la penetrazione è insufficiente.
- Usare la modalità pulsata se disponibile: La pulsazione del laser eroga energia in raffiche controllate, consentendo al metallo di raffreddarsi leggermente tra un impulso e l'altro. Ciò riduce drasticamente il rischio di bruciatura su materiale di spessore sottile.
Consiglio pratico: Testare sempre i parametri su un pezzo di scarto dello stesso materiale e spessore prima di saldare il pezzo reale. La macchina può memorizzare oltre 50 set di parametri di saldatura, quindi una volta trovata la combinazione giusta, salvarla per un uso futuro.
Tecnica 2: Gestire lo strato di ossido sulla lamiera sottile
Sull'alluminio sottile, lo strato di ossido è proporzionalmente più significativo rispetto allo spessore del metallo base. Una pellicola di ossido di 4–5 nm ha meno importanza su una lastra da 3 mm, ma su una lamiera da 0,5 mm rappresenta una frazione considerevole del materiale e può causare gravi difetti di saldatura.
- Spazzolare la zona di saldatura con una spazzola dedicata per alluminio immediatamente prima della saldatura. Non utilizzare spazzole già usate su acciaio: le particelle di ferro incorporate nella spazzola contamineranno l'alluminio e causeranno difetti.
- Pulire con solvente (acetone o alcol isopropilico) per rimuovere oli, impronte digitali e umidità. Su lamiera sottile, anche una contaminazione minima può provocare porosità che compromette l'integrità della saldatura.
- Saldare subito dopo la pulizia. Lo strato di ossido ricomincia a formarsi entro pochi minuti. Idealmente, saldare entro 30 minuti dalla preparazione della superficie per materiale di spessore sottile.
Tecnica 3: Ottimizzazione del gas di protezione per alluminio sottile
Il gas di protezione è fondamentale per l'alluminio sottile perché il piccolo bagno di saldatura è più vulnerabile alla contaminazione atmosferica. L'argon è la scelta standard, ma la portata del gas e il posizionamento dell'ugello contano di più su materiale sottile:
- Portata: 15–20 L/min è tipico. Una portata troppo elevata può creare turbolenze che aspirano aria ambiente; una troppo bassa lascia la saldatura sotto-protetta.
- Angolo dell'ugello: Mantenere l'ugello del gas di protezione con un angolo di 10–15° in direzione di trascinamento rispetto alla direzione di saldatura, per garantire che il gas copra il bagno di saldatura in solidificazione dietro il fascio.
- Purezza del gas: Utilizzare argon puro al 99,999%. Gradi di purezza inferiori introducono umidità e ossigeno che contribuiscono alla porosità, particolarmente problematica nella lamiera sottile dove c'è meno materiale per tollerare i difetti.
Tecnica 4: Preparazione del giunto e fissaggio
La lamiera di alluminio sottile è flessibile e soggetta a deformazioni dovute al calore di saldatura. Una corretta preparazione del giunto e un fissaggio adeguato sono essenziali:
- Utilizzare accoppiamenti stretti: Per la saldatura laser, la tolleranza del gap deve essere mantenuta sotto 0,2 mm. L'alluminio sottile non può colmare grandi spazi senza un eccesso di materiale d'apporto, che aggiunge calore.
- Serrare saldamente: Fissare entrambi i pezzi per prevenire movimenti durante la saldatura. L'espansione termica può spostare il giunto man mano che il calore si accumula.
- Considerare la saldatura a punti: Posizionare piccoli punti di saldatura a intervalli lungo il giunto prima di eseguire la saldatura completa. Questo mantiene l'allineamento e riduce la deformazione.
La costanza del cordone di saldatura di ±0,1 mm di queste macchine garantisce che il fascio laser rimanga precisamente sulla traiettoria, ma l'operatore è comunque responsabile di presentare un giunto correttamente allineato al fascio.
Tecnica 5: Utilizzare l'alimentazione del filo per riempire i gap
Quando i gap sono inevitabili o è necessario accumulare materiale su alluminio sottile, l'accessorio di alimentazione automatica del filo è prezioso. Utilizzando filo d'apporto in alluminio ER4043 o ER5356:
- ER4043 (5% silicio) scorre bene ed è adatto per saldature di uso generale su lamiera sottile. Ha un punto di fusione più basso e riduce la sensibilità alla criccatura.
- ER5356 (5% magnesio) fornisce una resistenza al taglio più elevata ed è preferito per applicazioni strutturali e per abbinare le leghe di alluminio della serie 5000.
- Iniziare con una velocità di alimentazione del filo di 2–4 m/min per materiale sottile e regolare in base alla dimensione del gap e al profilo del cordone desiderato.
Funzionamento continuo per lavori in serie
I componenti in alluminio sottile sono spesso prodotti in lotti – parti di involucri, staffe o pannelli. Il sistema di raffreddamento ad acqua di queste saldatrici laser portatili supporta un funzionamento continuo di 8 ore o più, il che significa che è possibile eseguire lotti di produzione senza fermarsi per il raffreddamento. Una temperatura laser stabile si traduce in una qualità di saldatura costante su tutto il lotto.
Le certificazioni CE e RoHS, insieme al sistema di gestione della qualità ISO 9001:2015, forniscono una conformità documentata per gli acquirenti che riforniscono industrie regolamentate o mercati europei.
Errori comuni da evitare
- Utilizzare troppa potenza su lamiera sottile, causando bruciature e deformazioni.
- Saltare la rimozione dell'ossido, con conseguente porosità e fusione incoerente.
- Utilizzare linee del gas di protezione sporche o umide, che introducono idrogeno nella saldatura.
- Fissaggio inadeguato, che consente al giunto di muoversi durante la saldatura e produce cordoni disallineati.
- Non salvare i parametri collaudati, costringendo a ri-regolare da zero ogni volta.
Conclusione
La saldatura di alluminio sottile con una saldatrice laser portatile si riduce al controllo dell'apporto termico, alla corretta preparazione della superficie, all'uso del giusto gas di protezione e al corretto fissaggio del giunto. Con opzioni di potenza da 1000W a 3000W e la capacità di memorizzare set di parametri ottimizzati, queste saldatrici laser portatili forniscono ai fabbricanti gli strumenti necessari per produrre saldature costanti e di alta qualità su lamiera di alluminio sottile.