
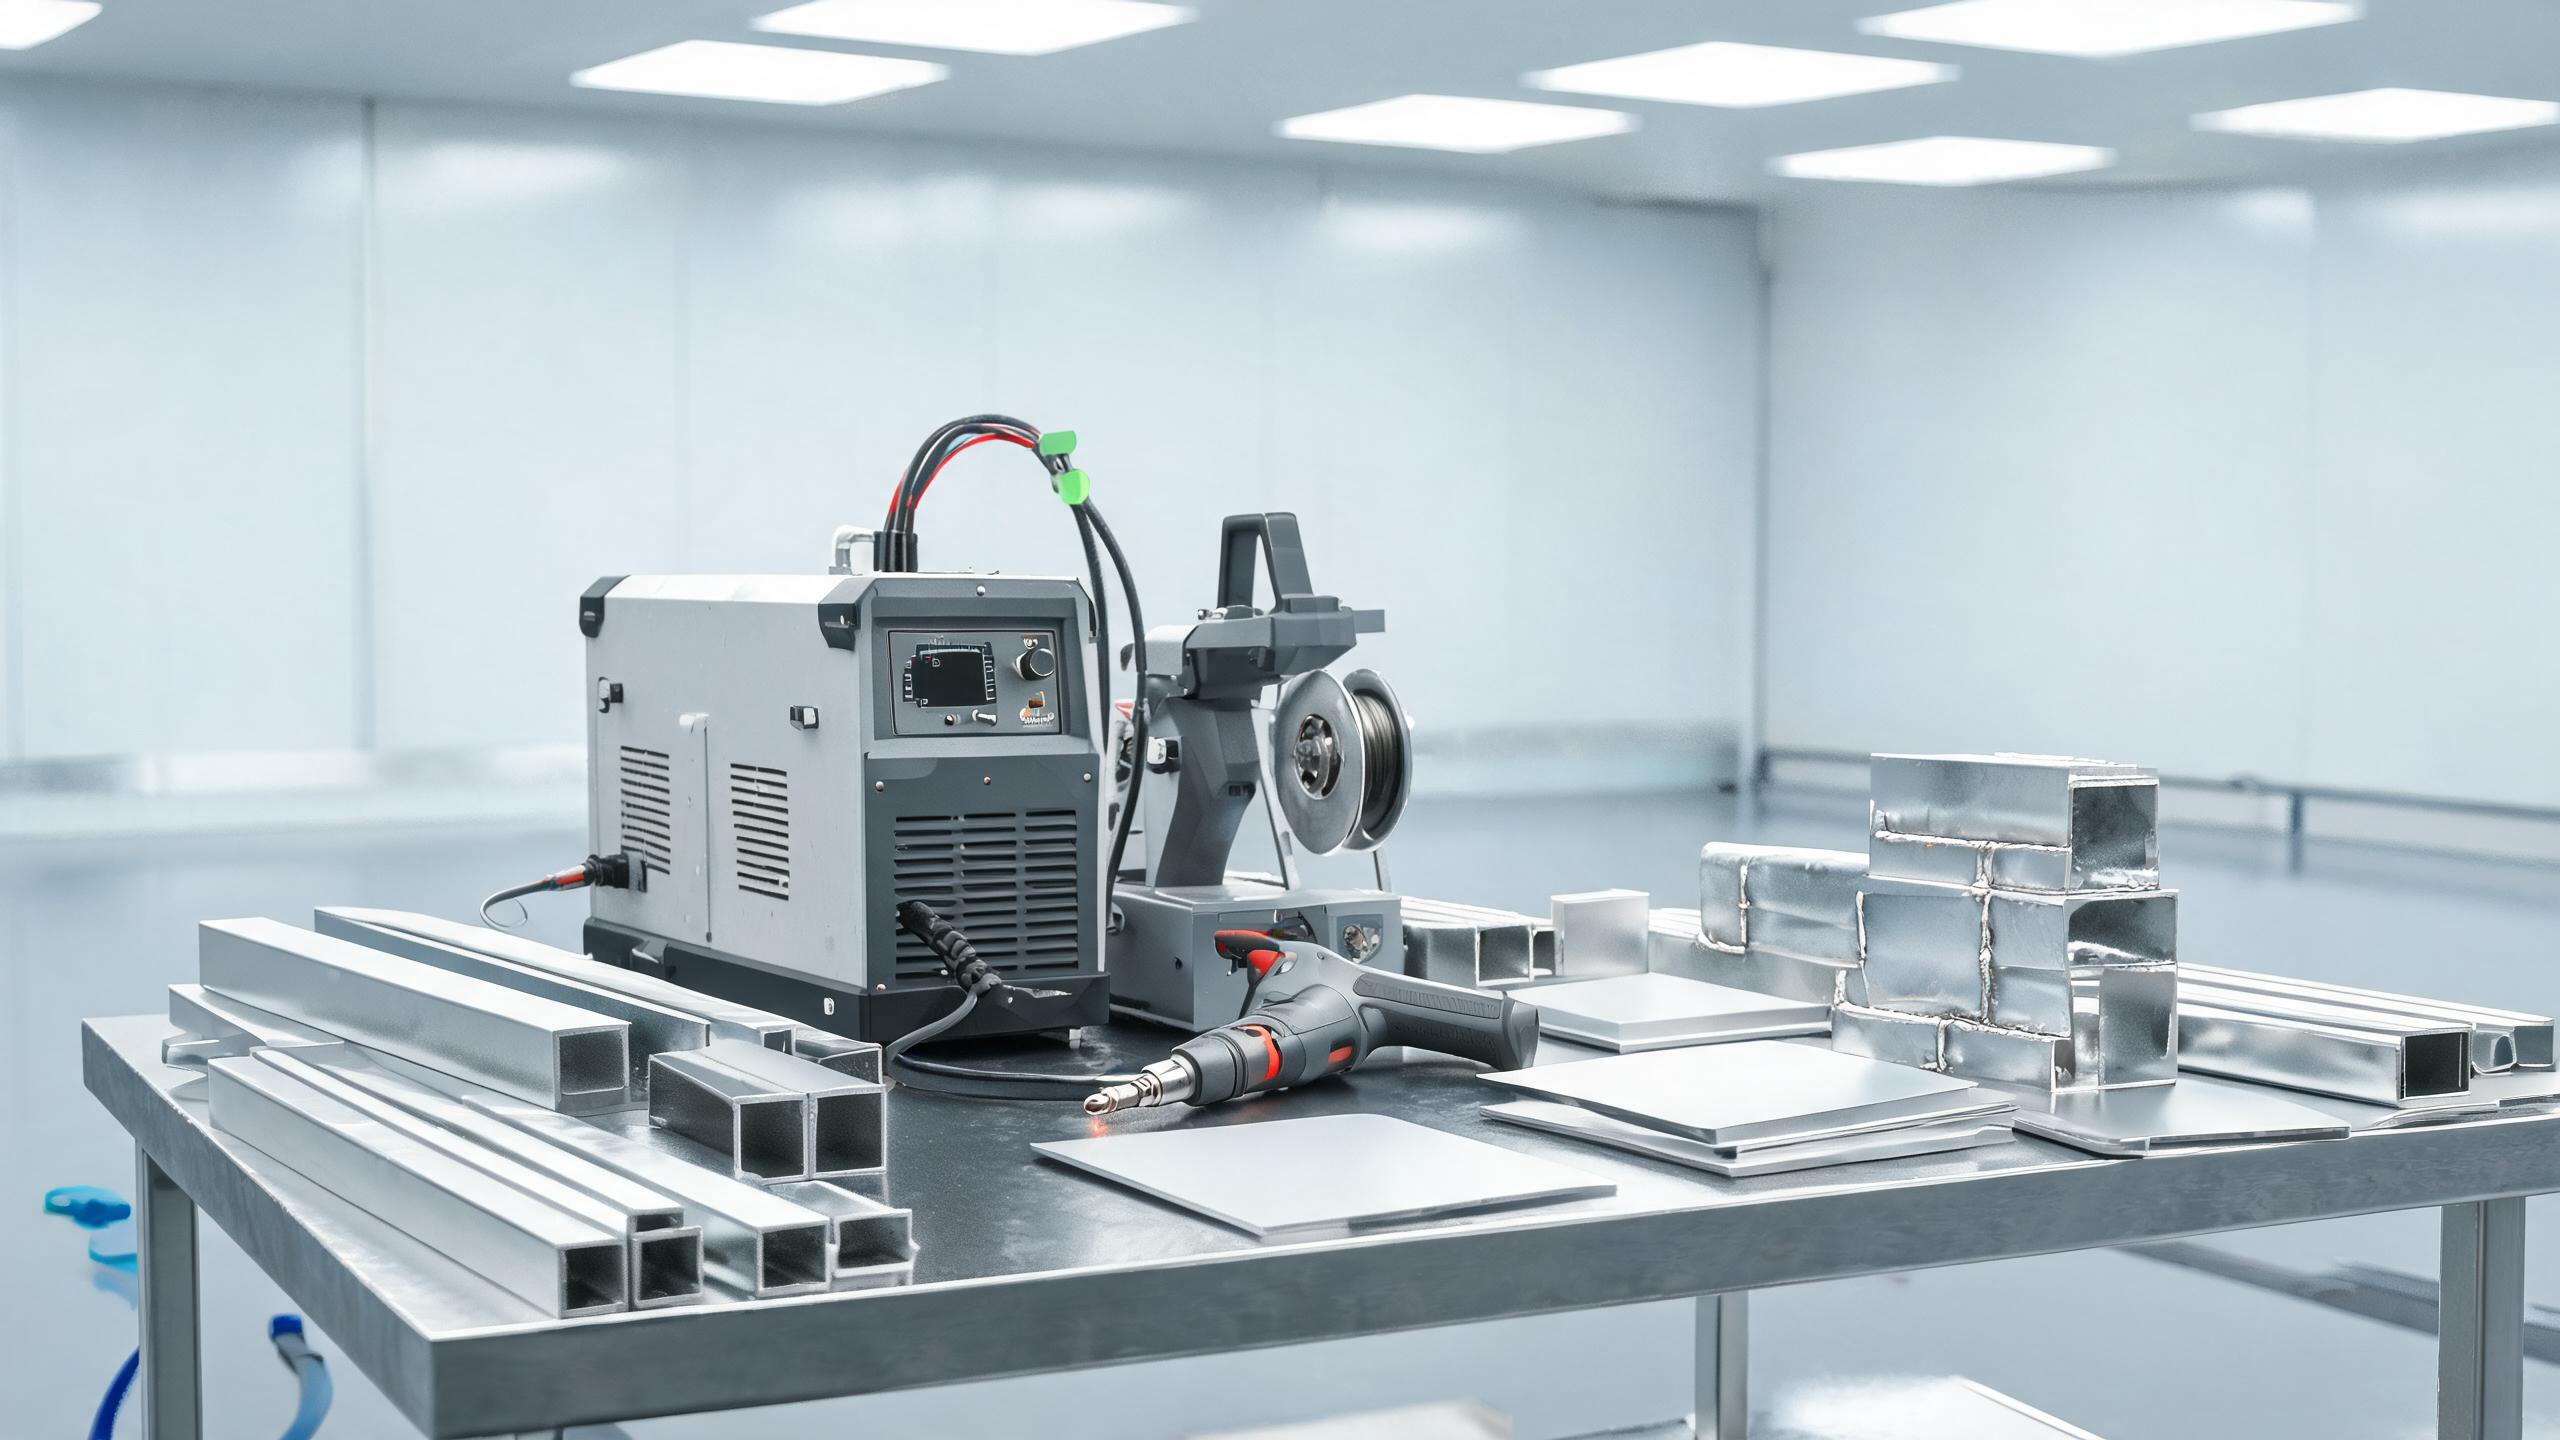
Cosa sapere sull'uso di una saldatrice laser portatile per la fabbricazione dell'alluminio: applicazioni, compatibilità delle leghe, considerazioni sul campo e vantaggi di produttività.
Guida tecnica
Perché la portabilità è importante nella fabbricazione dell'alluminio
Le officine di fabbricazione dell'alluminio gestiscono un'ampia gamma di pezzi – da lamiere piane e profili estrusi a grandi telai strutturali e assemblaggi personalizzati. Non tutti i pezzi possono essere spostati su una stazione di saldatura fissa. Una saldatrice laser portatile per la fabbricazione dell'alluminio porta la saldatura al pezzo, eliminando la necessità di riposizionare componenti pesanti o di grandi dimensioni e riducendo i danni da movimentazione sulle superfici finite.
Il passaggio dalla saldatura tradizionale TIG o MIG a una saldatrice laser portatile cambia il flusso di lavoro di fabbricazione in diversi modi pratici: velocità di avanzamento più elevate, zone termicamente alterate più strette, minima molatura post-saldatura e capacità di saldare spessori dissimili in un'unica configurazione. Per una panoramica completa, esplora la nostra guida alla scelta di una saldatrice laser portatile per alluminio.
Cosa definisce un sistema di saldatura laser portatile
La portabilità nel contesto delle saldatrici laser a fibra portatili significa che l'intero sistema – sorgente laser, unità di raffreddamento ad acqua, sistema di controllo e pistola di saldatura – può essere trasportato nella posizione del pezzo e configurato in pochi minuti. Caratteristiche principali della nostra linea di prodotti:
| Caratteristica | Specifiche |
|---|---|
| Gamma di potenza | 1000 W / 1500 W / 2000 W / 3000 W |
| Penetrazione massima (Al) | 3 mm (modello 1500 W) |
| Costanza del cordone di saldatura | ±0,1 mm |
| Sistema di raffreddamento | Raffreddato ad acqua, funzionamento continuo 8+ ore |
| Memorizzazione parametri | 50+ gruppi |
| Certificazioni | CE, RoHS, ISO 9001:2015 |
I modelli da 1000 W e 1500 W sono i più comunemente impiegati nelle officine che lavorano profili in alluminio, involucri in lamiera e assemblaggi strutturali. I modelli da 2000 W e 3000 W soddisfano requisiti di fabbricazione più pesanti come estrusi a parete spessa e giunti multistrato.
Applicazioni nella fabbricazione dell'alluminio
Profili strutturali ed estrusi
Gli estrusi in alluminio – profili a T, tubi rettangolari e sezioni trasversali personalizzate – sono la spina dorsale di telai, involucri e strutture di supporto. La saldatura laser portatile è particolarmente adatta per giunti d'angolo, giunti a T e nodi multi-elemento, perché il fascio focalizzato produce una saldatura stretta e profonda con minima distorsione termica. Ciò è particolarmente importante per assemblaggi di precisione dove la tolleranza di lavorazione post-saldatura è stretta.
Involucri in lamiera
Per involucri fabbricati – alloggiamenti elettronici, scatole per batterie e pannelli di controllo – la saldatrice laser portatile produce saldature pulite ed esteticamente accettabili che spesso non richiedono finiture aggiuntive. La ZTA stretta (tipicamente 0,5–1,5 mm) preserva la planarità dei pannelli adiacenti, fondamentale per la tenuta dell'involucro e l'adattamento delle guarnizioni.
Scambiatori di calore e giunti tubo-piastra
Gli scambiatori di calore in alluminio richiedono giunzioni tubo-piastra con piena penetrazione e zero perdite. L'apporto termico controllato del laser a fibra, combinato con la capacità del sistema di raffreddamento ad acqua di mantenere un'uscita stabile per turni di oltre 8 ore, lo rende pratico per la produzione in serie di queste giunzioni impegnative.
Riparazione e rilavorazione
Negli ambienti di fabbricazione, la saldatrice laser portatile è preziosa anche per la riparazione in loco di componenti in alluminio danneggiati: crepe negli elementi strutturali, superfici di giunzione usurate e rilavorazione di saldature difettose. La possibilità di portare la pistola di saldatura nel punto di riparazione, invece di smontare la struttura, fa risparmiare tempo di manodopera significativo.
Considerazioni chiave per i flussi di lavoro di fabbricazione
Compatibilità delle leghe
Le officine di fabbricazione lavorano comunemente con più leghe di alluminio. Capire come ciascuna risponde alla saldatura laser è essenziale:
| Serie di lega | Gradi comuni | Note di saldatura |
|---|---|---|
| 5000 (Al-Mg) | 5052, 5083, 5754 | Eccellente saldabilità; il contenuto di Mg stabilizza il bagno. Attenzione all'eccessiva perdita di Mg ad alta potenza. |
| 6000 (Al-Mg-Si) | 6061, 6063, 6082 | Soggetta a cricche a caldo. Utilizzare filo d'apporto 4043. Preriscaldare le sezioni spesse a 80–100 °C. |
| 3000 (Al-Mn) | 3003, 3004 | Buona saldabilità. Resistenza inferiore; adatta per applicazioni non strutturali. |
| 1000 (Alluminio puro) | 1050, 1060, 1100 | Elevata riflettività. Può richiedere una potenza iniziale più alta per stabilire il keyhole. |
Gestione dello strato di ossido in fabbricazione
In un'officina di fabbricazione, i componenti in alluminio possono rimanere per ore o giorni tra il taglio e la saldatura. Lo strato di ossido si ispessisce nel tempo, passando da pochi nanometri a diversi micron. Questo strato di ossido più spesso aumenta la soglia di fusione e può causare difetti di saldatura. Pratiche chiave:
- Rimuovere l'ossido meccanicamente (spazzola in acciaio inox) o chimicamente (decapaggio) entro 4 ore dalla saldatura.
- Per i componenti stoccati, programmare la rimozione dell'ossido come passaggio finale prima della saldatura.
- Ispezionare i bordi tagliati: i bordi dell'alluminio tagliato al laser possono presentare uno strato di ossido ricristallizzato che richiede molatura prima della saldatura.
Gas di protezione in condizioni di campo
Quando si utilizza una saldatrice laser portatile per la fabbricazione dell'alluminio in ambienti aperti o semiaperti, l'efficacia del gas di protezione può essere compromessa dal movimento dell'aria. Misure pratiche:
- Aumentare la portata del gas del 20–30% rispetto alla saldatura su banco al chiuso.
- Utilizzare un ugello con lente per il gas per una copertura più laminare e più ampia.
- Evitare di saldare con vento diretto; utilizzare schermi o recinzioni quando necessario.
- Per giunzioni critiche, considerare uno scudo trascinato per proteggere il cordone di saldatura in solidificazione.
Consiglio sul campo: La capacità del sistema di memorizzare oltre 50 gruppi di parametri significa che un'officina di fabbricazione può prequalificare le impostazioni per ogni combinazione comune di lega-spessore-giunzione e richiamarle istantaneamente, garantendo una qualità costante indipendentemente dall'operatore in turno.
Vantaggi di produttività rispetto ai metodi tradizionali
Rispetto alla saldatura TIG dell'alluminio, una saldatrice laser a fibra portatile raggiunge in genere velocità di avanzamento da 3 a 5 volte superiori, producendo una ZTA più stretta e richiedendo meno pulizia post-saldatura. Il sistema di raffreddamento ad acqua supporta un funzionamento continuo di oltre 8 ore, il che significa che un singolo operatore può completare lunghe produzioni senza fermarsi per far raffreddare l'attrezzatura. La consistenza del cordone di ±0,1 mm riduce i tempi di rilavorazione e ispezione.
| Fattore | Saldatura TIG | Saldatura laser portatile |
|---|---|---|
| Velocità di avanzamento (alluminio da 1 mm) | 2–5 mm/s | 20–35 mm/s |
| Larghezza ZTA | 3–6 mm | 0,5–1,5 mm |
| Molatura post-saldatura | Significativa | Minima o assente |
| Funzionamento continuo | Limitata dal calore della torcia | Oltre 8 ore (raffreddato ad acqua) |
| Competenza dell'operatore richiesta | Elevato | Moderata (basata sui parametri) |
Una saldatrice laser portatile è adatta per cantieri di fabbricazione all'aperto?
Il sistema è progettato per ambienti di officina e semiaperti. L'esposizione completa all'aperto richiede protezione da vento, pioggia e polvere. Il sistema di raffreddamento ad acqua e i controlli elettronici devono essere riparati. Per le riparazioni sul campo, si consiglia una recinzione temporanea o una tenda per saldatura.
Posso saldare componenti in alluminio pressofuso con questa attrezzatura?
Le leghe di alluminio pressofuso (come A356) possono essere saldate con una corretta regolazione dei parametri, ma il materiale pressofuso spesso contiene porosità e inclusioni del processo di fusione che possono causare difetti di saldatura. Si consiglia un'ispezione pre-saldatura e test a raggi X per le giunzioni critiche pressofuse.
Quale livello di potenza dovrei scegliere per la fabbricazione generale dell'alluminio?
Il modello da 1500 W è la scelta più versatile per le officine di fabbricazione. Gestisce lamiere da 0,5 mm a 3 mm, copre la maggior parte del lavoro su profili e involucri e fornisce un margine sufficiente per saldature affidabili a piena penetrazione. Le officine che lavorano estrusi a parete spessa (4 mm+) dovrebbero considerare i modelli da 2000 W o 3000 W.