
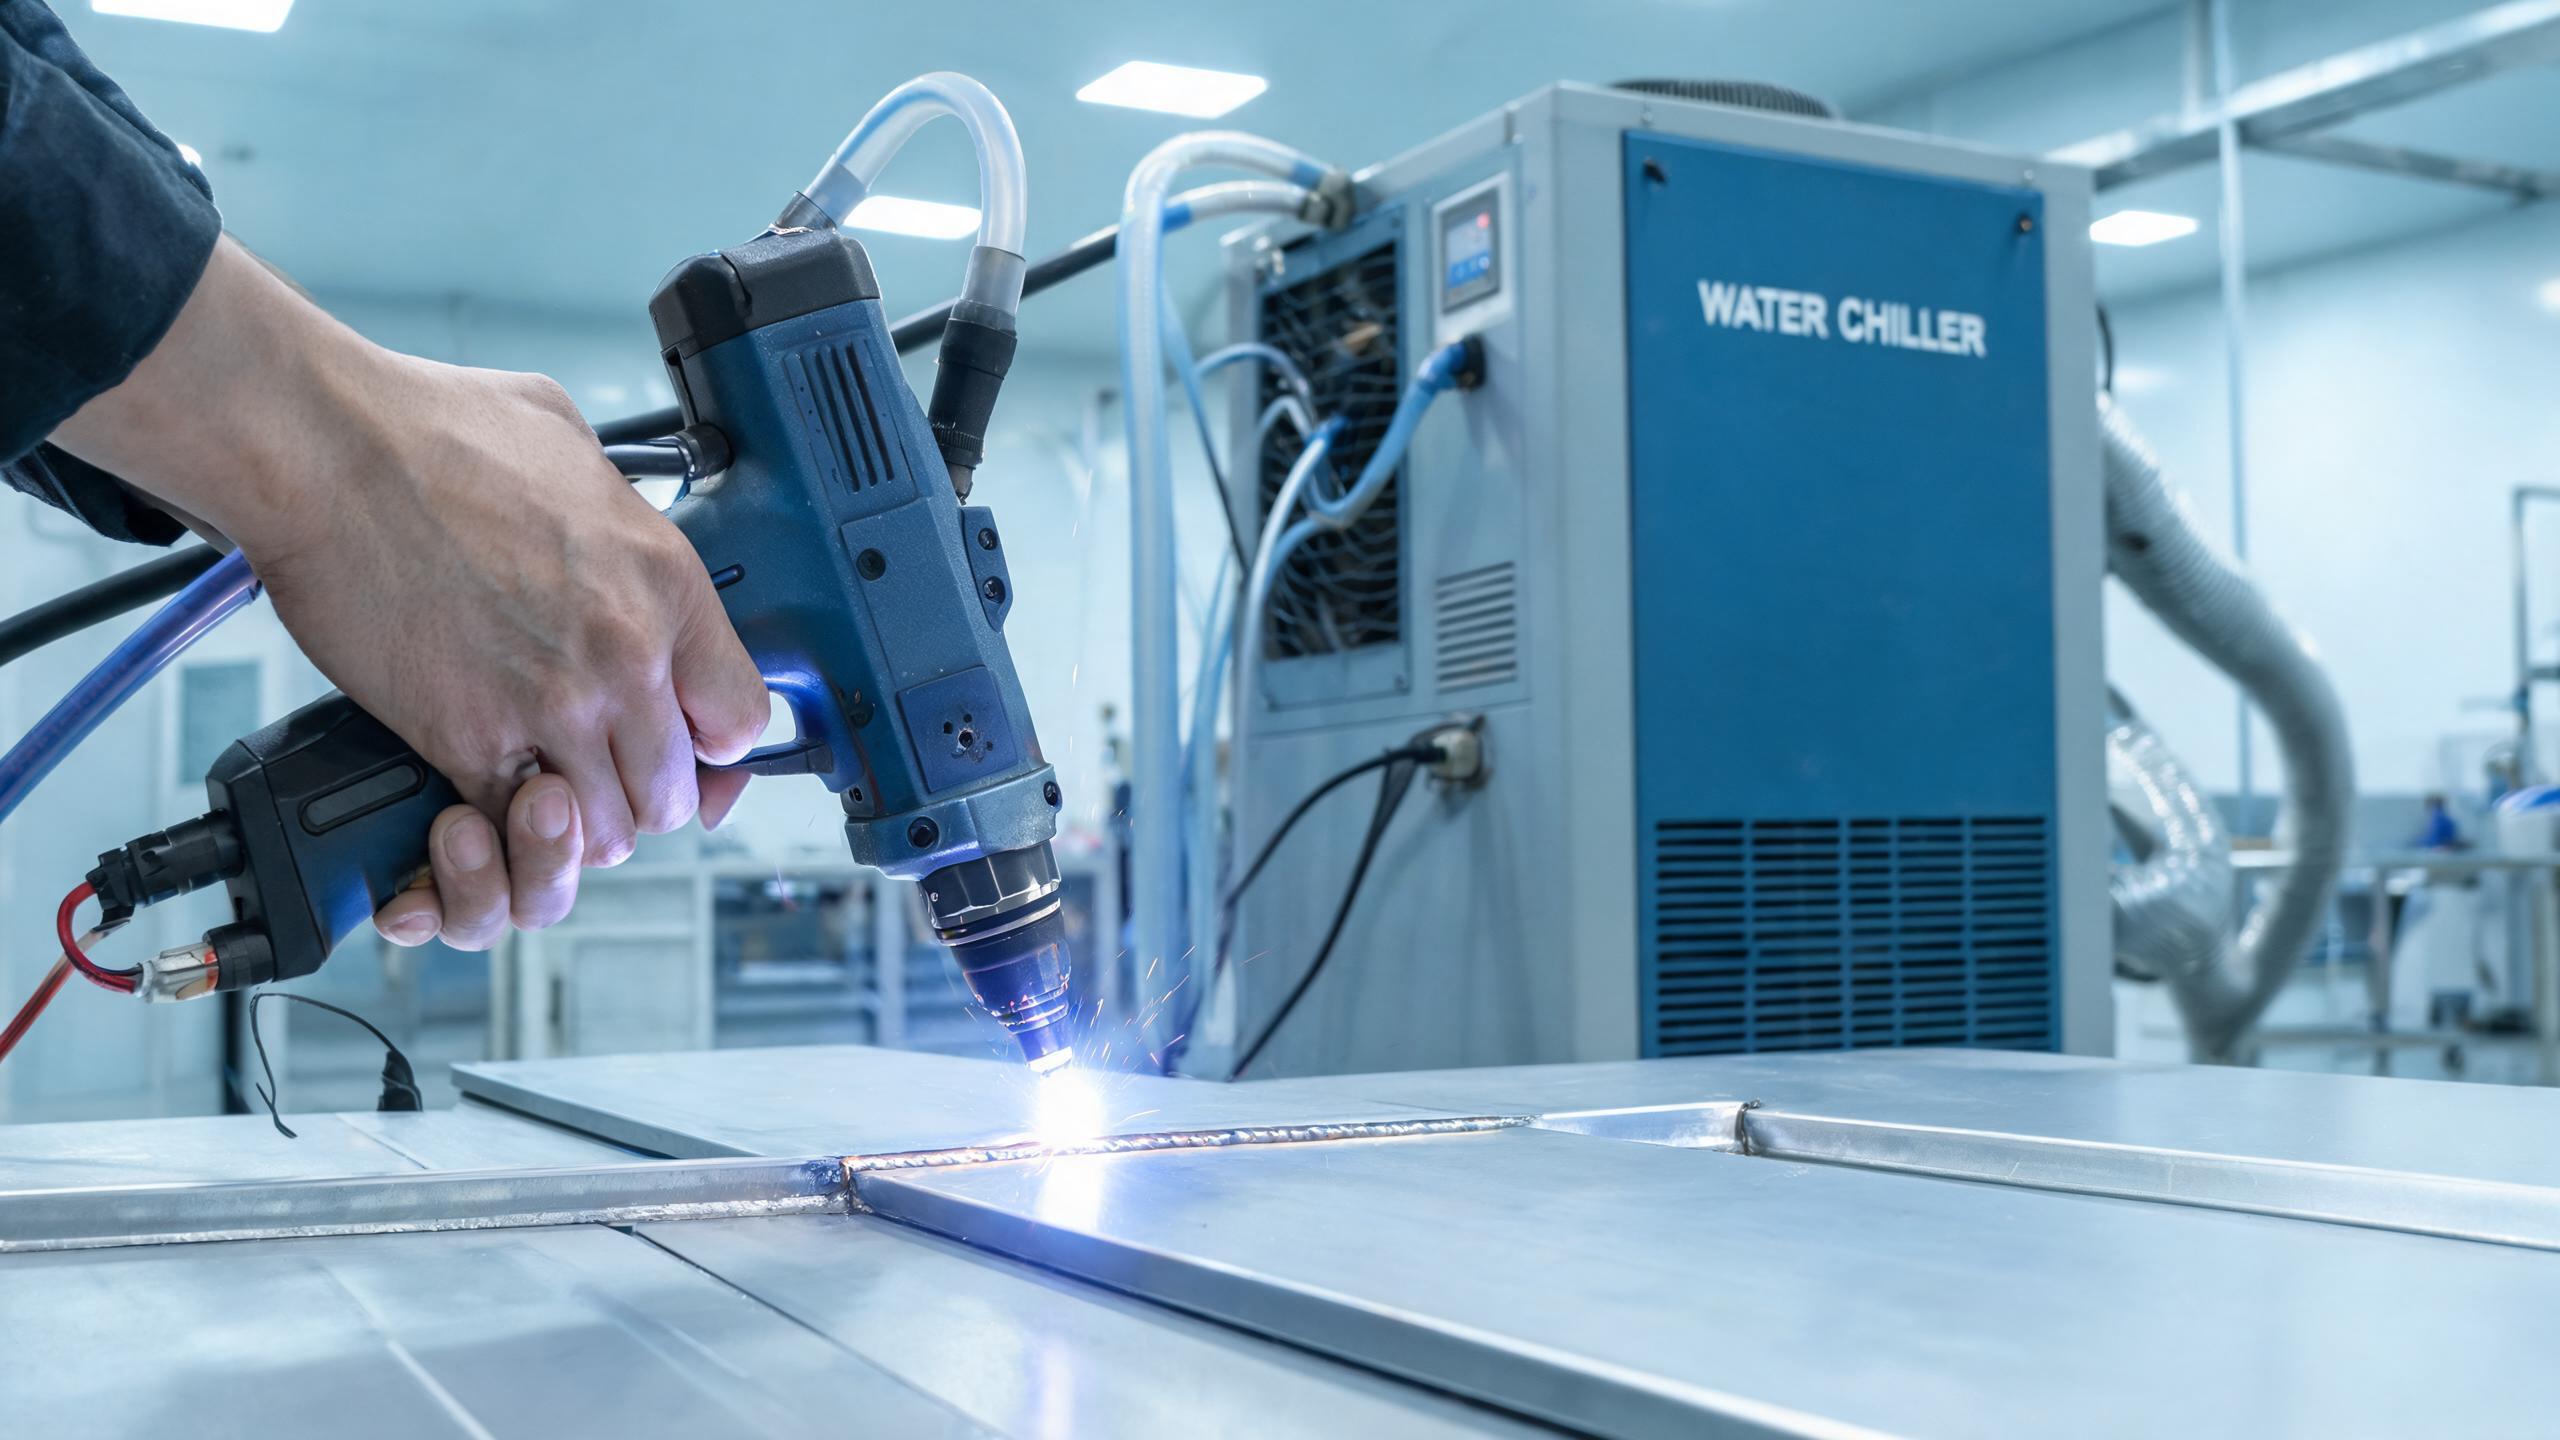
Panduan praktikal untuk mengimpal aloi aluminium dengan mesin kimpalan laser pegang tangan, merangkumi pemilihan kuasa (1000W-3000W), pengurusan lapisan oksida, pencegahan keliangan, parameter utama, dan penyejukan air untuk pengeluaran berterusan.
Panduan Teknikal
Mengapa Aloi Aluminium Mencabar Kimpalan Laser
Aloi aluminium adalah salah satu logam yang paling banyak digunakan dalam pembuatan - dari panel badan automotif hingga komponen aeroangkasa, sink haba, dan perumah elektronik pengguna. Namun ia juga antara bahan yang paling sukar untuk dikimpal secara konsisten. A kimpalan laser tangan menangani beberapa cabaran semula jadi aluminium, tetapi memahami mengapa logam ini berkelakuan sedemikian di bawah pancaran laser adalah langkah pertama untuk mencapai kimpalan yang boleh dipercayai.
Aluminium mempunyai tiga sifat yang merumitkan kimpalan:
- Kebolehpantulan tinggi - Aluminium memantulkan sehingga 90% tenaga laser pada suhu bilik, terutamanya dengan laser gentian yang beroperasi pada 1070 nm. Ini bermakna lebih banyak kuasa diperlukan untuk memulakan lubang kunci, dan pantulan awal boleh merosakkan optik jika tidak diurus dengan betul.
- Kekonduksian terma tinggi - Aluminium mengalirkan haba kira-kira empat kali lebih cepat daripada keluli. Haba hilang dengan cepat dari zon kimpalan, yang bermakna anda memerlukan ketumpatan kuasa yang lebih tinggi untuk mengekalkan kolam lebur yang stabil.
- Lapisan oksida - Filem oksida aluminium semula jadi (Al₂O₃) terbentuk di permukaan dalam beberapa saat selepas terdedah kepada udara. Oksida ini mempunyai takat lebur kira-kira 2072°C, jauh lebih tinggi daripada takat lebur aluminium sendiri iaitu 660°C. Jika tidak dikeluarkan atau diurus dengan betul, ia boleh menyebabkan gabungan tidak lengkap dan kemasukan oksida dalam kimpalan.
Faktor-faktor ini adalah sebab yang tepat mengapa memilih peralatan dan parameter yang betul lebih penting untuk aluminium daripada banyak logam lain. Untuk gambaran keseluruhan yang lebih luas tentang pilihan peralatan dan teknik, lihat panduan kami untuk mesin kimpalan laser mudah alih untuk aluminium.
Bagaimana Mesin Kimpalan Laser Pegang Tangan Mengendalikan Aluminium
Shandong Xinhong CNC Technology Co., Ltd. menawarkan mesin kimpalan laser gentian pegang tangan dalam empat tahap kuasa: 1000W, 1500W, 2000W, dan 3000W. Untuk kimpalan aloi aluminium, pemilihan kuasa adalah kritikal kerana kebolehpantulan tinggi dan kekonduksian terma logam.
Berikut ialah cara julat kuasa sepadan dengan julat ketebalan aluminium berdasarkan keupayaan mesin:
| Kuasa Laser | Ketebalan Aluminium Disyorkan | Aplikasi Lazim |
|---|---|---|
| 1000W | 0.5–1.5 mm | Kepingan nipis, perumah elektronik |
| 1500W | 1.0–3.0 mm | Fabrikasi am, pendakap |
| 2000W | 1.5–3.0 mm | Plat lebih tebal, bahagian struktur |
| 3000W | 2.0–3.0 mm+ | Komponen aluminium tugas berat |
Nota: Model 1500W mencapai penembusan maksimum 3 mm pada keluli tahan karat dan aluminium, dengan konsistensi jahitan kimpalan ±0.1 mm. Ini menjadikannya pilihan serba boleh untuk pengfabrik yang bekerja dengan pelbagai bahan.
Sumber laser gentian dalam mesin ini menghasilkan pancaran fokus dengan ketumpatan kuasa tinggi, yang membantu mengatasi halangan pemantulan aluminium. Sebaik lubang kunci terbentuk—biasanya dalam beberapa milisaat pertama—kadar penyerapan melonjak secara mendadak apabila logam cair menyerap tenaga dengan lebih cekap daripada permukaan pepejal.
Menguruskan Lapisan Oksida Sebelum Mengimpal
Lapisan aluminium oksida bukan sesuatu yang boleh anda kimpal dan harapkan hasil yang baik. Ia mesti ditangani sebelum laser menyentuh logam:
- Penyingkiran mekanikal: Gunakan berus dawai keluli tahan karat (khusus untuk aluminium sahaja untuk mengelakkan pencemaran silang) atau Scotch-Brite untuk membuang filem oksida dari zon kimpalan. Lakukan ini dalam tempoh 1–2 jam sebelum mengimpal, kerana lapisan oksida mula terbentuk semula dengan serta-merta.
- Pembersihan kimia: Untuk persekitaran pengeluaran, etsa kaustik diikuti dengan penyah-kotoran dan bilasan menyediakan penyediaan permukaan yang lebih konsisten.
- Pilihan penyuap wayar: Mesin kimpalan laser pegang tangan boleh dilengkapi dengan penyuap wayar automatik. Apabila mengimpal aluminium, menggunakan wayar pengisi ER4043 atau ER5356 membantu mengimbangi takat lebur rendah logam asas dan memperbaiki rupa manik kimpalan.
Jika anda melangkau penyingkiran oksida, anda berisiko menghadapi keliangan, kemasukan, dan penembusan yang tidak konsisten—tidak kira sebaik mana anda menetapkan parameter anda.
Mencegah Keliangan dalam Kimpalan Aluminium
Keliangan adalah kecacatan paling biasa dalam kimpalan laser aluminium. Keterlarutan hidrogen yang tinggi dalam aluminium dalam keadaan cecair—digabungkan dengan penurunan mendadak dalam keterlarutan semasa pemejalan—bermakna sebarang hidrogen yang hadir akan terperangkap sebagai liang gas.
Sumber hidrogen termasuk kelembapan pada permukaan, sisa gris atau minyak, lapisan oksida itu sendiri, dan juga kelembapan ambien yang tinggi. Untuk meminimumkan keliangan:
- Bersihkan zon kimpalan dengan teliti menggunakan aseton atau alkohol isopropil sebelum mengimpal.
- Gunakan argon ketulenan tinggi (99.999%) sebagai gas pelindung pada kadar aliran 15–20 L/min.
- Simpan kepingan aluminium dalam persekitaran kering; elakkan mengimpal bahan yang telah terdedah kepada hujan atau kelembapan tinggi.
- Gunakan penyuap wayar dengan wayar pengisi yang bersih dan disimpan dengan betul.
Operasi gelombang berterusan dan parameter nadi boleh laras mesin kimpalan laser pegang tangan memberi pengendali kawalan halus ke atas input haba, yang membantu menguruskan kadar pemejalan dan mengurangkan pembentukan liang.
Parameter Utama yang Perlu Ditetapkan dengan Betul
Aluminium memerlukan tetapan parameter yang berbeza daripada keluli. Walaupun nilai tepat bergantung pada aloi, ketebalan, dan jenis sambungan tertentu anda, berikut ialah parameter kritikal untuk dilaraskan:
- Kuasa laser: Mulakan pada 80–90% daripada kuasa undian untuk aluminium, kerana pemantulan tinggi memerlukan tenaga tertumpu. Untuk unit 1500W, titik permulaan biasa ialah 1200–1500W untuk kepingan aluminium 2 mm.
- Kelajuan mengimpal: Kelajuan lebih perlahan (8–15 mm/s untuk bahan 2 mm) membolehkan input haba yang mencukupi, tetapi terlalu perlahan boleh menyebabkan penembusan terbakar pada aluminium nipis. Uji pada bahan sekerap dahulu.
- Gas pelindung: Argon adalah standard. Campuran argon-helium (cth., 50/50) boleh meningkatkan penembusan untuk bahagian yang lebih tebal, kerana helium menaikkan suhu plasma.
- Kedudukan fokus: Nyahfokus sedikit (0.5–1.0 mm di atas permukaan) selalunya menghasilkan kolam kimpalan yang lebih luas dan stabil untuk aluminium.
Mesin boleh menyimpan lebih 50 set parameter kimpalan, jadi sebaik anda melaraskan tetapan yang betul untuk gabungan aloi dan ketebalan aluminium tertentu, anda boleh menyimpan dan memanggilnya semula dengan serta-merta—menghapuskan cuba-cuba pada kerja berulang.
Penyejukan Air untuk Pengeluaran Berterusan
Kimpalan aluminium menjana haba yang ketara disebabkan keperluan kuasa tinggi. Sistem penyejukan air dalam mesin kimpalan laser pegang tangan ini direka untuk mengendalikan beban ini, menyokong operasi berterusan selama 8 jam atau lebih tanpa penutupan haba. Ini penting untuk persekitaran pengeluaran di mana masa henti secara langsung memberi kesan kepada output.
Penyejuk mengekalkan suhu sumber laser yang stabil, yang seterusnya mengekalkan kualiti pancaran dan output kuasa yang konsisten sepanjang syif panjang. Untuk pengfabrik yang menjalankan kerja kelompok pada komponen aluminium, ini bermakna kualiti kimpalan yang boleh diramal dari bahagian pertama hingga terakhir.
Pensijilan dan Jaminan Kualiti
Mesin kimpalan laser pegang tangan membawa pensijilan CE dan RoHS, dan Shandong Xinhong CNC Technology beroperasi di bawah sistem pengurusan kualiti ISO 9001:2015. Untuk pembeli yang membekalkan ke pasaran Eropah atau industri yang memerlukan pematuhan kualiti yang didokumenkan, pensijilan ini menyediakan asas jaminan.
Kesimpulan
Mengimpal aloi aluminium dengan mesin kimpalan laser pegang tangan adalah sepenuhnya boleh dilaksanakan apabila anda menghormati sifat unik bahan tersebut. Kuncinya ialah memadankan kuasa dengan ketebalan, membuang lapisan oksida, mengawal sumber hidrogen, dan menyimpan parameter optimum anda untuk kebolehulangan. Dengan pilihan kuasa dari 1000W hingga 3000W, mesin ini meliputi keperluan fabrikasi aluminium dari kepingan nipis hingga plat struktur.