
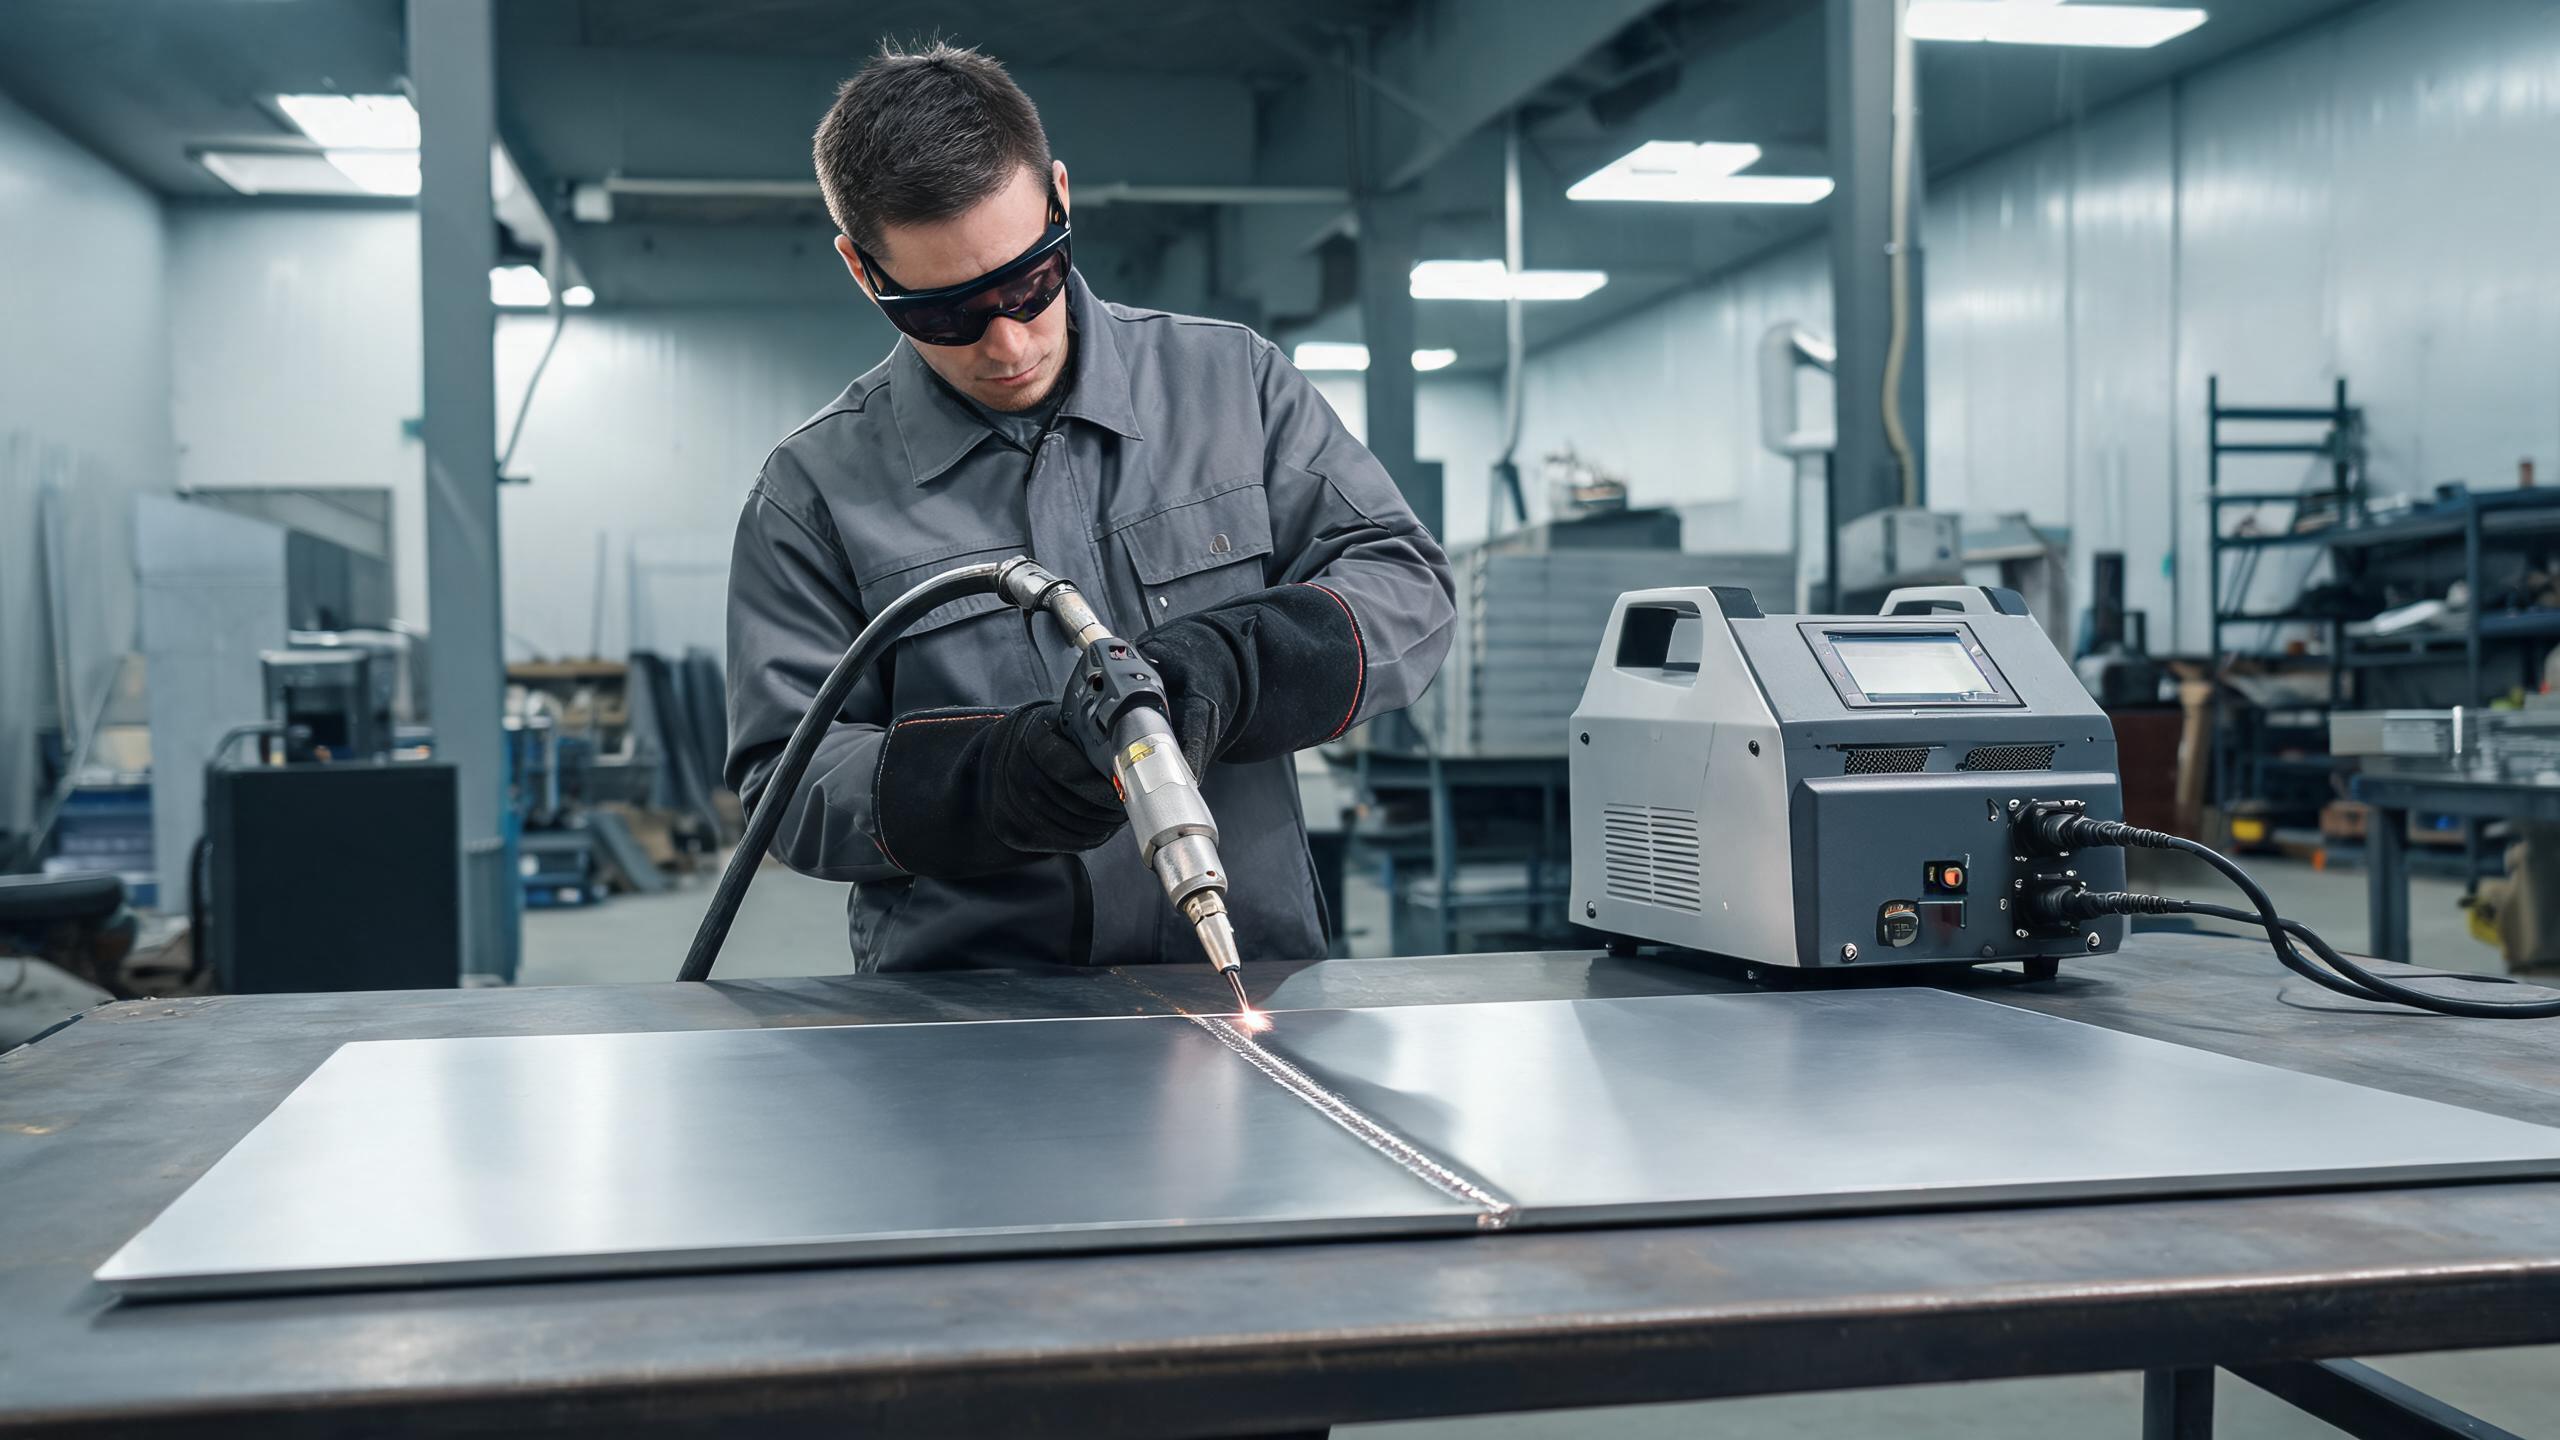
Panduan praktikal untuk menggunakan mesin kimpalan laser tangan untuk kepingan logam, merangkumi pemilihan kuasa, jenis sambungan, petua kimpalan, dan kelebihan berbanding TIG/MIG.
Mengapa Kepingan Logam Sesuai Secara Semula Jadi untuk Kimpalan Laser Tangan
Fabrikasi kepingan logam adalah salah satu aplikasi paling biasa untuk mesin kimpalan laser tangan. Kepingan keluli tahan karat nipis - biasanya 0.5 mm hingga 3 mm - adalah tepat di mana kimpalan laser mengatasi kaedah tradisional seperti TIG atau MIG. Haba tertumpu laser gentian menghasilkan kolam kimpalan yang sempit dengan zon terjejas haba yang minimum, yang bermaksud kurang herotan haba pada bahan nipis, kelajuan pergerakan yang lebih pantas, dan jahitan kimpalan yang lebih bersih yang selalunya memerlukan sedikit atau tiada kemasan selepas kimpalan.
Sama ada anda menghasilkan bekas, kabinet, saluran udara, atau panel hiasan, kimpalan laser tangan memberi anda fleksibiliti untuk mengendalikan sambungan yang sukar atau mustahil untuk dicapai dengan stesen kimpalan tetap. Panduan praktikal ini merangkumi apa yang anda perlu tahu untuk mendapatkan hasil terbaik pada kepingan logam.
Memadankan Kuasa dengan Ketebalan Kepingan Logam
Kepingan logam merangkumi pelbagai ketebalan, dan tahap kuasa yang betul bergantung pada bahan yang paling kerap anda kerjakan. Barisan produk Xinhong menawarkan mesin kimpalan laser gentian tangan 1000W, 1500W, 2000W, dan 3000W. Untuk kerja kepingan logam secara khusus:
- 1000W - Sesuai untuk kepingan nipis (0.5–1.5 mm). Menghasilkan kimpalan yang bersih dan sempit dengan input haba yang minimum, menjadikannya sempurna untuk aplikasi di mana herotan menjadi kebimbangan, seperti perkakas dapur keluli tahan karat dan bekas elektronik.
- 1500W - Pilihan paling serba boleh untuk bengkel kepingan logam. Dengan penembusan maksimum 3 mm pada keluli tahan karat dan aluminium, ia merangkumi julat penuh ketebalan kepingan biasa. Konsistensi jahitan kimpalan ±0.1 mm memastikan kualiti manik yang berulang merentas larian pengeluaran.
- 2000W–3000W - Lebih sesuai apabila kerja anda melangkaui kepingan logam ke plat yang lebih tebal. Jika bengkel fabrikasi anda mengendalikan campuran kepingan dan plat, model berkuasa lebih tinggi ini menyediakan ruang untuk bahan yang lebih tebal sambil berprestasi baik pada stok yang lebih nipis.
Untuk kebanyakan operasi yang fokus pada kepingan logam, model 1500W mewakili titik optimum - kuasa yang mencukupi untuk mengendalikan julat ketebalan biasa penuh, dengan ketepatan dan konsistensi yang diperlukan oleh bahan nipis.
Kelebihan Berbanding Kaedah Kimpalan Tradisional
Bertukar daripada TIG atau MIG kepada kimpalan laser tangan untuk keluli tahan karat 1500W kerja kepingan logam memberikan beberapa faedah konkrit:
- Mengurangkan herotan: Tenaga fokus laser memanaskan kawasan yang lebih kecil, yang bermaksud bahan sekeliling kekal lebih sejuk. Pada kepingan logam nipis, ini adalah perbezaan antara panel rata dan panel yang melengkung semasa kimpalan.
- Kelajuan lebih tinggi: Kelajuan pergerakan kimpalan laser biasanya 2–4 kali lebih pantas daripada TIG pada ketebalan yang setanding. Untuk bengkel yang menjalankan pelbagai kerja kepingan logam setiap hari, ini secara langsung meningkatkan daya pemprosesan.
- Kimpalan lebih bersih: Input haba terkawal menghasilkan manik kimpalan yang licin dan seragam yang selalunya menghapuskan keperluan untuk mengisar atau menggilap - penjimatan buruh yang ketara pada produk siap seperti kabinet keluli tahan karat atau trim yang kelihatan.
- Kurang bahan pengisi: Banyak kimpalan laser kepingan logam adalah autogenous, bermakna ia mencantumkan sambungan tanpa dawai pengisi tambahan. Ini mengurangkan kos bahan dan memudahkan proses kimpalan.
Sambungan Kepingan Logam Biasa dan Cara Mendekatinya
Sambungan Tumpul
Sambungan punggung - di mana dua tepi kepingan diletakkan bersemuka - adalah aplikasi paling mudah. Selaraskan kepingan dengan jurang minimum (idealnya kurang daripada 0.1 mm untuk kimpalan autogenous), dan jalankan laser di sepanjang jahitan. Konsistensi jahitan ±0.1 mm model 1500W memastikan penembusan seragam di sepanjang keseluruhan sambungan.
Sambungan Tindih
Dalam sambungan tindih, satu kepingan bertindih dengan yang lain. Laser menembusi kepingan atas dan mencantumkannya dengan kepingan bawah. Jenis sambungan ini biasa dalam pemasangan bekas dan saluran udara. Laraskan kedudukan fokus sedikit lebih dalam untuk memastikan kolam kimpalan mencapai kepingan bawah.
Sambungan Fillet dan T
Untuk sambungan sudut dan T dalam bekas kepingan logam, kebolehgerakan pistol kimpalan tangan adalah kelebihan utama. Pengendali boleh menyudutkan pistol untuk mengarahkan tenaga ke akar sambungan, mencapai gabungan penuh tanpa had akses kepala kimpalan tetap.
Penyejukan dan Operasi Berterusan
Bengkel fabrikasi kepingan logam selalunya menjalankan jadual pengeluaran berterusan. Sistem penyejukan air pada mesin kimpalan laser tangan Xinhong menyokong operasi berterusan 8+ jam, bermakna mesin boleh mengikuti syif penuh tanpa penutupan haba. Ini amat penting apabila mengimpal kepingan logam nipis pada kelajuan pergerakan tinggi, di mana sumber laser aktif hampir sentiasa.
Penyejukan konsisten juga menyumbang kepada kestabilan kualiti kimpalan. Apabila suhu sumber laser terkawal, parameter rasuk kekal malar, yang seterusnya mengekalkan manik kimpalan seragam - menyokong secara langsung spesifikasi konsistensi ±0.1 mm.
Petua Praktikal untuk Kimpalan Laser Kepingan Logam
- Kawal jurang: Untuk kimpalan autogenous (tanpa pengisi), pastikan jurang sambungan di bawah 0.1 mm. Jika jurang lebih lebar, gunakan dawai pengisi atau tukar kepada kelajuan pergerakan yang lebih rendah sedikit untuk membolehkan kolam kimpalan merentasi jurang.
- Gunakan gas pelindung: Gas pelindung argon atau nitrogen menghalang pengoksidaan pada kepingan keluli tahan karat, menghasilkan kimpalan yang terang dan bersih yang tidak memerlukan pembersihan selepas kimpalan.
- Optimumkan kelajuan pergerakan: Terlalu perlahan dan anda berisiko terbakar pada bahan nipis; terlalu laju dan penembusan tidak lengkap. Mulakan dengan parameter yang disyorkan pengilang dan haluskan berdasarkan gred dan ketebalan bahan khusus anda.
- Kekalkan sudut pistol yang konsisten: Sudut 45–90 darjah yang stabil (bergantung pada jenis sambungan) memastikan pengagihan tenaga yang sekata di sepanjang jahitan.
- Bersihkan bahan: Minyak, oksida, atau pencemaran pada permukaan kepingan boleh menyebabkan keliangan dan kimpalan tidak konsisten. Lap cepat dengan pelarut sebelum mengimpal mengambil masa beberapa saat dan mengelakkan kecacatan.
Pensijilan yang Penting untuk Pembeli Kepingan Logam
Apabila mendapatkan sumber kimpalan laser tangan untuk pengeluaran kepingan logam, pensijilan adalah kebimbangan praktikal, bukan formaliti. Mesin dalam barisan Xinhong membawa pensijilan CE dan RoHS, mengesahkan pematuhan dengan piawaian keselamatan dan alam sekitar Eropah. Pensijilan ISO 9001:2015 syarikat bermakna proses pengeluaran ditadbir oleh sistem pengurusan kualiti yang didokumenkan. Untuk fabrikator kepingan logam yang membekal kepada pelanggan Eropah atau antarabangsa, pensijilan ini selalunya merupakan keperluan pelanggan.