
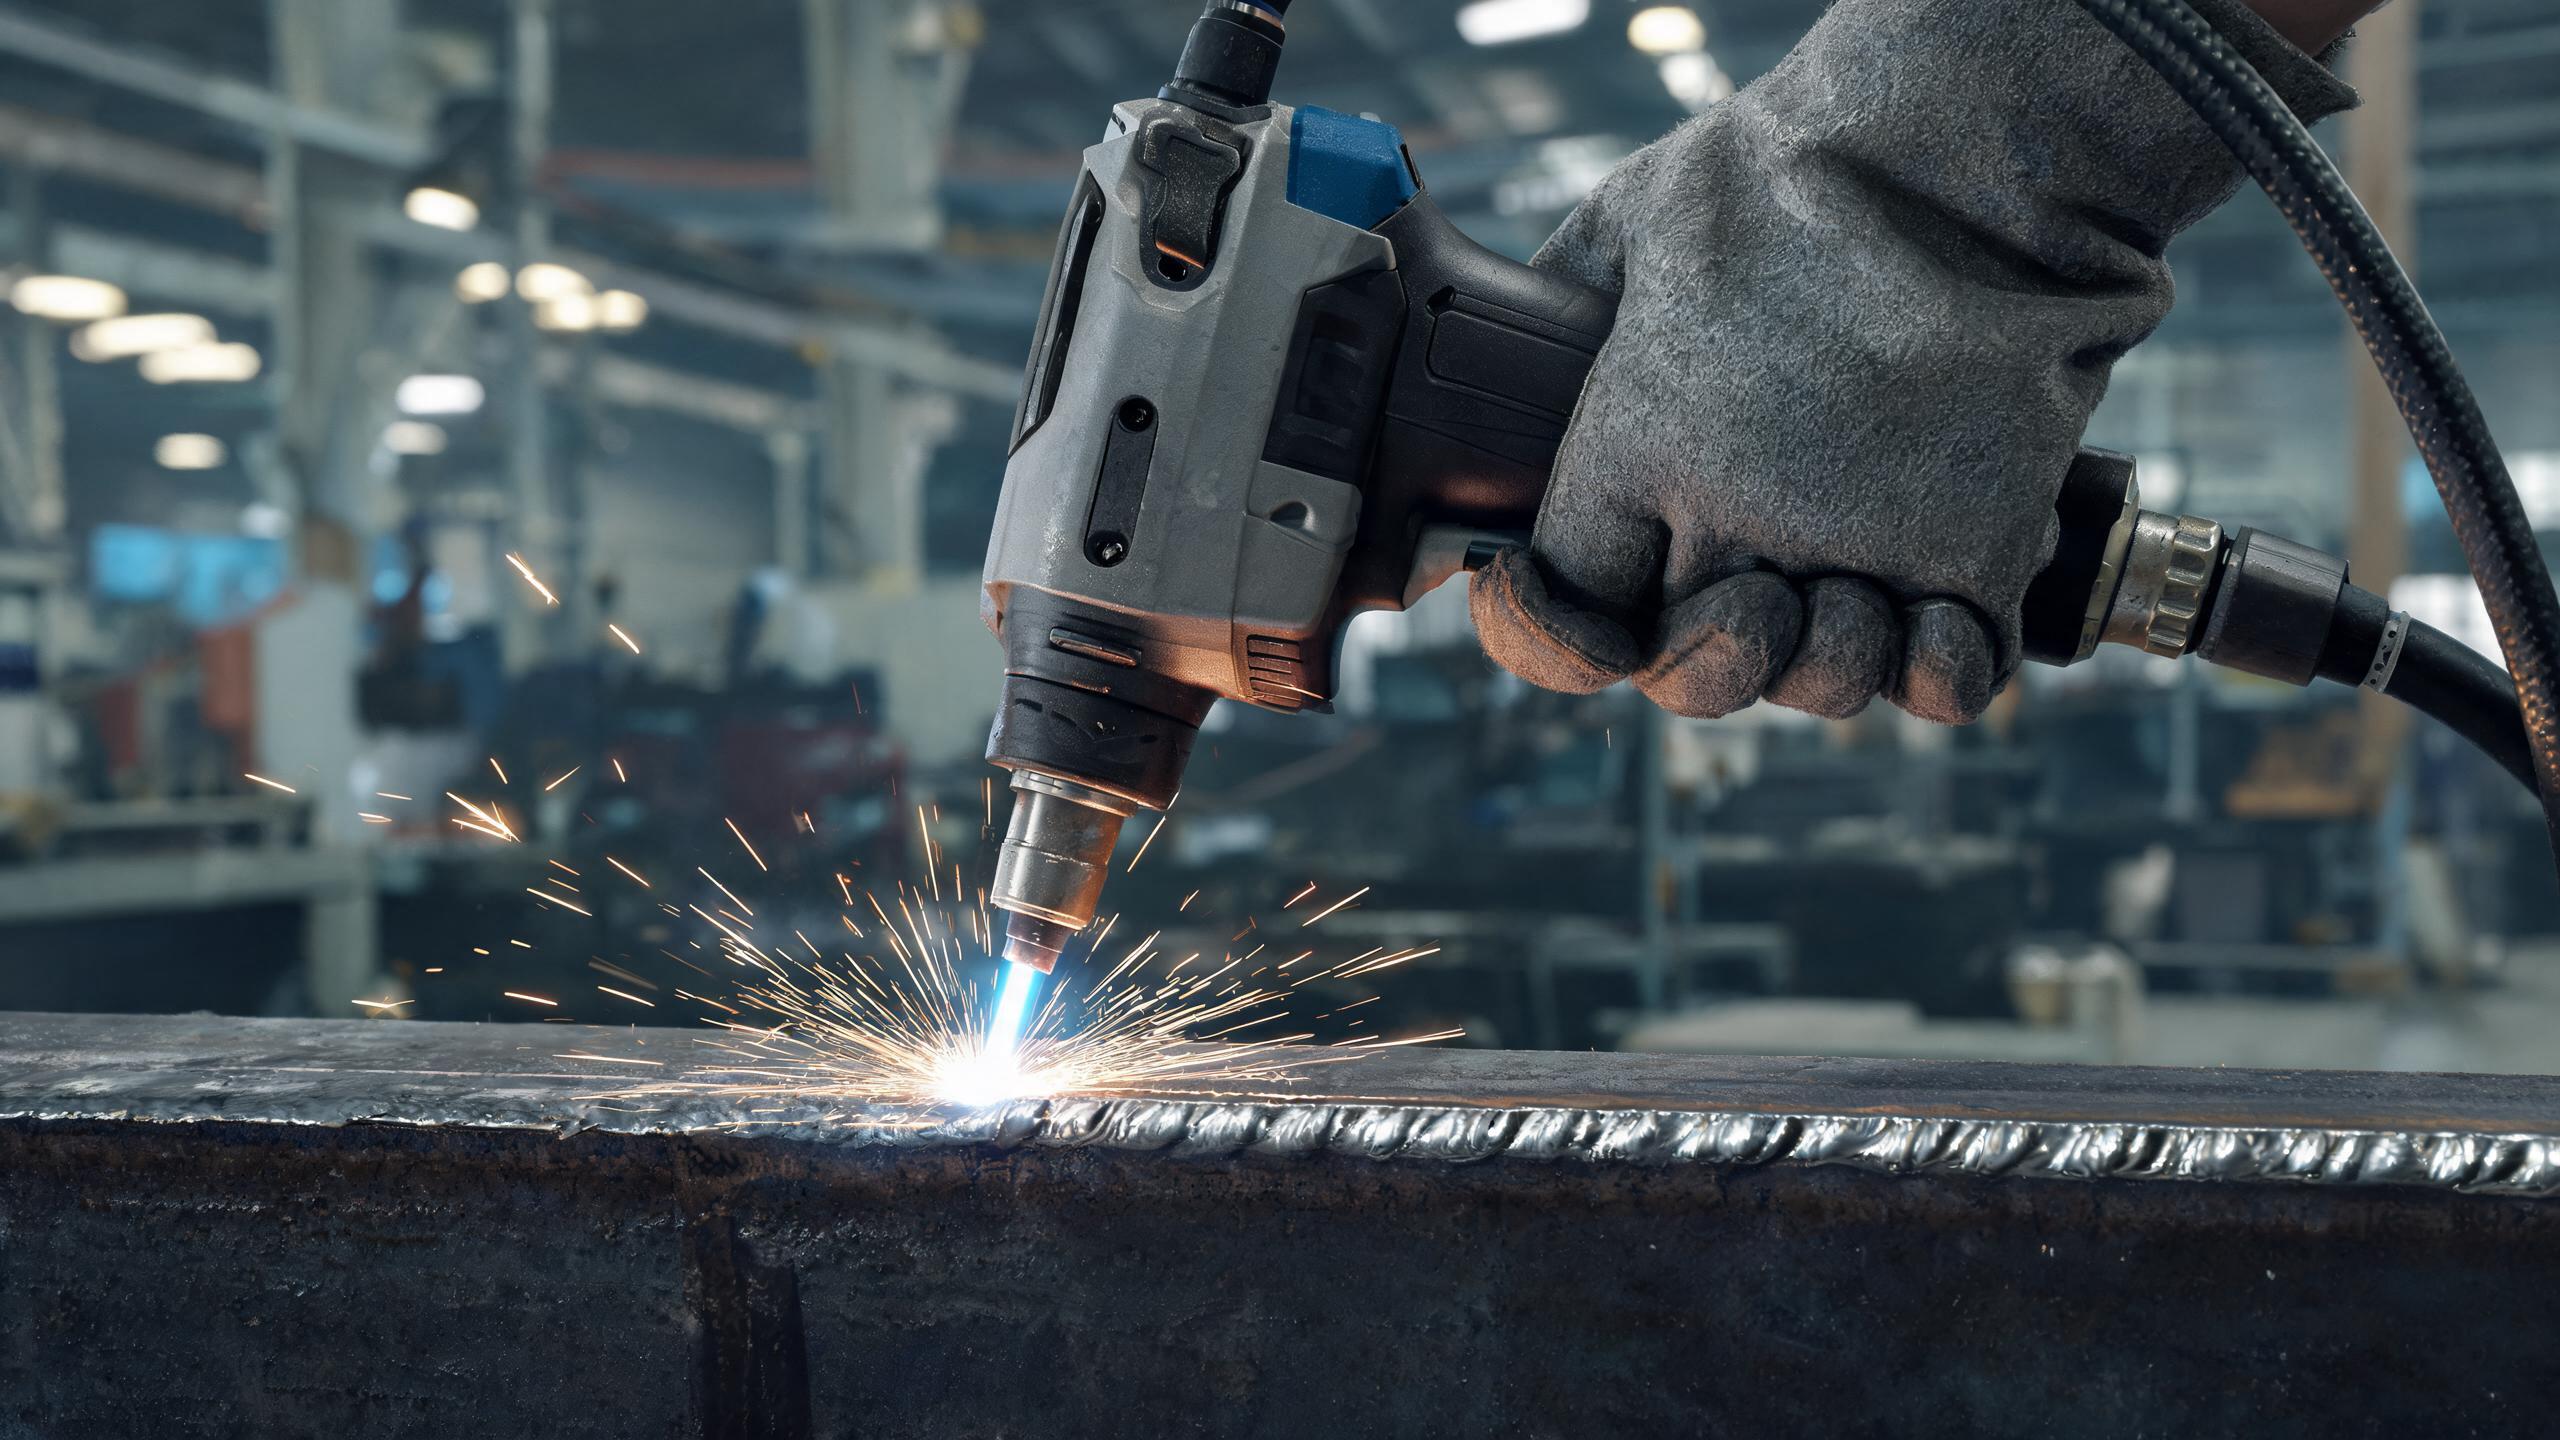
Panduan teknikal untuk mengimpal plat keluli dengan mesin kimpalan laser pegang tangan, merangkumi tetapan kuasa yang disyorkan mengikut ketebalan plat, parameter penembusan, keperluan penyejukan, dan petua praktikal untuk mencapai kimpalan yang bersih dan boleh diulang.
Mengimpal Plat Keluli dengan Laser Pegangan: Asas
Plat keluli adalah salah satu bahan yang paling biasa dalam fabrikasi struktur, pembinaan mesin, dan pembuatan peralatan berat. Sebuah kimpalan laser tangan membawa fleksibiliti kepada kimpalan plat yang tidak dapat ditawarkan oleh sistem gantri tetap—pengendali boleh bergerak bebas di sekeliling plat besar, mengimpal dalam sebarang orientasi, dan mencapai sudut serta tepi tanpa perlu menyusun semula bahan kerja. Memahami parameter yang betul untuk setiap ketebalan plat adalah penting untuk mencapai kimpalan yang kuat dan bersih dengan herotan haba yang minimum.
Tetapan Kuasa Mengikut Ketebalan Plat
Julat suhu operasi kimpalan laser tangan untuk keluli tahan karat 1500W tersedia dalam konfigurasi 1000W, 1500W, 2000W, dan 3000W. Setiap tahap kuasa mempunyai julat ketebalan plat praktikal di mana ia berfungsi secara optimum:
- 1000W – Terbaik untuk plat nipis (1–2mm). Menghasilkan kimpalan bersih pada keluli ringan dengan input haba minimum. Elakkan melebihi 2mm—penembusan yang tidak mencukupi menyebabkan sambungan lemah.
- 1500W – Tahap yang paling banyak digunakan untuk kimpalan plat. Memberikan penembusan maksimum 3mm dalam keluli tahan karat dan aluminium, dengan konsistensi manik ±0.1mm. Sesuai untuk kebanyakan tugas fabrikasi plat.
- 2000W – Memperluas keupayaan kepada plat 3–4mm. Sesuai untuk pendakap struktur, perumah mesin, dan pemasangan plat ketebalan sederhana.
- 3000W – Direka untuk plat tebal (4mm+). Memberikan penembusan dalam dan kelajuan pergerakan tinggi untuk aplikasi struktur berat.
Parameter Kimpalan Utama untuk Dikawal
Kuasa Laser dan Kedalaman Penembusan
Kedalaman penembusan terutamanya ditentukan oleh kuasa laser dan kelajuan pergerakan. Untuk model 1500W yang beroperasi pada plat keluli tahan karat 3mm, parameter utama adalah:
- Tetapan kuasa: 1200–1500W (laraskan berdasarkan penyediaan sambungan)
- Kelajuan pergerakan: biasanya 10–20 mm/s untuk penembusan penuh pada plat 3mm
- Penembusan maksimum: 3mm dalam keluli tahan karat dan aluminium
- Konsistensi manik: ±0.1mm sepanjang keseluruhan panjang kimpalan
Untuk plat yang lebih tebal, tingkatkan kuasa secara berkadar dan kurangkan kelajuan pergerakan—tetapi sentiasa uji pada kupon sampel terlebih dahulu. Kuasa berlebihan dengan pergerakan pantas menyebabkan undercut, manakala kuasa tidak mencukupi dengan pergerakan perlahan menyebabkan pengukuhan berlebihan.
Mod Nadi vs. Gelombang Berterusan
Kebanyakan pengimpal laser gentian pegang tangan menawarkan kedua-dua mod gelombang berterusan (CW) dan denyut:
- Mod CW – memberikan kuasa berterusan untuk penembusan dalam. Terbaik untuk plat tebal dan kimpalan struktur yang memerlukan gabungan penuh.
- Mod denyut – berselang-seli antara kuasa puncak tinggi dan masa rehat. Mengurangkan jumlah input haba, menjadikannya sesuai untuk plat nipis dan aplikasi sensitif haba di mana herotan mesti diminimumkan.
Suapan Wayar dan Bahan Pengisi
Untuk kimpalan plat yang memerlukan pengisian jurang atau pengukuhan, sistem suapan wayar bersepadu adalah penting. Pertimbangan utama:
- Diameter wayar: 0.8–1.2mm adalah standard untuk kimpalan plat
- Bahan wayar: padankan dengan logam asas—gunakan wayar keluli tahan karat untuk plat tahan karat, wayar keluli karbon untuk plat karbon
- Kadar suapan: hendaklah seimbang dengan kelajuan pergerakan dan kuasa laser; terlalu cepat menyebabkan percikan, terlalu perlahan menyebabkan pengisian tidak mencukupi
Penyejukan dan Pengurusan Terma
Kimpalan plat menjana haba yang ketara, terutamanya pada plat tebal dan jahitan panjang. Sistem penyejukan edaran air pada model 1500W menyokong operasi berterusan selama 8+ jam, mengekalkan suhu sumber laser yang stabil sepanjang syif. Pertimbangan penyejukan utama:
- Tetapan suhu penyejuk: ikut julat yang disyorkan pengilang—biasanya 20–25°C
- Kualiti penyejuk: gunakan air suling atau ternyahion untuk mengelakkan pembentukan skala dalam litar penyejukan
- Selang pemeriksaan: periksa paras penyejuk dan keadaan penapis setiap minggu semasa pengeluaran berterusan
Petua Praktikal untuk Kimpalan Plat Berkualiti
- Sediakan sambungan dengan betul – skala kilang, karat, dan minyak mesti dibuang dari permukaan plat sebelum mengimpal. Pencemaran adalah punca utama keliangan.
- Kekalkan kelajuan perjalanan yang konsisten – variasi dalam kelajuan menyebabkan profil manik tidak sekata dan penembusan tidak konsisten. Gunakan panduan atau lekapan untuk jahitan lurus.
- Kawal julur wayar – pastikan lanjutan wayar pengisi konsisten (biasanya 8–12mm dari hujung sentuh) untuk memastikan arka dan suapan stabil.
- Gunakan gas pelindung argon – kadar aliran 15–20 L/min adalah tipikal untuk kimpalan plat. Perlindungan tidak mencukupi menyebabkan pengoksidaan dan perubahan warna.
- Simpan profil yang dioptimumkan – model 1500W menyimpan 50+ profil kimpalan. Setelah anda mengesahkan parameter untuk ketebalan plat tertentu, simpannya untuk panggilan semula segera pada kerja masa depan.
Senarai Semak Pemeriksaan Kualiti
| Parameter | Julat Boleh Diterima |
|---|---|
| Lebar manik | Seragam sepanjang keseluruhan panjang kimpalan |
| Konsistensi manik | Sisihan ±0.1mm (model 1500W) |
| Penembusan | Gabungan penuh melalui ketebalan plat |
| Warna permukaan | Perak hingga jerami cerah (perlindungan yang betul) |
| Undercut | Tiada yang kelihatan di tepi manik |
Pensijilan untuk Kegunaan Industri
Untuk kimpalan plat dalam industri terkawal, pensijilan mesin adalah tidak boleh dirunding. Mesin kimpalan laser pegang tangan Xinhong CNC diperakui CE dan RoHS, dikilangkan di bawah pengurusan kualiti ISO 9001:2015. Sumber laser dari IPG, RAYCUS, dan GW memastikan kualiti rasuk yang konsisten merentas julat kuasa penuh.