
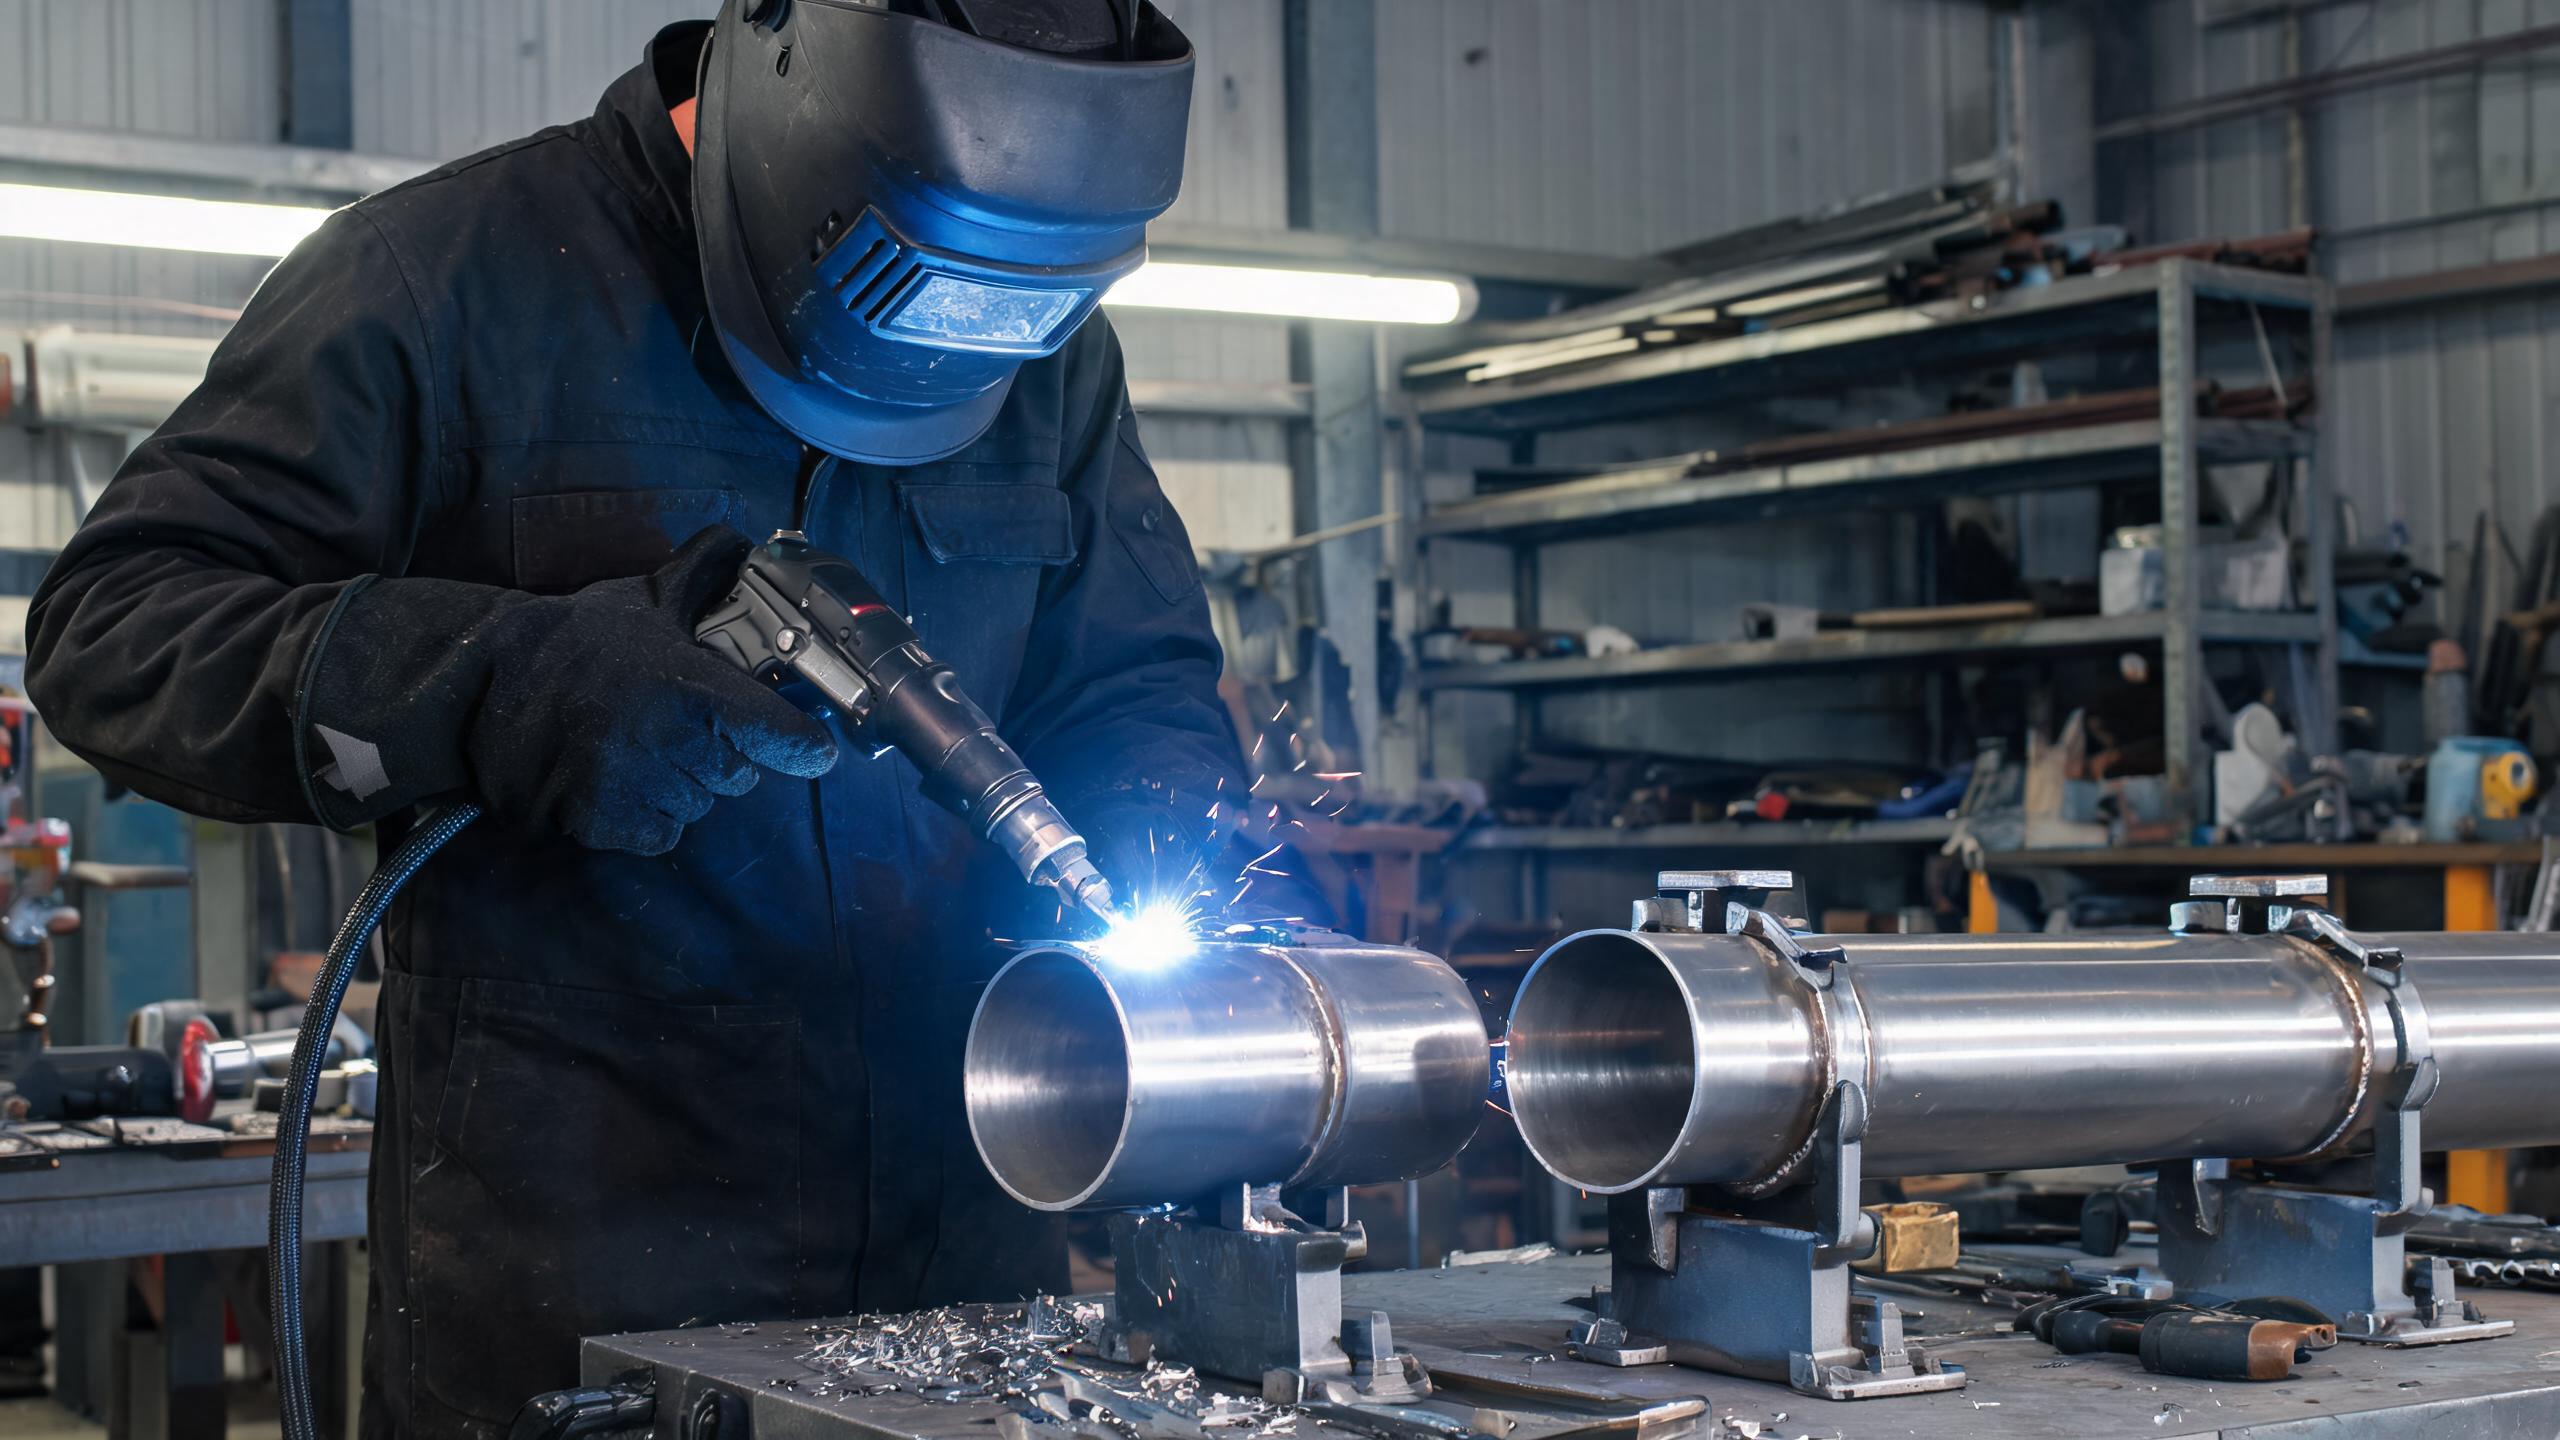
Panduan berfokuskan pembeli untuk memilih pengimpal laser tangan yang betul untuk aplikasi paip keluli tahan karat, meliputi pemilihan kuasa, jenis sambungan, kedalaman penembusan, keperluan penyejukan, dan kriteria ketepatan merentas mesin 1000W–3000W.
Mengapa Pengimpal Laser Tangan Cemerlang untuk Paip Keluli Tahan Karat
Paip keluli tahan karat digunakan dalam pemprosesan makanan, pengangkutan kimia, pagar seni bina, dan sistem ekzos—aplikasi di mana kualiti kimpalan secara langsung mempengaruhi rintangan kakisan dan integriti struktur. A kimpalan laser tangan memberi operator kebebasan untuk bergerak di sekeliling permukaan paip melengkung dan geometri sambungan ketat yang tidak dapat dicapai oleh stesen kimpalan tetap. Berbanding dengan kimpalan TIG tradisional, pengimpal laser gentian tangan memberikan zon terjejas haba yang lebih sempit, kelajuan perjalanan yang lebih pantas, dan penampilan manik yang jauh lebih bersih dengan pengisaran pasca-kimpalan yang minimum.
Kriteria Pemilihan Utama untuk Kimpalan Paip
1. Padankan Kuasa Laser dengan Ketebalan Dinding Paip
Faktor paling kritikal ialah memadankan kuasa laser dengan ketebalan dinding paip yang anda ingin kimpal. Garis panduan umum untuk paip keluli tahan karat:
- 1000W – sesuai untuk paip dinding nipis sehingga kira-kira 2mm ketebalan dinding. Sesuai untuk tiub hiasan dan komponen ekzos tolok ringan.
- 1500W – mengendalikan penembusan maksimum sehingga 3mm dalam keluli tahan karat. Model 1500W memberikan konsistensi manik ±0.1mm, menjadikannya pilihan paling serba boleh untuk paip jadual standard.
- 2000W – menembusi paip berdinding lebih tebal (kira-kira 3–4mm), sesuai untuk sistem paip industri yang lebih berat.
- 3000W – direka untuk paip berdinding tebal dan aplikasi struktur yang mencabar di mana penembusan dalam dan kadar pemendapan tinggi diperlukan.
Jika kerja anda terutamanya melibatkan paip ketebalan dinding standard 1–3mm, 1500W kimpalan laser tangan menawarkan keseimbangan terbaik antara keupayaan, kos, dan ketepatan.
2. Nilaikan Kualiti Rasuk dan Konsistensi Kimpalan
Untuk kimpalan paip, konsistensi manik kimpalan sama pentingnya dengan penembusan. Manik yang konsisten memastikan rintangan kakisan seragam di sepanjang keseluruhan sambungan—kritikal untuk paip sanitari dan kimia. Model 1500W mencapai konsistensi manik ±0.1mm, bermakna setiap laluan kimpalan menghasilkan profil jahitan yang boleh diramal dan berulang. Tahap ketepatan ini mengurangkan kerja semula dan kegagalan pemeriksaan, terutamanya dalam pengeluaran kelompok pemasangan paip.
3. Pertimbangkan Sistem Penyejukan untuk Pengeluaran Berterusan
Kimpalan paip selalunya melibatkan jahitan berterusan yang panjang—kimpalan lilitan pada sambungan paip boleh memanjang pada jarak yang ketara. Sistem penyejukan edaran air adalah penting untuk mengekalkan kestabilan sumber laser semasa operasi berpanjangan. Reka bentuk penyejukan air model 1500W menyokong operasi berterusan 8+ jam, membolehkan seorang operator menyelesaikan syif pengeluaran penuh tanpa masa henti haba. Mesin penyejukan udara, walaupun lebih ringan, biasanya tidak dapat mengekalkan kitaran tugas yang diperlukan untuk fabrikasi paip industri.
4. Nilai Kepala Kimpalan dan Kebolehgerakan
Kepala kimpalan tangan mesti berputar bebas di sekeliling lilitan paip dan mencapai bahagian belakang sambungan dalam ruang terkurung. Cari reka bentuk kepala pengimbas yang membolehkan kedudukan sambungan yang boleh diakses dari pelbagai sudut. Keupayaan untuk menyimpan dan memanggil semula profil kimpalan juga bernilai—operator yang mengimpal diameter dan bahan paip yang sama secara berulang boleh menyimpan parameter optimum dan bertukar antara kerja dengan serta-merta.
Jenis Sambungan Paip Biasa dan Cadangan
| Jenis Sambungan | Ketebalan Dinding Lazim | Kuasa Disyorkan |
|---|---|---|
| Sambungan punggung (paip lurus) | 1–2mm | 1000W–1500W |
| Sambungan T (sambungan cabang) | 2–3mm | 1500W |
| Kimpalan lilitan (flens ke paip) | 2–3mm | 1500W–2000W |
| Sambungan struktur dinding tebal | 3mm+ | 2000W–3000W |
Petua Praktikal untuk Kimpalan Paip Keluli Tahan Karat
- Bersihkan permukaan paip sebelum mengimpal—minyak, oksida, dan pencemaran adalah punca utama keliangan dalam kimpalan keluli tahan karat.
- Gunakan gas pelindung argon untuk melindungi kolam kimpalan daripada pengoksidaan, terutamanya pada bahagian akar sambungan punggung.
- Tetapkan kadar suapan wayar untuk dipadankan dengan kelajuan perjalanan—terlalu banyak pengisi menyebabkan pembentukan tetulang, terlalu sedikit menyebabkan undercut.
- Uji parameter pada kupon sampel dengan diameter dan bahan paip yang sama sebelum komited kepada kimpalan pengeluaran.
Pematuhan dan Pensijilan
Untuk pembeli yang membekal ke pasaran Eropah, pastikan mesin membawa pensijilan CE dan RoHS. Aplikasi kimpalan laser tangan untuk keluli tahan karat 1500W Xinhong CNC disahkan CE dan RoHS, dan syarikat beroperasi di bawah pengurusan kualiti ISO 9001:2015—meliputi R&D, pengeluaran, dan perkhidmatan pasca-jualan. Pensijilan ini mengesahkan bahawa peralatan memenuhi piawaian keselamatan dan alam sekitar Eropah yang diperlukan untuk kemudahan fabrikasi paip industri.