
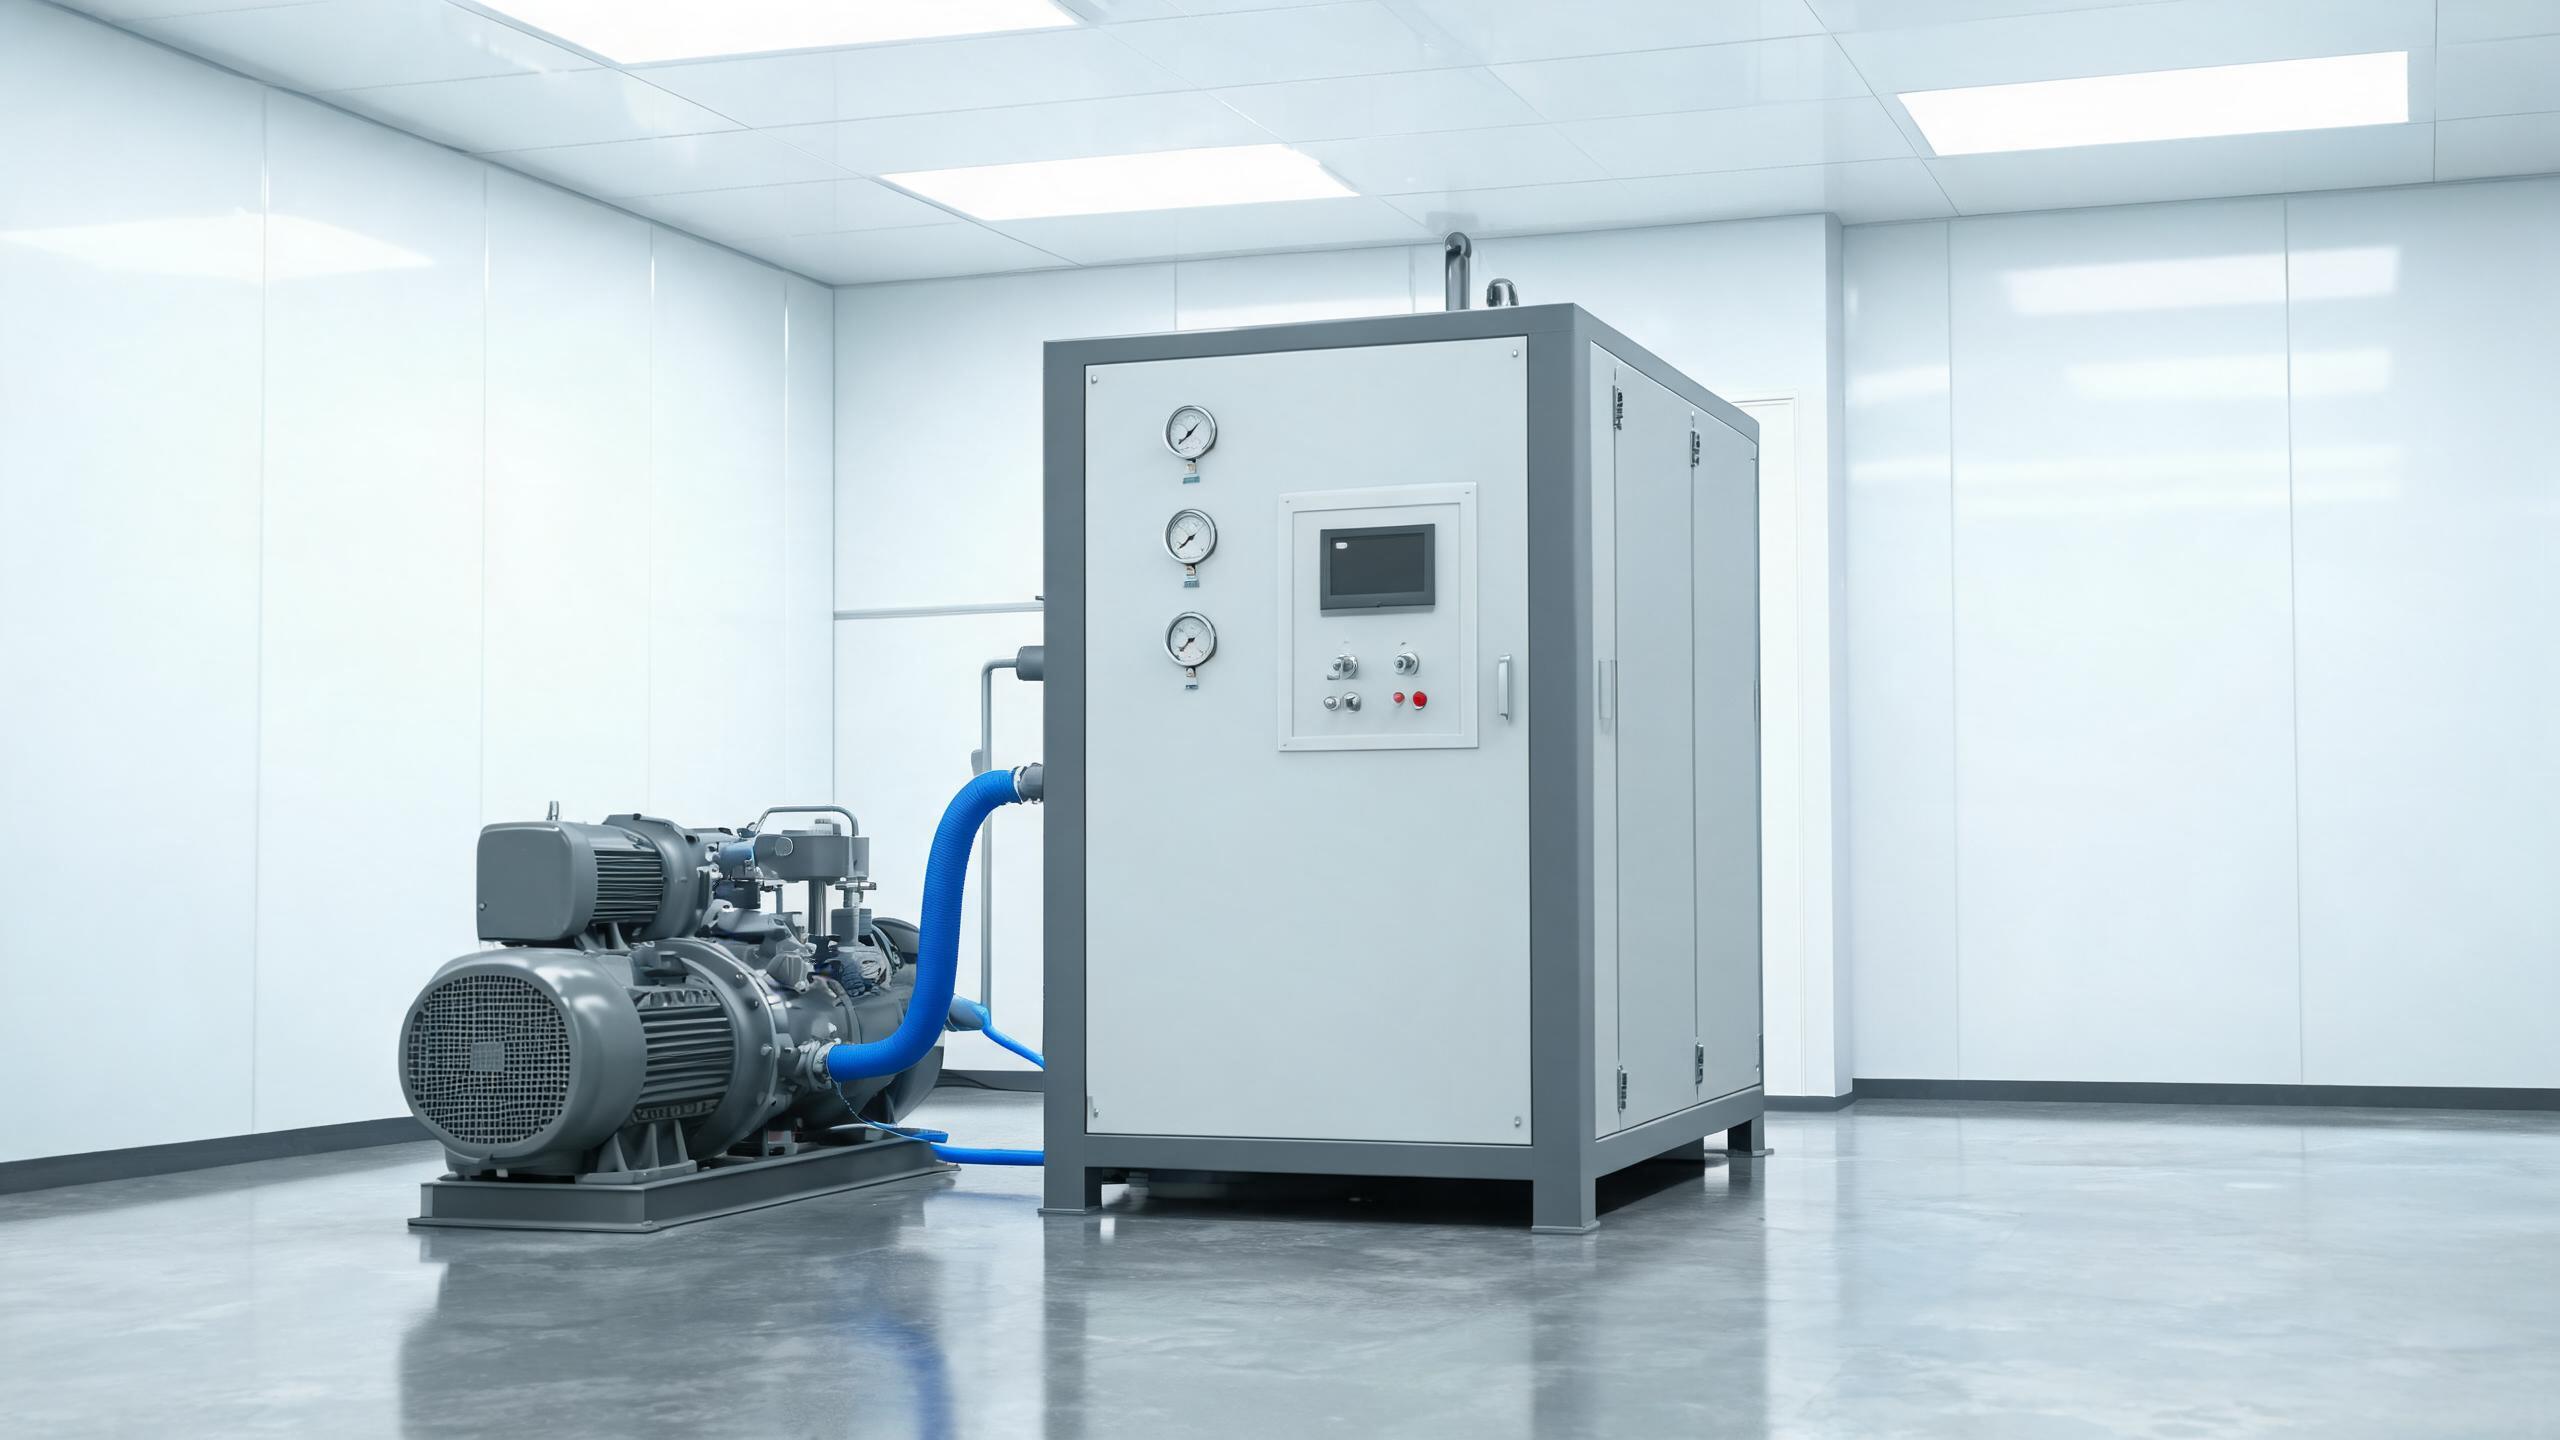
Panduan praktikal untuk pengguna pemotongan laser tentang mengapa nitrogen diperlukan (mencegah pengoksidaan, meningkatkan kualiti tepi), jenis penjana nitrogen (PSA vs membran), kriteria pemilihan (kadar aliran, ketulenan, tekanan), dan ma…
Mengapa Pemotongan Laser Memerlukan Nitrogen
Apabila laser gentian memotong logam, gas bantuan bertekanan tinggi meniup bahan cair keluar dari kerf potongan. Gas yang anda pilih secara langsung mempengaruhi kualiti potongan, kelajuan, dan kos. Walaupun oksigen biasanya digunakan untuk keluli karbon tebal (tindak balas eksotermik menambah haba pemotongan), nitrogen adalah pilihan utama untuk keluli tahan karat, aluminium, dan apabila anda memerlukan tepi yang bersih dan bebas oksida pada keluli karbon.
Berikut adalah sebab nitrogen penting:
- Mencegah pengoksidaan - Nitrogen adalah gas lengai. Apabila digunakan sebagai gas bantuan, ia menghalang tepi potongan daripada mengoksida, yang penting untuk komponen keluli tahan karat yang mesti mengekalkan rintangan kakisan.
- Tepi yang lebih bersih - Pemotongan nitrogen menghasilkan tepi yang terang dan berkilat yang selalunya tidak memerlukan kemasan sekunder. Ini mengurangkan masa dan kos pemprosesan hiliran.
- Kebolehkimpalan yang lebih baik - Tepi bebas oksida boleh dikimpal dengan lebih boleh dipercayai. Jika bahagian potongan anda akan dikimpal di hiliran, tepi potongan nitrogen menghapuskan keperluan untuk mengisar lapisan oksida terlebih dahulu.
- Lekatan cat dan salutan - Permukaan bebas oksida menerima cat, salutan serbuk, dan kemasan lain dengan lebih seragam.
- Pemotongan lebih pantas pada bahan nipis - Untuk kepingan logam nipis, nitrogen boleh membolehkan kelajuan pemotongan yang lebih pantas berbanding oksigen, kerana anda tidak menguruskan tindak balas eksotermik.
Pertukarannya ialah kos. Nitrogen yang digunakan dalam pemotongan tekanan tinggi meningkat dengan cepat apabila anda membeli nitrogen botol atau cecair. Di sinilah penjana nitrogen menjadi pelaburan strategik.
Jenis Penjana Nitrogen: PSA vs. Membran
Dua teknologi utama mendominasi penjanaan nitrogen di tapak: Penjerapan Ayunan Tekanan (PSA) dan pemisahan membran. Kedua-duanya mengekstrak nitrogen daripada udara termampat (yang 78% nitrogen), tetapi ia berfungsi secara berbeza.
Penjana Nitrogen PSA
Sistem PSA menggunakan penapis molekul karbon (CMS) untuk menyerap oksigen dan molekul lain di bawah tekanan, membolehkan nitrogen melaluinya. Dua menara berselang-seli antara kitaran penjerapan dan penjanaan semula, menyediakan bekalan nitrogen berterusan. Penjana PSA boleh mencapai ketulenan sehingga 99.999%, menjadikannya pilihan standard untuk aplikasi pemotongan laser di mana ketulenan tinggi dan kadar aliran adalah penting.
Penjana Nitrogen Membran
Sistem membran menggunakan membran gentian berongga yang membenarkan gas yang meresap lebih cepat (oksigen, wap air) melaluinya manakala nitrogen mengalir melalui lubang gentian. Penjana membran adalah padat, senyap, dan mempunyai lebih sedikit bahagian bergerak, tetapi ia biasanya mencapai ketulenan yang lebih rendah (sehingga 99.5%) dan kadar aliran yang lebih rendah daripada sistem PSA.
| Ciri | PSA | Membran |
|---|---|---|
| Ketulenan Maksimum | Sehingga 99.999% | Sehingga 99.5% |
| Kadar Aliran | Tinggi | Sederhana |
| Jejak Kaki | Lebih Besar | Padat |
| Penyelenggaraan | Penggantian CMS setiap 5-10 tahun | Penggantian membran setiap 5-10 tahun |
| Terbaik Untuk | Pemotongan laser ketulenan tinggi, isipadu tinggi | Aplikasi ketulenan rendah, ruang terhad |
Untuk kebanyakan aplikasi pemotongan laser, penjana nitrogen PSA adalah pilihan yang disyorkan kerana keupayaan ketulenan dan aliran yang lebih tinggi.
Cara Memilih Penjana Nitrogen untuk Pemotongan Laser
1. Keperluan Ketulenan
Untuk pemotongan laser, ketulenan nitrogen secara langsung mempengaruhi kualiti tepi. Kebanyakan aplikasi pemotongan memerlukan ketulenan 99.9% atau lebih tinggi. Untuk memotong keluli tahan karat dan aluminium di mana pengoksidaan tepi mesti dihapuskan sepenuhnya, ketulenan 99.99% disyorkan. Penjana PSA boleh menyampaikan tahap ketulenan ini dengan boleh dipercayai.
2. Kadar Aliran
Kadar aliran (diukur dalam Nm³/j atau L/min) mesti sepadan dengan penggunaan gas mesin pemotong laser anda, yang bergantung pada:
- Kuasa laser - Mesin berkuasa lebih tinggi biasanya memerlukan tekanan gas bantuan dan aliran yang lebih tinggi.
- Ketebalan bahan - Bahan yang lebih tebal memerlukan tekanan yang lebih tinggi dan penghantaran gas yang lebih lama setiap potongan.
- Diameter muncung - Muncung yang lebih besar menggunakan lebih banyak gas.
- Kelajuan pemotongan - Pemotongan yang lebih pantas bermakna lebih banyak gas digunakan setiap unit masa.
Sebagai peraturan umum, saiz kapasiti aliran penjana anda pada 1.2 hingga 1.5 kali puncak penggunaan nitrogen pemotong laser anda untuk memastikan tekanan stabil semasa operasi berterusan.
3. Tekanan
Pemotongan laser memerlukan penghantaran nitrogen tekanan tinggi yang stabil - biasanya 1.0 hingga 2.5 MPa (10 hingga 25 bar) bergantung pada bahan dan ketebalan. Turun naik tekanan menyebabkan kualiti potongan tidak konsisten. Pastikan penjana dan sistem pemampat anda dapat mengekalkan tekanan stabil pada kadar aliran yang diperlukan. Tangki penampan khusus antara penjana dan mesin pemotong membantu melembapkan lonjakan dan penurunan tekanan.
4. Bekalan Udara Termampat
Penjana nitrogen tidak menghasilkan nitrogen daripada tiada - ia memisahkannya daripada udara termampat. Kualiti dan kapasiti pemampat udara anda secara langsung mempengaruhi prestasi penjana. Keperluan termasuk:
- Udara termampat bebas minyak atau ditapis - Pencemaran minyak merosakkan CMS atau membran.
- Kapasiti udara yang mencukupi - Pemampat mesti menghantar udara yang mencukupi untuk memberi makan penjana pada output penuh. Penjana PSA biasanya memerlukan 3-5 isipadu udara termampat bagi setiap isipadu nitrogen yang dihasilkan.
- Pengering udara - Kelembapan mesti dikeluarkan sebelum udara memasuki penjana untuk melindungi media pemisahan.
5. Kitaran Tugas dan Lebihan
Pertimbangkan berapa jam sehari operasi pemotongan anda berjalan. Untuk pengeluaran berterusan, pilih penjana yang dinilai untuk operasi 24/7. Jika masa operasi kritikal, pertimbangkan sistem PSA dua menara yang boleh beroperasi semasa satu menara diservis, atau bekalan nitrogen sandaran untuk tempoh penyelenggaraan.
Memadankan Penjana Nitrogen dengan Pemotong Laser Anda
Untuk menentukan saiz penjana nitrogen dengan betul, anda perlu mengetahui spesifikasi penggunaan nitrogen mesin pemotong laser anda. Input utama:
- Kadar aliran gas muncung maksimum (dari spesifikasi mesin anda)
- Julat tekanan operasi
- Jam pemotongan harian biasa menggunakan nitrogen
- Campuran bahan dan julat ketebalan
Sebagai contoh, mesin pemotong laser gentian 3000W yang memotong keluli tahan karat pada pelbagai ketebalan mungkin memerlukan kadar aliran nitrogen antara 500 hingga 3,000 L/min bergantung pada muncung dan ketebalan bahan. Mesin 12,000W berkuasa tinggi yang memotong keluli tahan karat tebal mungkin memerlukan kadar aliran yang jauh lebih tinggi. Sentiasa berunding dengan kedua-dua pengeluar mesin laser dan pembekal penjana nitrogen anda untuk mengesahkan keperluan pemadanan.
Penjimatan Kos: Penjanaan Di Tapak vs. Nitrogen Dibeli
Walaupun penjana nitrogen memerlukan pelaburan modal awal, tempoh bayaran balik selalunya 12 hingga 24 bulan untuk kedai dengan keperluan pemotongan nitrogen yang kerap. Faktor utama:
- Nitrogen pukal - Anda membayar untuk penghantaran, penyimpanan, kerugian penyejatan, dan sewa tangki. Kos turun naik dengan harga pembekal.
- Nitrogen silinder - Paling mahal setiap unit isipadu; sesuai hanya untuk penggunaan yang sangat rendah.
- Penjanaan di tapak - Kos utama ialah elektrik untuk pemampat udara. Sebaik sahaja sistem dibayar, kos nitrogen turun kepada sebahagian kecil daripada gas yang dibeli.
Untuk kedai fabrikasi volum tinggi, penjimatan boleh menjadi besar. Kedai yang membelanjakan $2,000-$5,000 sebulan untuk nitrogen pukal mungkin mendapati bahawa penjana PSA membayar sendiri dalam masa kurang daripada dua tahun.
Pertimbangan Pemasangan dan Integrasi
Apabila menambah penjana nitrogen ke operasi pemotongan laser anda, rancang untuk:
- Ruang lantai - Penjana PSA memerlukan ruang lantai untuk penjana, pemampat udara, pengering udara, dan tangki penampan.
- Paip - Paip penghantaran nitrogen tekanan tinggi dari penjana ke mesin laser mesti bersaiz dan dinilai dengan betul.
- Bekalan elektrik - Pemampat udara adalah pengguna kuasa utama; pastikan kapasiti elektrik yang mencukupi.
- Pengudaraan - Pemampat dan penjana menghasilkan haba; pastikan pengudaraan yang mencukupi di kawasan pemasangan.
Mengenai Penjana Nitrogen Xinhong CNC
Shandong Xinhong CNC Technology Co., Ltd. telah mengeluarkan peralatan laser gentian sejak 2005. Selain mesin pemotong laser gentian kami (2000W-30000W) dan sistem kimpalan, kami menawarkan penjana nitrogen yang direka untuk disepadukan dengan lancar dengan peralatan pemotongan kami. Penjana nitrogen PSA kami dibina di bawah sistem kualiti ISO 9001:2015 kami dan boleh dikonfigurasikan untuk pematuhan CE.
Untuk mengetahui lebih lanjut tentang penjana nitrogen untuk operasi pemotongan laser anda, lawati katalog produk kami atau hubungi pasukan kami. Kami akan membantu anda menentukan saiz sistem nitrogen yang sepadan dengan kuasa laser, campuran bahan, dan jumlah pengeluaran anda.