
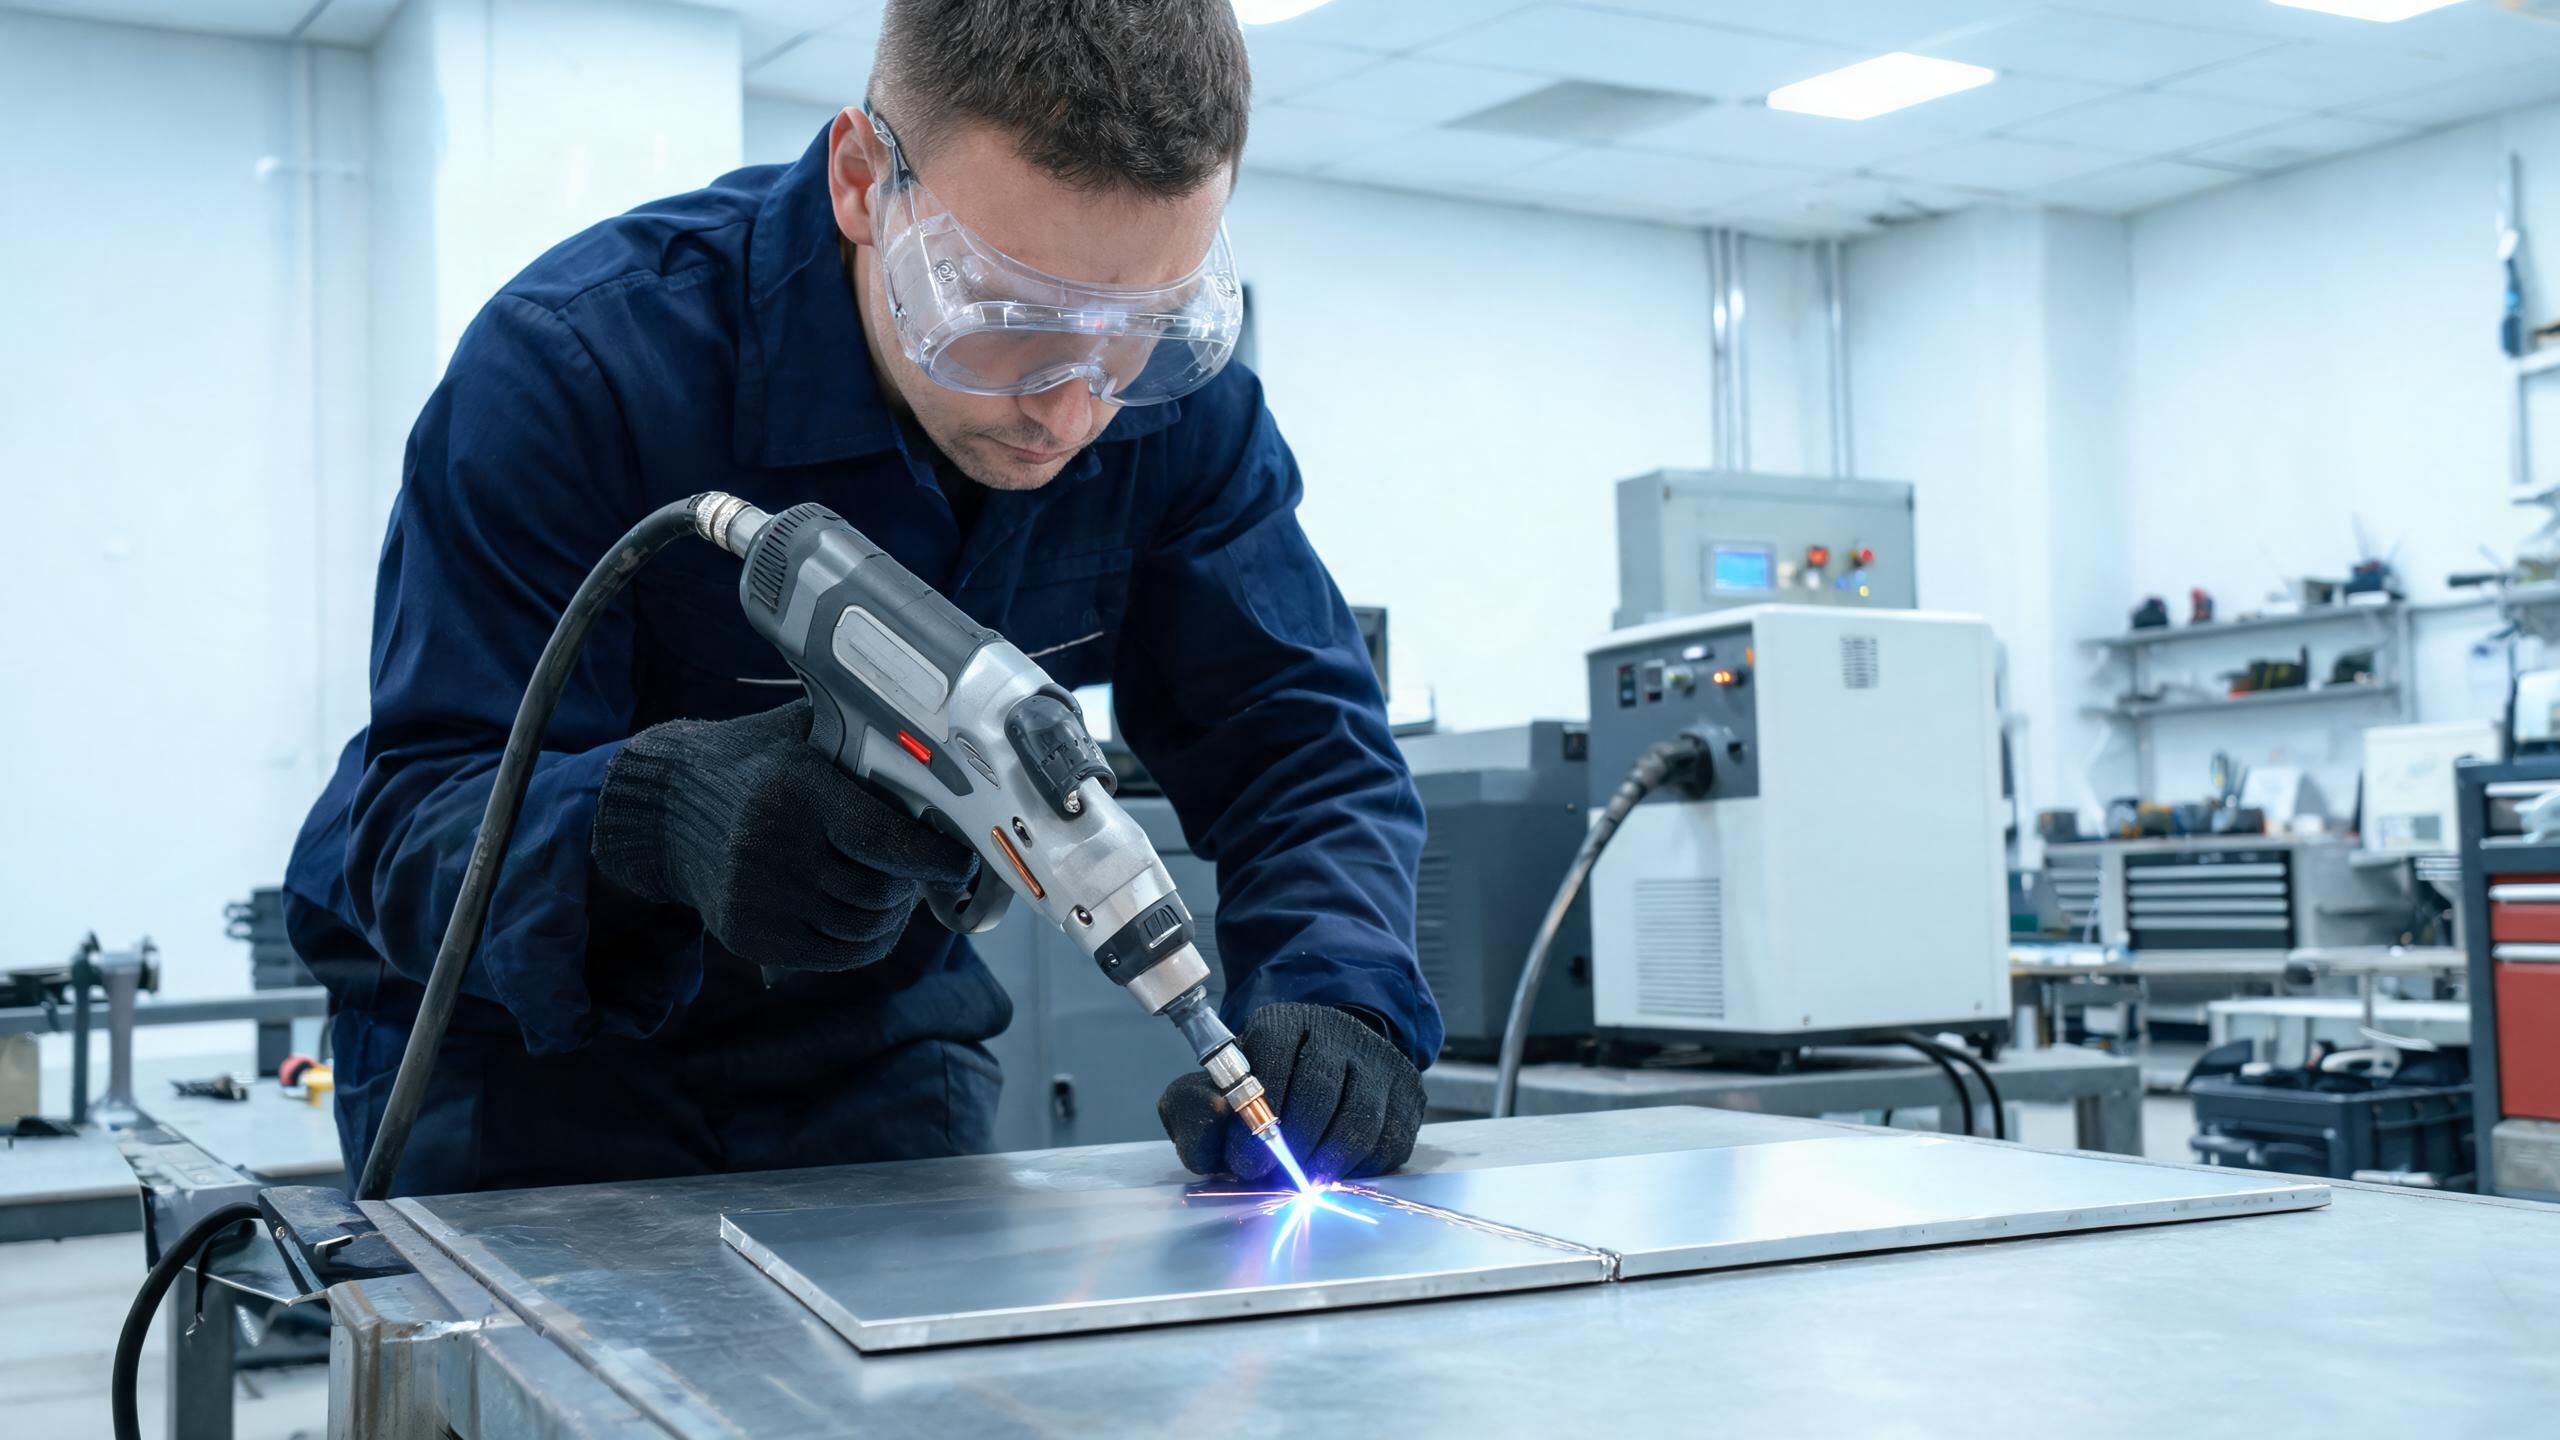
Teknik dan petua untuk mengimpal kepingan aluminium nipis (0.5-1.5 mm) dengan pengimpal laser mudah alih, meliputi pemilihan kuasa, kawalan input haba, pengurusan oksida, gas pelindung, penyediaan sendi, dan suapan wayar untuk mengisi jurang.
Panduan Teknikal
Mengapa Aluminium Nipis Memerlukan Perhatian Khas
Aluminium nipis - biasanya kepingan dari 0.5 mm hingga 1.5 mm - digunakan secara meluas dalam bekas elektronik, panel hiasan, heatsink, perumah bateri, dan komponen struktur ringan. Mengimpal tolok nipis ini memberikan satu set cabaran yang berbeza daripada mengimpal plat aluminium yang lebih tebal. Margin untuk kesilapan adalah kecil: terlalu banyak haba dan anda terbakar; terlalu sedikit dan anda mendapat gabungan yang tidak lengkap.
A pengimpal laser mudah alih memberi pengendali ketepatan yang diperlukan untuk aluminium nipis kerana tenaga laser boleh difokuskan dan dikawal dengan ketat pada tahap milisaat. Tetapi peralatan sahaja tidak mencukupi - teknik dan penalaan parameter yang memisahkan kimpalan bersih daripada bahagian yang ditolak. Untuk gambaran menyeluruh tentang menggunakan mesin kimpalan laser mudah alih untuk aluminium, lihat panduan khusus kami.
Memilih Tahap Kuasa yang Tepat untuk Aluminium Nipis
Untuk kepingan aluminium nipis (0.5–1.5 mm), tetapan kuasa yang lebih rendah biasanya lebih sesuai. Shandong Xinhong CNC Technology Co., Ltd. mengeluarkan kimpalan laser tangan model dalam konfigurasi 1000W, 1500W, 2000W, dan 3000W. Untuk kerja aluminium nipis:
| Ketebalan Bahan | Kuasa Disyorkan | Kelebihan Utama |
|---|---|---|
| 0.5–0.8 mm | 1000W | Input haba minimum, mengurangkan risiko terbakar |
| 0.8–1.2 mm | 1000W–1500W | Keseimbangan penembusan dan kawalan |
| 1.2–1.5 mm | 1500W | Penembusan penuh dengan kolam kimpalan yang stabil |
Model 1500W mencapai penembusan maksimum 3 mm pada aluminium, dengan konsistensi jahitan kimpalan ±0.1 mm. Untuk aplikasi kepingan nipis, ketepatan ini bermakna anda boleh menghasilkan kimpalan secara konsisten pada hujung bawah julat penembusan tanpa melebihi dan merosakkan bahan kerja.
Teknik 1: Kawal Input Haba dengan Kelajuan dan Kuasa
Teknik paling penting untuk aluminium nipis ialah menguruskan input haba. Kerana aluminium mengalirkan haba dengan cepat, zon terjejas haba merebak dengan cepat - dan pada bahan nipis, seluruh kepingan boleh menjadi panas dengan cepat. Berikut adalah cara mengawalnya:
- Gunakan kelajuan pergerakan yang lebih tinggi: Gerakkan pistol kimpalan pada 15–25 mm/s untuk kepingan 0.5–0.8 mm. Pergerakan yang lebih pantas mengurangkan jumlah input haba per unit panjang, mencegah terbakar.
- Kurangkan kuasa laser: Jangan jalankan pada kuasa penuh untuk stok nipis. Pada mesin 1500W, mulakan pada 600–900W untuk aluminium 0.5 mm dan tingkatkan hanya jika penembusan tidak mencukupi.
- Gunakan mod nadi jika ada: Mengdenyutkan laser menghantar tenaga dalam letusan terkawal, membolehkan logam menyejuk sedikit antara denyutan. Ini mengurangkan risiko terbakar pada bahan tolok nipis secara drastik.
Petua praktikal: Sentiasa uji parameter pada sekeping sekerap aloi dan ketebalan yang sama sebelum mengimpal bahan kerja sebenar anda. Mesin boleh menyimpan 50+ set parameter kimpalan, jadi sebaik sahaja anda menemui kombinasi yang betul, simpannya untuk kegunaan masa depan.
Teknik 2: Urus Lapisan Oksida pada Kepingan Nipis
Pada aluminium nipis, lapisan oksida adalah lebih ketara secara berkadar berbanding ketebalan logam asas. Filem oksida 4–5 nm kurang penting pada plat 3 mm, tetapi pada kepingan 0.5 mm, ia mewakili pecahan bahan yang bermakna dan boleh menyebabkan kecacatan kimpalan yang serius.
- Berus zon kimpalan dengan berus wayar aluminium khusus sejurus sebelum mengimpal. Jangan gunakan berus yang telah digunakan pada keluli - zarah besi yang tertanam dalam berus akan mencemari aluminium dan menyebabkan kecacatan.
- Bersihkan dengan pelarut (aseton atau alkohol isopropil) untuk membuang minyak, cap jari, dan kelembapan. Pada kepingan nipis, walaupun pencemaran kecil boleh mengakibatkan keliangan yang menjejaskan integriti kimpalan.
- Kimpal sejurus selepas pembersihan. Lapisan oksida mula terbentuk semula dalam beberapa minit. Sebaik-baiknya, kimpal dalam masa 30 minit selepas penyediaan permukaan untuk bahan tolok nipis.
Teknik 3: Pengoptimuman Gas Pelindung untuk Aluminium Nipis
Gas pelindung adalah kritikal untuk aluminium nipis kerana kolam kimpalan kecil lebih terdedah kepada pencemaran atmosfera. Argon adalah pilihan standard, tetapi kadar aliran gas dan kedudukan muncung lebih penting pada bahan nipis:
- Kadar aliran: 15–20 L/min adalah tipikal. Kadar aliran yang terlalu tinggi boleh mencipta pergolakan yang menarik udara ambien; terlalu rendah meninggalkan kimpalan kurang dilindungi.
- Sudut muncung: Pegang muncung gas pelindung pada sudut mengekori 10–15° relatif kepada arah kimpalan untuk memastikan gas meliputi kolam kimpalan yang mengeras di belakang rasuk.
- Ketulenan gas: Gunakan argon tulen 99.999%. Gred ketulenan yang lebih rendah memperkenalkan kelembapan dan oksigen yang menyumbang kepada keliangan, yang amat bermasalah dalam kepingan nipis di mana terdapat kurang bahan untuk menahan kecacatan.
Teknik 4: Penyediaan Sendi dan Pemasangan
Kepingan aluminium nipis adalah fleksibel dan terdedah kepada herotan daripada haba kimpalan. Penyediaan sendi dan pemasangan yang betul adalah penting:
- Gunakan pemasangan ketat: Untuk kimpalan laser, toleransi jurang hendaklah dikekalkan di bawah 0.2 mm. Aluminium nipis tidak boleh merapatkan jurang besar tanpa pengisi berlebihan, yang menambah haba.
- Kepit dengan kuat: Selamatkan kedua-dua kepingan untuk mengelakkan pergerakan semasa mengimpal. Pengembangan haba boleh mengalihkan sendi apabila haba terkumpul.
- Pertimbangkan kimpalan tack: Letakkan kimpalan tack kecil pada selang sepanjang sendi sebelum menjalankan kimpalan penuh. Ini mengekalkan penjajaran dan mengurangkan herotan.
Konsistensi jahitan kimpalan ±0.1 mm mesin ini bermakna rasuk laser kekal tepat pada landasan, tetapi pengendali masih bertanggungjawab untuk menyampaikan sendi yang dijajarkan dengan betul kepada rasuk.
Teknik 5: Gunakan Suapan Wayar untuk Mengisi Jurang
Apabila jurang tidak dapat dielakkan atau anda perlu membina bahan pada aluminium nipis, aksesori suapan wayar automatik sangat bernilai. Menggunakan wayar pengisi aluminium ER4043 atau ER5356:
- ER4043 (5% silikon) mengalir dengan baik dan sesuai untuk kimpalan tujuan umum pada kepingan nipis. Ia mempunyai takat lebur yang lebih rendah dan mengurangkan kepekaan retak.
- ER5356 (5% magnesium) memberikan kekuatan ricih yang lebih tinggi dan lebih disukai untuk aplikasi struktur dan untuk memadankan aloi aluminium siri 5000.
- Mulakan dengan kadar suapan wayar 2–4 m/min untuk bahan nipis dan laraskan berdasarkan saiz jurang dan profil manik yang dikehendaki.
Operasi Berterusan untuk Kerja Kelompok
Komponen aluminium nipis sering dihasilkan dalam kelompok - bahagian bekas, kurungan, atau panel. Sistem penyejukan air pada mesin kimpalan laser pegang tangan ini menyokong operasi berterusan selama 8 jam atau lebih, yang bermakna anda boleh menjalankan kelompok pengeluaran tanpa berhenti untuk penyejukan. Suhu laser yang stabil menghasilkan kualiti kimpalan yang konsisten merentas keseluruhan kelompok.
Pensijilan CE dan RoHS, bersama-sama dengan pengurusan kualiti ISO 9001:2015, menyediakan pematuhan yang didokumenkan untuk pembeli yang membekalkan industri terkawal atau pasaran Eropah.
Kesilapan Biasa yang Perlu Dielakkan
- Menjalankan terlalu banyak kuasa pada kepingan nipis, menyebabkan terbakar dan meleding.
- Melangkau penyingkiran oksida, membawa kepada keliangan dan gabungan yang tidak konsisten.
- Menggunakan talian gas pelindung yang kotor atau lembap, yang memperkenalkan hidrogen ke dalam kimpalan.
- Pemasangan yang lemah, membolehkan sendi bergerak di tengah kimpalan dan menghasilkan manik yang tidak sejajar.
- Tidak menyimpan parameter yang terbukti, memaksa anda menala semula dari awal pada setiap kelompok.
Kesimpulan
Mengimpal aluminium nipis dengan pengimpal laser mudah alih adalah tentang mengawal input haba, menyediakan permukaan dengan betul, menggunakan gas pelindung yang betul, dan memasang sendi dengan betul. Dengan pilihan kuasa dari 1000W hingga 3000W dan keupayaan untuk menyimpan set parameter yang dioptimumkan, mesin kimpalan laser pegang tangan ini memberi fabrikator alat yang mereka perlukan untuk menghasilkan kimpalan yang konsisten dan berkualiti tinggi pada kepingan aluminium nipis.