
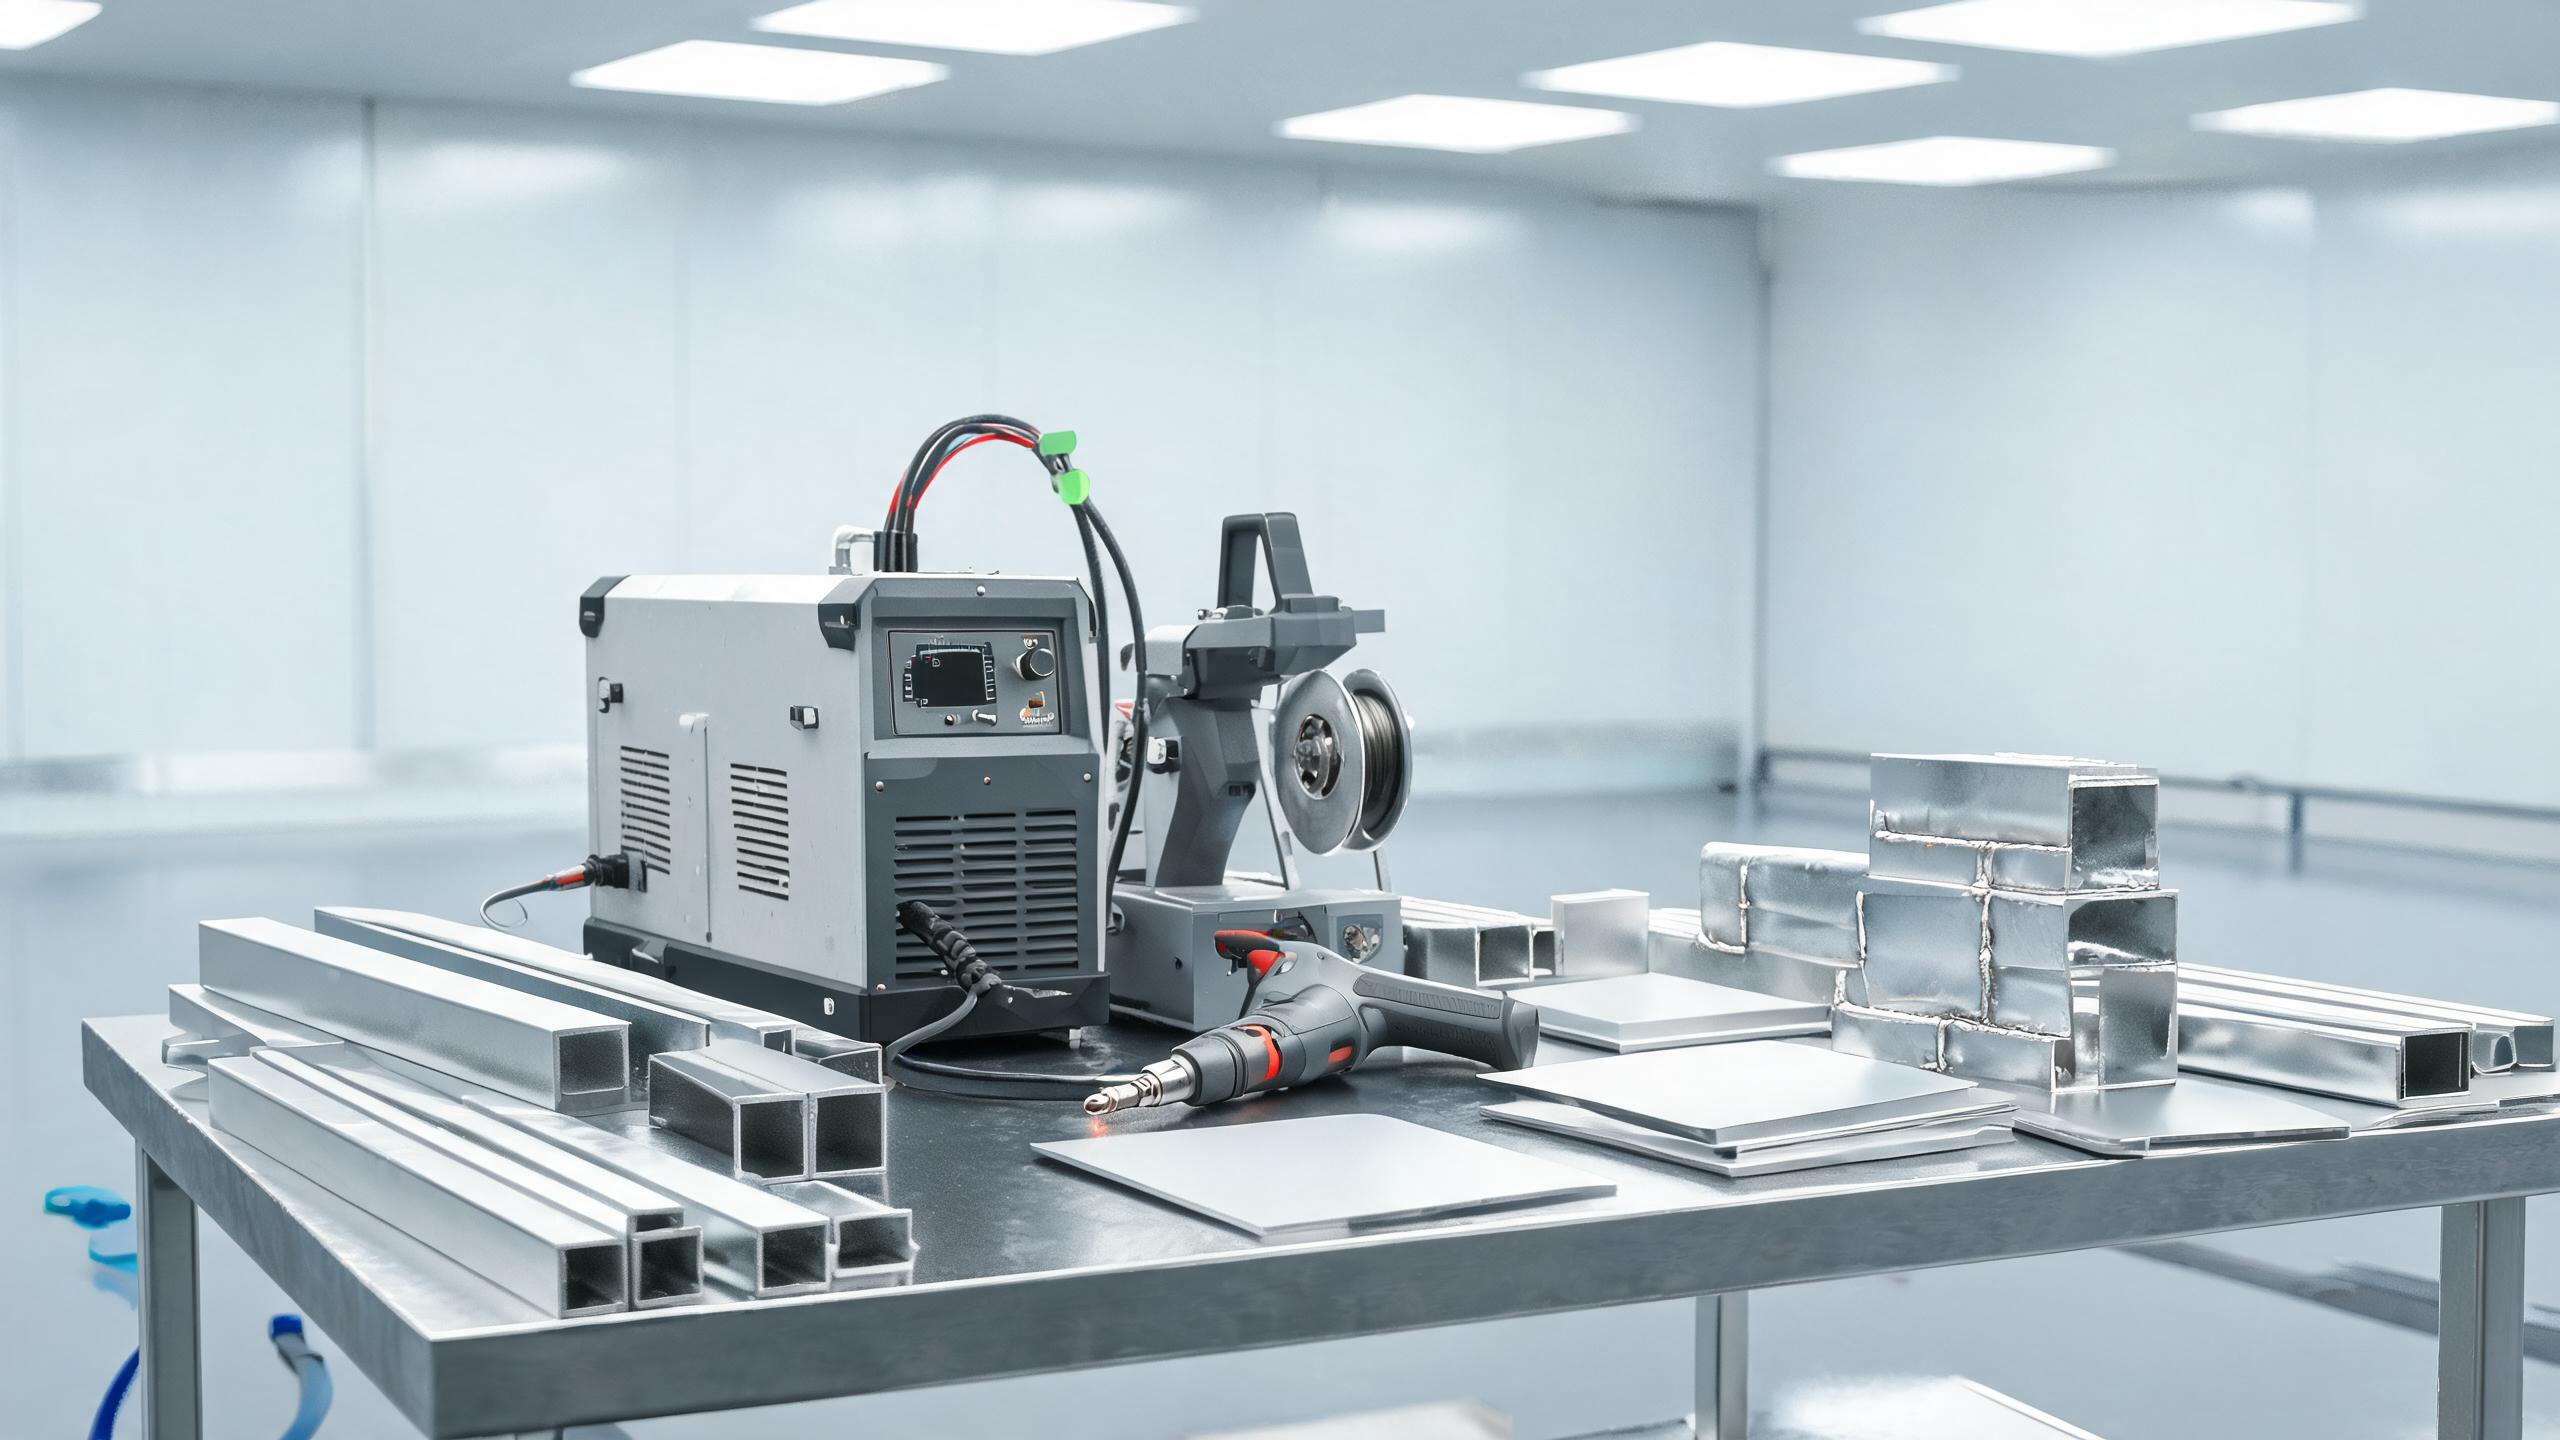
Apa yang perlu diketahui tentang menggunakan mesin kimpalan laser mudah alih untuk fabrikasi aluminium - aplikasi, keserasian aloi, pertimbangan lapangan, dan kelebihan produktiviti.
Panduan Teknikal
Mengapa Kemudahalihan Penting dalam Fabrikasi Aluminium
Kedai fabrikasi aluminium mengendalikan pelbagai jenis bahan kerja - dari kepingan rata dan profil tersemperit hingga rangka struktur besar dan pemasangan tersuai. Tidak setiap bahagian boleh dipindahkan ke stesen kimpalan pegun. Mesin kimpalan laser mudah alih untuk fabrikasi aluminium membawa kimpalan ke bahan kerja, menghapuskan keperluan untuk menggerakkan semula komponen berat atau bersaiz besar dan mengurangkan kerosakan pengendalian pada permukaan siap.
Peralihan daripada kimpalan TIG atau MIG tradisional kepada kimpalan laser tangan mengubah aliran kerja fabrikasi dalam beberapa cara praktikal: kelajuan pergerakan yang lebih pantas, zon terjejas haba yang lebih sempit, pengisaran pasca-kimpalan yang minimum, dan keupayaan untuk mengimpal ketebalan yang berbeza dalam satu persediaan. Untuk gambaran menyeluruh, terokai panduan kami untuk memilih mesin kimpalan laser mudah alih untuk aluminium.
Apa yang Mentakrifkan Sistem Kimpalan Laser Mudah Alih
Kemudahalihan dalam konteks pengimpal laser gentian pegang tangan bermakna sistem lengkap - sumber laser, unit penyejukan air, sistem kawalan, dan pistol kimpalan - boleh diangkut ke lokasi bahan kerja dan disediakan dalam beberapa minit. Ciri-ciri utama barisan produk kami:
| Ciri | Spesifikasi |
|---|---|
| Julat Kuasa | 1000 W / 1500 W / 2000 W / 3000 W |
| Penembusan Maksimum (Al) | 3 mm (model 1500 W) |
| Konsistensi Jahitan Kimpalan | ±0.1 mm |
| Sistem Penyejukan | Disejukkan air, operasi berterusan 8+ jam |
| Penyimpanan Parameter | 50+ kumpulan |
| Pensijilan | CE, RoHS, ISO 9001:2015 |
Model 1000 W dan 1500 W adalah yang paling biasa digunakan di kedai fabrikasi yang mengendalikan profil aluminium, bekas kepingan logam, dan pemasangan struktur. Model 2000 W dan 3000 W melayani keperluan fabrikasi yang lebih berat seperti penyemperitan dinding tebal dan sendi berbilang lapisan.
Aplikasi Fabrikasi Aluminium
Profil Struktur dan Penyemperitan
Penyemperitan aluminium - profil slot-T, tiub segi empat tepat, dan keratan rentas tersuai - adalah tulang belakang bingkai, kepungan, dan struktur sokongan. Kimpalan laser pegang tangan sangat sesuai untuk sambungan sudut, sambungan-T, dan nod berbilang anggota kerana pancaran fokus menghasilkan kimpalan yang sempit dan dalam dengan herotan haba yang minimum. Ini amat penting untuk pemasangan ketepatan di mana toleransi pemesinan selepas kimpalan adalah ketat.
Kepungan Logam Kepingan
Untuk kepungan yang direka - perumah elektronik, kotak bateri, dan panel kawalan - pengimpal laser pegang tangan menghasilkan kimpalan yang bersih dan boleh diterima dari segi estetika yang selalunya tidak memerlukan kemasan tambahan. HAZ yang sempit (biasanya 0.5–1.5 mm) mengekalkan kerataan panel bersebelahan, yang penting untuk pengedap kepungan dan kesesuaian gasket.
Sambungan Penukar Haba dan Tiub-ke-Kepingan
Penukar haba aluminium memerlukan sambungan tiub-ke-kepingan dengan penembusan penuh dan sifar kebocoran. Input haba terkawal laser gentian, digabungkan dengan keupayaan sistem penyejukan air untuk mengekalkan output yang stabil sepanjang syif 8+ jam, menjadikannya praktikal untuk pengeluaran kelompok sambungan yang mencabar ini.
Pembaikan dan Kerja Semula
Dalam persekitaran fabrikasi, mesin kimpalan laser mudah alih juga bernilai untuk pembaikan di tapak komponen aluminium yang rosak - retak pada anggota struktur, permukaan sambungan yang haus, dan kerja semula kimpalan yang rosak. Keupayaan untuk membawa pistol kimpalan ke lokasi pembaikan, daripada membuka struktur, menjimatkan masa buruh yang ketara.
Pertimbangan Utama untuk Aliran Kerja Fabrikasi
Keserasian Aloi
Kedai fabrikasi biasanya bekerja dengan pelbagai aloi aluminium. Memahami bagaimana setiap satu bertindak balas terhadap kimpalan laser adalah penting:
| Siri Aloi | Gred Biasa | Nota Kimpalan |
|---|---|---|
| 5000 (Al-Mg) | 5052, 5083, 5754 | Kebolehkimpalan yang sangat baik; kandungan Mg menstabilkan kolam. Perhatikan kehilangan Mg yang berlebihan pada kuasa tinggi. |
| 6000 (Al-Mg-Si) | 6061, 6063, 6082 | Terdedah kepada retak panas. Gunakan wayar pengisi 4043. Panaskan bahagian tebal hingga 80–100 °C. |
| 3000 (Al-Mn) | 3003, 3004 | Kebolehkimpalan yang baik. Kekuatan lebih rendah; sesuai untuk aplikasi bukan struktur. |
| 1000 (Al Tulen) | 1050, 1060, 1100 | Reflektiviti tinggi. Mungkin memerlukan kuasa awal yang lebih tinggi untuk mewujudkan lubang kunci. |
Pengurusan Lapisan Oksida dalam Fabrikasi
Di kedai fabrikasi, komponen aluminium mungkin duduk selama berjam-jam atau berhari-hari antara pemotongan dan kimpalan. Lapisan oksida menebal dari masa ke masa, meningkat daripada beberapa nanometer kepada beberapa mikron. Lapisan oksida yang lebih tebal ini menaikkan ambang lebur dan boleh menyebabkan kecacatan kimpalan. Amalan utama:
- Buang oksida secara mekanikal (berus keluli tahan karat) atau kimia (goresan) dalam tempoh 4 jam selepas kimpalan.
- Untuk komponen yang disimpan, jadualkan penyingkiran oksida sebagai langkah terakhir sebelum kimpalan.
- Periksa tepi potong - tepi aluminium potong laser mungkin mempunyai lapisan oksida tuang semula yang memerlukan pengisaran sebelum kimpalan.
Gas Pelindung dalam Keadaan Lapangan
Apabila menggunakan mesin kimpalan laser mudah alih untuk fabrikasi aluminium dalam persekitaran terbuka atau separa tertutup, keberkesanan gas pelindung boleh terjejas oleh pergerakan udara. Langkah praktikal:
- Tingkatkan kadar aliran gas sebanyak 20–30% berbanding kimpalan bangku dalaman.
- Gunakan muncung kanta gas untuk liputan yang lebih lamina dan lebih luas.
- Elakkan mengimpal dalam angin terus; gunakan skrin atau kepungan apabila perlu.
- Untuk sambungan kritikal, pertimbangkan perisai belakang untuk melindungi manik kimpalan yang sedang memejal.
Petua lapangan: Keupayaan sistem untuk menyimpan lebih 50 kumpulan parameter bermakna kedai fabrikasi boleh melayakkan tetapan terlebih dahulu untuk setiap kombinasi aloi-ketebalan-sambungan biasa dan memanggilnya semula serta-merta, memastikan kualiti yang konsisten tanpa mengira operator yang bertugas.
Kelebihan Produktiviti Berbanding Kaedah Tradisional
Berbanding dengan kimpalan TIG aluminium, pengimpal laser gentian pegang tangan biasanya mencapai kelajuan pergerakan 3–5 kali lebih pantas sambil menghasilkan HAZ yang lebih sempit dan memerlukan kurang pembersihan selepas kimpalan. Sistem penyejukan air menyokong operasi berterusan 8+ jam, bermakna seorang operator boleh menyelesaikan larian fabrikasi yang panjang tanpa berhenti untuk membiarkan peralatan sejuk. Konsistensi jahitan kimpalan ±0.1 mm mengurangkan kerja semula dan masa pemeriksaan.
| Faktor | Kimpalan TIG | Kimpalan Laser Pegang Tangan |
|---|---|---|
| Kelajuan Pergerakan (1 mm Al) | 2–5 mm/s | 20–35 mm/s |
| Lebar HAZ | 3–6 mm | 0.5–1.5 mm |
| Pengisaran Selepas Kimpalan | Ketara | Minimum atau tiada |
| Operasi Berterusan | Terhad oleh haba obor | 8+ jam (penyejukan air) |
| Kemahiran Operator Diperlukan | Tinggi | Sederhana (didorong parameter) |
Adakah mesin kimpalan laser mudah alih sesuai untuk tapak fabrikasi luar?
Sistem ini direka untuk persekitaran bengkel dan separa tertutup. Pendedahan luar sepenuhnya memerlukan perlindungan daripada angin, hujan, dan habuk. Sistem penyejukan air dan kawalan elektronik harus dilindungi. Untuk pembaikan lapangan, kepungan sementara atau khemah kimpalan disyorkan.
Bolehkah saya mengimpal komponen aluminium tuang dengan peralatan ini?
Aloi aluminium tuang (seperti A356) boleh dikimpal dengan pelarasan parameter yang betul, tetapi bahan tuang selalunya mengandungi keliangan dan kemasukan daripada proses tuangan yang boleh menyebabkan kecacatan kimpalan. Pemeriksaan pra-kimpalan dan ujian sinar-X pada sambungan tuang kritikal adalah dinasihatkan.
Apakah tahap kuasa yang perlu saya pilih untuk fabrikasi aluminium am?
Model 1500 W adalah pilihan paling serba boleh untuk kedai fabrikasi. Ia mengendalikan kepingan dari 0.5 mm hingga 3 mm, meliputi majoriti kerja profil dan kepungan, dan menyediakan margin yang mencukupi untuk kimpalan penembusan penuh yang boleh dipercayai. Kedai yang mengendalikan penyemperitan dinding tebal (4 mm+) harus mempertimbangkan model 2000 W atau 3000 W.