
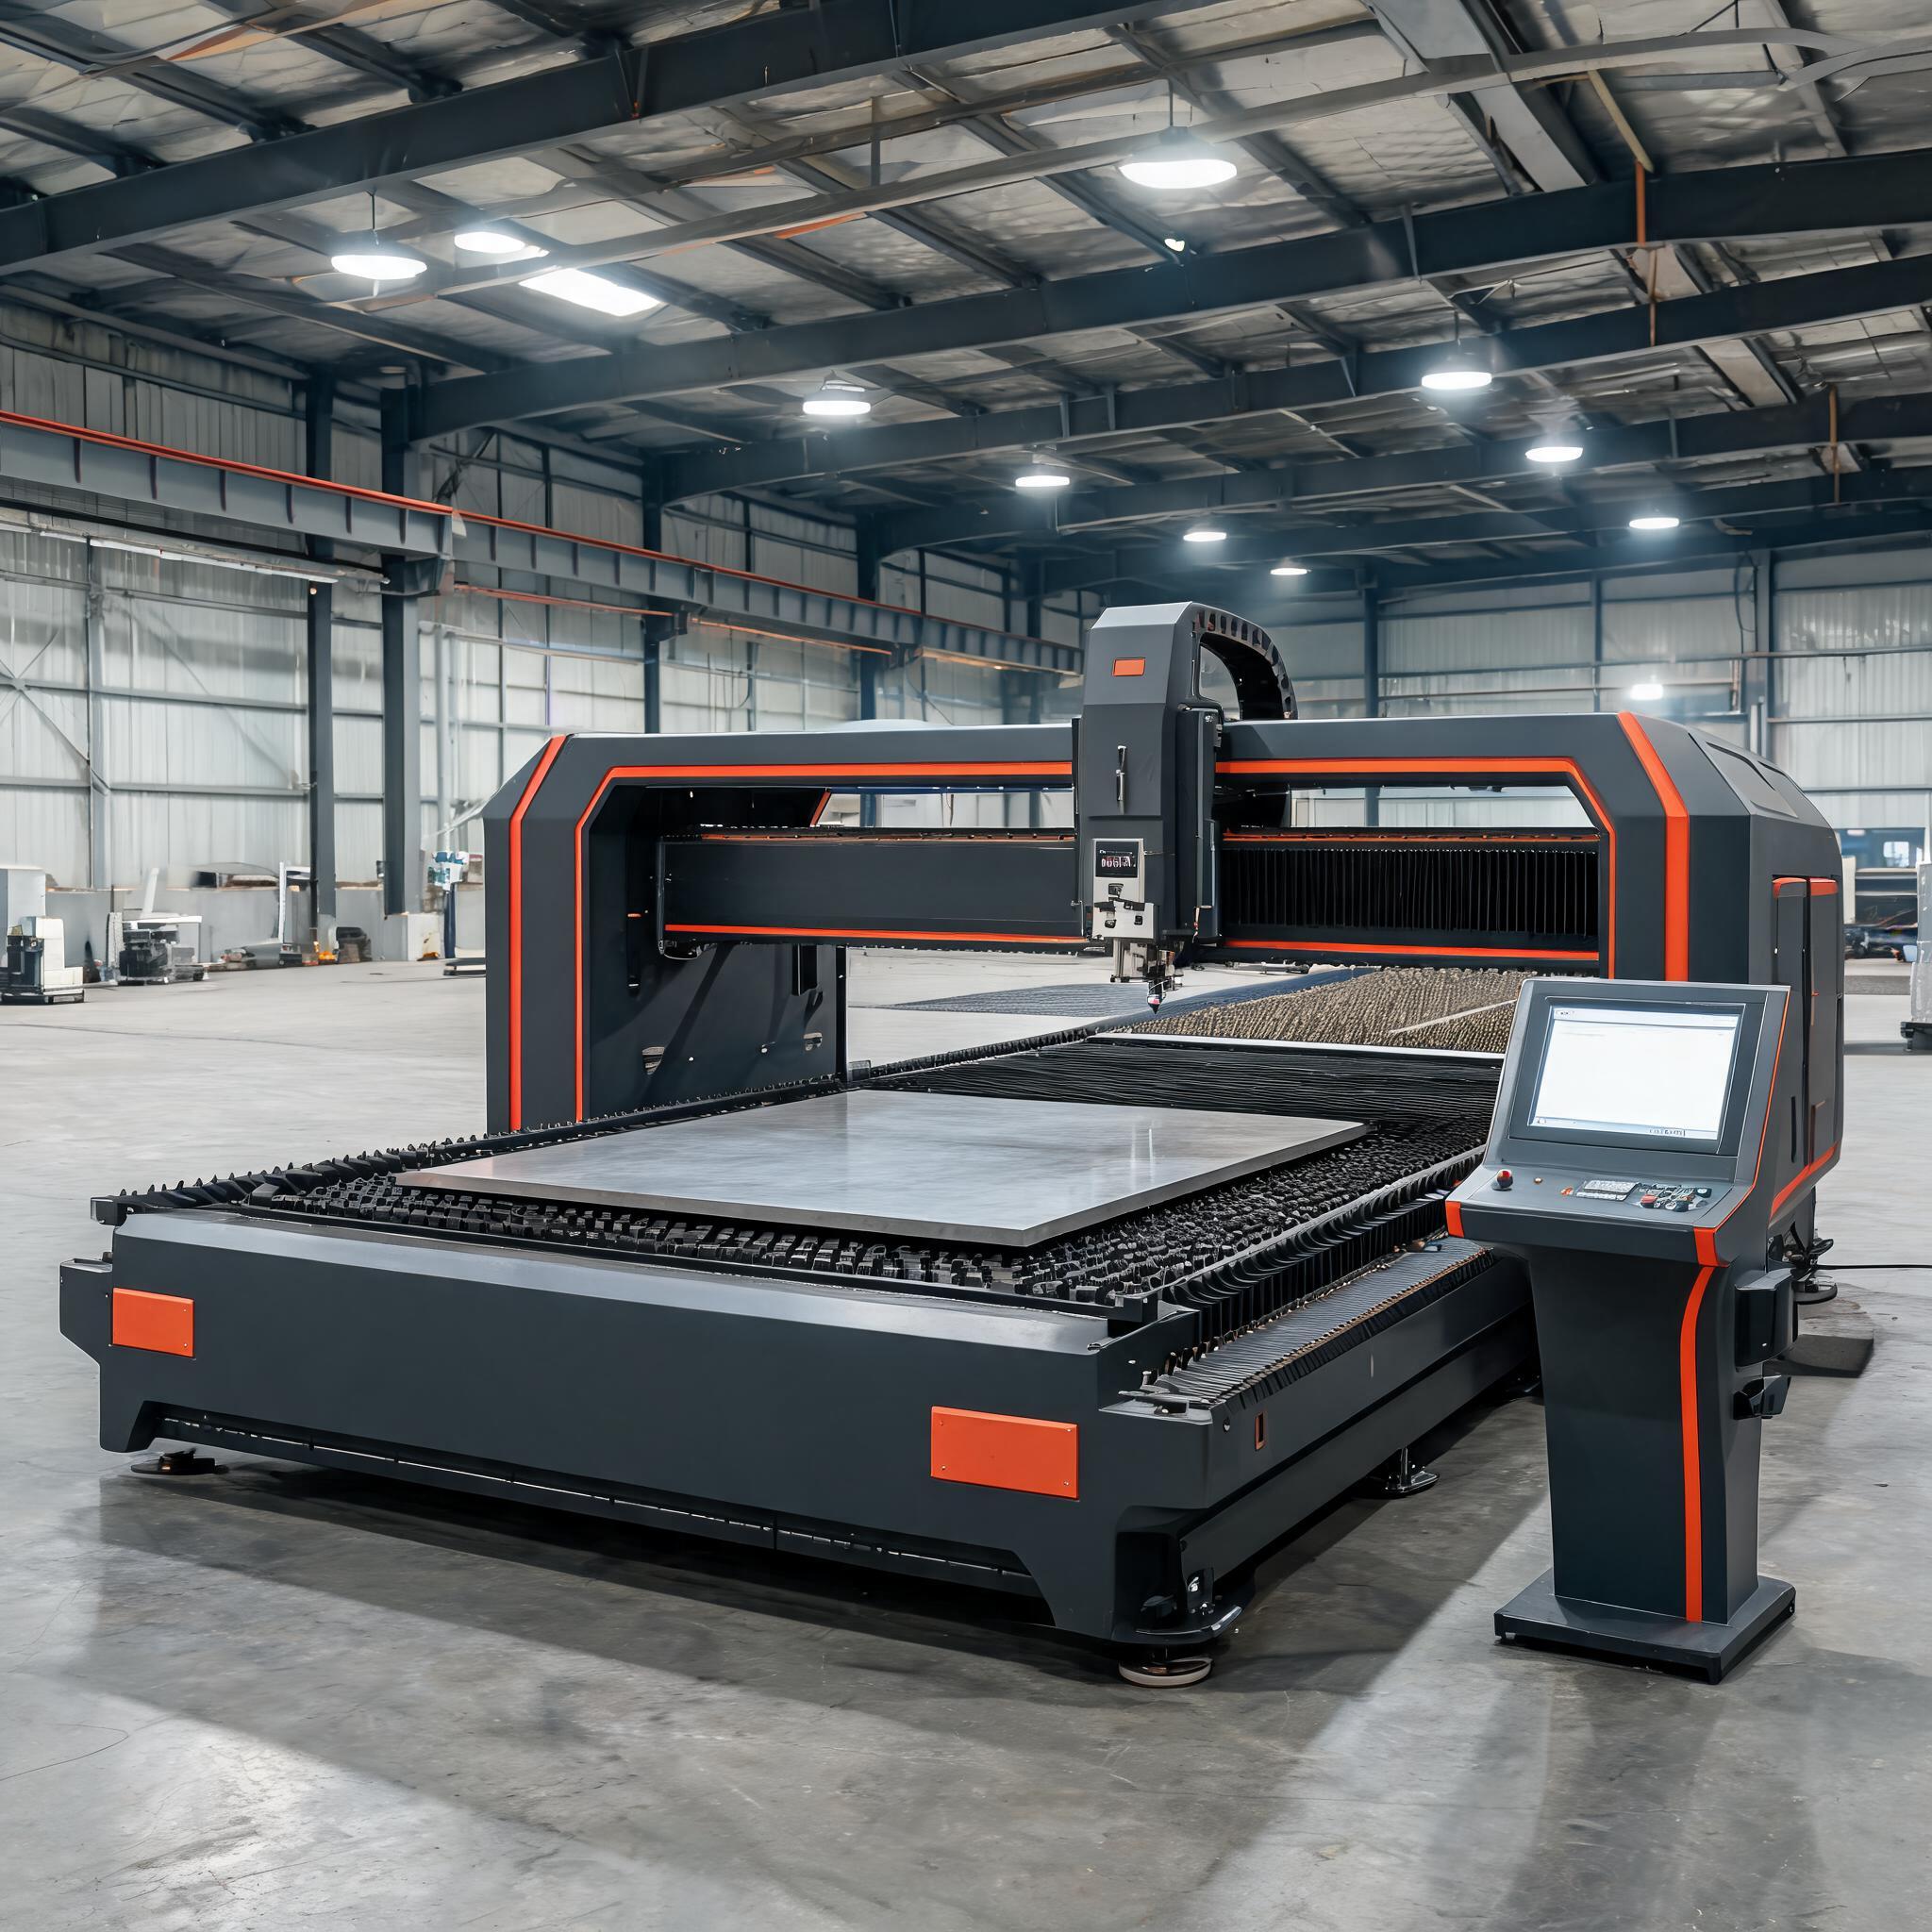
Bagaimana mesin pemotong laser gentian kuasa tinggi (12,000W–30,000W) menggantikan plasma dan oxy-fuel dalam industri plat tebal, dengan trend dalam penjanaan nitrogen, automasi, dan penerimaan pasaran Eropah.
Berita Industri
Peralihan ke Arah Laser Gentian Kuasa Tinggi dalam Pemprosesan Plat Tebal
Selama beberapa dekad, pemprosesan plat tebal - melebihi 20mm - adalah domain pemotongan plasma, oksi-bahan api, dan dalam sesetengah kes, waterjet. Setiap kaedah mempunyai pertukarannya: plasma pantas tetapi meninggalkan serong tepi dan dross yang kelihatan; oksi-bahan api perlahan dan terhad kepada keluli karbon; waterjet menghasilkan tepi bersih tetapi pada kelajuan terlalu perlahan untuk volum pengeluaran. Mesin pemotong laser gentian kuasa tinggi (12,000W hingga 30,000W) mengubah landskap ini, membawa ketepatan dan kelajuan laser gentian ke julat ketebalan yang sebelum ini tidak praktikal.
Artikel ini mengkaji trend aplikasi semasa yang mendorong penggunaan laser gentian kuasa tinggi dalam industri plat tebal, apa makna peralihan ini untuk fabrikator, dan ke mana teknologi ini akan menuju seterusnya.
Trend Industri Sekilas Pandang:
• Laser gentian melebihi 12,000W menggantikan plasma dan oksi-bahan api dalam keluli struktur dan fabrikasi berat
• Mesin 20,000W–30,000W membolehkan pemotongan plat satu langkah yang sebelum ini memerlukan pelbagai proses
• Penjanaan nitrogen di tapak menjadi peralatan standard di samping laser kuasa tinggi
• Integrasi automasi (pengendalian bahan, pengasingan) adalah sempadan produktiviti seterusnya
• Fabrikator Eropah mendahului penggunaan disebabkan keperluan pematuhan CE dan tekanan kos buruh
Industri yang Mendorong Penggunaan Laser Kuasa Tinggi
Keluli Struktur dan Pembinaan
Fabrikator keluli struktur yang memproses rasuk-I, keratan-H, dan plat tebal (20–50mm) adalah antara pengguna laser gentian kuasa tinggi yang paling pesat berkembang. Kaedah tradisional memerlukan menggergaji + menggerudi + pemotongan plasma sebagai operasi berasingan. Laser gentian 20,000W boleh memotong profil struktur, lubang, dan serong dalam satu persediaan - mengurangkan masa pengendalian dan meningkatkan ketepatan dimensi. Keupayaan memotong keluli karbon tebal dengan dross minimum bermakna kurang kerja pengisaran hiliran dan kitaran pengeluaran keseluruhan yang lebih pendek.
Pembinaan Kapal dan Marin
Pembina kapal bekerja dengan plat keluli tebal (biasanya 10–40mm, kadang-kadang sehingga 60mm untuk bahagian badan kapal). Industri ini secara tradisinya bergantung pada pemotongan plasma dan oksi-bahan api, menerima pertukaran dalam kualiti tepi. Laser gentian kuasa tinggi (20,000W–30,000W) kini menyamai atau melebihi kelajuan pemotongan plasma pada ketebalan ini sambil menghasilkan tepi yang jauh lebih bersih - mengurangkan atau menghapuskan keperluan pemesinan sekunder. Lebar kerf laser gentian yang lebih ketat (biasanya 0.2–0.5mm vs. 2–5mm untuk plasma) juga bermakna kurang pembaziran bahan pada keluli gred marin yang mahal.
Pembuatan Bekas Tekanan dan Dandang
Fabrikasi bekas tekanan menuntut kualiti tepi yang tepat kerana penyediaan sambungan kimpalan secara langsung mempengaruhi integriti kimpalan. Laser gentian kuasa tinggi boleh memotong plat tebal (25–45mm) dengan tepi bersih dan persegi yang memerlukan penyediaan minimum sebelum mengimpal. Ini amat bernilai untuk kepingan tiub dandang dan plat bebibir, di mana kualiti lubang dan keserenjangan tepi adalah kritikal.
Jentera Berat dan Peralatan Perlombongan
Pengeluar jengkaut, pemuat, dan peralatan perlombongan memproses plat keluli tahan haus tebal (Hardox dan seumpamanya) dalam julat 20–40mm. Laser gentian pada 12,000W–20,000W boleh memotong bahan ini dengan cekap, walaupun kekerasan keluli tahan haus mungkin memerlukan kelajuan yang dikurangkan berbanding keluli karbon standard pada ketebalan yang setara.
Laser Gentian vs. Kaedah Tradisional: Perbandingan Plat Tebal
| Faktor | Oksi-Bahan Api | Plasma (Hi-Def) | Laser Gentian (20kW+) |
|---|---|---|---|
| Ketebalan Praktikal (CS) | Sehingga 100mm+ | Sehingga 50–80mm | Sehingga 50–60mm |
| Kualiti Tepi | Kasar, memerlukan pembersihan | Sederhana, sedikit serong | Bersih, dross minimum |
| Lebar Kerf | 2–4mm | 2–5mm | 0.2–0.5mm |
| Kelajuan Potong (30mm CS) | ~0.3–0.5 m/min | ~0.8–1.5 m/min | ~0.9–1.3 m/min |
| Pembaziran Bahan | Tinggi | Sederhana | Sangat rendah |
| Operasi Sekunder | Pengisaran, penyahbur | Penyahbur, pembetulan serong | Selalunya tiada |
| Had Bahan | Keluli karbon sahaja | Kebanyakan logam | Kebanyakan logam |
| Kos Operasi (plat tebal) | Rendah (gas sahaja) | Sederhana | Lebih tinggi (elektrik + gas) |
Data menunjukkan bahawa laser gentian kuasa tinggi belum lagi menyamai oksi-bahan api pada ketebalan melampau (melebihi 60mm) atau plasma pada harga belian mentah. Tetapi pada metrik gabungan kualiti tepi, lebar kerf, pengurangan pembaziran bahan, dan penghapusan operasi sekunder, laser gentian memberikan kos total yang lebih rendah bagi setiap bahagian untuk julat ketebalan 20–50mm di mana kebanyakan kerja fabrikasi struktur dan berat berlaku.
Trend Penjanaan Nitrogen
Apabila laser gentian kuasa tinggi bergerak ke pemotongan keluli tahan karat dan aluminium yang lebih tebal, penggunaan nitrogen telah menjadi kos operasi yang ketara. Trend industri adalah jelas: bengkel yang melabur dalam mesin 12,000W+ semakin memperuntukkan belanjawan untuk penjana nitrogen PSA di tapak bersama-sama dengan laser itu sendiri.
Penjana nitrogen PSA (Pressure Swing Adsorption) menghasilkan nitrogen pada ketulenan 95–99.99% atas permintaan, menghapuskan kos penghantaran silinder dan gangguan bekalan. Untuk bengkel yang menjalankan laser 20,000W pada keluli tahan karat pada ketebalan 20mm, kos gas nitrogen boleh melebihi kos elektrik sepanjang tahun operasi. Penjanaan di tapak biasanya membayar balik dalam tempoh 12–24 bulan untuk operasi berbilang syif.
Automasi: Lapisan Produktiviti Seterusnya
Kelajuan pemotongan mentah hanyalah sebahagian daripada persamaan produktiviti. Pemuatan bahan, pengasingan bahagian, dan penyingkiran skrap semakin menjadi kesesakan dalam operasi laser kuasa tinggi. Industri ini bergerak ke arah:
- Pemuatan kepingan automatik – Sistem sedutan vakum atau magnetik yang memuatkan kepingan mentah ke meja pertukaran tanpa campur tangan pengendali
- Sistem pengasingan – Lengan robotik atau penghantar pengasingan automatik yang memisahkan bahagian potong daripada rangka, mengurangkan pengendalian manual
- Penyimpanan menara – Sistem penyimpanan bahan pelbagai peringkat yang memberi makan kepingan kepada laser secara automatik, membolehkan operasi tanpa lampu untuk syif malam
- Integrasi perisian – Perisian penyusunan CAM yang mengoptimumkan susun atur kepingan dan menjana laluan pemotongan secara automatik, meminimumkan pembaziran bahan dan masa pengaturcaraan
Bagi fabrikator Eropah yang menghadapi kos buruh tinggi, automasi bukan pilihan - ia adalah laluan untuk mengekalkan kos per bahagian yang kompetitif. Laser gentian kuasa tinggi yang berjalan dua syif dengan pemuatan manual menghasilkan kira-kira 60% daripada kapasiti teorinya. Tambah pemuatan dan pengasingan automatik, dan penggunaan boleh melebihi 85%.
Pendorong Pasaran Eropah
Beberapa faktor menjadikan fabrikator Eropah sangat menerima teknologi laser gentian kuasa tinggi:
- Pematuhan CE – Arahan jentera Eropah memerlukan peralatan laser memenuhi piawaian keselamatan yang ketat. Mesin daripada pengeluar mantap yang membawa pensijilan CE boleh digunakan tanpa pengubahsuaian tambahan.
- Kos buruh – Kadar buruh yang tinggi menjadikan automasi dan penyatuan proses (pemotongan satu langkah vs. pelbagai proses) menarik dari segi kewangan
- Peraturan alam sekitar – Laser gentian tidak menghasilkan pelepasan proses (tidak seperti plasma, yang menjana wasap), selaras dengan arahan alam sekitar EU
- Jangkaan kualiti – OEM Eropah dalam automotif, aeroangkasa, dan pembinaan menuntut kualiti tepi yang lebih tinggi dan toleransi yang lebih ketat daripada banyak pasaran lain
Apa Makna Ini untuk Fabrikator yang Menilai Laser Kuasa Tinggi
- Nilaikan taburan ketebalan anda – Jika lebih daripada 30% kerja anda adalah keluli karbon 20mm+, mesin 12,000W–20,000W berkemungkinan akan meningkatkan daya pemprosesan dan mengurangkan kos per bahagian
- Faktorkan strategi gas – Peruntukkan belanjawan untuk penjanaan nitrogen di tapak jika anda memotong keluli tahan karat atau aluminium secara tetap
- Rancang untuk automasi dari hari pertama – Walaupun anda bermula dengan pemuatan manual, pastikan mesin menyokong integrasi automasi pada masa hadapan
- Sahkan pematuhan CE – Untuk penggunaan di Eropah, penandaan CE adalah wajib; sahkan ini sebelum pembelian
- Kira kos total per bahagian – Sertakan elektrik, gas, bahan guna habis, buruh, dan penjimatan operasi sekunder - bukan hanya harga belian
Meneroka Laser Gentian Kuasa Tinggi untuk Bengkel Anda?
Bincangkan keperluan pemprosesan plat tebal anda dengan pasukan teknikal kami. Kami membantu pengeluar di Eropah dan seluruh dunia menilai sama ada pemotongan laser gentian kuasa tinggi sesuai untuk pengeluaran mereka.
Hubungi Pasukan Kami