
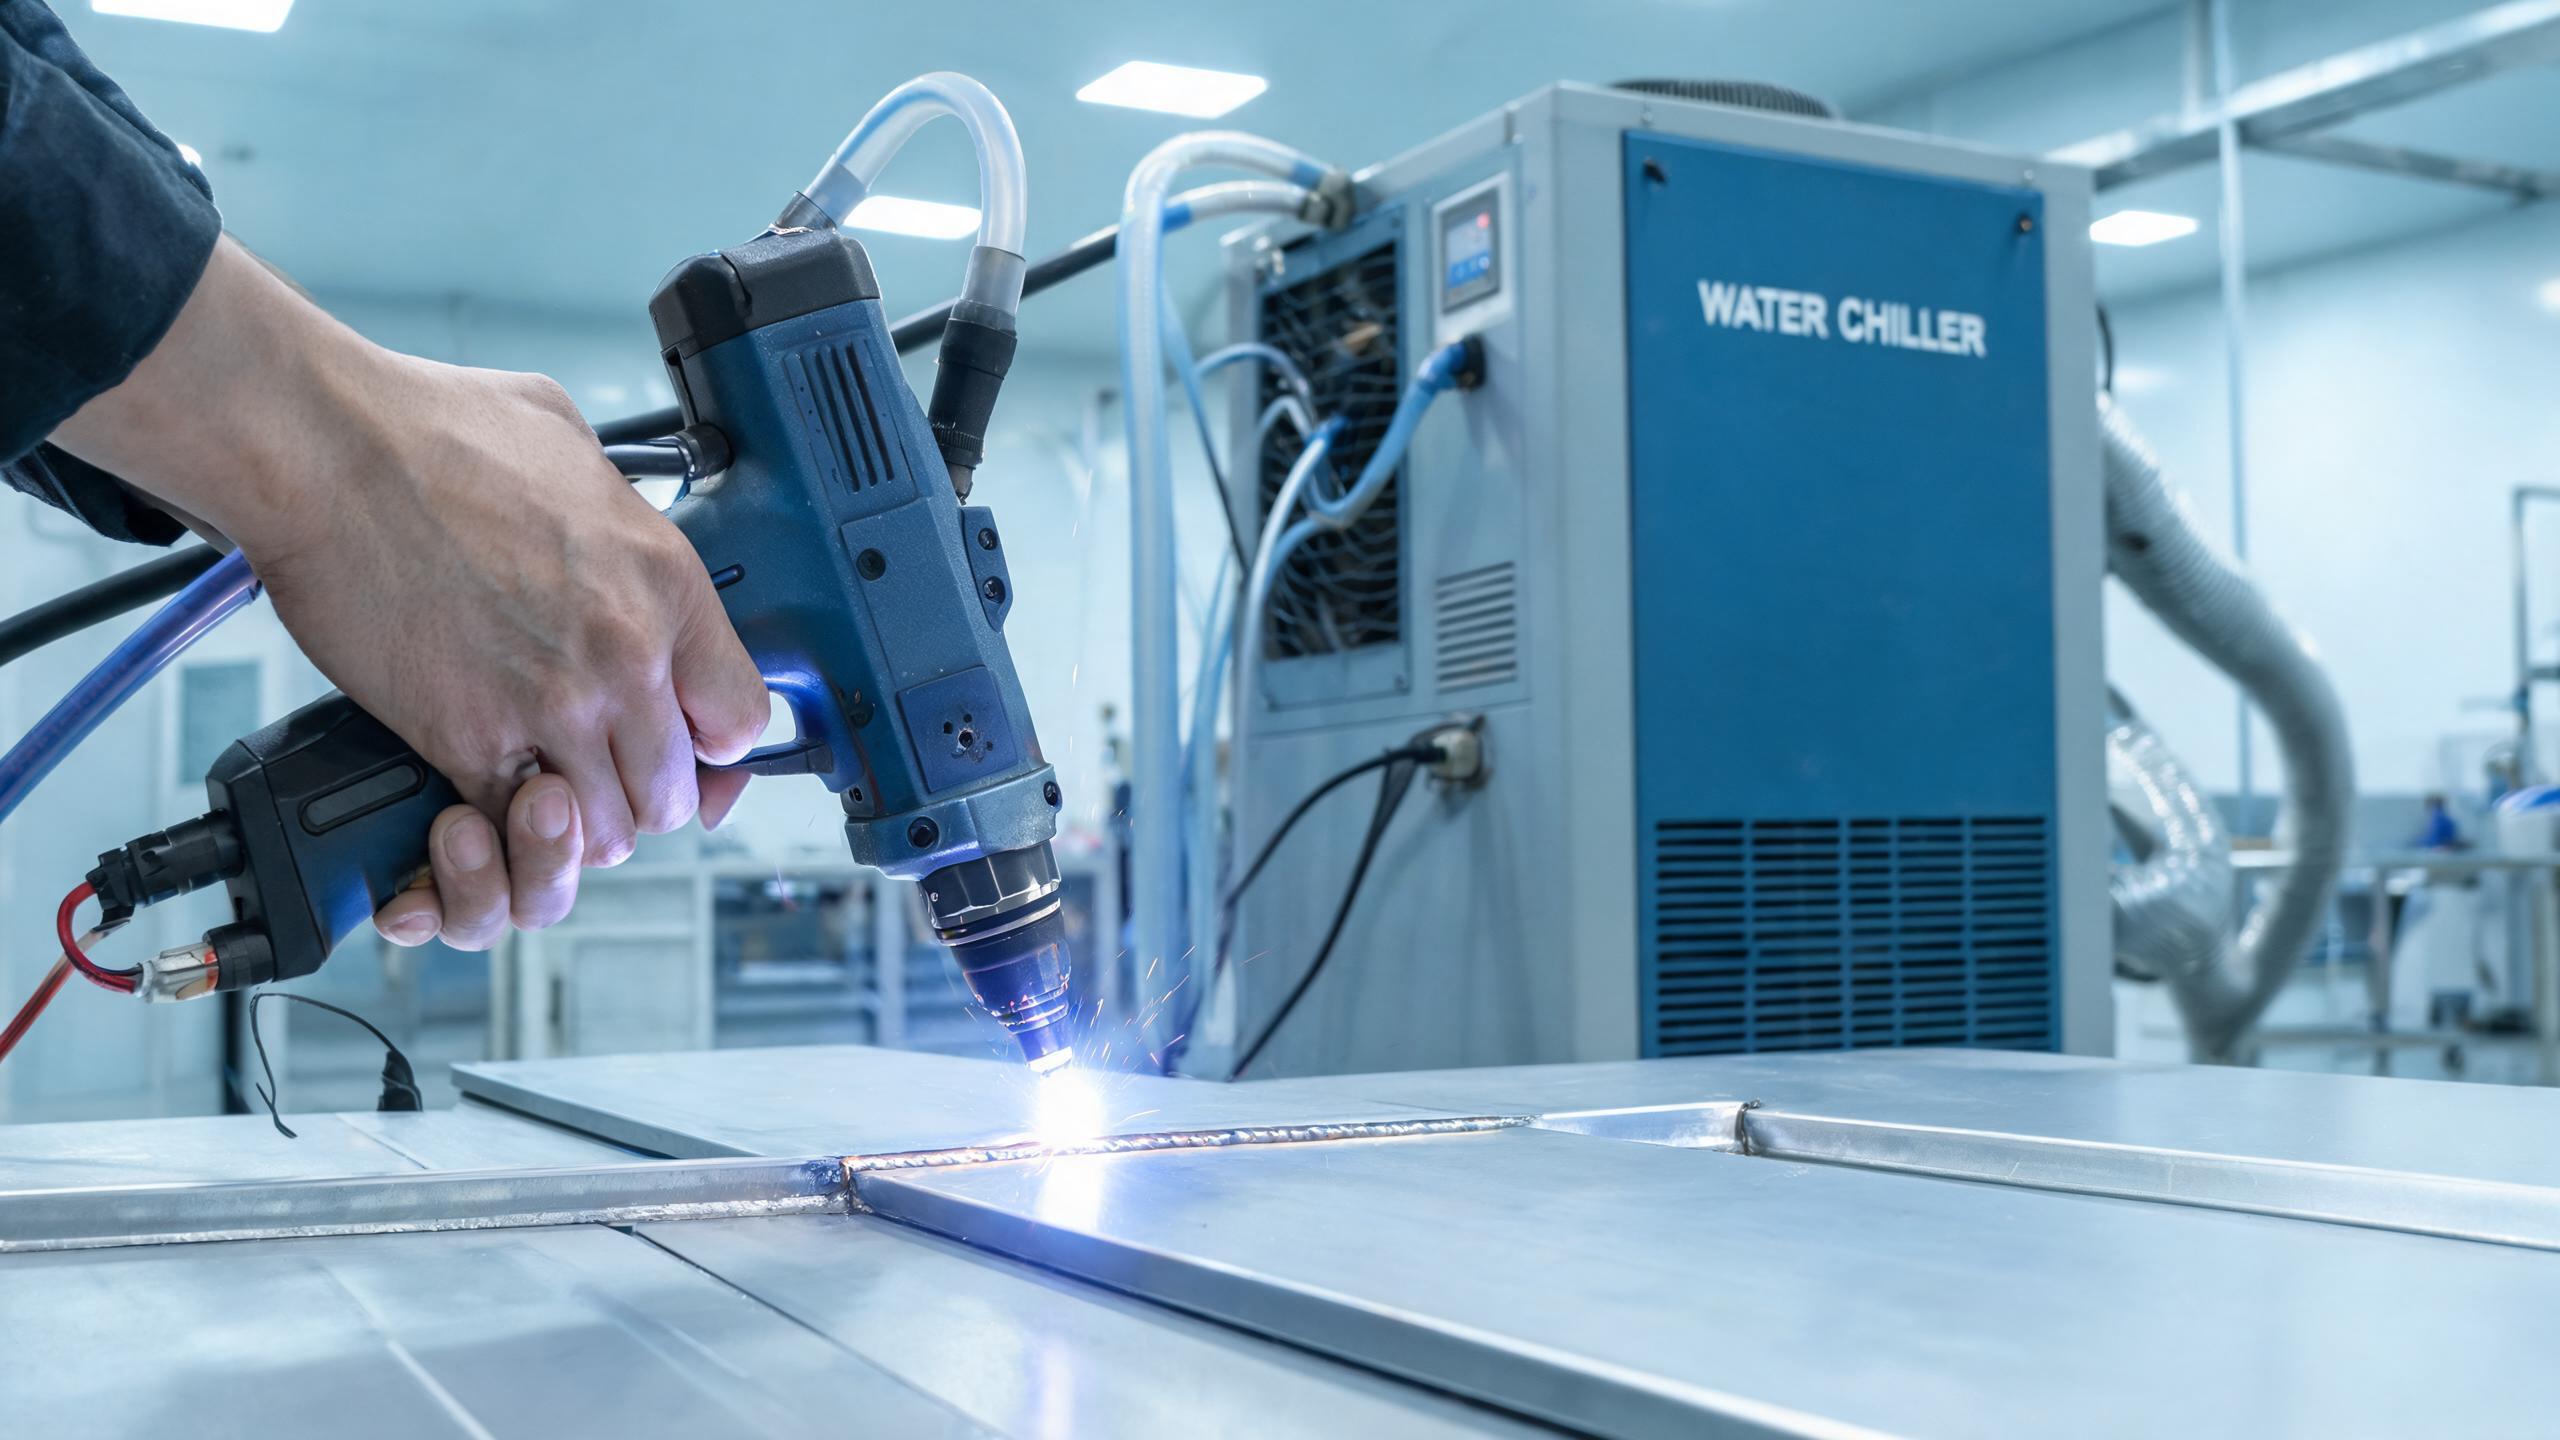
En praktisk guide til sveising av aluminiumslegering med håndholdte lasersveisemaskiner, som dekker effektvalg (1000W–3000W), håndtering av oksidlag, forebygging av porøsitet, viktige parametere og vannkjøling for kontinuerlig produksjon.
Teknisk guide
Hvorfor aluminiumslegering utfordrer lasersveising
Aluminiumslegering er et av de mest brukte metallene i produksjon – fra bilkarosseripaneler til romfartskomponenter, kjøleribber og hus til forbrukerelektronikk. Likevel er det også blant de vanskeligste materialene å sveise konsistent. En håndholdt lasersveisemaskin løser flere av aluminiums iboende utfordringer, men å forstå hvorfor dette metallet oppfører seg som det gjør under en laserstråle er det første steget mot pålitelige sveiser.
Aluminium har tre egenskaper som kompliserer sveising:
- Høy reflektivitet – Aluminium reflekterer opptil 90 % av innfallende laserenergi ved romtemperatur, spesielt med fiberlasere som opererer ved 1070 nm. Dette betyr at det kreves mer kraft for å starte nøkkelhullet, og den første refleksjonen kan skade optikken hvis den ikke håndteres riktig.
- Høy varmeledningsevne – Aluminium leder varme omtrent fire ganger raskere enn stål. Varme spres raskt fra sveisesonen, noe som betyr at du trenger høyere effekttetthet for å opprettholde en stabil smeltepool.
- Oksidlag – En naturlig aluminiumoksidfilm (Al₂O₃) dannes på overflaten i løpet av sekunder etter eksponering for luft. Dette oksidet har et smeltepunkt på omtrent 2072 °C, langt høyere enn aluminiums eget smeltepunkt på 660 °C. Hvis det ikke fjernes eller håndteres riktig, kan det føre til ufullstendig sammensmelting og oksidinneslutninger i sveisen.
Disse faktorene er nettopp grunnen til at valg av riktig utstyr og parametere betyr mer for aluminium enn for mange andre metaller. For en bredere oversikt over utstyrsalternativer og teknikker, se vår guide til bærbar lasersveisemaskin for aluminium.
Hvordan en håndholdt lasersveisemaskin håndterer aluminium
Shandong Xinhong CNC Technology Co., Ltd. tilbyr håndholdte fiberlasersveisemaskiner i fire effektnivåer: 1000W, 1500W, 2000W og 3000W. For sveising av aluminiumslegering er effektvalg kritisk på grunn av metallens høye reflektivitet og varmeledningsevne.
Slik samsvarer effektområdet med aluminiumstykkelser basert på maskinens egenskaper:
| Lasereffekt | Anbefalt aluminiumstykkelse | Typisk bruksområde |
|---|---|---|
| 1000 W | 0,5–1,5 mm | Tynnplate, elektronikkhus |
| 1500 W | 1,0–3,0 mm | Generell fabrikasjon, braketter |
| 2000 W | 1,5–3,0 mm | Tykkere plater, strukturelle deler |
| 3000 W | 2,0–3,0 mm+ | Tunge aluminiumskomponenter |
Merk: 1500W-modellen oppnår en maksimal inntrengning på 3 mm på både rustfritt stål og aluminium, med sveisesømskonsistens på ±0,1 mm. Dette gjør den til et allsidig valg for fabrikanter som jobber med flere materialer.
Fiberlaserkilden i disse maskinene leverer en fokusert stråle med høy effekttetthet, som hjelper med å overvinne aluminiums refleksjonsbarriere. Når nøkkelhullet først dannes – vanligvis i løpet av de første millisekundene – øker absorpsjonsraten dramatisk ettersom det smeltede metallet absorberer energi langt mer effektivt enn den faste overflaten.
Håndtering av oksidlaget før sveising
Aluminiumoksidlaget er ikke noe du kan sveise gjennom og håpe på gode resultater. Det må håndteres før laseren berører metallet:
- Mekanisk fjerning: Bruk en ståltrådbørste (kun dedikert til aluminium for å unngå krysskontaminering) eller Scotch-Brite for å fjerne oksidfilmen fra sveisesonen. Gjør dette innen 1–2 timer etter sveising, ettersom oksidlaget begynner å danne seg umiddelbart.
- Kjemisk rengjøring: For produksjonsmiljøer gir en kaustisk etsing etterfulgt av avsmurning og skylling en mer konsistent overflateforberedelse.
- Trådmatingsalternativ: Den håndholdte lasersveisemaskinen kan utstyres med en automatisk trådmater. Ved sveising av aluminium hjelper bruk av ER4043- eller ER5356-fylltråd med å kompensere for grunnmetallets lave smeltepunkt og forbedrer sveisens utseende.
Hopp over oksidfjerning, og du risikerer porøsitet, inneslutninger og inkonsistent inntrengning – uansett hvor godt du setter parameterne.
Forebygging av porøsitet i aluminiumssveiser
Porøsitet er den vanligste defekten i aluminiumslasersveising. Aluminiums høye løselighet for hydrogen i flytende tilstand – kombinert med et dramatisk fall i løselighet under størkning – betyr at alt hydrogen som er tilstede, blir fanget som gassporer.
Kilder til hydrogen inkluderer fuktighet på overflaten, restfett eller olje, selve oksidlaget, og til og med høy luftfuktighet. For å minimere porøsitet:
- Rengjør sveisesonen grundig med aceton eller isopropylalkohol før sveising.
- Bruk høytrent argon (99,999 %) som dekkgass med en strømningshastighet på 15–20 L/min.
- Oppbevar aluminiumsplater i et tørt miljø; unngå å sveise materiale som har vært utsatt for regn eller høy luftfuktighet.
- Bruk trådmateren med riktig lagret, ren fylltråd.
Den håndholdte lasersveisemaskinens kontinuerlige bølgedrift og justerbare pulsparametere gir operatører fin kontroll over varmetilførselen, noe som hjelper med å styre størkningshastigheten og redusere porendannelse.
Viktige parametere å få riktig
Aluminium krever andre parameterinnstillinger enn stål. Mens eksakte verdier avhenger av din spesifikke legering, tykkelse og skjøttype, er her de kritiske parameterne å justere:
- Lasereffekt: Start på 80–90 % av nominell effekt for aluminium, ettersom den høye reflektiviteten krever konsentrert energi. For 1500W-enheten er et typisk startpunkt 1200–1500W for 2 mm aluminiumsplate.
- Sveisehastighet: Lavere hastigheter (8–15 mm/s for 2 mm materiale) gir tilstrekkelig varmetilførsel, men for lavt kan føre til gjennombrenning på tynn aluminium. Test på skrap først.
- Dekkgass: Argon er standard. Argon-heliumblandinger (f.eks. 50/50) kan forbedre inntrengningen for tykkere seksjoner, ettersom helium øker plasmatemperaturen.
- Fokusposisjon: En lett defokusering (0,5–1,0 mm over overflaten) gir ofte en bredere, mer stabil sveisepool for aluminium.
Maskinen kan lagre 50+ sett med sveiseparametere, så når du har stilt inn de riktige innstillingene for en spesifikk aluminiumslegering og tykkelseskombinasjon, kan du lagre og hente dem frem umiddelbart – og eliminere prøving og feiling på gjentatte jobber.
Vannkjøling for kontinuerlig produksjon
Aluminiumssveising genererer betydelig varme på grunn av de høye effektkravene. Vannkjølingssystemet i disse håndholdte lasersveisemaskinene er designet for å håndtere denne belastningen, og støtter kontinuerlig drift i 8 timer eller mer uten termisk nedstenging. Dette er essensielt i produksjonsmiljøer der nedetid direkte påvirker produksjonen.
Kjøleren opprettholder en stabil laserkildetemperatur, som igjen holder strålekvalitet og effektutgang konsistent gjennom lange skift. For fabrikanter som kjører batchjobber på aluminiumskomponenter, betyr dette forutsigbar sveisekvalitet fra første til siste del.
Sertifiseringer og kvalitetssikring
De håndholdte lasersveisemaskinene har CE- og RoHS-sertifiseringer, og Shandong Xinhong CNC Technology opererer under et ISO 9001:2015 kvalitetsstyringssystem. For kjøpere som leverer til europeiske markeder eller bransjer som krever dokumentert kvalitetssamsvar, gir disse sertifiseringene en grunnlinje for trygghet.
Konklusjon
Sveising av aluminiumslegering med en håndholdt lasersveisemaskin er fullt mulig når du respekterer materialets unike egenskaper. Nøkkelen er å matche effekt med tykkelse, fjerne oksidlaget, kontrollere hydrogenkilder og lagre de optimaliserte parameterne for repeterbarhet. Med effektalternativer fra 1000W til 3000W dekker disse maskinene aluminiumsfabrikasjonsbehov fra tynnplate til strukturell plate.