
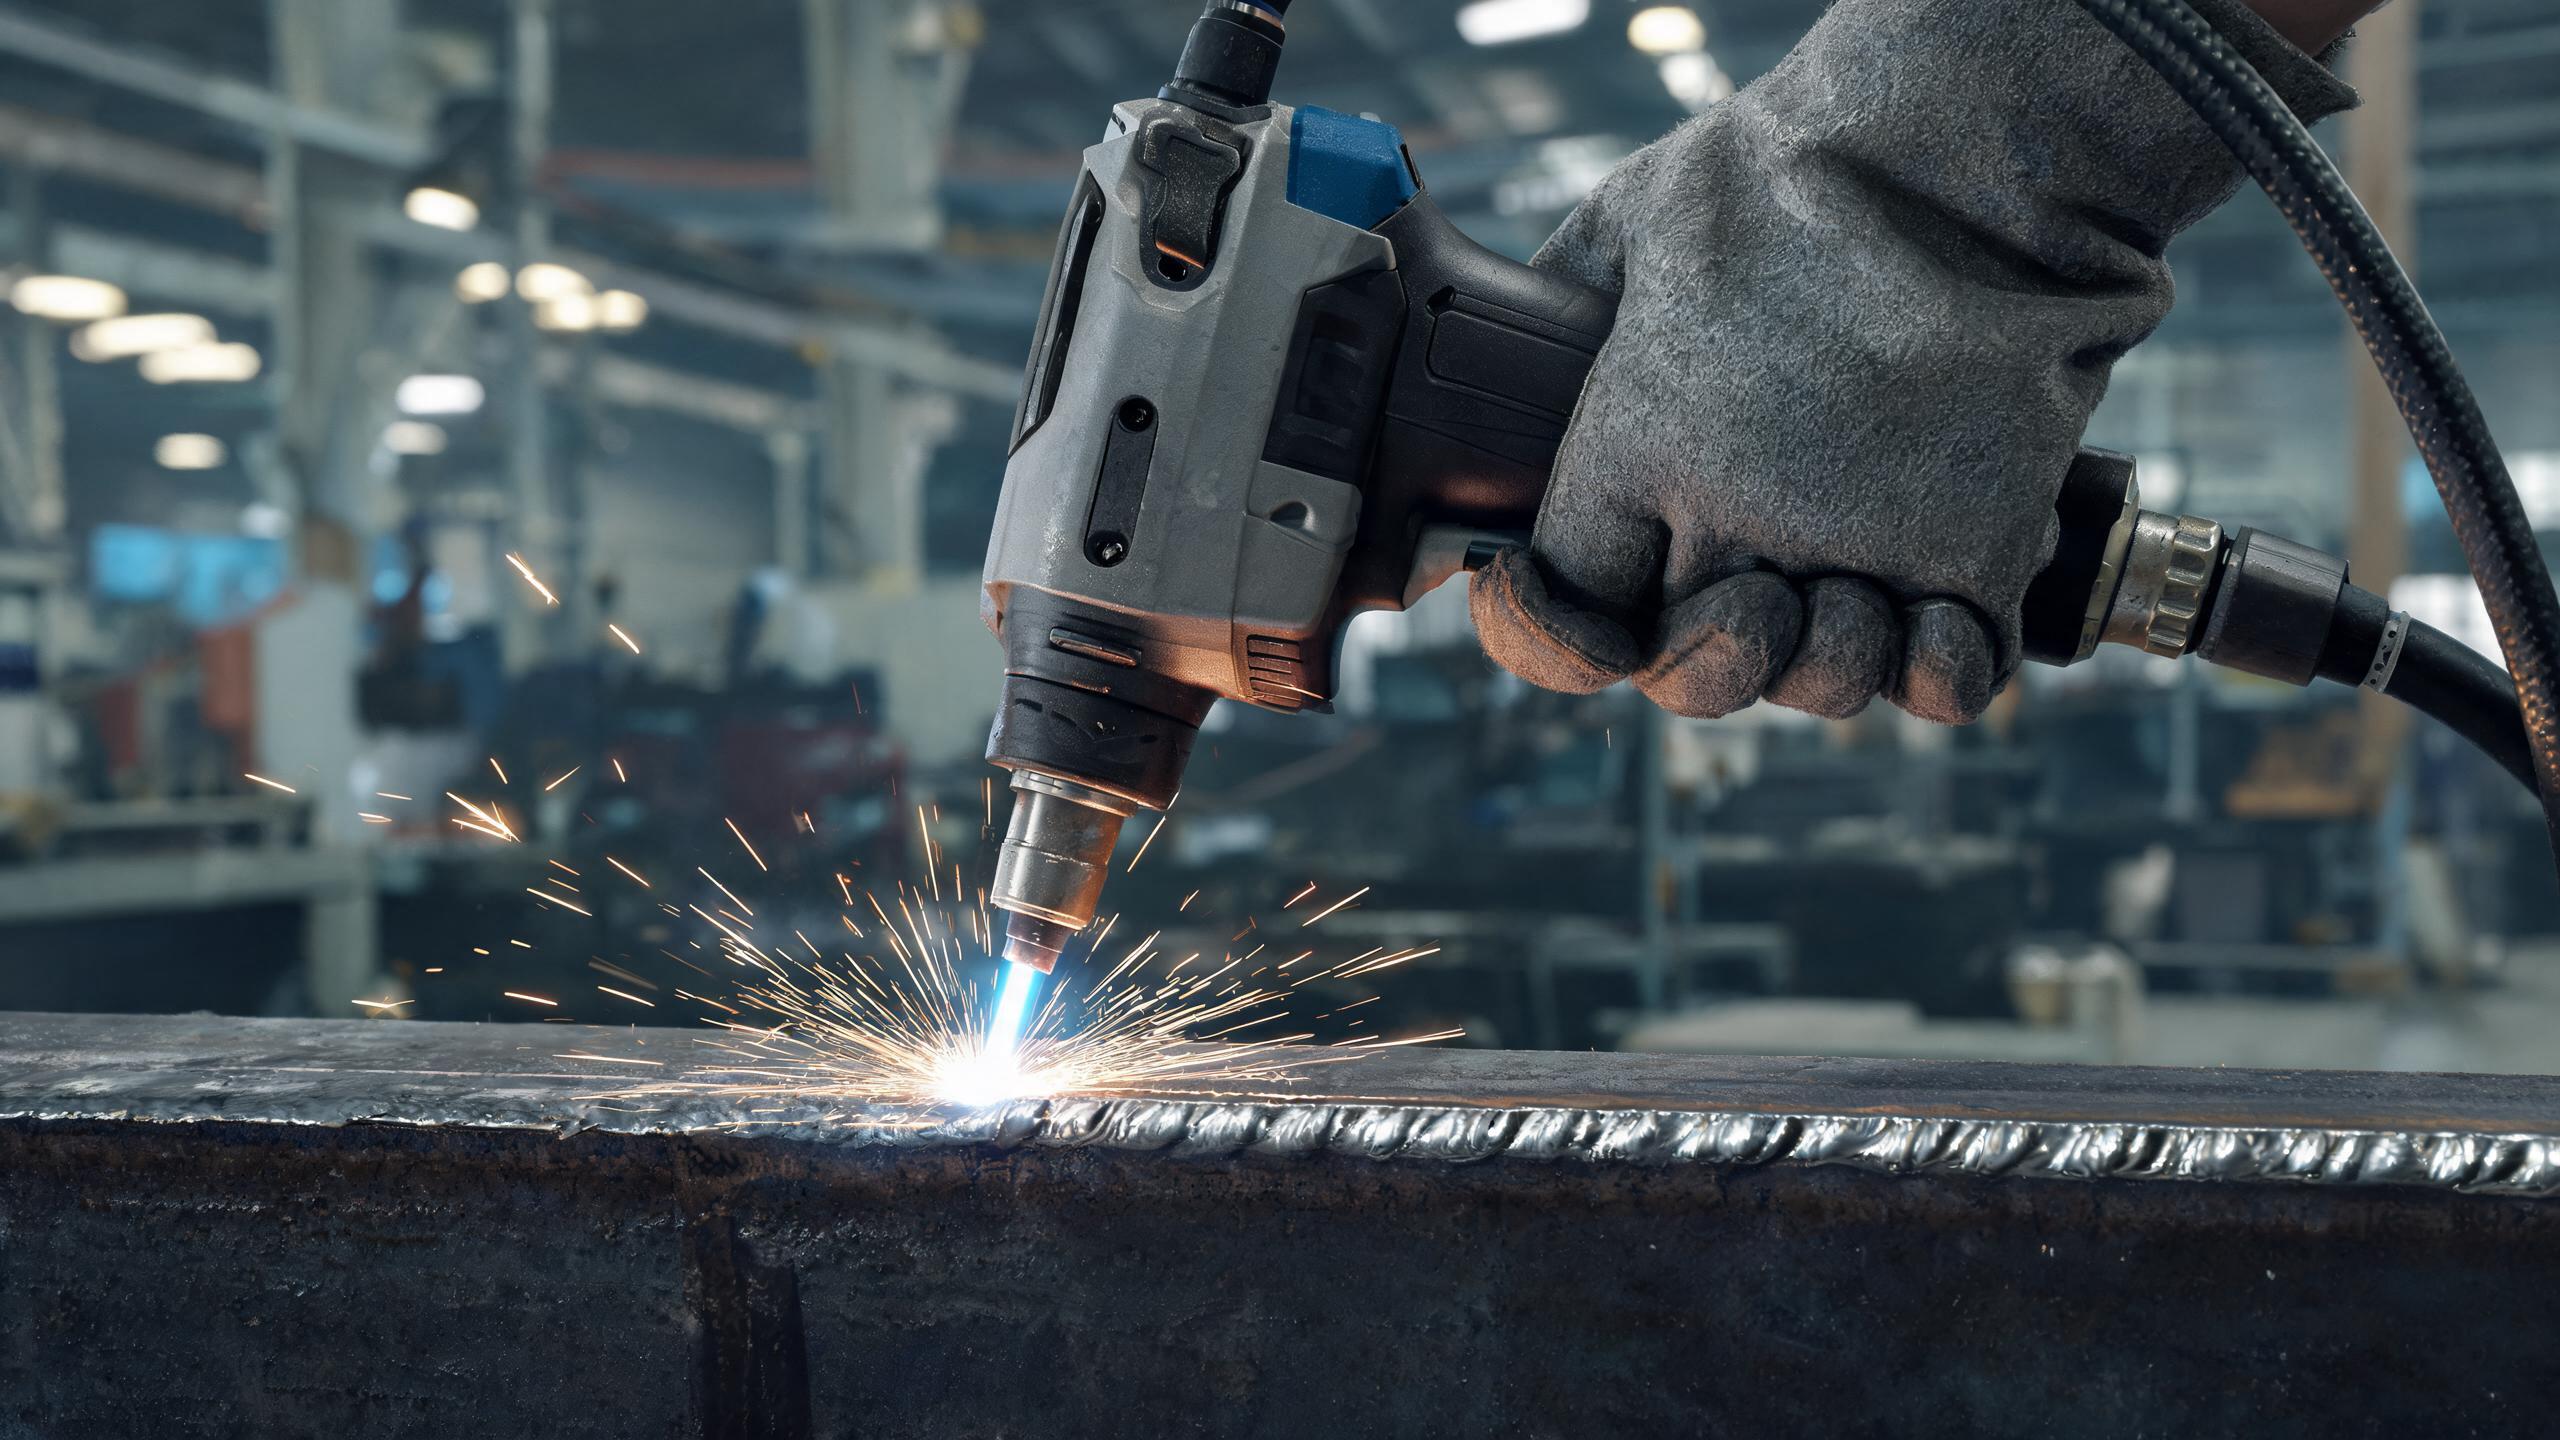
En teknisk guide til sveising av stålplate med en håndholdt lasersveisemaskin, som dekker anbefalte effektinnstillinger etter platetykkelse, inntrengningsparametere, kjølekrav og praktiske tips for å oppnå rene, repeterbare sveiser.
Sveising av stålplate med håndholdt laser: Grunnleggende
Stålplate er et av de vanligste materialene innen konstruksjonssveising, maskinkonstruksjon og produksjon av tungt utstyr. En håndholdt lasersveisemaskin gir fleksibilitet til platesveising som faste portalsystemer ikke kan tilby – operatøren kan bevege seg fritt rundt store plater, sveise i alle retninger og nå hjørner og kanter uten å flytte arbeidsstykket. Å forstå de riktige parameterne for hver platetykkelse er avgjørende for å oppnå sterke, rene sveiser med minimal varmedeformasjon.
Effektinnstillinger etter platetykkelse
The håndholdt lasersveisemaskin for rustfritt stål er tilgjengelig i 1000W, 1500W, 2000W og 3000W konfigurasjoner. Hvert effektnivå har et praktisk platetykkelsesområde der det yter optimalt:
- 1000 W – Best for tynn plate (1–2 mm). Gir rene sveiser på tynn stål med minimal varmetilførsel. Unngå å gå over 2 mm – utilstrekkelig inntrengning fører til svake skjøter.
- 1500 W – Det mest brukte nivået for platesveising. Gir maksimalt 3 mm inntrengning i rustfritt stål og aluminium, med ±0,1 mm sømkonsistens. Ideelt for de fleste platebearbeidingsoppgaver.
- 2000 W – Utvider kapasiteten til 3–4 mm plate. Egnet for konstruksjonsbraketter, maskinkabinetter og middels tykke plateenheter.
- 3000 W – Designet for tykk plate (4 mm+). Gir dyp inntrengning og høy sveisehastighet for tunge konstruksjonsapplikasjoner.
Viktige sveiseparametere å kontrollere
Lasereffekt og inntrengningsdybde
Inntrengningsdybden bestemmes hovedsakelig av lasereffekt og sveisehastighet. For 1500W-modellen som opererer på 3 mm rustfritt stålplate, er nøkkelparametrene:
- Effektinnstilling: 1200–1500 W (juster basert på skjøtforberedelse)
- Sveisehastighet: vanligvis 10–20 mm/s for full inntrengning på 3 mm plate
- Maksimal inntrengning: 3 mm i rustfritt stål og aluminium
- Sømkonsistens: ±0,1 mm over hele sveiselengden
For tykkere plate, øk effekten proporsjonalt og reduser sveisehastigheten – men test alltid på en prøvebit først. Overdreven effekt med rask hastighet forårsaker underskjæring, mens utilstrekkelig effekt med langsom hastighet forårsaker overdreven forsterkning.
Puls- vs. kontinuerlig bølgemodus
De fleste håndholdte fiberlasersveisere tilbyr både kontinuerlig bølge (CW) og pulserende modus:
- CW-modus – leverer konstant effekt for dyp inntrengning. Best for tykkere plate og konstruksjonssveiser som krever full sammensmelting.
- Pulsmodus – veksler mellom høy toppeffekt og av-tid. Reduserer total varmetilførsel, noe som gjør den ideell for tynn plate og varmefølsomme applikasjoner der deformasjon må minimeres.
Trådtilførsel og fyllmateriale
For platesveising som krever gapfylling eller forsterkning, er et integrert trådtilførselssystem avgjørende. Viktige hensyn:
- Tråddiameter: 0,8–1,2 mm er standard for platesveising
- Trådmateriale: match grunnmetallet – bruk rustfritt ståltråd for rustfri plate, karbonståltråd for karbonplate
- Tilførselshastighet: bør balanseres med sveisehastighet og lasereffekt; for raskt forårsaker sprut, for sakte forårsaker utilstrekkelig fylling
Kjøling og termisk styring
Platesveising genererer betydelig varme, spesielt på tykk plate og lange sømmer. Vannsirkulasjonskjølesystemet på 1500W-modellen støtter 8+ timer med kontinuerlig drift, og opprettholder stabil laserkildetemperatur gjennom hele skiftet. Viktige kjølehensyn:
- Kjølerinnstilling: følg produsentens anbefalte område – vanligvis 20–25 °C
- Kjølevæskekvalitet: bruk destillert eller avionisert vann for å forhindre kalkoppbygging i kjølekretsen
- Inspeksjonsintervall: kontroller kjølevæskenivå og filtertilstand ukentlig under kontinuerlig produksjon
Praktiske tips for kvalitetsplatesveiser
- Forbered skjøten riktig – valseskall, rust og olje må fjernes fra plateoverflaten før sveising. Forurensning er den ledende årsaken til porøsitet.
- Oppretthold jevn bevegelseshastighet – variasjoner i hastighet forårsaker ujevn sømprofil og inkonsistent inntrengning. Bruk en guide eller jigg for rette sømmer.
- Kontroller trådutstikket – hold fylltrådsforlengelsen konsistent (vanligvis 8–12 mm fra kontakttuppen) for å sikre stabil lysbue og tilførsel.
- Bruk argongass – strømningshastighet på 15–20 L/min er typisk for platesveising. Utilstrekkelig gassbeskyttelse forårsaker oksidasjon og misfarging.
- Lagre optimaliserte profiler – 1500W-modellen lagrer 50+ sveiseprofiler. Når du har validert parametere for en spesifikk platetykkelse, lagre dem for øyeblikkelig gjenfinning på fremtidige jobber.
Sjekkliste for kvalitetsinspeksjon
| Parameter | Akseptabelt område |
|---|---|
| Sømbredde | Ensartet langs hele sveiselengden |
| Sømkonsistens | ±0,1 mm avvik (1500W-modell) |
| Inntrengning | Full sammensmelting gjennom platetykkelsen |
| Overflatefarge | Sølv til lys stråfarge (riktig gassbeskyttelse) |
| Underskjæring | Ingen synlige ved sømkantene |
Sertifisering for industriell bruk
For platesveising i regulerte bransjer er maskinsertifisering ikke til forhandling. Xinhong CNCs håndholdte lasersveisemaskiner er CE- og RoHS-sertifisert, produsert under ISO 9001:2015 kvalitetsstyring. Laserkilder fra IPG, RAYCUS og GW sikrer konsistent strålekvalitet over hele effektområdet.