
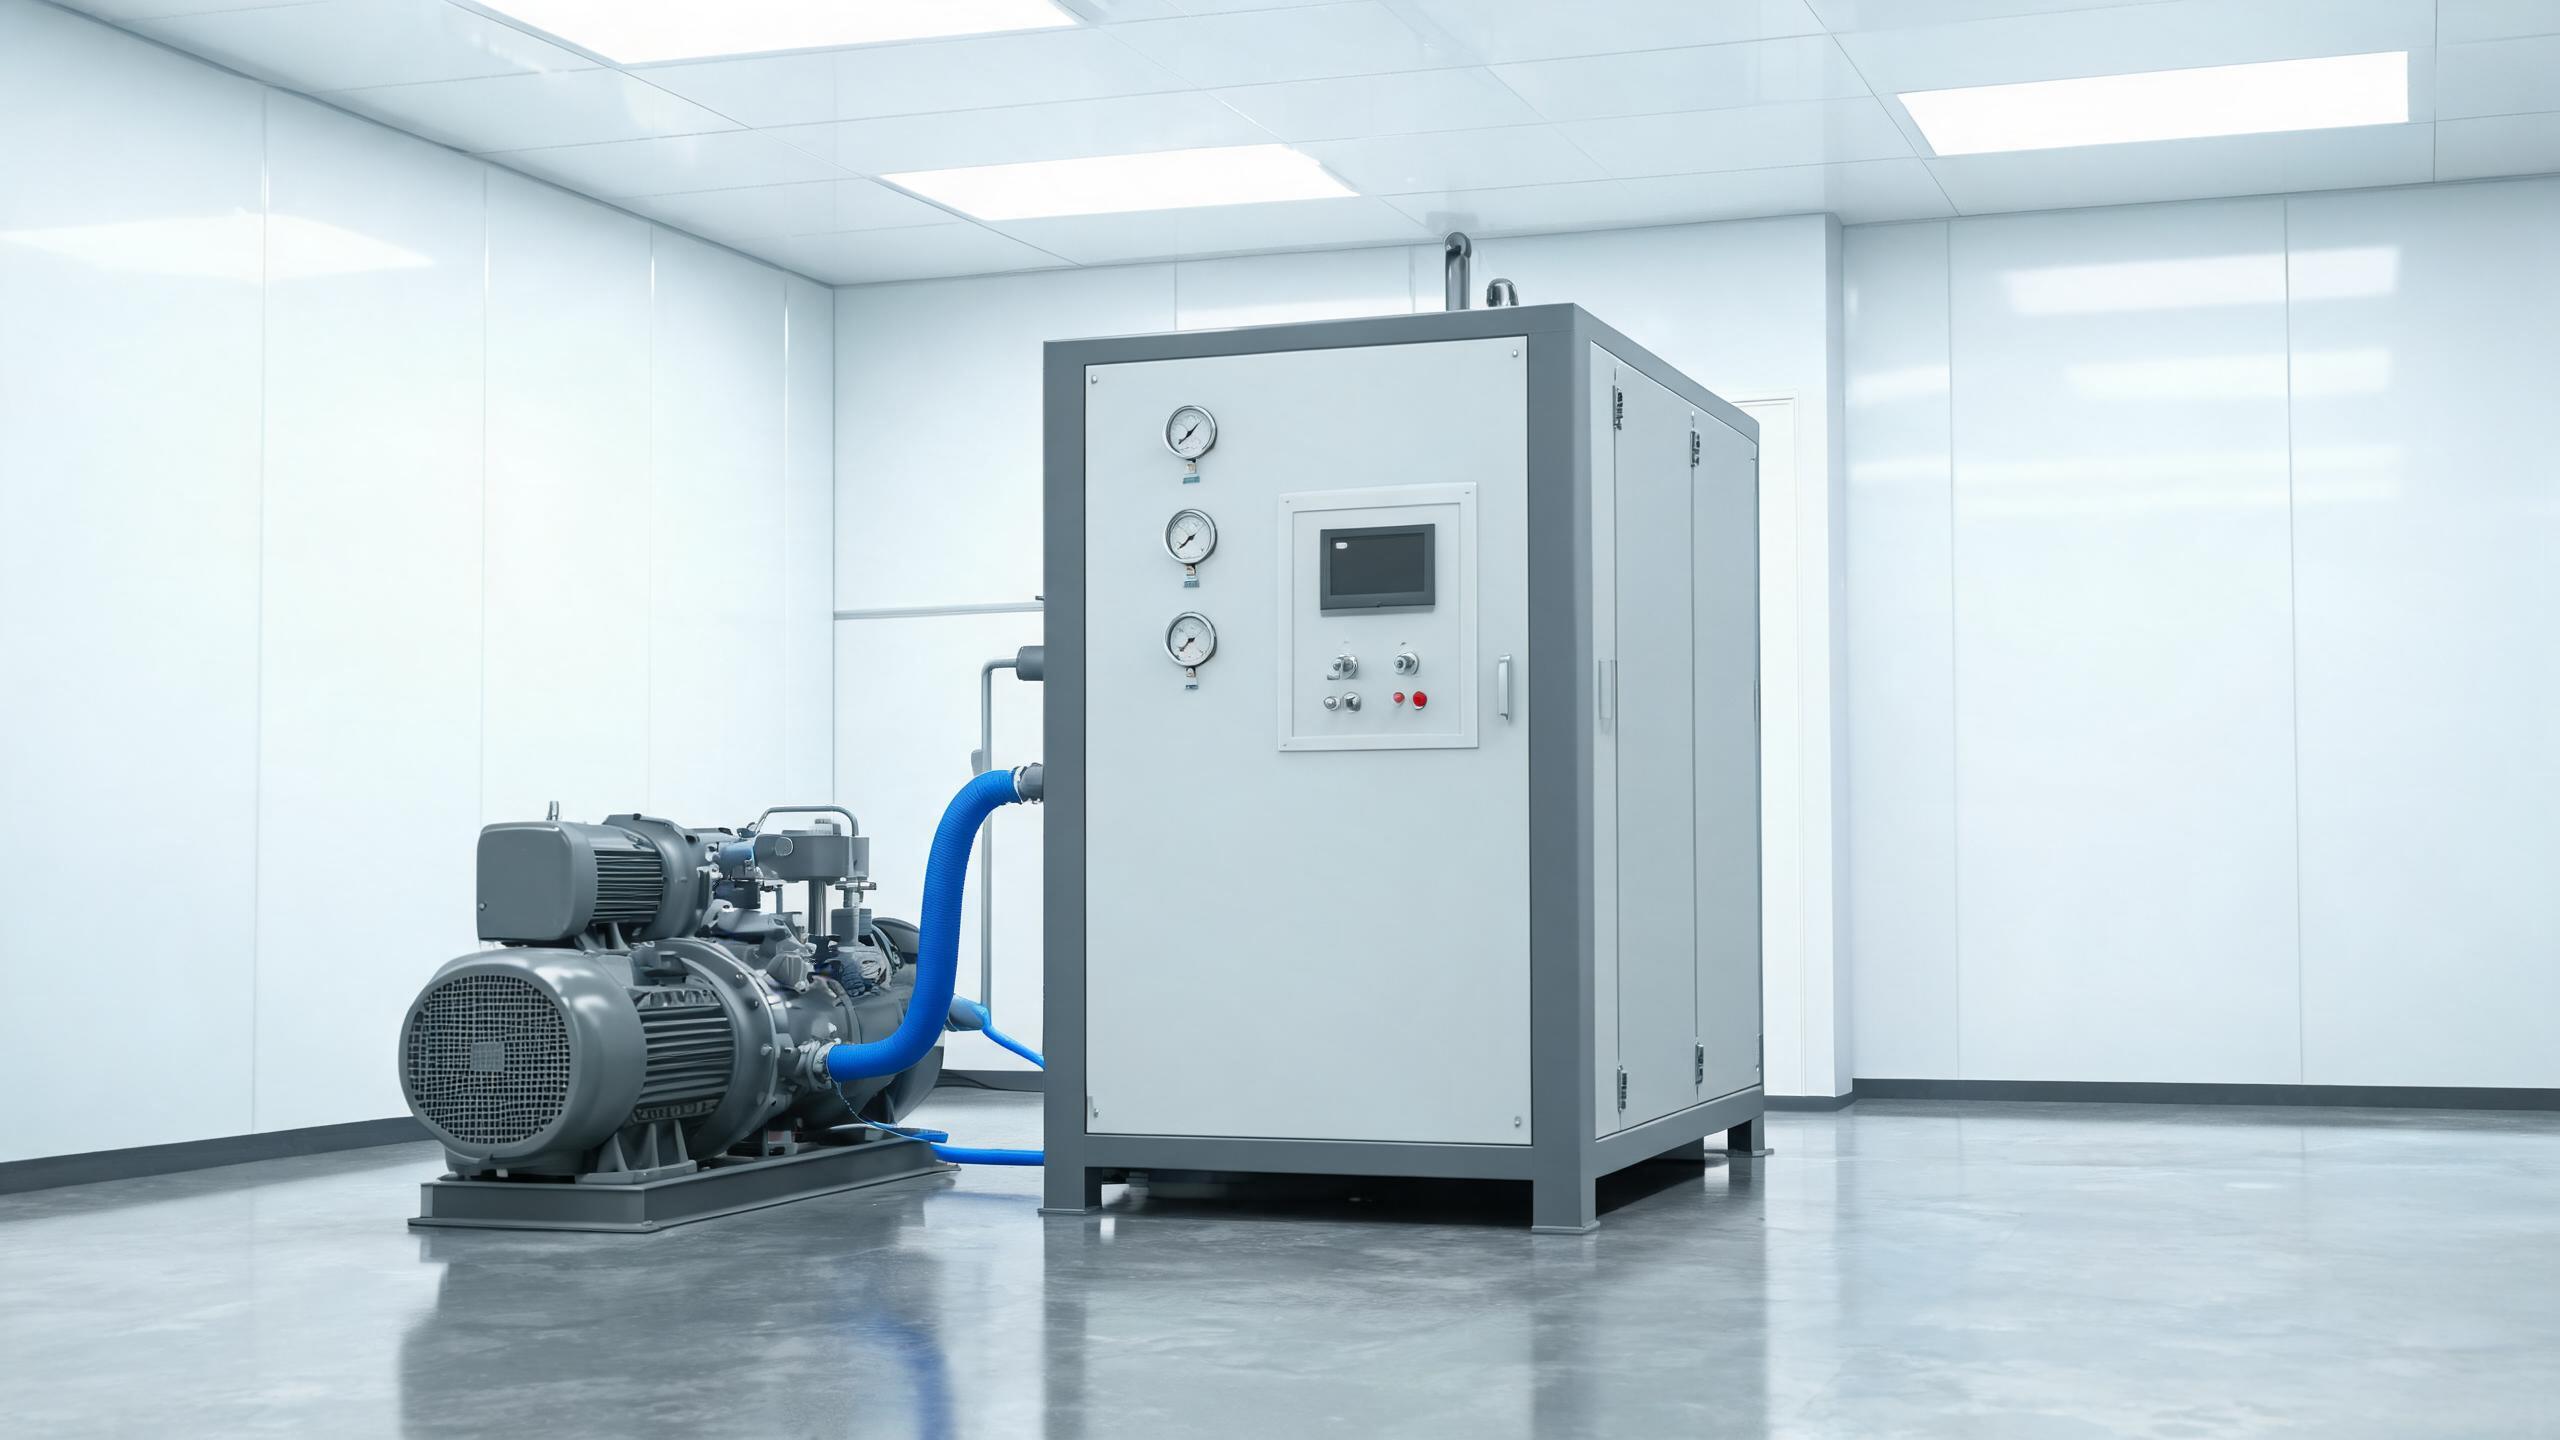
En praktisk veiledning for brukere av laserskjæring om hvorfor nitrogen er nødvendig (forhindrer oksidasjon, forbedrer kantkvalitet), typer nitrogengeneratorer (PSA vs. membran), utvalgskriterier (strømningshastighet, renhet, trykk) og ma…
Hvorfor laserskjæring trenger nitrogen
Når en fiberlaser skjærer metall, blåser en høytrykks hjelpegass det smeltede materialet ut av skjæresporet. Gassen du velger, påvirker direkte skjærekvalitet, hastighet og kostnad. Mens oksygen ofte brukes til tykt karbonstål (den eksoterme reaksjonen tilfører skjærevarme), er nitrogen det foretrukne valget for rustfritt stål, aluminium og når du trenger rene, oksidfrie kanter på karbonstål.
Her er hvorfor nitrogen betyr noe:
- Forhindrer oksidasjon - Nitrogen er en inert gass. Når den brukes som hjelpegass, forhindrer den at skjærekanten oksiderer, noe som er kritisk for rustfrie stålkomponenter som må opprettholde korrosjonsmotstand.
- Renere kanter - Nitrogenskjæring gir lyse, blanke kanter som ofte ikke krever etterbehandling. Dette reduserer etterfølgende prosesseringstid og kostnader.
- Bedre sveisbarhet - Oksidfrie kanter sveises mer pålitelig. Hvis delene dine skal sveises senere, eliminerer nitrogenskjærte kanter behovet for å slipe bort oksidlag først.
- Vedheft for maling og belegg - Oksidfrie overflater aksepterer maling, pulverlakkering og andre overflatebehandlinger mer jevnt.
- Raskere skjæring på tynne materialer - For tynn plate kan nitrogen muliggjøre raskere skjærehastigheter sammenlignet med oksygen, siden du ikke håndterer den eksoterme reaksjonen.
Ulempen er kostnaden. Nitrogen som forbrukes i høytrykksskjæring, blir raskt dyrt når du kjøper flaskegass eller flytende nitrogen. Dette er hvor en on-site nitrogengenerator blir en strategisk investering.
Nitrogengeneratortyper: PSA vs. Membran
To hovedteknologier dominerer on-site nitrogengenerering: Trykksvingningsadsorpsjon (PSA) og membranseparasjon. Begge trekker ut nitrogen fra trykkluft (som er 78 % nitrogen), men de fungerer forskjellig.
PSA-nitrogengeneratorer
PSA-systemer bruker en karbonmolekylsikt (CMS) for å adsorbere oksygen og andre molekyler under trykk, slik at nitrogen kan passere. To tårn veksler mellom adsorpsjons- og regenereringssykluser, og gir en kontinuerlig nitrogentilførsel. PSA-generatorer kan oppnå renheter opptil 99,999 %, noe som gjør dem til standardvalget for laserskjæringsapplikasjoner der høy renhet og strømningshastighet er essensielt.
Membran-nitrogengeneratorer
Membransystemer bruker hulfibermembraner som lar gasser med raskere permeasjon (oksygen, vanndamp) passere gjennom, mens nitrogen strømmer gjennom fiberborene. Membrangeneratorer er kompakte, stille og har færre bevegelige deler, men de oppnår vanligvis lavere renheter (opptil 99,5 %) og lavere strømningshastigheter enn PSA-systemer.
| Egenskap | PSA | Membran |
|---|---|---|
| Maks renhet | Opptil 99,999 % | Opptil 99,5 % |
| Strømningshastighet | Høy | Moderat |
| Fotavtrykk | Større | Kompakt |
| Vedlikehold | CMS-utskifting hvert 5–10 år | Membranutskifting hvert 5–10 år |
| Best egnet for | Høy renhet, høyvolum laserskjæring | Lav renhet, begrenset plass |
For de fleste laserskjæringsapplikasjoner er PSA-nitrogengeneratorer det anbefalte valget på grunn av deres høyere renhet og strømningskapasitet.
Slik velger du en nitrogengenerator for laserskjæring
1. Renhetskrav
For laserskjæring påvirker nitrogenrenheten direkte kantkvaliteten. De fleste skjæreapplikasjoner krever renhet på 99,9 % eller høyere. For skjæring av rustfritt stål og aluminium der kantoksidasjon må elimineres fullstendig, anbefales 99,99 % renhet. PSA-generatorer kan pålitelig levere disse renhetsnivåene.
2. Strømningshastighet
Strømningshastighet (målt i Nm³/t eller L/min) må samsvare med laserskjæremaskinens gassforbruk, som avhenger av:
- Lasereffekt - Maskiner med høyere effekt krever vanligvis høyere hjelpegass-trykk og -strømning.
- Materialtykkelse - Tykkere materialer krever høyere trykk og lengre gasstilførsel per kutt.
- Dysediameter - Større dyser bruker mer gass.
- Skjærehastighet - Raskere skjæring betyr mer gass forbrukt per tidsenhet.
Som en generell regel, dimensjoner generatorens strømningskapasitet til 1,2 til 1,5 ganger laserskjærerens topp nitrogenforbruk for å sikre stabilt trykk under kontinuerlig drift.
3. Trykk
Laserskjæring krever stabil, høytrykks nitrogentilførsel – typisk 1,0 til 2,5 MPa (10 til 25 bar) avhengig av materiale og tykkelse. Trykksvingninger forårsaker inkonsistent kuttekvalitet. Sørg for at generatoren og kompressorsystemet kan opprettholde stabilt trykk ved den nødvendige strømningshastigheten. En dedikert buffertank mellom generatoren og skjæremaskinen hjelper med å dempe trykktopper og -fall.
4. Trykklufttilførsel
Nitrogengeneratorer produserer ikke nitrogen fra ingenting – de skiller det fra trykkluft. Kvaliteten og kapasiteten til luftkompressoren din påvirker generatorens ytelse direkte. Krav inkluderer:
- Oljefri eller filtrert trykkluft - Oljeforurensning degraderer CMS eller membranen.
- Tilstrekkelig luftkapasitet - Kompressoren må levere nok luft til å mate generatoren ved full produksjon. PSA-generatorer krever typisk 3–5 volumer trykkluft per volum nitrogen produsert.
- Lufttørker - Fuktighet må fjernes før luften kommer inn i generatoren for å beskytte separasjonsmediet.
5. Driftssyklus og redundans
Vurder hvor mange timer per dag skjæreoperasjonen din kjører. For kontinuerlig produksjon, velg en generator som er klassifisert for 24/7-drift. Hvis oppetid er kritisk, vurder et dobbelttårn-PSA-system som kan operere mens ett tårn blir vedlikeholdt, eller en reserve nitrogentilførsel for vedlikeholdsperioder.
Tilpasning av en nitrogengenerator til laserskjæreren din
For å dimensjonere en nitrogengenerator riktig, må du kjenne laserskjæremaskinens nitrogenforbruksspesifikasjoner. Nøkkelinnganger:
- Maksimal dysestrømningshastighet (fra maskinens spesifikasjoner)
- Driftstrykkområde
- Typiske daglige skjæretimer med nitrogen
- Materialblanding og tykkelsesområde
For eksempel kan en 3000W fiberlaserskjæremaskin som skjærer rustfritt stål i ulike tykkelser kreve nitrogenstrømningshastigheter fra 500 til 3 000 L/min avhengig av dyse og materialtykkelse. En høyeffekt 12 000W-maskin som skjærer tykt rustfritt stål kan kreve betydelig høyere strømningshastigheter. Rådfør deg alltid med både laserskjæremaskinprodusenten og nitrogengeneratorleverandøren for å verifisere tilpasningskravene.
Kostnadsbesparelser: On-site generering vs. kjøpt nitrogen
Selv om en nitrogengenerator krever en innledende kapitalinvestering, er tilbakebetalingstiden ofte 12 til 24 måneder for verksteder med regelmessige nitrogenskjæringsbehov. Nøkkelfaktorer:
- Bulk nitrogen - Du betaler for levering, lagring, fordampningstap og tankleie. Kostnadene varierer med leverandørens priser.
- Flaskenitrogen - Dyrest per volumenhet; egnet kun for svært lavt forbruk.
- On-site generering - Primærkostnaden er elektrisitet til luftkompressoren. Når systemet er nedbetalt, synker nitrogenkostnaden til en brøkdel av kjøpt gass.
For høyvolum fabrikasjonsverksteder kan besparelsene være betydelige. Et verksted som bruker $2 000–$5 000 per måned på bulk nitrogen kan oppdage at en PSA-generator betaler for seg selv på godt under to år.
Installasjons- og integreringshensyn
Når du legger til en nitrogengenerator til laserskjæringsoperasjonen din, planlegg for:
- Gulvplass - PSA-generatorer krever gulvplass for generatoren, luftkompressoren, lufttørkeren og buffertanken.
- Rørføring - Høytrykks nitrogentilførselsrør fra generatoren til lasermaskinen må være riktig dimensjonert og klassifisert.
- Elektrisk tilførsel - Luftkompressoren er den største strømforbrukeren; sørg for tilstrekkelig elektrisk kapasitet.
- Ventilasjon - Kompressoren og generatoren produserer varme; sørg for tilstrekkelig ventilasjon i installasjonsområdet.
Om Xinhong CNCs nitrogengeneratorer
Shandong Xinhong CNC Technology Co., Ltd. har produsert fiberlaserutstyr siden 2005. I tillegg til våre fiberlaserskjæremaskiner (2000W–30000W) og sveisesystemer, tilbyr vi nitrogengeneratorer designet for sømløs integrering med vårt skjæreutstyr. Våre PSA-nitrogengeneratorer er bygget under vårt ISO 9001:2015 kvalitetssystem og kan konfigureres for CE-samsvar.
For å lære mer om nitrogengeneratorer for laserskjæringsoperasjonen din, besøk produktkatalogen vår eller kontakt teamet vårt. Vi hjelper deg med å dimensjonere et nitrogensystem som passer til laserkraften, materialmiksen og produksjonsvolumet ditt.