
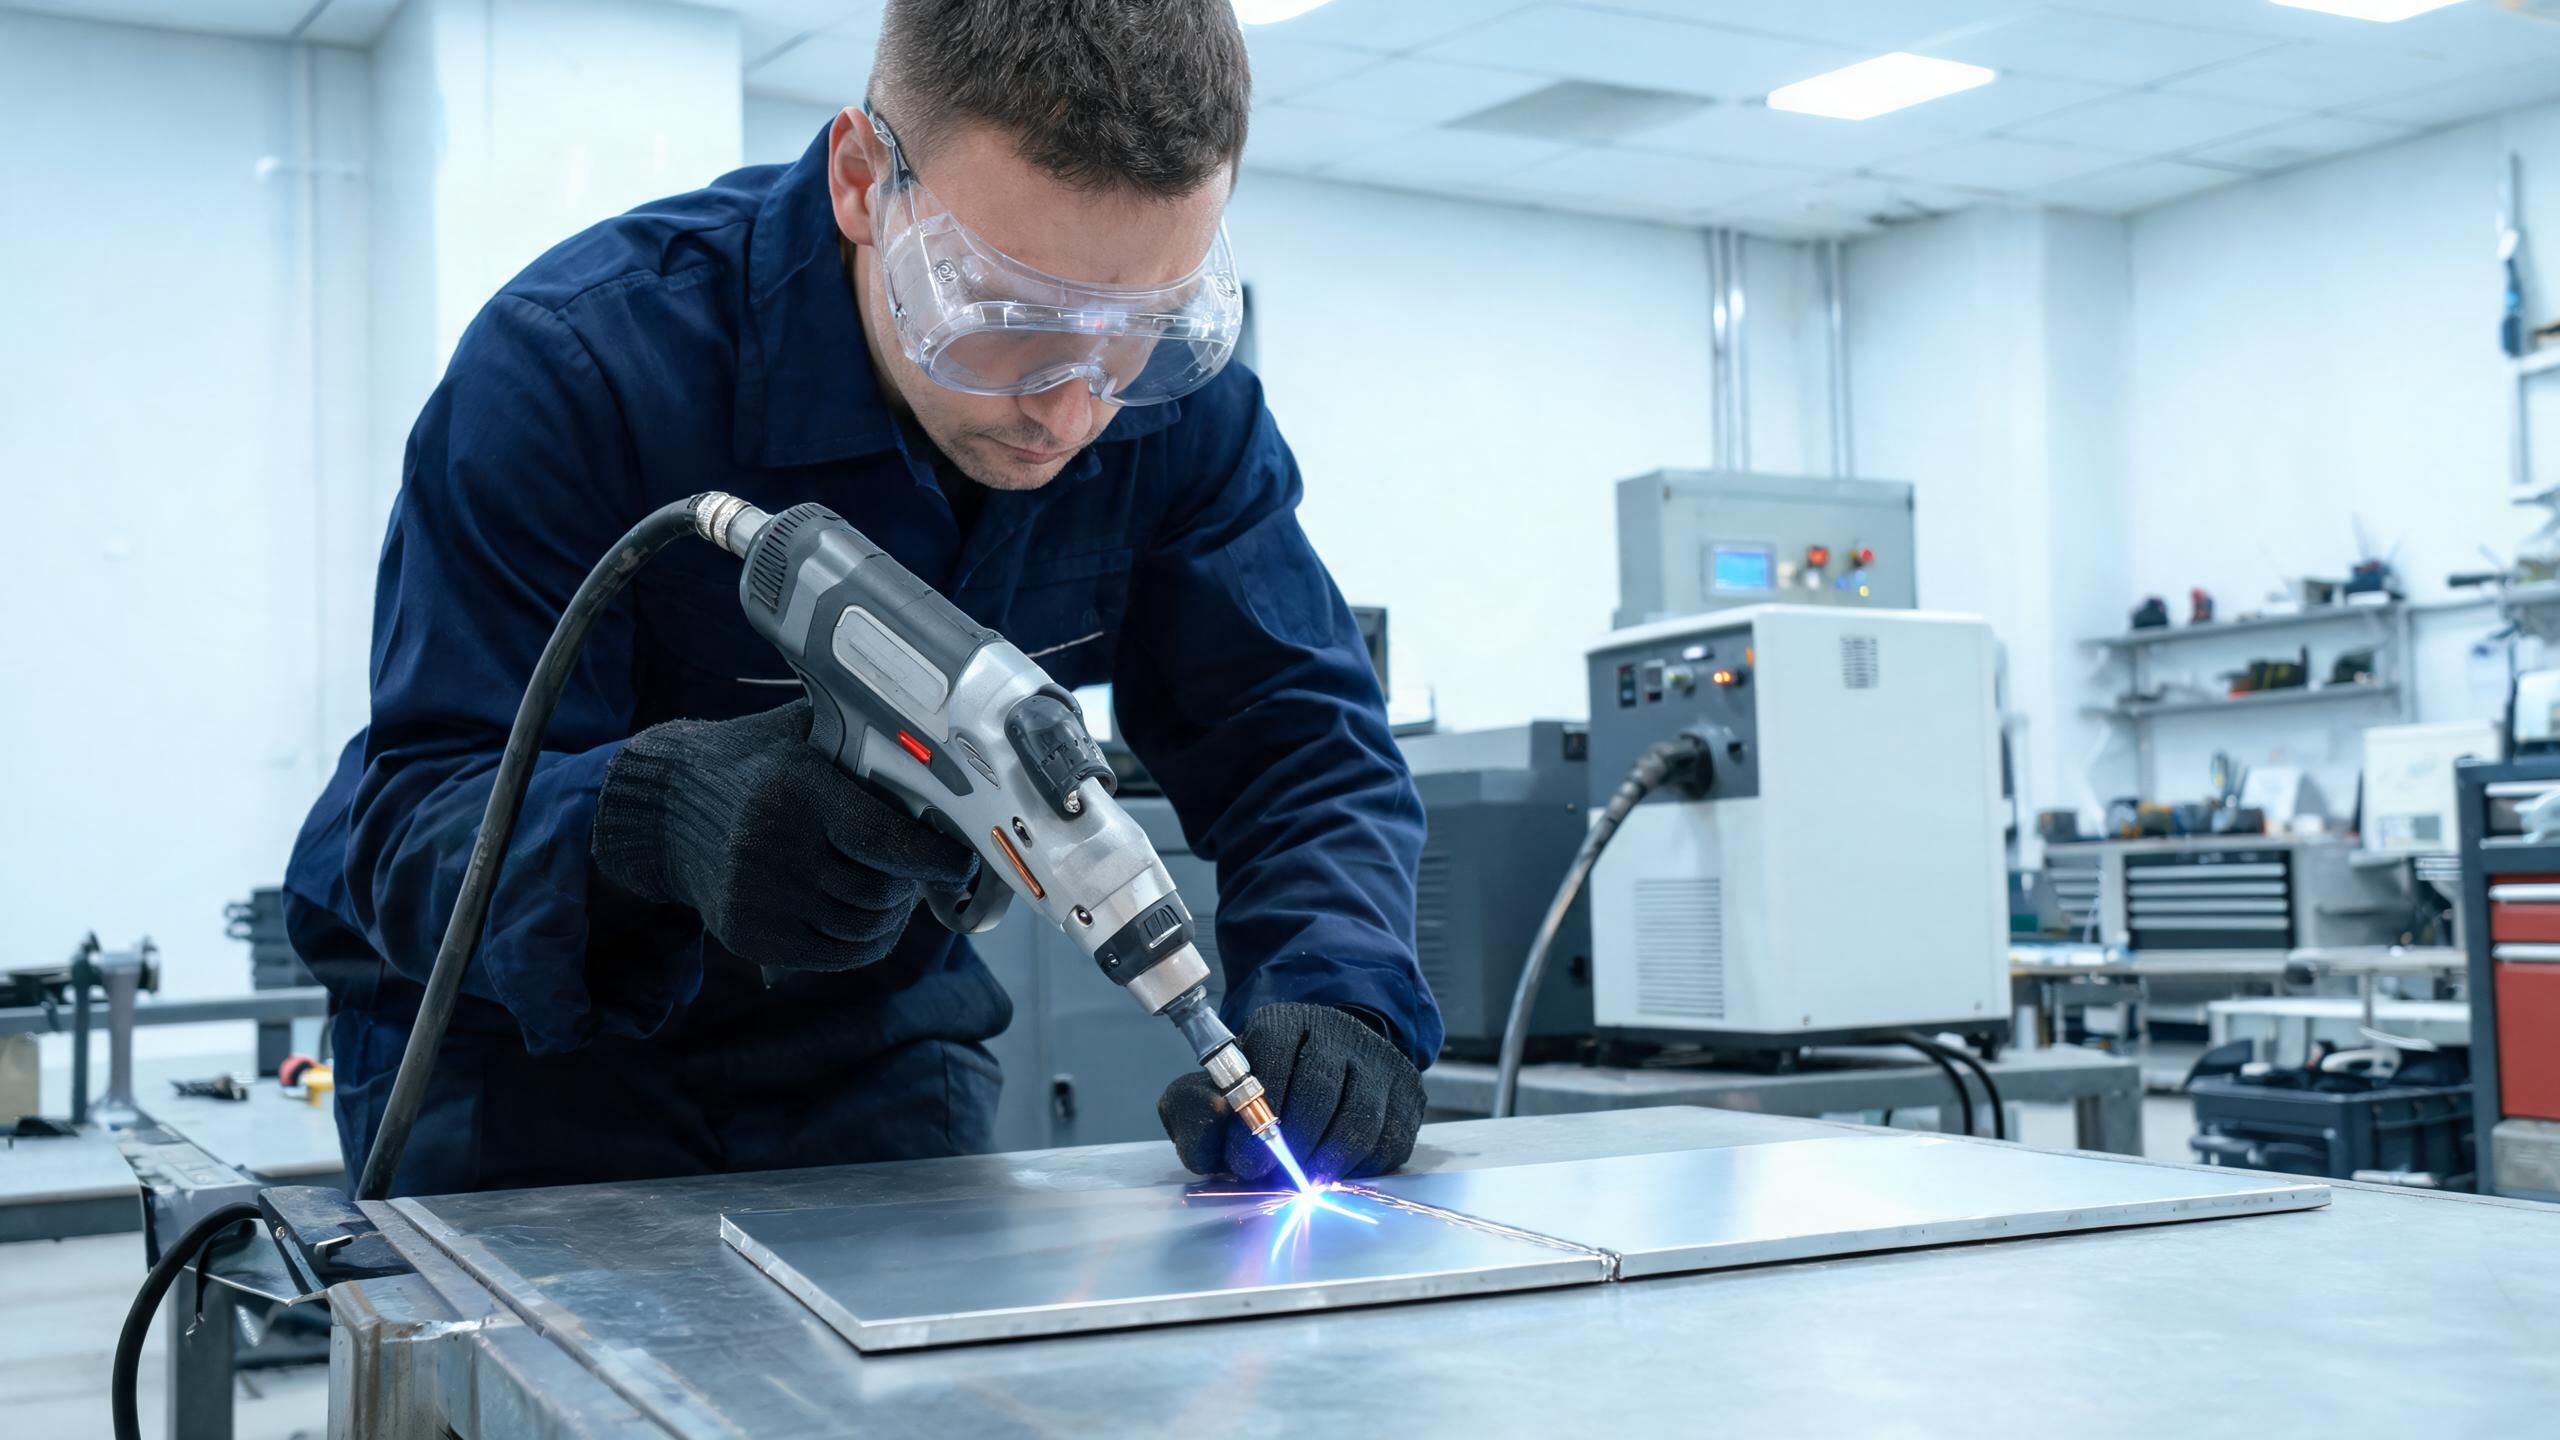
Teknikker og tips for sveising av tynn aluminiumsplate (0,5–1,5 mm) med en bærbar lasersveiser, som dekker effektvalg, varmetilførselskontroll, oksidhåndtering, dekkgass, skjøtforberedelse og trådtilførsel for gapfylling.
Teknisk guide
Hvorfor tynn aluminium krever spesiell oppmerksomhet
Tynn aluminium – typisk plater fra 0,5 mm til 1,5 mm – brukes i stor grad i elektronikkhus, dekorative paneler, kjøleribber, batterihus og lette strukturelle komponenter. Sveising av disse tynne tykkelsene byr på et tydelig sett med utfordringer som skiller seg fra sveising av tykkere aluminiumsplater. Feilmarginen er liten: for mye varme og du brenner gjennom; for lite og du får ufullstendig sammensmelting.
Et bærbar lasersveiser gir operatører presisjonen som trengs for tynn aluminium fordi laserenergien kan fokuseres tett og kontrolleres på millisekundnivå. Men utstyret alene er ikke nok – teknikk og parameterinnstilling er det som skiller rene sveiser fra avviste deler. For en omfattende oversikt over bruk av en bærbar lasersveisemaskin for aluminium, se vår dedikerte guide.
Velge riktig effektnivå for tynn aluminium
For tynn aluminiumsplate (0,5–1,5 mm) er lavere effektinnstillinger generelt mer hensiktsmessige. Shandong Xinhong CNC Technology Co., Ltd. produserer håndholdt lasersveisemaskin modeller i 1000W, 1500W, 2000W og 3000W konfigurasjoner. For tynn aluminium-arbeid:
| Materialtykkelse | Anbefalt effekt | Viktigste fordel |
|---|---|---|
| 0,5–0,8 mm | 1000 W | Minimal varmetilførsel, redusert risiko for gjennombrenning |
| 0,8–1,2 mm | 1000W–1500W | Balanse mellom inntrengning og kontroll |
| 1,2–1,5 mm | 1500 W | Full inntrengning med stabil sveisesjø |
1500W-modellen oppnår en maksimal inntrengning på 3 mm på aluminium, med sveisesømskonsistens på ±0,1 mm. For tynnplate-applikasjoner betyr denne presisjonen at du konsekvent kan produsere sveiser i den nedre delen av inntrengningsområdet uten å overskride og skade arbeidsstykket.
Teknikk 1: Kontroller varmetilførselen med hastighet og effekt
Den viktigste teknikken for tynn aluminium er å håndtere varmetilførselen. Fordi aluminium leder varme raskt, sprer den termiske påvirkningssonen seg raskt – og på tynt materiale kan hele platen varmes opp fort. Slik kontrollerer du det:
- Bruk høyere sveisehastighet: Flytt sveisepistolen med 15–25 mm/s for 0,5–0,8 mm plate. Raskere bevegelse reduserer total varmetilførsel per lengdeenhet, og forhindrer gjennombrenning.
- Reduser lasereffekten: Ikke kjør på full nominell effekt for tynt materiale. På en 1500W-maskin, start med 600–900W for 0,5 mm aluminium og øk bare hvis inntrengningen er utilstrekkelig.
- Bruk pulsemodus hvis tilgjengelig: Pulsing av laseren leverer energi i kontrollerte utbrudd, slik at metallet kan kjøle seg litt mellom pulsene. Dette reduserer risikoen for gjennombrenning på tynt materiale dramatisk.
Praktisk tips: Test alltid parametere på et skrapstykke av samme legering og tykkelse før du sveiser det faktiske arbeidsstykket. Maskinen kan lagre 50+ sett med sveiseparametere, så når du finner den riktige kombinasjonen, lagre den for fremtidig bruk.
Teknikk 2: Håndter oksidlaget på tynn plate
På tynn aluminium er oksidlaget proporsjonalt mer betydelig i forhold til basismetalltykkelsen. En 4–5 nm oksidfilm betyr mindre på en 3 mm plate, men på 0,5 mm plate representerer den en betydelig brøkdel av materialet og kan forårsake alvorlige sveisefeil.
- Børst sveisesonen med en dedikert aluminiumsbørste umiddelbart før sveising. Ikke bruk børster som har vært brukt på stål – jernpartikler innebygd i børsten vil forurense aluminiumet og forårsake feil.
- Rengjør med løsemiddel (aceton eller isopropylalkohol) for å fjerne oljer, fingeravtrykk og fuktighet. På tynn plate kan selv mindre forurensning føre til porøsitet som svekker sveisens integritet.
- Sveis snart etter rengjøring. Oksidlaget begynner å danne seg igjen innen få minutter. Ideelt sett bør du sveise innen 30 minutter etter overflatebehandling for tynt materiale.
Teknikk 3: Optimalisering av dekkgass for tynn aluminium
Dekkgass er kritisk for tynn aluminium fordi den lille sveisesjøen er mer utsatt for atmosfærisk forurensning. Argon er standardvalget, men gassstrømningshastighet og dyseplassering betyr mer på tynt materiale:
- Strømningshastighet: 15–20 L/min er typisk. For høy strømningshastighet kan skape turbulens som trekker inn omgivelsesluft; for lav etterlater sveisen underbeskyttet.
- Dysevinkel: Hold dekkgassdysen i en 10–15° etterslepende vinkel i forhold til sveiseretningen for å sikre at gassen dekker den størknende sveisesjøen bak strålen.
- Gassrenhet: Bruk 99,999 % ren argon. Lavere renhetsgrader introduserer fuktighet og oksygen som bidrar til porøsitet, noe som er spesielt problematisk i tynn plate der det er mindre materiale til å tolerere feil.
Teknikk 4: Skjøtforberedelse og fiksering
Tynn aluminiumsplate er fleksibel og utsatt for deformasjon fra sveisevarme. Riktig skjøtforberedelse og fiksering er essensielt:
- Bruk tette tilpasninger: For lasersveising bør gapstoleransen holdes under 0,2 mm. Tynn aluminium kan ikke bygge bro over store gap uten overdreven fyllmateriale, noe som tilfører varme.
- Klem fast: Sikre begge deler for å forhindre bevegelse under sveising. Termisk ekspansjon kan flytte skjøten når varmen bygger seg opp.
- Vurder heftesveising: Plasser små heftesveiser med intervaller langs skjøten før du kjører hele sveisen. Dette holder justeringen og reduserer deformasjon.
±0,1 mm sveisesømskonsistens på disse maskinene betyr at laserstrålen holder seg presist på sporet, men operatøren er fortsatt ansvarlig for å presentere en riktig justert skjøt for strålen.
Teknikk 5: Bruk trådtilførsel for gapfylling
Når gap er uunngåelige eller du trenger å bygge opp materiale på tynn aluminium, er det automatiske trådtilførselsutstyret uvurderlig. Bruk ER4043 eller ER5356 aluminiumsfylltråd:
- ER4043 (5 % silisium) flyter godt og er egnet for generell sveising på tynn plate. Den har lavere smeltepunkt og reduserer sprekkfølsomhet.
- ER5356 (5 % magnesium) gir høyere skjærstyrke og foretrekkes for strukturelle applikasjoner og for å matche 5000-seriens aluminiumslegeringer.
- Start med en trådtilførselshastighet på 2–4 m/min for tynt materiale og juster basert på gapstørrelse og ønsket sveiseprofil.
Kontinuerlig drift for batcharbeid
Tynne aluminiumskomponenter produseres ofte i batcher – husdeler, braketter eller paneler. Vannkjølesystemet på disse håndholdte lasersveisemaskinene støtter kontinuerlig drift i 8 timer eller mer, noe som betyr at du kan kjøre produksjonsbatcher uten å stoppe for nedkjøling. Stabil lasertemperatur oversettes til konsistent sveisekvalitet gjennom hele batchen.
CE- og RoHS-sertifiseringer, sammen med ISO 9001:2015 kvalitetsstyring, gir dokumentert samsvar for kjøpere som leverer til regulerte bransjer eller europeiske markeder.
Vanlige feil å unngå
- Kjøre for mye effekt på tynn plate, noe som forårsaker gjennombrenning og vridning.
- Hoppe over oksidfjerning, noe som fører til porøsitet og inkonsistent sammensmelting.
- Bruke skitne eller fuktige dekkgasslinjer, som introduserer hydrogen i sveisen.
- Dårlig fiksering, som lar skjøten bevege seg midt i sveisen og produserer feiljusterte sveiser.
- Ikke lagre dokumenterte parametere, noe som tvinger deg til å stille inn på nytt fra bunnen av for hver batch.
Konklusjon
Sveising av tynn aluminium med en bærbar lasersveiser handler om å kontrollere varmetilførselen, forberede overflaten riktig, bruke riktig dekkgass og fiksere skjøten korrekt. Med effektalternativer fra 1000W til 3000W og muligheten til å lagre optimaliserte parameterinnstillinger, gir disse håndholdte lasersveisemaskinene fabrikanter verktøyene de trenger for å produsere konsistente, høykvalitets sveiser på tynn aluminiumsplate.