
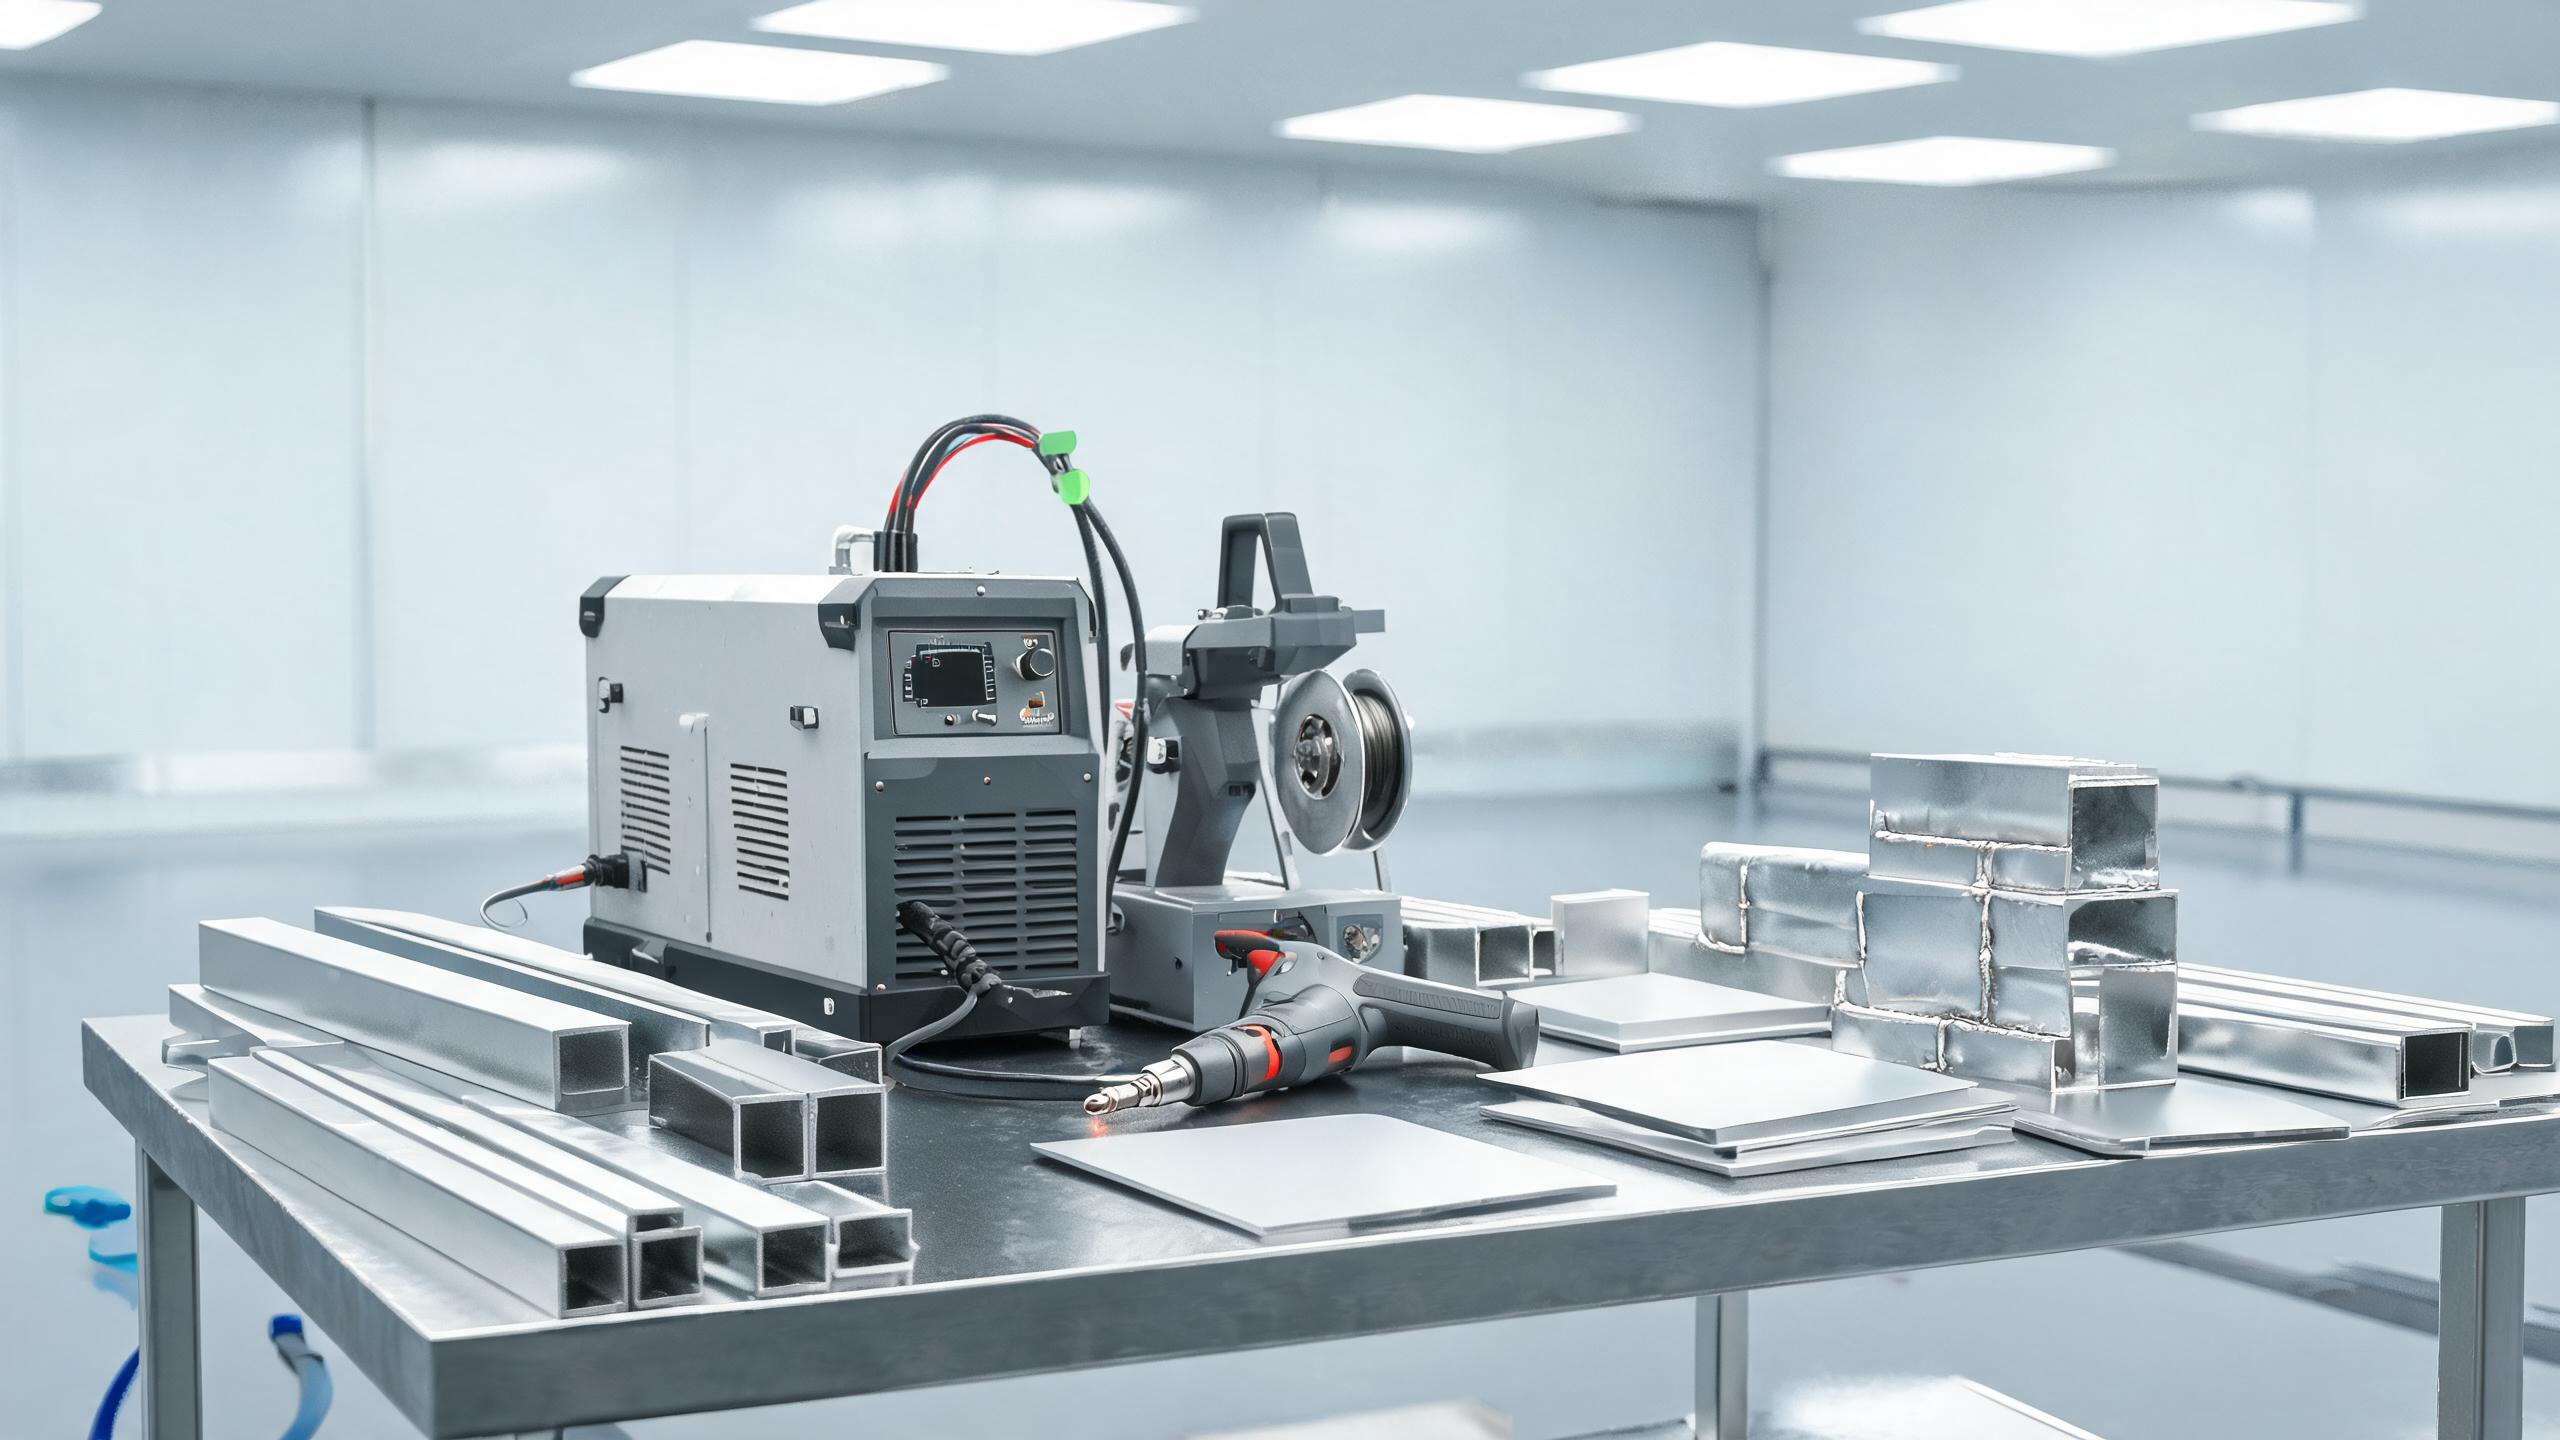
Hva du bør vite om bruk av en bærbar lasersveisemaskin for aluminiumsproduksjon – applikasjoner, legeringskompatibilitet, felthensyn og produktivitetsfordeler.
Teknisk guide
Hvorfor portabilitet betyr noe i aluminiumfabrikasjon
Aluminiumsverksteder håndterer et bredt spekter av arbeidsstykker – fra flate plater og ekstruderte profiler til store strukturelle rammer og tilpassede sammenstillinger. Ikke alle deler kan flyttes til en stasjonær sveisestasjon. En bærbar lasersveisemaskin for aluminiumfabrikasjon bringer sveisen til arbeidsstykket, og eliminerer behovet for å reposisjonere tunge eller overdimensjonerte komponenter og reduserer håndteringsskader på ferdige overflater.
Overgangen fra tradisjonell TIG- eller MIG-sveising til en håndholdt lasersveisemaskin endrer fabrikasjonsarbeidsflyten på flere praktiske måter: raskere sveisehastigheter, smalere varmepåvirkede soner, minimal sliping etter sveising, og muligheten til å sveise ulike tykkelser i ett oppsett. For en omfattende oversikt, utforsk vår guide for å velge en bærbar lasersveisemaskin for aluminium.
Hva definerer et bærbart lasersveisesystem
Portabilitet i sammenheng med håndholdte fiberlasersveisere betyr at hele systemet – laserkilde, vannkjølingsenhet, kontrollsystem og sveisepistol – kan transporteres til arbeidsstykkets plassering og settes opp i løpet av minutter. Nøkkelegenskaper ved vår produktlinje:
| Egenskap | Spesifikasjon |
|---|---|
| Effektområde | 1000 W / 1500 W / 2000 W / 3000 W |
| Maks inntrengning (Al) | 3 mm (1500 W-modell) |
| Sveisesømskonsistens | ±0,1 mm |
| Kjølesystem | Vannkjølt, 8+ timer kontinuerlig drift |
| Parameterlagring | 50+ grupper |
| Sertifiseringer | CE, RoHS, ISO 9001:2015 |
1000 W- og 1500 W-modellene er de mest brukte i verksteder som håndterer aluminiumsprofiler, platehus og strukturelle sammenstillinger. 2000 W- og 3000 W-modellene tjener tyngre fabrikasjonskrav som tykkveggede ekstrusjoner og flerlags skjøter.
Aluminiumfabrikasjonsapplikasjoner
Strukturelle profiler og ekstrusjoner
Aluminiumsekstrusjoner – T-sporprofiler, rektangulære rør og tilpassede tverrsnitt – er ryggraden i rammer, hus og støttestrukturer. Håndholdt lasersveising er godt egnet for hjørneskjøter, T-skjøter og flerleddsnoder fordi den fokuserte strålen produserer en smal, dyp sveis med minimal termisk deformasjon. Dette er spesielt viktig for presisjonssammenstillinger der toleransen for maskinering etter sveising er stram.
Platehus
For fabrikerte hus – elektronikkhus, batteribokser og kontrollpaneler – produserer den håndholdte lasersveiseren rene, estetisk akseptable sveiser som ofte ikke krever ekstra etterbehandling. Den smale HAZ (typisk 0,5–1,5 mm) bevarer flatheten til tilstøtende paneler, noe som er kritisk for tetting av hus og pakningstilpasning.
Varmeveksler- og rør-til-plate-skjøter
Aluminiumvarmevekslere krever rør-til-plate-skjøter med full gjennomsveising og null lekkasje. Den kontrollerte varmetilførselen fra fiberlaseren, kombinert med vannkjølingssystemets evne til å opprettholde stabil ytelse over 8+ timers skift, gjør den praktisk for serieproduksjon av disse krevende skjøtene.
Reparasjon og omarbeiding
I produksjonsmiljøer er den bærbare lasersveisemaskinen også verdifull for reparasjon på stedet av skadede aluminiumskomponenter – sprekker i konstruksjonsdeler, slitte skjøteflater og omarbeiding av defekte sveiser. Muligheten til å bære sveisepistolen til reparasjonsstedet, i stedet for å demontere konstruksjonen, sparer betydelig arbeidstid.
Viktige hensyn for produksjonsarbeidsflyter
Legeringens kompatibilitet
Produksjonsverksteder jobber vanligvis med flere aluminiumslegeringer. Å forstå hvordan hver enkelt reagerer på lasersveising er avgjørende:
| Legering serie | Vanlige kvaliteter | Sveisenotater |
|---|---|---|
| 5000 (Al-Mg) | 5052, 5083, 5754 | Utmerket sveisbarhet; Mg-innhold stabiliserer smeltebadet. Vær oppmerksom på overdreven Mg-tap ved høy effekt. |
| 6000 (Al-Mg-Si) | 6061, 6063, 6082 | Utsatt for varmsprekker. Bruk 4043 tilsetningstråd. Forvarm tykke seksjoner til 80–100 °C. |
| 3000 (Al-Mn) | 3003, 3004 | God sveisbarhet. Lavere styrke; egnet for ikke-konstruksjonsapplikasjoner. |
| 1000 (rent Al) | 1050, 1060, 1100 | Høy reflektivitet. Kan kreve høyere starteffekt for å etablere nøkkelhullet. |
Håndtering av oksidlag i produksjon
I et produksjonsverksted kan aluminiumskomponenter ligge i timer eller dager mellom kutting og sveising. Oksidlaget tykner over tid, og øker fra noen få nanometer til flere mikrometer. Dette tykkere oksidlaget hever smelteterskelen og kan forårsake sveisefeil. Viktige praksiser:
- Fjern oksid mekanisk (rustfritt stålbørste) eller kjemisk (etsing) innen 4 timer etter sveising.
- For lagrede komponenter, planlegg oksidfjerning som siste trinn før sveising.
- Inspiser kuttede kanter – laserskårne aluminiumskanter kan ha et omstøpt oksidlag som krever sliping før sveising.
Dekkgass under feltforhold
Når du bruker en bærbar lasersveisemaskin for aluminiumsproduksjon i åpne eller halvåpne miljøer, kan effektiviteten til dekkgassen bli svekket av luftbevegelser. Praktiske tiltak:
- Øk gassstrømmen med 20–30 % sammenlignet med innendørs benkesveising.
- Bruk en gasslinsedyse for mer laminær, bredere dekning.
- Unngå sveising i direkte vind; bruk skjermer eller innkapslinger når det er nødvendig.
- For kritiske skjøter, vurder et slepende skjold for å beskytte den størknende sveiseperlen.
Felttips: Systemets evne til å lagre over 50 parametergrupper betyr at et produksjonsverksted kan forhåndsgodkjenne innstillinger for hver vanlig kombinasjon av legering, tykkelse og skjøt, og hente dem frem umiddelbart, noe som sikrer jevn kvalitet uavhengig av hvilken operatør som er på skift.
Produktivitetsfordeler sammenlignet med tradisjonelle metoder
Sammenlignet med TIG-sveising av aluminium, oppnår en håndholdt fiberlasersveiser vanligvis 3–5 ganger raskere sveisehastighet, samtidig som den produserer en smalere varmepåvirket sone og krever mindre rengjøring etter sveising. Vannkjølingssystemet støtter kontinuerlig drift i 8+ timer, noe som betyr at en enkelt operatør kan fullføre lange produksjonsserier uten å stoppe for å la utstyret kjøle seg ned. Konsistensen på ±0,1 mm i sveisesømmen reduserer omarbeiding og inspeksjonstid.
| Faktor | TIG-sveising | Håndholdt lasersveising |
|---|---|---|
| Sveisehastighet (1 mm Al) | 2–5 mm/s | 20–35 mm/s |
| Bredde på varmepåvirket sone | 3–6 mm | 0,5–1,5 mm |
| Sliping etter sveising | Betydelig | Minimal eller ingen |
| Kontinuerlig drift | Begrenset av brennerens varme | 8+ timer (vannkjølt) |
| Operatørens ferdighetsnivå kreves | Høy | Moderat (parameterstyrt) |
Er en bærbar lasersveisemaskin egnet for utendørs produksjonssteder?
Systemet er designet for verksted- og halvåpne miljøer. Full utendørs eksponering krever beskyttelse mot vind, regn og støv. Vannkjølingssystemet og elektroniske kontroller bør beskyttes. For feltreparasjoner anbefales et midlertidig skjul eller sveisetelt.
Kan jeg sveise støpte aluminiumskomponenter med dette utstyret?
Støpte aluminiumslegeringer (som A356) kan sveises med riktig parameterjustering, men støpt materiale inneholder ofte porøsitet og inneslutninger fra støpeprosessen som kan forårsake sveisefeil. Inspeksjon før sveising og røntgentesting av kritiske støpte skjøter anbefales.
Hvilket effektnivå bør jeg velge for generell aluminiumsproduksjon?
1500 W-modellen er det mest allsidige valget for produksjonsverksteder. Den håndterer plate fra 0,5 mm til 3 mm, dekker de fleste profiler og kapslinger, og gir tilstrekkelig margin for pålitelige fullgjennomsveisede sveiser. Verksteder som håndterer tykkveggede ekstrusjoner (4 mm+) bør vurdere 2000 W- eller 3000 W-modellene.