
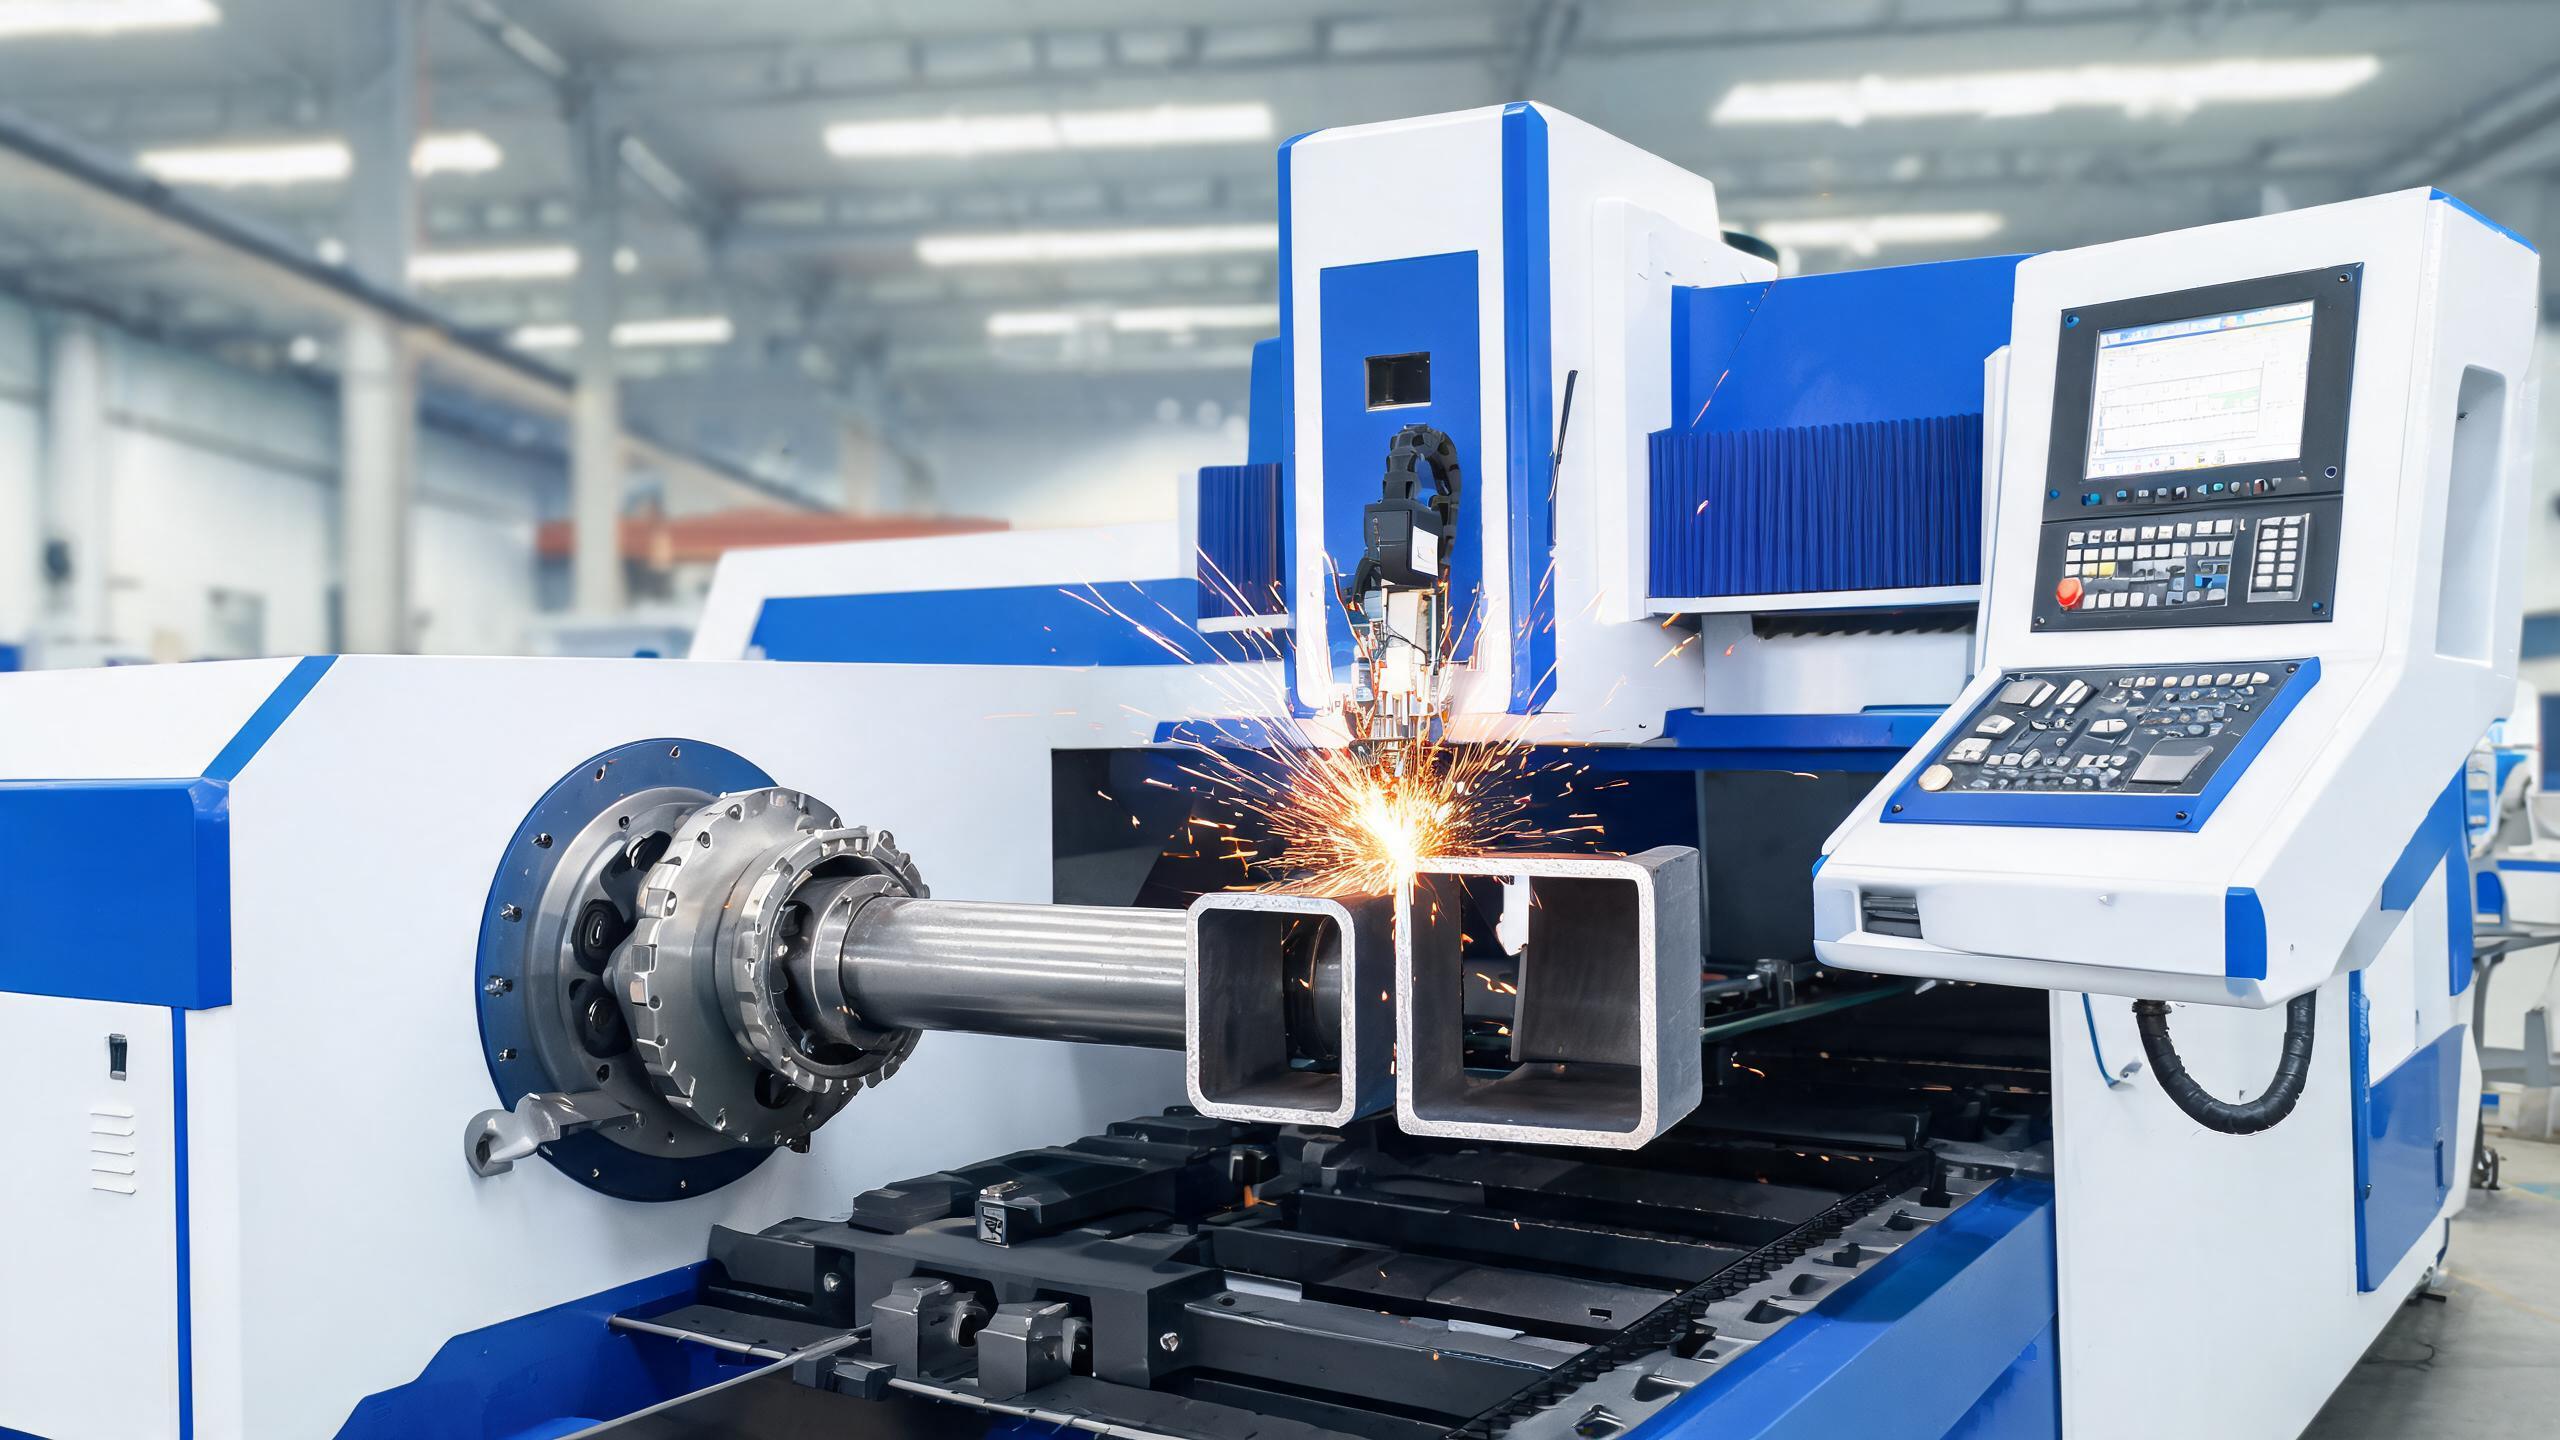
En teknisk analyse av rørlaserskjæremaskiner som dekker hvordan teknologien fungerer, presisjon på runde og kvadratiske rør, materialegenskaper, automatiseringsnivåer, programvarekrav og integreringshensyn for B2B-fabrikanter.
Rørlaserskjæring: Teknologien som omformer rørfabrikasjon
Hvis verkstedet ditt fortsatt skjærer rør med båndsager, slipeskiver og manuelle borejigger, taper du tid på hver eneste del. Rørlaserskjæremaskiner eliminerer flere prosesseringstrinn – skjæring, hulltaking, fasingskjæring og merking – i ett enkelt oppsett, på én enkelt maskin. For B2B-fabrikanter som bearbeider konstruksjonsrør, runde rør eller firkantprofiler, har denne teknologien gått fra luksus til konkurransemessig nødvendighet.
Denne artikkelen forklarer hvordan rørlaserskjæring fungerer, hvilke presisjons- og effektivitetsgevinster den gir, og hva du bør vurdere når du ser på et CNC-rørskjæresystem for din virksomhet.
Hvordan rørlaserskjæring fungerer
En rørlaserskjæremaskin kombinerer en fiberlaserkilde med en roterende akse (eller chucksystem) som roterer røret mens laserhodet beveger seg langs lengden. Laserstrålen skjærer gjennom rørveggen mens den roterer, noe som muliggjør komplekse kutt – rette kutt, gjæringer, hull, spor og intrikate profiler – uten å skifte verktøy.
Nøkkelkomponenter inkluderer:
- Fiberlaserkilde - Vanligvis 1 000 W til 6 000 W avhengig av rørveggtykkelse. De samme RAYCUS-, IPG- og GW-kildene som brukes i flatplateskjærere, driver rørsystemer.
- Roterende chuck eller drivsystem - Sikrer og roterer røret med presis vinkelposisjonering. Dobbel-chuck-systemer støtter lengre rør og muliggjør kontinuerlig lasting.
- Automatisk matingssystem - Laster rå rørlengder (vanligvis 3–6 meter) inn i skjæresonen, noen ganger med buntlastingskapasitet for ubetjent drift.
- CNC-styresystem - Programmerer skjærebanen, rotasjonshastigheten og laserparametrene. Systemer som CypCut støtter rørspesifikk programmering med 3D-simulering.
Skjærekvalitet og presisjon på runde og firkantede rør
Presisjonsforventningene for rørlaserskjæring ligner på flatplatesystemer – posisjoneringsnøyaktighet i ±0,03 mm-området er standard for kvalitetsmaskiner. Men rørskjæring legger til en roterende dimensjon, som introduserer forskjellige variabler:
- Roterende posisjoneringsnøyaktighet: Chucken må opprettholde vinkelpresisjon mens røret roterer. Eventuell slakk eller glidning overføres direkte til skjærefeil.
- Rørretthet og ovalitet: Ingen rør er perfekt runde eller rette. Kvalitetsmaskiner kompenserer for røravvik gjennom programvare, men alvorlig avvikende rør vil gi inkonsistente resultater uavhengig av maskinpresisjon.
- Veggtykkelsesvariasjon: Lasereffekten må justeres for variasjoner i veggtykkelse langs rørets lengde, spesielt på sveisede rør.
For firkantede og rektangulære profiler skjærer maskinen hver flat side sekvensielt mens chucken roterer 90 grader mellom sidene. Hjørnekvalitet avhenger av lasereffektkontroll og skjærehastighet ved overgangspunktene.
Hva en rørlaser erstatter
Tenk på en typisk konstruksjonsrørfabrikasjonsjobb: skjære et firkantrør til lengde, bore to monteringshull, og legge til et 45-graders gjæringskutt i den ene enden. Med konvensjonelle metoder involverer dette:
- Skjæring til lengde på båndsag
- Overføring til boremaskin for hull
- Overføring til gjæringssag eller vinkelsliper for fasen
- Avgrading av alle kuttede kanter for hånd
En rørlaserskjæremaskin fullfører alle fire operasjonene i en enkelt syklus, vanligvis på under ett minutt for et standard 40×40 mm firkantrør. Elimineringen av materialhåndtering mellom stasjoner er hvor de virkelige tidsbesparelsene akkumuleres – ikke bare i arbeidskraft, men i redusert arbeids-i-prosess-lager og gulvplass.
Material- og tykkelseskapasitet
Rørlaserskjæremaskiner håndterer samme materialområde som flatplatefiberlasere:
- Karbonstålrør: Opptil 8 mm veggtykkelse med en 3 000 W-kilde; opptil 12 mm med en 6 000 W-kilde
- Rustfrie stålrør: Opptil 6 mm med en 3 000 W-kilde
- Aluminiumsrør: Opptil 4 mm med en 3 000 W-kilde
- Galvaniserte rør: Rene kutt med minimal slagg ved bruk av nitrogen som hjelpegass
Runde rør opptil 220 mm i diameter og firkantede/rektangulære profiler opptil 200×200 mm er innenfor det typiske kapasitetsområdet. Maksimal rørlengde er vanligvis 6 000 mm, med valgfrie forlengelser til 9 000 mm for konstruksjonsapplikasjoner.
Automasjonsnivåer: Fra manuell til fullautomatisk
Rørlaserskjæresystemer kommer i tre automasjonsnivåer, hver egnet for forskjellige produksjonsvolumer:
Inngangsnivå: Manuell lasting
Operatøren laster manuelt hvert rør inn i chucken, posisjonerer det og starter skjæresyklusen. Egnet for lavvolum-, høyvariasjonsverksteder som behandler 20–50 rør per skift. Syklustiden inkluderer betydelig lasteoverhead, men maskinkostnaden er lavere.
Mellomnivå: Halvautomatisk lasting
En motorisert rullebane eller magasin mater rør til chucken automatisk, men operatøren overvåker og utløser fortsatt hver lasting. Gjennomstrømningen øker til 80–150 rør per skift. Dette nivået er det søte punktet for de fleste fabrikasjonsverksteder.
Høyt nivå: Fullautomatisk buntlasting
En buntlaster håndterer 10–20 rør om gangen, og mater dem kontinuerlig med automatisk måling og justering. Ubetjent drift er mulig i lengre perioder. Gjennomstrømningen kan overstige 300 rør per skift. Dette nivået rettferdiggjør kostnaden når produksjonsvolumet overstiger 5 000 rør per måned.
Programvare og programmering
Moderne rørlasermaskiner bruker spesialisert CAM-programvare som håndterer rørspesifikke operasjoner:
- 3D-simulering - Visualiser skjærebanen på den faktiske rørprofilen før skjæring
- Parametrisk bibliotek - Forhåndsprogrammerte skjæreformer (hull, spor, gjæringer, grener) som kan parametriseres etter dimensjon
- Nesteoptimalisering - Maksimer materialutnyttelsen ved å optimalisere plasseringen av kutt langs rørlengden
- Felles skjærelinje - Del en enkelt skjærelinje mellom tilstøtende deler for å redusere syklustid og materialsvinn
CypCut og TubePro er vanlige programvareplattformer som følger med kinesiskproduserte rørlasersystemer. De støtter DXF-, DWG- og IGES-importformater, noe som gjør det enkelt å integrere med eksisterende CAD-arbeidsflyter.
Nøkkelspesifikasjoner å vurdere
Når du sammenligner rørlaserskjæremaskiner, fokuser på disse spesifikasjonene:
- Lasereffekt: 1 000 W–3 000 W for tynnveggede rør; 6 000 W for tykkveggede konstruksjonsrør
- Rørdiameterområde: Sørg for at chucksystemet rommer dine typiske rørstørrelser
- Maksimal rørlengde: 6 000 mm standard; lengre for konstruksjonsarbeid
- Antall chuck: Dobbel-chuck-systemer gir bedre støtte for lange rør og muliggjør kontinuerlig skjæring
- Posisjonsnøyaktighet: ±0,03 mm er standard for kvalitetsmaskiner
- Automasjonsnivå: Tilpass lastesystemet til produksjonsvolumet ditt
Integreringshensyn
Å legge til en rørlaserskjæremaskin i anlegget ditt krever planlegging utover selve maskinen:
- Gulvplass: Rørlasere er lengre enn plate-lasere på grunn av matesystemet. Planlegg for minst 12–15 meter lineær plass, inkludert laste- og lossesoner.
- Strøm- og gasstilførsel: Et 3 000 W-system krever typisk 3-faset 380 V strøm og trykkluft eller nitrogen ved 1,5–2,5 MPa.
- Avtrekk og filtrering: Skjæring av galvaniserte eller malte rør genererer røyk som krever avtrekk. Sørg for at støvoppsamleren din er klassifisert for metallstøv med passende filtermedier.
- Operatøropplæring: Selv om CNC-grensesnittet forenkler drift, krever programmering av komplekse rørkutt opplæring. Regn med 2–4 uker med opplæring av operatører.
Konklusjon
Rørlaserskjæremaskiner gir målbare produktivitetsgevinster for fabrikanter som bearbeider runde, kvadratiske og rektangulære rør. Evnen til å skjære, bore, fase og markere i én oppstilling eliminerer flaskehalser i materialhåndtering og reduserer lønnskostnader. Når du vurderer systemer, må du tilpasse lasereffekten, chuckkapasiteten og automatiseringsnivået til ditt spesifikke materialområde og produksjonsvolum – og kontrollere at programvaren støtter din CAD-arbeidsflyt.