
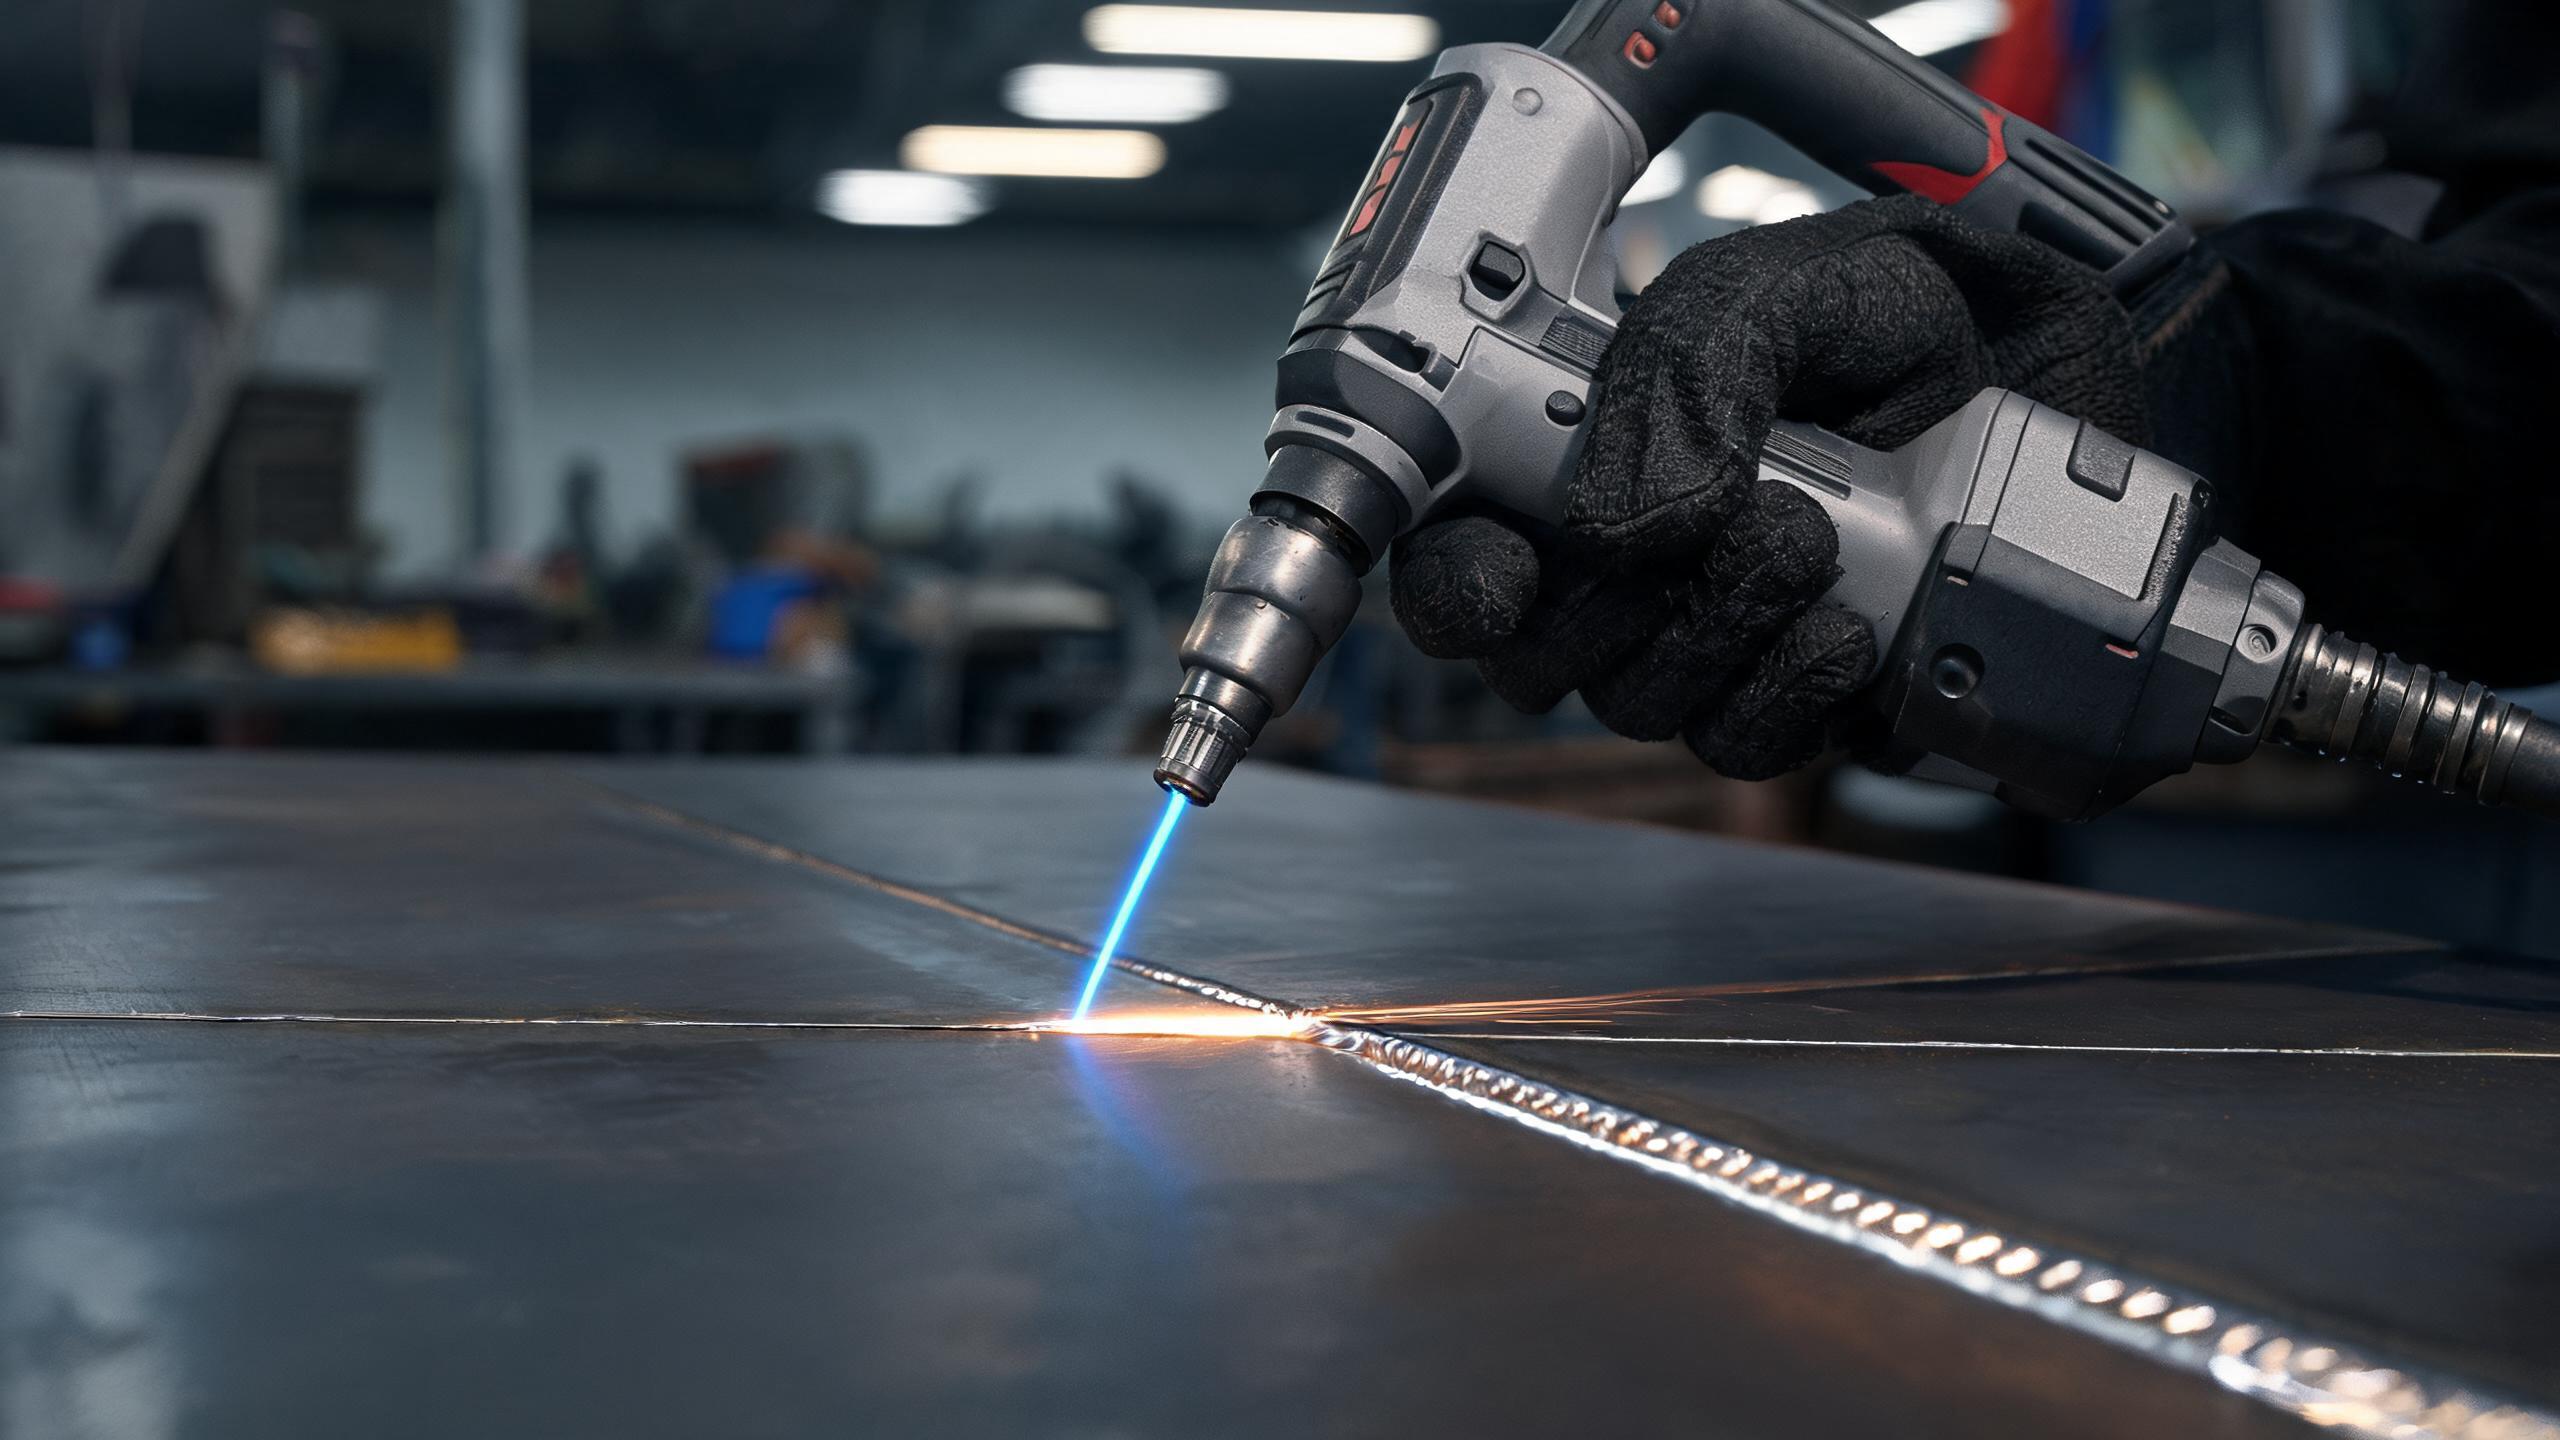
Kompleksowy przewodnik wyboru najlepszej ręcznej spawarki laserowej do obróbki stali, obejmujący dobór mocy, głębokość wtopienia, precyzję ściegu, systemy chłodzenia, zgodność z certyfikatami i ergonomię operatora.
Co sprawia, że ręczna spawarka laserowa jest „najlepsza” do stali?
Najlepsza ręczna spawarka laserowa do stali to nie ta o najwyższej mocy – ale ta, która odpowiada Państwa konkretnym rodzajom stali, zakresom grubości, wielkości produkcji i wymogom zgodności. Obróbka stali obejmuje stal węglową, stal ocynkowaną i stal nierdzewną, z których każda charakteryzuje się różną przewodnością cieplną i refleksyjnością. Wybór właściwej maszyny oznacza ocenę pięciu kluczowych kryteriów: zakres mocy, precyzja spawania, wydajność chłodzenia, certyfikacja i ergonomia operatora.
Kryterium 1: Zakres mocy i kompatybilność materiałowa
Ręczne spawarki laserowe światłowodowe są dostępne w czterech głównych poziomach mocy. Każdy poziom mocy obsługuje inny zakres grubości stali i typów zastosowań:
- 1000 W – Moc podstawowa do cienkich blach stalowych i elementów o małej grubości do około 2 mm. Odpowiednia do małych warsztatów, prac naprawczych i produkcji prototypów.
- 1500 W – Najbardziej wszechstronny poziom, obsługujący do 3 mm maksymalnej głębokości w stali nierdzewnej i aluminium. Model 1500 W osiąga spójność ściegu ±0,1 mm, co czyni go odpowiednim zarówno do spawania kosmetycznego, jak i konstrukcyjnego.
- 2000 W – Zwiększona głębokość wtopienia dla blach i profili stalowych o średniej grubości, w zakresie około 3–4 mm.
- 3000 W – Poziom wysokiej mocy do grubych blach stalowych, ciężkich konstrukcji stalowych i produkcji wielkoseryjnej wymagającej głębokiego wtopienia.
Dla większości ogólnych zakładów obróbki stali, model 1500 W ręcznej spawarki laserowej do stali nierdzewnej stanowi optymalną równowagę – obsługuje większość typowych grubości stali, zachowując precyzję i efektywność kosztową.
Kryterium 2: Precyzja ściegu spoiny i powtarzalność
W obróbce stali jakość ściegu spoiny bezpośrednio wpływa na wytrzymałość połączenia, wygląd i wyniki kontroli. Spójność ściegu ±0,1 mm osiągana przez model 1500 W oznacza, że każde przejście spawalnicze tworzy jednolity profil spoiny z odchyleniem nie większym niż jedna dziesiąta milimetra. Ten poziom powtarzalności jest kluczowy dla:
- Produkcji seryjnej gdzie każda część musi spełniać identyczne standardy jakości
- Spawów kosmetycznych na widocznych konstrukcjach stalowych, takich jak architektoniczne konstrukcje stalowe
- Spawów konstrukcyjnych gdzie geometria ściegu wpływa na nośność
- Audytów jakości które wymagają udokumentowanej spójności spawania
Kryterium 3: System chłodzenia i cykl pracy
Zakłady obróbki stali zwykle pracują w ciągłych zmianach produkcyjnych. System chłodzenia z obiegiem wody jest kluczowym czynnikiem umożliwiającym ciągłą pracę. Konstrukcja chłodzona wodą modelu 1500 W zapewnia ponad 8 godzin ciągłego spawania bez przerw termicznych – co odpowiada standardowemu harmonogramowi jednej zmiany produkcyjnej. Przy ocenie maszyn należy wziąć pod uwagę:
- Czy system chłodzenia jest zintegrowany, czy wymaga zewnętrznego podłączenia chłodziarki
- Zakres temperatury otoczenia pracy chłodziarki
- Interwały konserwacji wymiany płynu chłodzącego i czyszczenia filtrów
Maszyny chłodzone powietrzem mogą wystarczyć do zastosowań przerywanych lub lekkich, ale nie dorównują cyklowi pracy systemów chłodzonych wodą w przemyśle obróbki stali.
Kryterium 4: Certyfikacja i zgodność z rynkiem
Jeśli dostarczają Państwo spawane wyroby stalowe na rynki europejskie lub międzynarodowe, certyfikacja maszyn nie jest opcjonalna – jest wymogiem zakupowym. Kluczowe certyfikaty do weryfikacji:
- Oznaczenie CE – potwierdza zgodność z europejskimi normami dotyczącymi zdrowia, bezpieczeństwa i ochrony środowiska
- Zgodność z RoHS – zapewnia, że w urządzeniu nie znajdują się substancje niebezpieczne objęte ograniczeniami
- Certyfikacja ISO 9001:2015 – potwierdza, że system zarządzania jakością producenta obejmuje badania i rozwój, produkcję oraz serwis posprzedażowy
Ręczne spawarki laserowe Xinhong CNC posiadają certyfikaty CE i RoHS, a firma działa zgodnie z ISO 9001:2015. Źródła laserowe pochodzą od światowej klasy producentów, w tym IPG, RAYCUS i GW, co zapewnia jakość wiązki i długoterminową niezawodność.
Kryterium 5: Ergonomia operatora i użyteczność
Ręczna spawarka jest tak wydajna, jak długo operator może ją obsługiwać. Kluczowe czynniki ergonomiczne:
- Waga głowicy spawalniczej – lżejsze głowice zmniejszają zmęczenie podczas długich zmian
- Zapisywanie profili – możliwość zapisania ponad 50 profili spawania pozwala operatorom na natychmiastowe przełączanie między rodzajami i grubościami stali
- Integracja podajnika drutu – wbudowany podajnik drutu eliminuje potrzebę osobnego urządzenia podającego
- Blokady bezpieczeństwa – automatyczne wyłączanie lasera po zwolnieniu spustu chroni operatora
Podsumowanie decyzji
| Państwa zastosowanie | Zalecana moc | Kluczowe uzasadnienie |
|---|---|---|
| Cienka blacha stalowa (≤2 mm) | 1000 W | Niższy koszt, wystarczająca głębokość wtopienia |
| Ogólna obróbka stali (1–3 mm) | 1500 W | Najlepsza wszechstronność, precyzja ±0,1 mm, ciągła praca przez 8 h+ |
| Blacha średnia (3–4 mm) | 2000 W | Zwiększona głębokość wtopienia dla grubszych połączeń |
| Ciężka stal konstrukcyjna (4 mm+) | 3000 W | Maksymalna głębokość wtopienia i wydajność osadzania |