
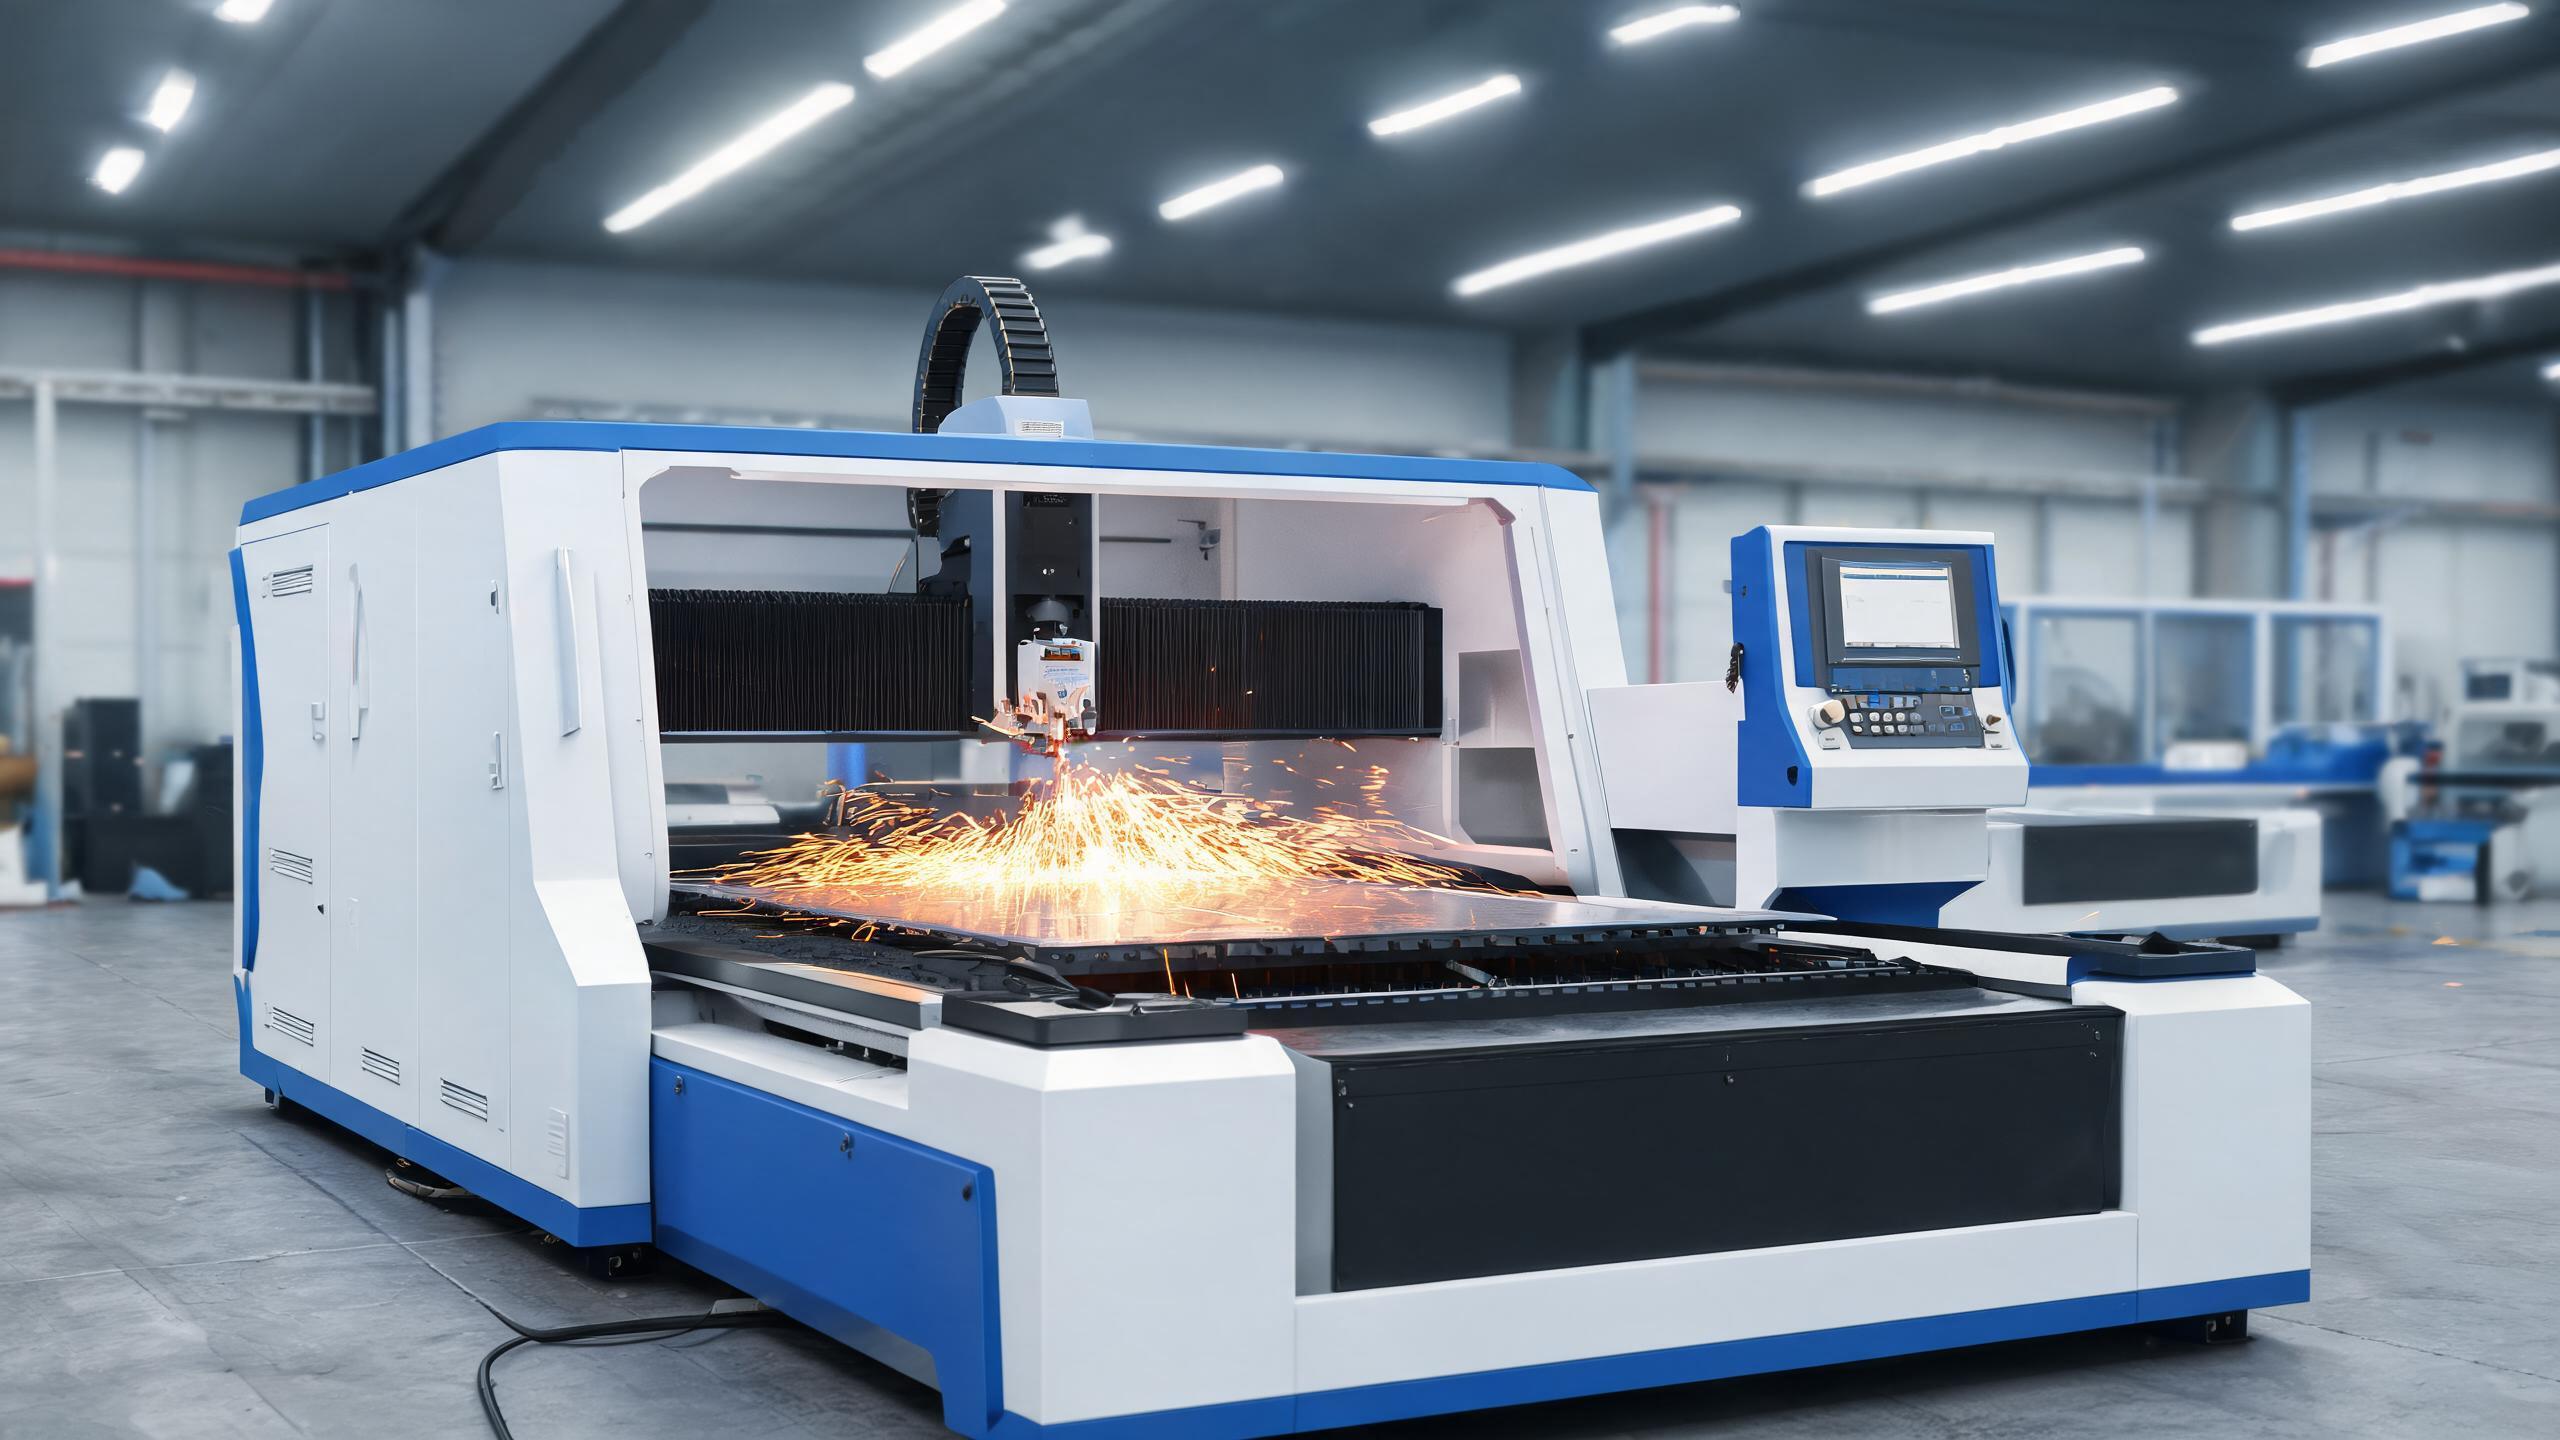
Praktyczny przewodnik po wyborze maszyn do cięcia laserem światłowodowym pod kątem zakresu mocy, grubości materiału, rozmiaru stołu roboczego i kluczowych komponentów – oparty na rzeczywistych konfiguracjach maszyn od 500 W do 30 kW.
Co kupujący naprawdę powinni wiedzieć o wycinarkach laserowych światłowodowych
Jeśli poszukują Państwo wycinarki laserowej światłowodowej, zapewne zauważyli Państwo, że rynek jest zatłoczony opcjami – od podstawowych urządzeń o mocy 500 W po przemysłowe systemy o mocy 30 kW. Pytanie nie brzmi, która maszyna jest „najlepsza” – ale która odpowiada Państwa grubości materiału, wielkości produkcji i ograniczeniom powierzchni, bez przepłacania za moc, której nigdy nie wykorzystają Państwo w pełni.
Ten przewodnik przedstawia praktyczne kryteria wyboru, które mają znaczenie: moc lasera a grubość materiału, rozmiar stołu roboczego, precyzja cięcia oraz kluczowe komponenty decydujące o długoterminowej niezawodności. Wszystko tutaj opiera się na rzeczywistych konfiguracjach maszyn, a nie na marketingowych specyfikacjach.
Dopasowanie mocy lasera do materiałów
Moc to najważniejszy parametr, który bezpośrednio określa, co można ciąć i jak szybko. Oto praktyczne zestawienie oparte na rzeczywistych konfiguracjach maszyn:
| Zakres mocy | Stal węglowa | Stal nierdzewna | Aluminium | Typowe zastosowanie |
|---|---|---|---|---|
| 500 W | Do 3 mm | Do 2 mm | Do 1,5 mm | Zakłady obróbki cienkich blach, szyldy, prototypy |
| 1500 W | Do 6 mm | Do 5 mm | Do 4 mm | Ogólna obróbka, obudowy elektryczne |
| 3000 W | Do 12 mm | Do 8 mm | Do 6 mm | Części samochodowe, komponenty konstrukcyjne |
| 6000 W–12000 W | Do 25 mm+ | Do 20 mm | Do 12 mm | Obróbka grubych blach, ciężkie konstrukcje |
| 20000 W–30000 W | Do 40 mm+ | Do 30 mm+ | Do 20 mm+ | Przemysł stoczniowy, ciężki przemysł |
Zauważcie Państwo, że skok z 500 W do 3000 W nie jest liniowy – maszyna o mocy 3000 W obsługuje czterokrotnie większą grubość stali węglowej niż urządzenie o mocy 500 W. Dzieje się tak, ponieważ grubość cięcia skaluje się z intensywnością wiązki, a nie tylko z surową mocą. Jeśli Państwa typowa praca obejmuje blachy ze stali węglowej o grubości 6–10 mm, maszyna o mocy 1500 W będzie miała trudności przy górnej granicy, podczas gdy system o mocy 3000 W przetnie je czysto przy rozsądnej prędkości.
Zasada kciuka: Wybierzcie Państwo poziom mocy, który z łatwością obsłuży 80% typowych prac. Nie kupujcie Państwo maszyny o mocy 12 kW, jeśli Państwa warsztat przetwarza głównie blachy o grubości 3 mm – płacicie Państwo za moc, która pozostaje niewykorzystana, a wyższe koszty eksploatacji (energia elektryczna, zużycie gazu) każdego dnia uszczuplają Państwa marżę.
Rozmiar stołu roboczego i obsługa materiału
Obszar cięcia określa, jakie rozmiary blach można przetwarzać bez repositionowania. Typowe konfiguracje obejmują:
- 1300 × 900 mm – Kompaktowy format odpowiedni do małych części, prototypów i warsztatów z ograniczoną powierzchnią. Zwykle łączony z laserami o mniejszej mocy (500 W–1500 W).
- 1300 × 2500 mm – Standardowy format blachy. Obsługuje większość komercyjnych rozmiarów blach i jest najczęstszym wyborem w zakładach ogólnej obróbki.
- 1500 × 3000 mm – Obróbka pełnych arkuszy. Preferowany w przemyśle motoryzacyjnym, konstrukcyjnym i ciężkiej obróbce, gdzie standardem są pełne arkusze 5×10 stóp.
Poza wymiarami stołu warto rozważyć, czy potrzebują Państwo stołu wymiennego. W systemie o mocy 3000 W ze stołem 1500 × 3000 mm stół wymienny umożliwia załadunek jednej blachy podczas cięcia drugiej – efektywnie podwajając wydajność w operacjach o dużej skali. W przypadku zakładów o małej i średniej skali dodatkowy koszt może się nie zwrócić.
Precyzja cięcia: co oznaczają liczby
Producenci podają dokładność pozycjonowania w zakresie ±0,02–0,03 mm. Oto, co to oznacza w praktyce:
- ±0,02 mm (typowe dla kompaktowych maszyn o mocy 500 W) – odpowiednie do precyzyjnych części, obudów elektronicznych i prac dekoracyjnych, gdzie jakość krawędzi ma znaczenie.
- ±0,03 mm (standard dla maszyn 3000 W+) – seria robocza do ogólnych prac konstrukcyjnych. W pełni wystarczająca do stali konstrukcyjnej, wsporników i elementów samochodowych.
Powtarzalność (zdolność do konsekwentnego powrotu do tej samej pozycji) jest równie ważna. W przypadku każdej maszyny rozważanej do prac produkcyjnych należy szukać powtarzalności na poziomie ±0,02 mm.
Kluczowe komponenty decydujące o niezawodności
Źródło lasera jest sercem maszyny, ale o długoterminowej wydajności decyduje kilka innych komponentów:
- Źródło lasera – IPG (USA), RAYCUS i GW to trzy dominujące marki źródeł laserów światłowodowych. IPG oferuje wyższą cenę za jakość wiązki i trwałość; RAYCUS i GW zapewniają doskonały stosunek jakości do ceny w standardowych pracach konstrukcyjnych.
- Głowica tnąca – Precitec i Raytools to najpopularniejsze marki. Należy szukać funkcji automatycznego ogniskowania oraz łatwego w wymianie systemu soczewek ochronnych.
- Serwonapędy i napędy – Yaskawa, Fuji i Delta to standard. Japońskie serwonapędy (Yaskawa, Fuji) oferują lepszą dokładność pozycjonowania i trwałość.
- Sterownik – CypCut i LNC to najczęściej stosowane sterowniki CNC do cięcia laserem światłowodowym. Oba obsługują standardowy import DXF/DWG i optymalizację gniazdowania.
- Chiller – Często pomijany, ale kluczowy. Odpowiednio dobrany chiller utrzymuje stabilność temperatury źródła lasera, co bezpośrednio wpływa na jakość wiązki i spójność cięcia.
Wybór gazu: tlen vs. azot
Wybór gazu pomocniczego wpływa zarówno na jakość cięcia, jak i koszty eksploatacji:
- Tlen – Stosowany do stali węglowej. Tlen reaguje z metalem egzotermicznie, dodając ciepło do cięcia i umożliwiając cięcie grubszych materiałów przy niższej mocy. Utlenianie krawędzi jest kompromisem.
- Azot – Stosowany do stali nierdzewnej, aluminium oraz gdy jakość krawędzi ma znaczenie. Azot zapobiega utlenianiu, zapewniając czyste krawędzie gotowe do spawania. Jednak zużywa znacznie więcej gazu (wyższe ciśnienie) i kosztuje więcej.
W przypadku zakładów tnących zarówno stal węglową, jak i nierdzewną, niezbędny jest system dwugazowy. Wiele zakładów inwestuje również w generator azotu PSA aby obniżyć długoterminowe koszty gazu.
Powierzchnia podłogi, zasilanie i instalacja
Przed zakupem należy sprawdzić, czy obiekt jest w stanie obsłużyć maszynę:
- Zasilanie elektryczne – Maszyna o mocy 3000 W zazwyczaj wymaga zasilania trójfazowego 380 V z dedykowanym obwodem 50–80 A. Systemy o dużej mocy (12 kW+) mogą wymagać obwodu 200 A+.
- Powierzchnia podłogi – Należy uwzględnić miejsce na załadunek/rozładunek materiału, chiller i dostęp operatora. Maszyna o wymiarach 1500 × 3000 mm potrzebuje około 4 × 6 m powierzchni podłogi, w tym wolnej przestrzeni.
- Dopływ gazu – Należy zapewnić odpowiednią wentylację i magazynowanie gazu. Azot w ilościach hurtowych wymaga zewnętrznych zbiorników i umów na dostawy.
Zgodność z CE dla nabywców europejskich
W przypadku importu do UE oznakowanie CE zgodnie z dyrektywą 2006/42/WE jest obowiązkowe. Należy upewnić się, że dostawca zapewnia:
- Deklarację zgodności z normami zharmonizowanymi (EN 13849-1, EN 60825-1)
- Dokumentację techniczną, w tym ocenę ryzyka
- Instrukcję obsługi w lokalnym języku
- Wyłączniki bezpieczeństwa, osłony wiązki i systemy zatrzymania awaryjnego
Podjęcie decyzji: praktyczna lista kontrolna
Przed złożeniem zamówienia należy odpowiedzieć na następujące pytania:
- Jaka jest maksymalna grubość materiału, którą muszę ciąć codziennie?
- Jakie wymiary arkuszy zapewniają moi dostawcy?
- Czy potrzebuję stołu wymiennego do ciągłej produkcji?
- Jakie jest moje miesięczne zużycie gazu i czy powinienem zainwestować w generator azotu?
- Czy maszyna jest dostarczana z dokumentacją CE dla mojego rynku?
- Jakie warunki gwarancji i wsparcie posprzedażowe oferuje dostawca?
Koncentrując się na tych praktycznych kryteriach, a nie na deklaracjach marketingowych, wybiorą Państwo maszynę do cięcia laserem światłowodowym, która pasuje do Państwa operacji – a nie taką, która wygląda imponująco w karcie katalogowej, ale nie sprawdza się w codziennej produkcji.
Potrzebują Państwo pomocy w wyborze odpowiedniej maszyny do cięcia laserem światłowodowym do Państwa zastosowania? Prosimy o kontakt z naszym zespołem technicznym w celu uzyskania spersonalizowanej rekomendacji opartej na Państwa wymaganiach materiałowych i wielkości produkcji.