
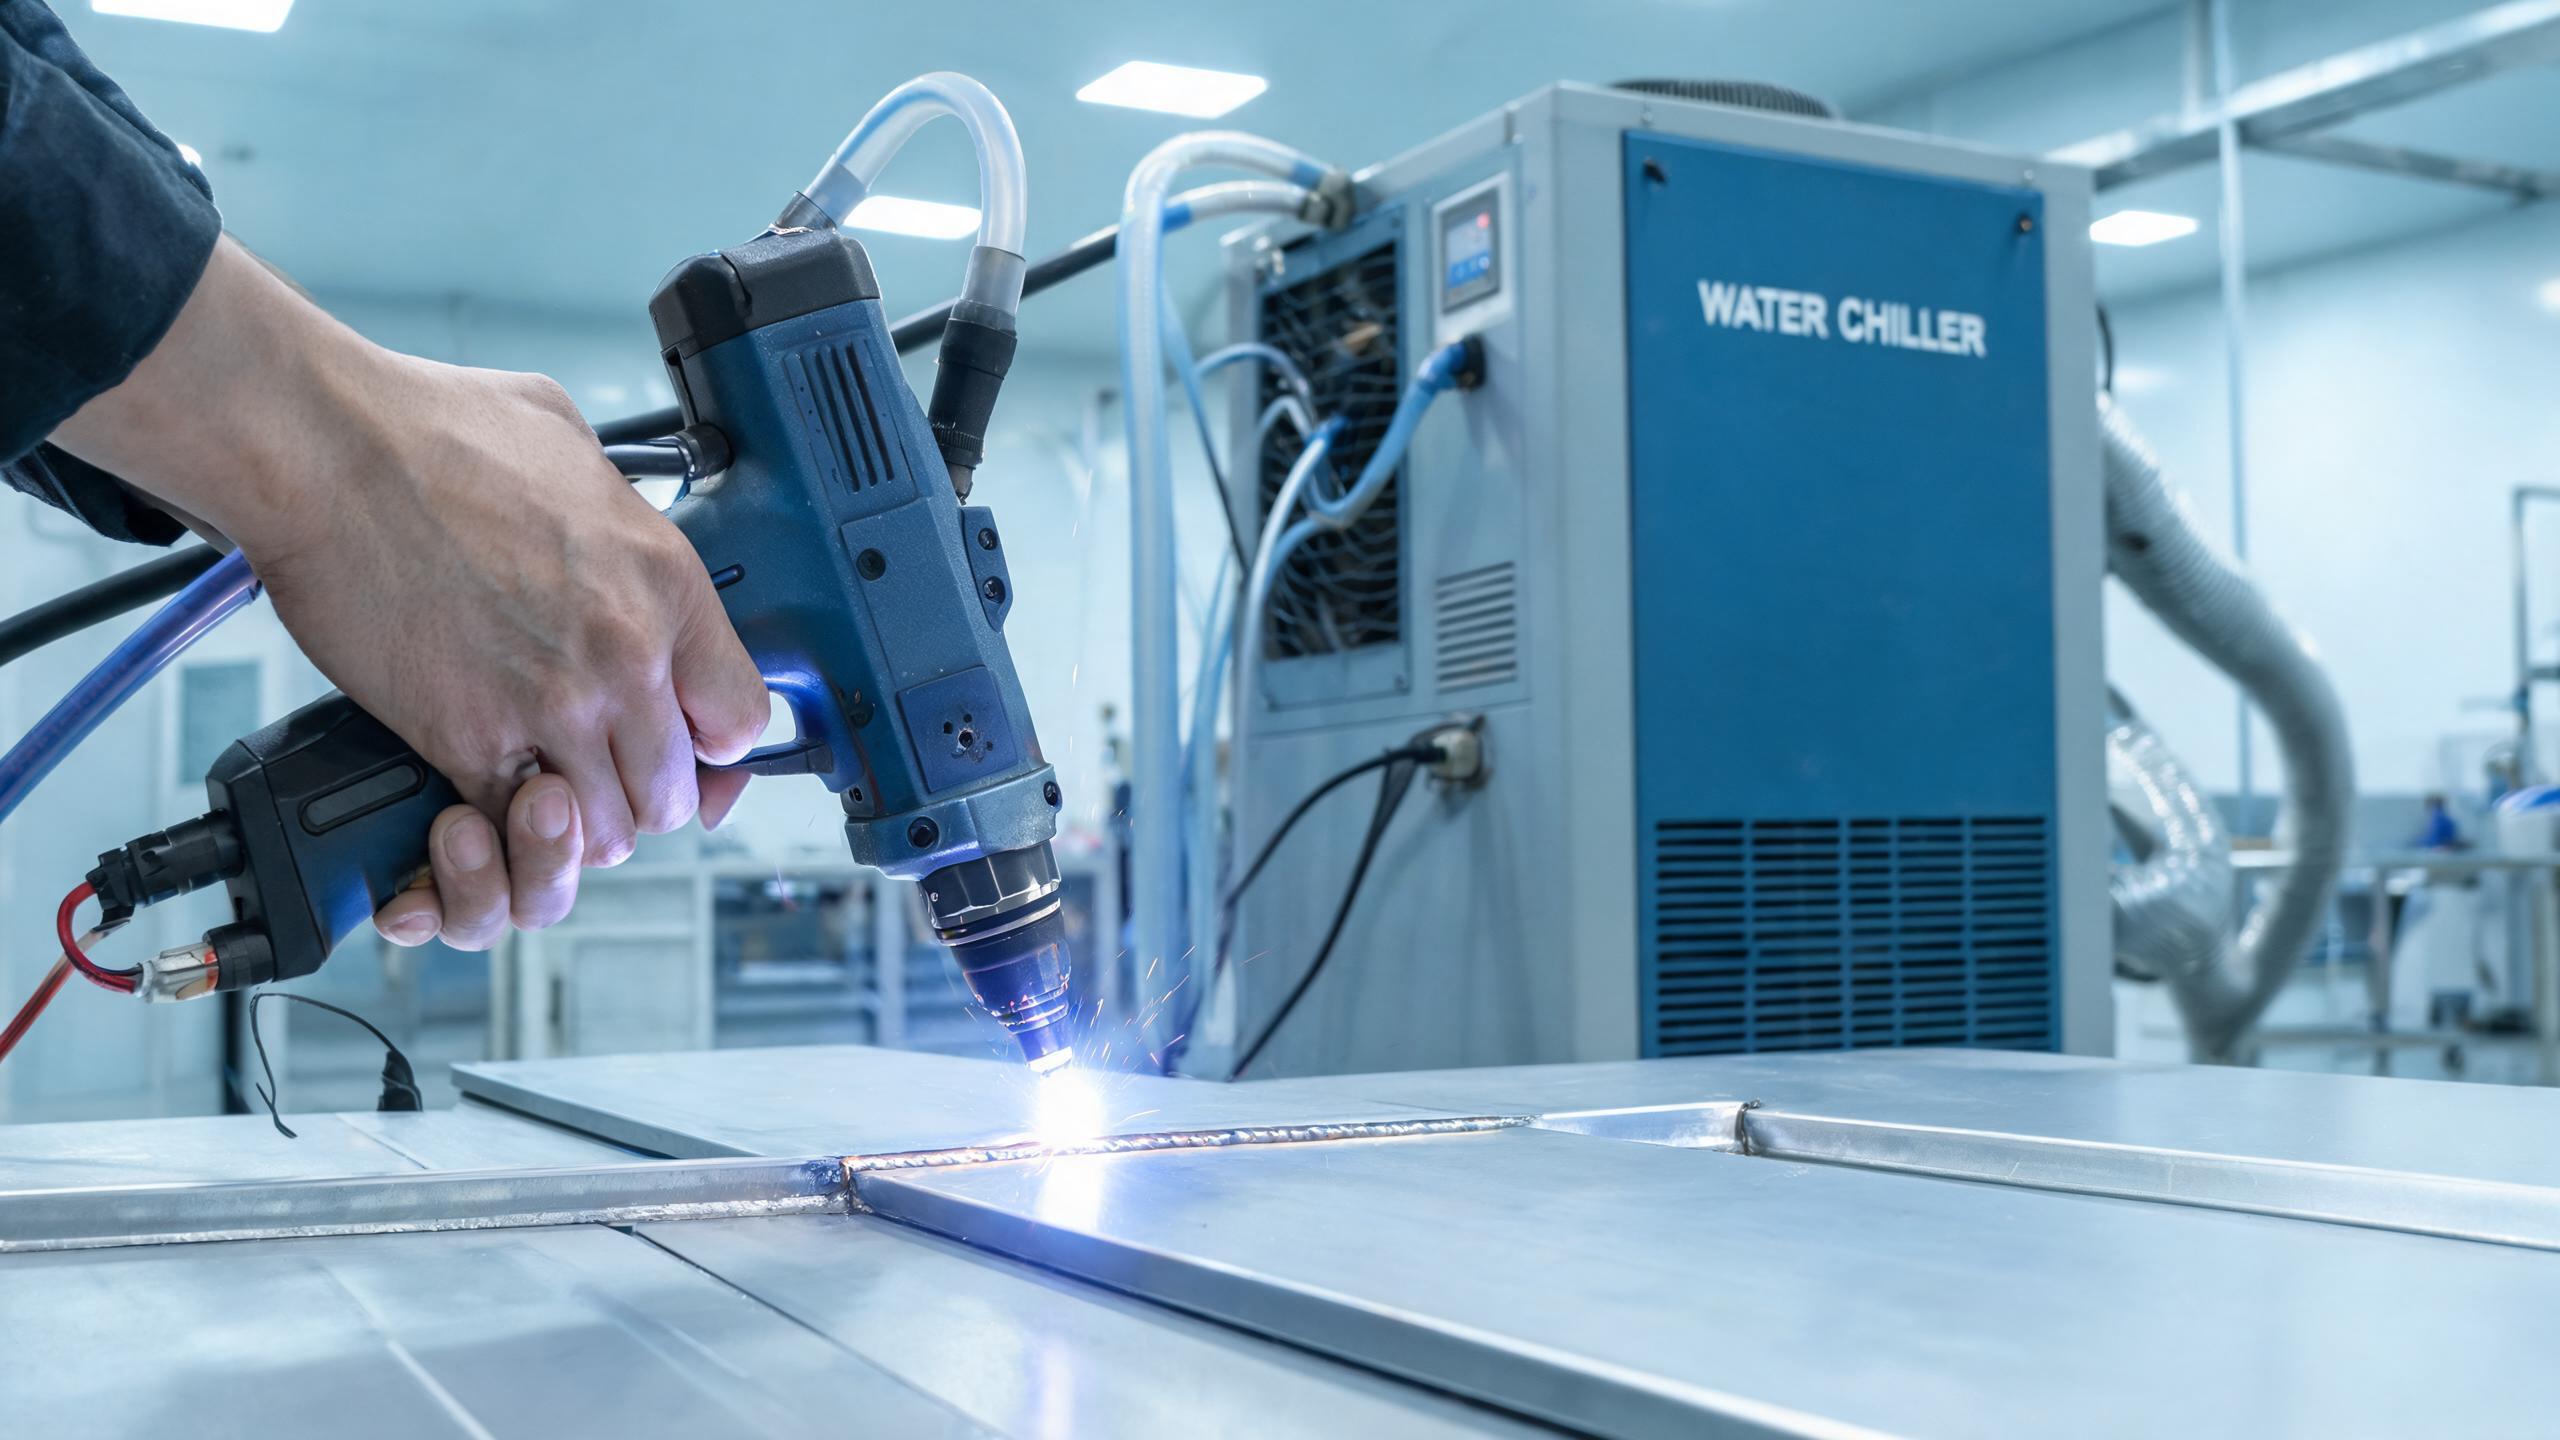
Praktyczny przewodnik po spawaniu stopów aluminium ręcznymi spawarkami laserowymi, obejmujący dobór mocy (1000W–3000W), zarządzanie warstwą tlenków, zapobieganie porowatości, kluczowe parametry oraz chłodzenie wodne do ciągłej produkcji.
Poradnik techniczny
Dlaczego stopy aluminium stanowią wyzwanie dla spawania laserowego
Stopy aluminium są jednym z najczęściej stosowanych metali w przemyśle – od paneli nadwozi samochodowych po komponenty lotnicze, radiatory i obudowy elektroniki użytkowej. Jednocześnie należą do najtrudniejszych materiałów do spawania w sposób powtarzalny. ręczna spawarka laserowa rozwiązuje kilka problemów inherentnych dla aluminium, ale zrozumienie, dlaczego ten metal zachowuje się w określony sposób pod działaniem wiązki laserowej, jest pierwszym krokiem do uzyskania niezawodnych spoin.
Aluminium ma trzy właściwości, które komplikują spawanie:
- Wysoka refleksyjność – Aluminium odbija do 90% energii lasera w temperaturze pokojowej, zwłaszcza w przypadku laserów światłowodowych pracujących na długości fali 1070 nm. Oznacza to, że potrzeba więcej mocy do zainicjowania otworu, a początkowe odbicie może uszkodzić optykę, jeśli nie jest odpowiednio zarządzane.
- Wysoka przewodność cieplna – Aluminium przewodzi ciepło około cztery razy szybciej niż stal. Ciepło szybko odprowadzane jest ze strefy spawania, co oznacza, że potrzebna jest większa gęstość mocy, aby utrzymać stabilny jeziorko spawalnicze.
- Warstwa tlenkowa – Naturalna warstwa tlenku glinu (Al₂O₃) tworzy się na powierzchni w ciągu kilku sekund od kontaktu z powietrzem. Tlenek ten ma temperaturę topnienia około 2072°C, znacznie wyższą niż temperatura topnienia samego aluminium wynosząca 660°C. Jeśli nie zostanie usunięty lub odpowiednio zarządzany, może powodować niepełne przetopienie i wtrącenia tlenkowe w spoinie.
Te czynniki sprawiają, że wybór odpowiedniego sprzętu i parametrów ma większe znaczenie dla aluminium niż dla wielu innych metali. Aby uzyskać szerszy przegląd opcji sprzętu i technik, zobacz nasz przewodnik na temat przenośnej laserowej spawarki do aluminium.
Jak ręczna spawarka laserowa radzi sobie z aluminium
Firma Shandong Xinhong CNC Technology Co., Ltd. oferuje ręczne światłowodowe spawarki laserowe w czterech poziomach mocy: 1000 W, 1500 W, 2000 W i 3000 W. W przypadku spawania stopów aluminium wybór mocy jest kluczowy ze względu na wysoką refleksyjność i przewodność cieplną metalu.
Poniżej przedstawiono, jak zakres mocy przekłada się na zakresy grubości aluminium w oparciu o możliwości maszyny:
| Moc lasera | Zalecana grubość aluminium | Typowe zastosowanie |
|---|---|---|
| 1000 W | 0,5–1,5 mm | Cienkie blachy, obudowy elektroniczne |
| 1500 W | 1,0–3,0 mm | Ogólna produkcja, wsporniki |
| 2000 W | 1,5–3,0 mm | Grubsze płyty, elementy konstrukcyjne |
| 3000 W | 2,0–3,0 mm+ | Ciężkie komponenty aluminiowe |
Uwaga: Model o mocy 1500 W osiąga maksymalną głębokość penetracji 3 mm zarówno w stali nierdzewnej, jak i aluminium, przy zachowaniu spójności spoiny na poziomie ±0,1 mm. Dzięki temu jest to uniwersalne rozwiązanie dla zakładów produkcyjnych pracujących na wielu materiałach.
Źródło lasera światłowodowego w tych maszynach generuje skupioną wiązkę o wysokiej gęstości mocy, co pomaga pokonać barierę odbijania aluminium. Po utworzeniu się klucza – zwykle w ciągu pierwszych kilku milisekund – współczynnik absorpcji gwałtownie wzrasta, ponieważ stopiony metal pochłania energię znacznie efektywniej niż powierzchnia stała.
Zarządzanie warstwą tlenków przed spawaniem
Warstwa tlenku glinu nie jest czymś, przez co można spawać i oczekiwać dobrych rezultatów. Należy ją usunąć, zanim laser dotknie metalu:
- Usuwanie mechaniczne: Użyć szczotki drucianej ze stali nierdzewnej (przeznaczonej wyłącznie do aluminium, aby uniknąć zanieczyszczenia krzyżowego) lub materiału Scotch-Brite, aby usunąć warstwę tlenku ze strefy spawania. Należy to zrobić w ciągu 1–2 godzin przed spawaniem, ponieważ warstwa tlenku zaczyna się natychmiast odtwarzać.
- Czyszczenie chemiczne: W środowisku produkcyjnym trawienie alkaliczne, a następnie odtlenianie i płukanie zapewnia bardziej spójne przygotowanie powierzchni.
- Opcja podajnika drutu: Ręczna spawarka laserowa może być wyposażona w automatyczny podajnik drutu. Podczas spawania aluminium zastosowanie drutu wypełniającego ER4043 lub ER5356 pomaga skompensować niską temperaturę topnienia metalu rodzimego i poprawia wygląd spoiny.
Pominięcie usuwania tlenków grozi porowatością, wtrąceniami i nierównomierną penetracją – niezależnie od tego, jak dobrze ustawione są parametry.
Zapobieganie porowatości w spawach aluminium
Porowatość jest najczęstszą wadą w spawaniu laserowym aluminium. Wysoka rozpuszczalność wodoru w aluminium w stanie ciekłym – w połączeniu z gwałtownym spadkiem rozpuszczalności podczas krzepnięcia – oznacza, że każdy obecny wodór zostaje uwięziony w postaci pęcherzyków gazu.
Źródła wodoru obejmują wilgoć na powierzchni, pozostałości smaru lub oleju, samą warstwę tlenków, a nawet wysoką wilgotność otoczenia. Aby zminimalizować porowatość:
- Dokładnie oczyścić strefę spawania acetonem lub alkoholem izopropylowym przed spawaniem.
- Stosować argon o wysokiej czystości (99,999%) jako gaz osłonowy przy przepływie 15–20 l/min.
- Przechowywać blachy aluminiowe w suchym środowisku; unikać spawania materiału narażonego na deszcz lub wysoką wilgotność.
- Stosować podajnik drutu z odpowiednio przechowywanym, czystym drutem wypełniającym.
Praca w trybie fali ciągłej oraz regulowane parametry impulsów w ręcznej spawarce laserowej dają operatorom precyzyjną kontrolę nad doprowadzaniem ciepła, co pomaga zarządzać szybkością krzepnięcia i ograniczać powstawanie porów.
Kluczowe parametry, które należy ustawić prawidłowo
Aluminium wymaga innych ustawień parametrów niż stal. Chociaż dokładne wartości zależą od konkretnego stopu, grubości i rodzaju złącza, poniżej przedstawiono krytyczne parametry do wyregulowania:
- Moc lasera: Zacząć od 80–90% mocy znamionowej dla aluminium, ponieważ wysoka refleksyjność wymaga skoncentrowanej energii. Dla urządzenia o mocy 1500 W typowym punktem wyjścia jest 1200–1500 W dla blachy aluminiowej o grubości 2 mm.
- Prędkość spawania: Mniejsze prędkości (8–15 mm/s dla materiału o grubości 2 mm) zapewniają wystarczające doprowadzenie ciepła, ale zbyt mała prędkość może spowodować przepalenie cienkiego aluminium. Najpierw przetestować na złomie.
- Gaz osłonowy: Argon jest standardem. Mieszaniny argonu i helu (np. 50/50) mogą poprawić penetrację w przypadku grubszych elementów, ponieważ hel podnosi temperaturę plazmy.
- Pozycja ogniska: Niewielkie rozogniskowanie (0,5–1,0 mm nad powierzchnią) często daje szerszy i bardziej stabilny jeziorko spawalnicze dla aluminium.
Maszyna może przechowywać ponad 50 zestawów parametrów spawania, więc po ustawieniu właściwych parametrów dla konkretnego stopu aluminium i grubości można je natychmiast zapisać i przywołać – eliminując metodę prób i błędów przy powtarzalnych pracach.
Chłodzenie wodne do ciągłej produkcji
Spawanie aluminium generuje znaczne ilości ciepła ze względu na wysokie wymagania dotyczące mocy. System chłodzenia wodnego w tych ręcznych spawarkach laserowych jest zaprojektowany tak, aby poradzić sobie z tym obciążeniem, umożliwiając ciągłą pracę przez 8 godzin lub dłużej bez wyłączenia termicznego. Jest to niezbędne w środowiskach produkcyjnych, gdzie przestoje bezpośrednio wpływają na wydajność.
Agregat chłodniczy utrzymuje stabilną temperaturę źródła lasera, co z kolei zapewnia stałą jakość wiązki i moc wyjściową podczas długich zmian. Dla zakładów wykonujących serie elementów aluminiowych oznacza to przewidywalną jakość spoin od pierwszego do ostatniego elementu.
Certyfikaty i zapewnienie jakości
Ręczne spawarki laserowe posiadają certyfikaty CE i RoHS, a Shandong Xinhong CNC Technology działa w ramach systemu zarządzania jakością ISO 9001:2015. Dla nabywców zaopatrujących rynki europejskie lub branże wymagające udokumentowanej zgodności jakościowej certyfikaty te stanowią podstawę zapewnienia.
Podsumowanie
Spawanie stopów aluminium ręczną spawarką laserową jest w pełni wykonalne, jeśli uwzględni się unikalne właściwości tego materiału. Kluczem jest dopasowanie mocy do grubości, usunięcie warstwy tlenków, kontrolowanie źródeł wodoru oraz zapisywanie zoptymalizowanych parametrów w celu powtarzalności. Dzięki opcjom mocy od 1000 W do 3000 W maszyny te pokrywają potrzeby w zakresie obróbki aluminium – od cienkich blach po płyty konstrukcyjne.