
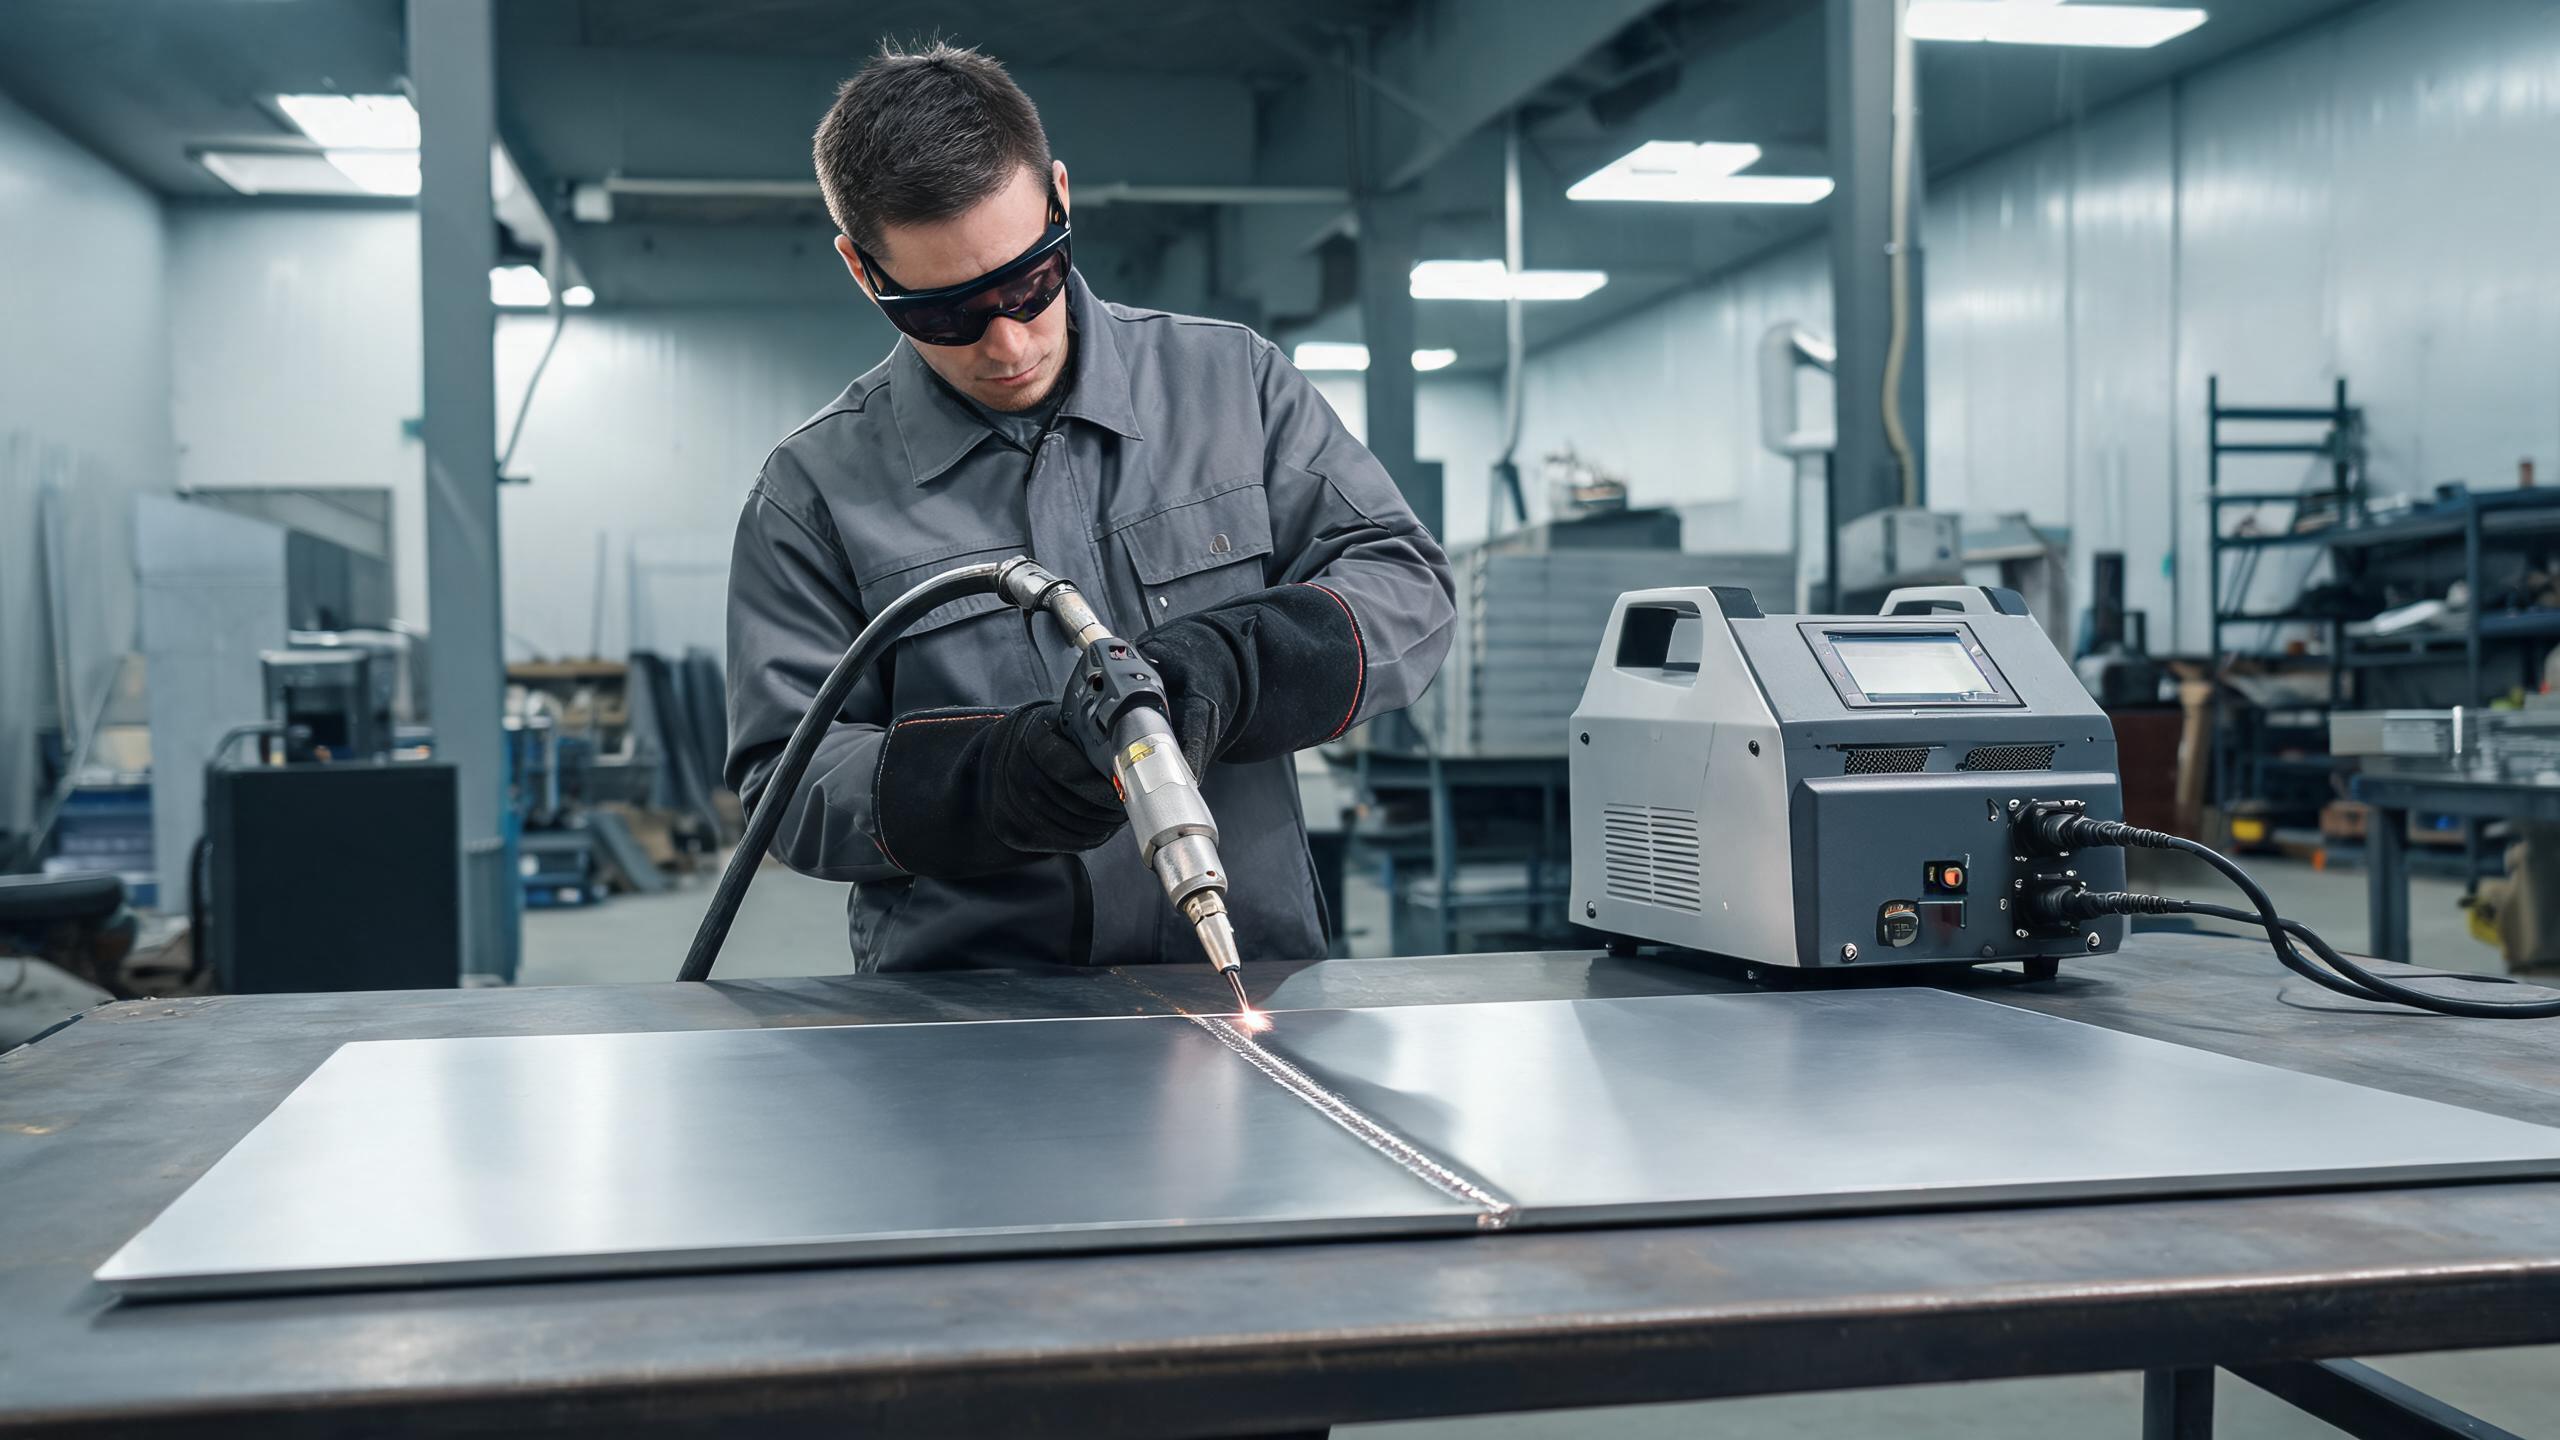
Praktyczny przewodnik po użyciu ręcznych spawarek laserowych do blachy, obejmujący dobór mocy, typy złączy, wskazówki spawalnicze i przewagę nad metodami TIG/MIG.
Dlaczego blacha jest naturalnym wyborem do ręcznego spawania laserowego
Przetwórstwo blachy to jedno z najczęstszych zastosowań ręcznych spawarek laserowych. Cienkie arkusze stali nierdzewnej – zwykle od 0,5 mm do 3 mm – to dokładnie te przypadki, w których spawanie laserowe przewyższa tradycyjne metody, takie jak TIG czy MIG. Skoncentrowane ciepło lasera światłowodowego tworzy wąską spoinę z minimalną strefą wpływu ciepła, co oznacza mniejsze odkształcenia termiczne cienkiego materiału, większe prędkości spawania i czystsze spoiny, które często nie wymagają obróbki po spawaniu.
Niezależnie od tego, czy produkują Państwo obudowy, szafy, kanały wentylacyjne czy panele dekoracyjne, ręczna spawarka laserowa daje Państwu elastyczność w obsłudze połączeń, które byłyby trudne lub niemożliwe do osiągnięcia przy użyciu stacjonarnego stanowiska spawalniczego. Ten praktyczny przewodnik obejmuje wszystko, co należy wiedzieć, aby uzyskać najlepsze wyniki na blachach.
Dopasowanie mocy do grubości blachy
Blacha obejmuje zakres grubości, a odpowiedni poziom mocy zależy od materiału, z którym pracują Państwo najczęściej. Linia produktów Xinhong oferuje ręczne spawarki laserowe światłowodowe o mocy 1000 W, 1500 W, 2000 W i 3000 W. W przypadku prac z blachą:
- 1000 W - Idealna do cienkich blach (0,5–1,5 mm). Wytwarza czyste, wąskie spoiny przy minimalnym dopływie ciepła, co czyni ją idealną do zastosowań, w których odkształcenia są problemem, takich jak naczynia kuchenne ze stali nierdzewnej i obudowy elektroniczne.
- 1500 W - Najbardziej uniwersalny wybór dla warsztatów zajmujących się blachą. Przy maksymalnej głębokości przetopu 3 mm w stali nierdzewnej i aluminium obejmuje pełny zakres typowych grubości blach. Stałość spoiny ±0,1 mm zapewnia powtarzalną jakość ściegu w całej serii produkcyjnej.
- 2000 W–3000 W - Lepiej sprawdza się, gdy praca wykracza poza blachę i obejmuje grubsze płyty. Jeśli Państwa zakład zajmuje się mieszanką blach i płyt, te modele o wyższej mocy zapewniają zapas mocy dla grubszych materiałów, jednocześnie dobrze radząc sobie z cieńszymi materiałami.
Dla większości operacji skoncentrowanych na blachach model 1500 W stanowi optymalny wybór – wystarczająca moc do obsługi pełnego zakresu typowych grubości, z precyzją i stałością wymaganą przez cienkie materiały.
Zalety w porównaniu z tradycyjnymi metodami spawania
Przejście z TIG lub MIG na ręcznej spawarki laserowej do stali nierdzewnej przynosi kilka konkretnych korzyści w pracach z blachą:
- Mniejsze odkształcenia: Skoncentrowana energia lasera podgrzewa mniejszy obszar, co oznacza, że otaczający materiał pozostaje chłodniejszy. W przypadku cienkiej blachy to różnica między płaskim panelem a takim, który wygina się podczas spawania.
- Większa prędkość: Prędkości spawania laserowego są zwykle 2–4 razy większe niż w przypadku TIG przy porównywalnych grubościach. Dla warsztatu realizującego wiele zadań z blachą dziennie bezpośrednio zwiększa to wydajność.
- Czystsze spoiny: Kontrolowany dopływ ciepła wytwarza gładkie, jednolite ściegi spoiny, które często eliminują potrzebę szlifowania lub polerowania – co stanowi znaczną oszczędność pracy przy produktach gotowych, takich jak szafy ze stali nierdzewnej czy widoczne listwy wykończeniowe.
- Mniej materiału dodatkowego: Wiele spoin laserowych na blachach jest autogenicznych, co oznacza, że łączą złącze bez dodatkowego drutu. Zmniejsza to koszty materiałów i upraszcza proces spawania.
Typowe złącza blaszane i sposoby ich wykonywania
Złącza doczołowe
Złącza doczołowe – gdzie dwie krawędzie blachy są ustawione naprzeciwko siebie – są najprostszym zastosowaniem. Wyrównaj blachy z minimalną szczeliną (najlepiej mniejszą niż 0,1 mm do spawania autogenicznego) i prowadź laser wzdłuż spoiny. Stałość spoiny ±0,1 mm modelu 1500 W zapewnia równomierny przetop na całej długości złącza.
Złącza zakładkowe
W złączach zakładkowych jedna blacha zachodzi na drugą. Laser przetapia górną blachę i łączy ją z dolną. Ten typ złącza jest powszechny w montażu obudów i kanałów wentylacyjnych. Wyreguluj pozycję ogniska nieco głębiej, aby mieć pewność, że jeziorko spawalnicze dotrze do dolnej blachy.
Spoiny pachwinowe i złącza teowe
W przypadku złączy narożnych i teowych w obudowach z blachy, manewrowość ręcznego pistoletu spawalniczego jest dużą zaletą. Operator może ustawić pistolet pod kątem, aby skierować energię w głąb złącza, osiągając pełne przetopienie bez ograniczeń dostępu charakterystycznych dla stałej głowicy spawalniczej.
Chłodzenie i ciągła praca
Zakłady przetwórstwa blachy często pracują w systemie ciągłym. System chłodzenia wodnego w ręcznych spawarkach laserowych Xinhong obsługuje ponad 8 godzin ciągłej pracy, co oznacza, że maszyna może pracować przez całą zmianę bez wyłączeń termicznych. Jest to szczególnie ważne podczas spawania cienkiej blachy przy dużych prędkościach, gdy źródło lasera jest aktywne niemal bez przerwy.
Stałe chłodzenie przyczynia się również do stabilności jakości spoiny. Gdy temperatura źródła lasera jest kontrolowana, parametry wiązki pozostają stałe, co z kolei utrzymuje równomierny ścieg spoiny – bezpośrednio wspierając specyfikację stałości ±0,1 mm.
Praktyczne wskazówki dotyczące spawania laserowego blach
- Kontroluj szczelinę: Do spawania autogenicznego (bez materiału dodatkowego) utrzymuj szczelinę złącza poniżej 0,1 mm. Jeśli szczelina jest szersza, użyj drutu spawalniczego lub zmniejsz nieco prędkość spawania, aby jeziorko spawalnicze mogło wypełnić szczelinę.
- Stosuj gaz osłonowy: Argon lub azot jako gaz osłonowy zapobiega utlenianiu stali nierdzewnej, dając jasne, czyste spoiny, które nie wymagają czyszczenia po spawaniu.
- Optymalizuj prędkość spawania: Zbyt mała prędkość grozi przepaleniem cienkiego materiału; zbyt duża powoduje niepełny przetop. Zacznij od parametrów zalecanych przez producenta i dostosuj je do konkretnego gatunku i grubości materiału.
- Utrzymuj stały kąt pistoletu: Stały kąt 45–90 stopni (w zależności od typu złącza) zapewnia równomierne rozprowadzenie energii wzdłuż spoiny.
- Oczyść materiał: Olej, tlenki lub zanieczyszczenia na powierzchni blachy mogą powodować porowatość i nieregularne spoiny. Szybkie przetarcie rozpuszczalnikiem przed spawaniem zajmuje kilka sekund i zapobiega wadom.
Certyfikaty istotne dla nabywców blach
Wybierając ręczna spawarka laserowa w produkcji blach certyfikaty są praktyczną kwestią, a nie formalnością. Maszyny z linii Xinhong posiadają certyfikaty CE i RoHS, potwierdzające zgodność z europejskimi normami bezpieczeństwa i ochrony środowiska. Certyfikat ISO 9001:2015 firmy oznacza, że procesy produkcyjne są zarządzane przez udokumentowany system jakości. Dla przetwórców blach dostarczających do klientów europejskich lub międzynarodowych certyfikaty te są często wymogiem klienta.