
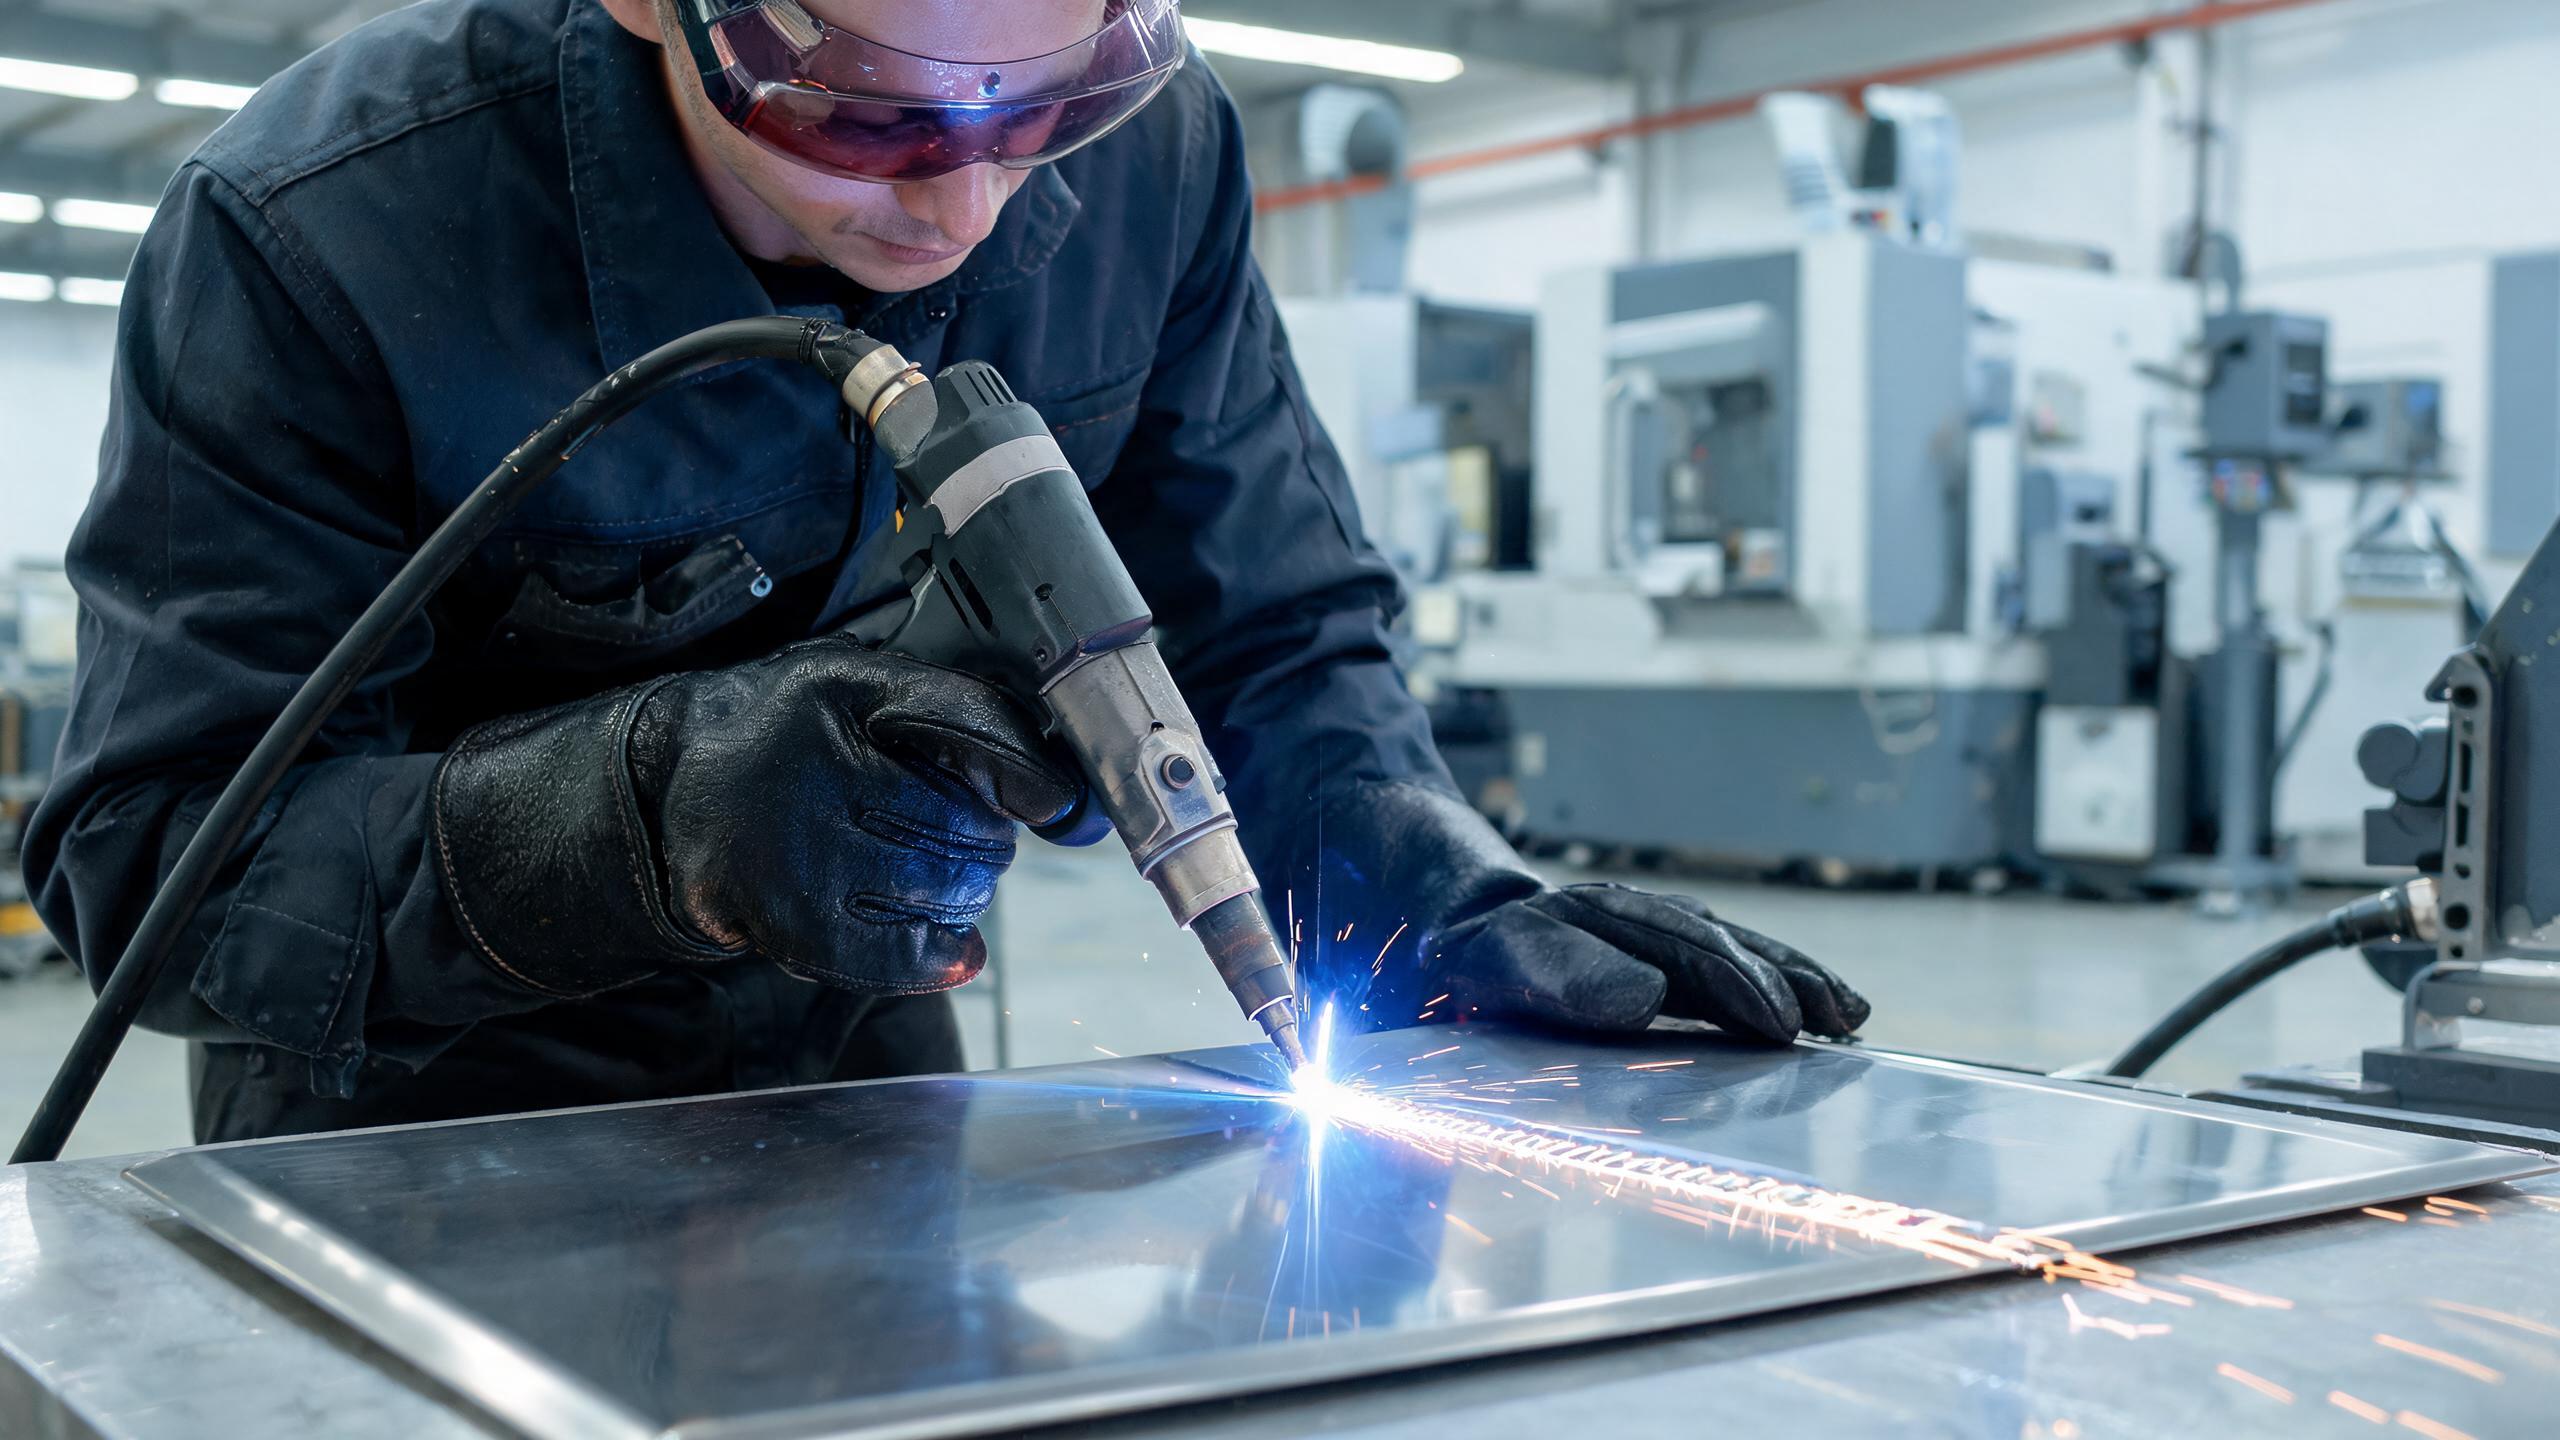
Kompleksowy przewodnik po stosowaniu ręcznych spawarek laserowych do stali nierdzewnej, obejmujący możliwości grubości, zastosowania blach, spawanie rur, dobór maszyny i parametry spawania płyt, oparty na 20-letnim doświadczeniu produkcyjnym firmy Xinhong CNC.
Dlaczego stal nierdzewna wymaga specjalistycznego sprzętu spawalniczego
Stal nierdzewna jest jednym z najczęściej stosowanych materiałów we współczesnym przemyśle – od sprzętu kuchennego i paneli wind po komponenty samochodowe i zbiorniki chemiczne. Jej odporność na korozję, wytrzymałość i walory estetyczne czynią ją niezastąpioną, ale te same właściwości sprawiają, że jej spawanie jest trudne. Tradycyjne metody spawania łukowego często wprowadzają nadmierną ilość ciepła, powodując odkształcenia, przebarwienia i utlenianie, które wymagają kosztownego szlifowania i polerowania po spawaniu.
Ręczna spawarka laserowa ręczna spawarka laserowa rozwiązuje te problemy, dostarczając wysoce skupioną wiązkę, która tworzy wąskie, głębokie spoiny z minimalną strefą wpływu ciepła. Dla przetwórców pracujących ze stalą nierdzewną technologia ta przekłada się na czystsze spoiny, krótsze czasy cykli i znacznie mniejszą ilość poprawek. W tym przewodniku omawiamy kluczowe zastosowania, możliwości grubościowe i kryteria wyboru ręcznej spawarki laserowej do stali nierdzewnej, opierając się na praktycznym doświadczeniu Shandong Xinhong CNC Technology Co., Ltd., producenta przemysłowych urządzeń laserowych od 2005 roku.
Możliwości grubościowe stali nierdzewnej
Jednym z pierwszych pytań, jakie zadają przetwórcy, jest: jak gruby materiał może spawać ręczna spawarka laserowa? Odpowiedź zależy od mocy lasera. Linia produktów Xinhong obejmuje ręczne spawarki laserowe światłowodowe o mocy 1000 W, 1500 W, 2000 W i 3000 W, każda dostosowana do różnych zakresów grubości.
Model 1500 W osiąga na przykład maksymalną głębokość przetopu 3 mm w stali nierdzewnej i aluminium, co czyni go idealnym do najpopularniejszych grubości blach stosowanych w naczyniach kuchennych, kabinach wind i zastosowaniach dekoracyjnych. Modele o wyższej mocy (2000 W i 3000 W) zwiększają głębokość przetopu dla grubszych płyt i elementów konstrukcyjnych. Stałość ściegu jest oceniana na ±0,1 mm, co zapewnia powtarzalną jakość spoin w całej serii produkcyjnej – to kluczowy czynnik zarówno dla spoin kosmetycznych, jak i konstrukcyjnych.
Ważne jest, aby dopasować moc wyjściową maszyny do typowego zakresu grubości materiału. Zbyt duża moc na cienkich blachach może spowodować przepalenie, a zbyt mała na grubych płytach – niepełne przetopienie. Aby uzyskać bardziej szczegółowe informacje na temat parametrów dla poszczególnych grubości, nasz przewodnik po grubościach stali nierdzewnej dla ręcznych spawarek laserowych zawiera zalecane ustawienia dla poszczególnych grubości.
Zastosowania spawania blach
Przetwórstwo blachy to obszar, w którym ręczne spawanie laserowe naprawdę się sprawdza. Cienkie arkusze stali nierdzewnej (0,5 mm–3 mm) są notorycznie trudne do spawania konwencjonalnymi metodami ze względu na ryzyko odkształceń i przepaleń. Precyzyjna kontrola energii lasera minimalizuje dopływ ciepła, zachowując płaskość i wykończenie powierzchni cienkich materiałów.
Typowe zastosowania blach obejmują:
- Sprzęt kuchenny: Zlewozmywaki, blaty i komercyjne naczynia kuchenne wymagają czystych spoin o jakości spożywczej, bez porowatości.
- Panele wind: Widoczne złącza spawane muszą być gładkie i jednolite, często bez konieczności szlifowania po spawaniu.
- Komponenty samochodowe: Układy wydechowe, wsporniki i elementy wykończeniowe korzystają ze spoin laserowych o niskich odkształceniach.
- Obudowy i szafy: Obudowy elektryczne i sterownicze wymagają hermetycznych uszczelnień bez odkształceń.
Konstrukcja ręczna zapewnia dostęp do złożonych geometrii i ciasnych narożników, do których stacjonarne stanowiska spawalnicze nie mają dostępu. Operatorzy mogą z łatwością manewrować pistoletem spawalniczym wokół trójwymiarowych elementów. Praktyczne wskazówki dotyczące konfiguracji spawania blach znajdują się w naszym przewodniku zastosowań ręcznych spawarek laserowych do blachy .
Spawanie rur ze stali nierdzewnej
Spawanie rur i przewodów to kolejne ważne zastosowanie ręcznych spawarek laserowych. Rury ze stali nierdzewnej są szeroko stosowane w przemyśle spożywczym, farmaceutycznym i chemicznym, gdzie integralność spoiny ma bezpośredni wpływ na bezpieczeństwo i zgodność z normami.
Tradycyjne spawanie TIG złączy rurowych jest powolne i wymaga wysoko wykwalifikowanych operatorów. Ręczne spawanie laserowe wykonuje te same złącza w ułamku czasu, wytwarzając węższe i bardziej jednolite spoiny. Proces jest szczególnie skuteczny w przypadku spoin obwodowych i wzdłużnych rur o średnicach od małych rurek instrumentacyjnych po rury procesowe o średniej średnicy.
Kluczowe zalety spawania rur obejmują:
- Mniejszy dopływ ciepła, zachowujący odporność korozyjną strefy wpływu ciepła.
- Spawanie jednym przejściem dla wielu grubości ścianek, eliminujące złożoność wieloprzebiegową.
- Jednolity wygląd ściegu bez materiału dodatkowego w wielu zastosowaniach.
Wybór odpowiedniej maszyny do spawania rur zależy od typowego zakresu średnic i grubości ścianek. Nasz przewodnik po wyborze ręcznej spawarki laserowej do rur ze stali nierdzewnej zawiera szczegółowe kryteria wyboru i zalecane parametry.
Wybór najlepszej maszyny do stali
Wybór odpowiedniej ręcznej spawarki laserowej do prac ze stalą nierdzewną wymaga oceny kilku czynników wykraczających poza surową moc wyjściową. Jakość źródła lasera, system chłodzenia, elektronika sterująca i certyfikaty mają wpływ na długoterminową wydajność i niezawodność.
Maszyny Xinhong są wyposażone w źródła laserowe od IPG (USA), RAYCUS i GW – światowych liderów znanych z jakości wiązki i sprawności konwersji elektrooptycznej. Systemy sterowania elektrycznego wykorzystują komponenty Schneider Electric dla zwiększonej niezawodności i zgodności z normami europejskimi. Każda maszyna posiada certyfikat ISO 9001:2015 i oznaczenie CE, a także zgodność z RoHS dla pełnego dostępu do rynku europejskiego.
Kluczowe kryteria wyboru obejmują:
- Zakres mocy: Dopasuj moc do typowej grubości materiału. 1500 W pokrywa większość blach; 3000 W obsługuje grubsze płyty.
- System chłodzenia: Chłodzenie obiegiem wody umożliwia długotrwałą pracę. Model 1500 W obsługuje ponad 8 godzin ciągłego spawania.
- Pamięć profili spawania: Model 1500 W przechowuje ponad 50 profili spawania, umożliwiając szybkie przywołanie zoptymalizowanych parametrów.
- Funkcje bezpieczeństwa: Szukaj systemów bezpieczeństwa z blokadami, osłon ochronnych i zgodnych okularów ochronnych.
- Certyfikaty: CE, RoHS i ISO 9001:2015 zapewniają zgodność z przepisami i zapewnienie jakości.
Aby uzyskać kompleksowe porównanie modeli i szczegółowe ramy wyboru, przeczytaj nasz przewodnik po najlepszej ręcznej spawarce laserowej do stali .
Parametry spawania blach stalowych
Spawanie grubszych blach stalowych wymaga starannego dostrojenia parametrów, aby osiągnąć pełny przetop bez wad. W przeciwieństwie do cienkich blach, płyty o grubości 3 mm i większej wymagają większej mocy lasera, mniejszych prędkości spawania i odpowiednich prędkości podawania drutu, gdy potrzebny jest materiał dodatkowy.
Ogólne wytyczne dotyczące parametrów spawania blach ze stali nierdzewnej:
- Płyta 3 mm: Laser 1500 W, prędkość spawania około 0,8–1,2 m/min, możliwe przetopienie w jednym przejściu.
- Płyta o grubości 4–5 mm: Laser 2000 W, zmniejszona prędkość spawania, może wymagać wielokrotnych przejść lub drutu spawalniczego.
- Płyta o grubości 6 mm i więcej: Laser 3000 W, spawanie wieloprzebiegowe z podawaniem drutu w celu całkowitego wypełnienia złącza.
Układ chłodzenia wodnego jest kluczowy przy spawaniu blach, ponieważ wyższe poziomy mocy generują więcej ciepła. Wodne układy chłodzenia firmy Xinhong utrzymują stabilne temperatury robocze podczas długotrwałego spawania, zapewniając stałą jakość wiązki i zapobiegając dryfowi termicznemu, który mógłby zagrozić integralności spoiny.
Wybór gazu osłonowego również ma znaczenie. W przypadku stali nierdzewnej standardowym wyborem jest argon, chociaż mieszaniny argonu i helu mogą poprawić przetopienie na grubszych odcinkach. Natężenie przepływu gazu wynosi zazwyczaj od 15 do 25 l/min, w zależności od geometrii złącza i prędkości spawania. Szczegółowe tabele parametrów i instrukcje konfiguracji znajdują się w naszym przewodniku po parametrach spawania blach stalowych ręczną spawarką laserową .
Poza stalą nierdzewną: powiązane zastosowania
Chociaż niniejszy przewodnik koncentruje się na stali nierdzewnej, wszechstronność ręcznego spawania laserowego obejmuje również inne materiały. Dla wytwórców pracujących również z aluminium, Przenośna spawarka laserowa do aluminium: wskazówki i najlepsze praktyki omawia zagadnienia specyficzne dla spawania aluminium. A dla osób oceniających dostawców, Najlepsi producenci ręcznych spawarek światłowodowych w Chinach [aktualizacja 2026] zawiera przegląd rynku, który pomoże Państwu podejmować świadome decyzje dotyczące zaopatrzenia.
Podsumowanie
Ręczne spawanie laserowe zrewolucjonizowało obróbkę stali nierdzewnej, zapewniając precyzję, szybkość i jakość, których tradycyjne metody nie są w stanie dorównać. Niezależnie od tego, czy spawają Państwo cienką blachę na potrzeby sprzętu kuchennego, uszczelniają rury ze stali nierdzewnej do zastosowań spożywczych, czy łączą grubsze płyty na elementy konstrukcyjne, wybór odpowiedniej maszyny i parametrów jest niezbędny.
Firma Shandong Xinhong CNC Technology Co., Ltd. oferuje pełną gamę ręcznych spawarek światłowodowych – od 1000 W do 3000 W – wyposażonych w światowej klasy źródła laserowe, komponenty elektryczne Schneider oraz pełne certyfikaty CE/RoHS/ISO 9001:2015. Aby omówić Państwa konkretne wymagania spawalnicze, skontaktuj się z naszym zespołem technicznym w celu uzyskania spersonalizowanej konsultacji.