
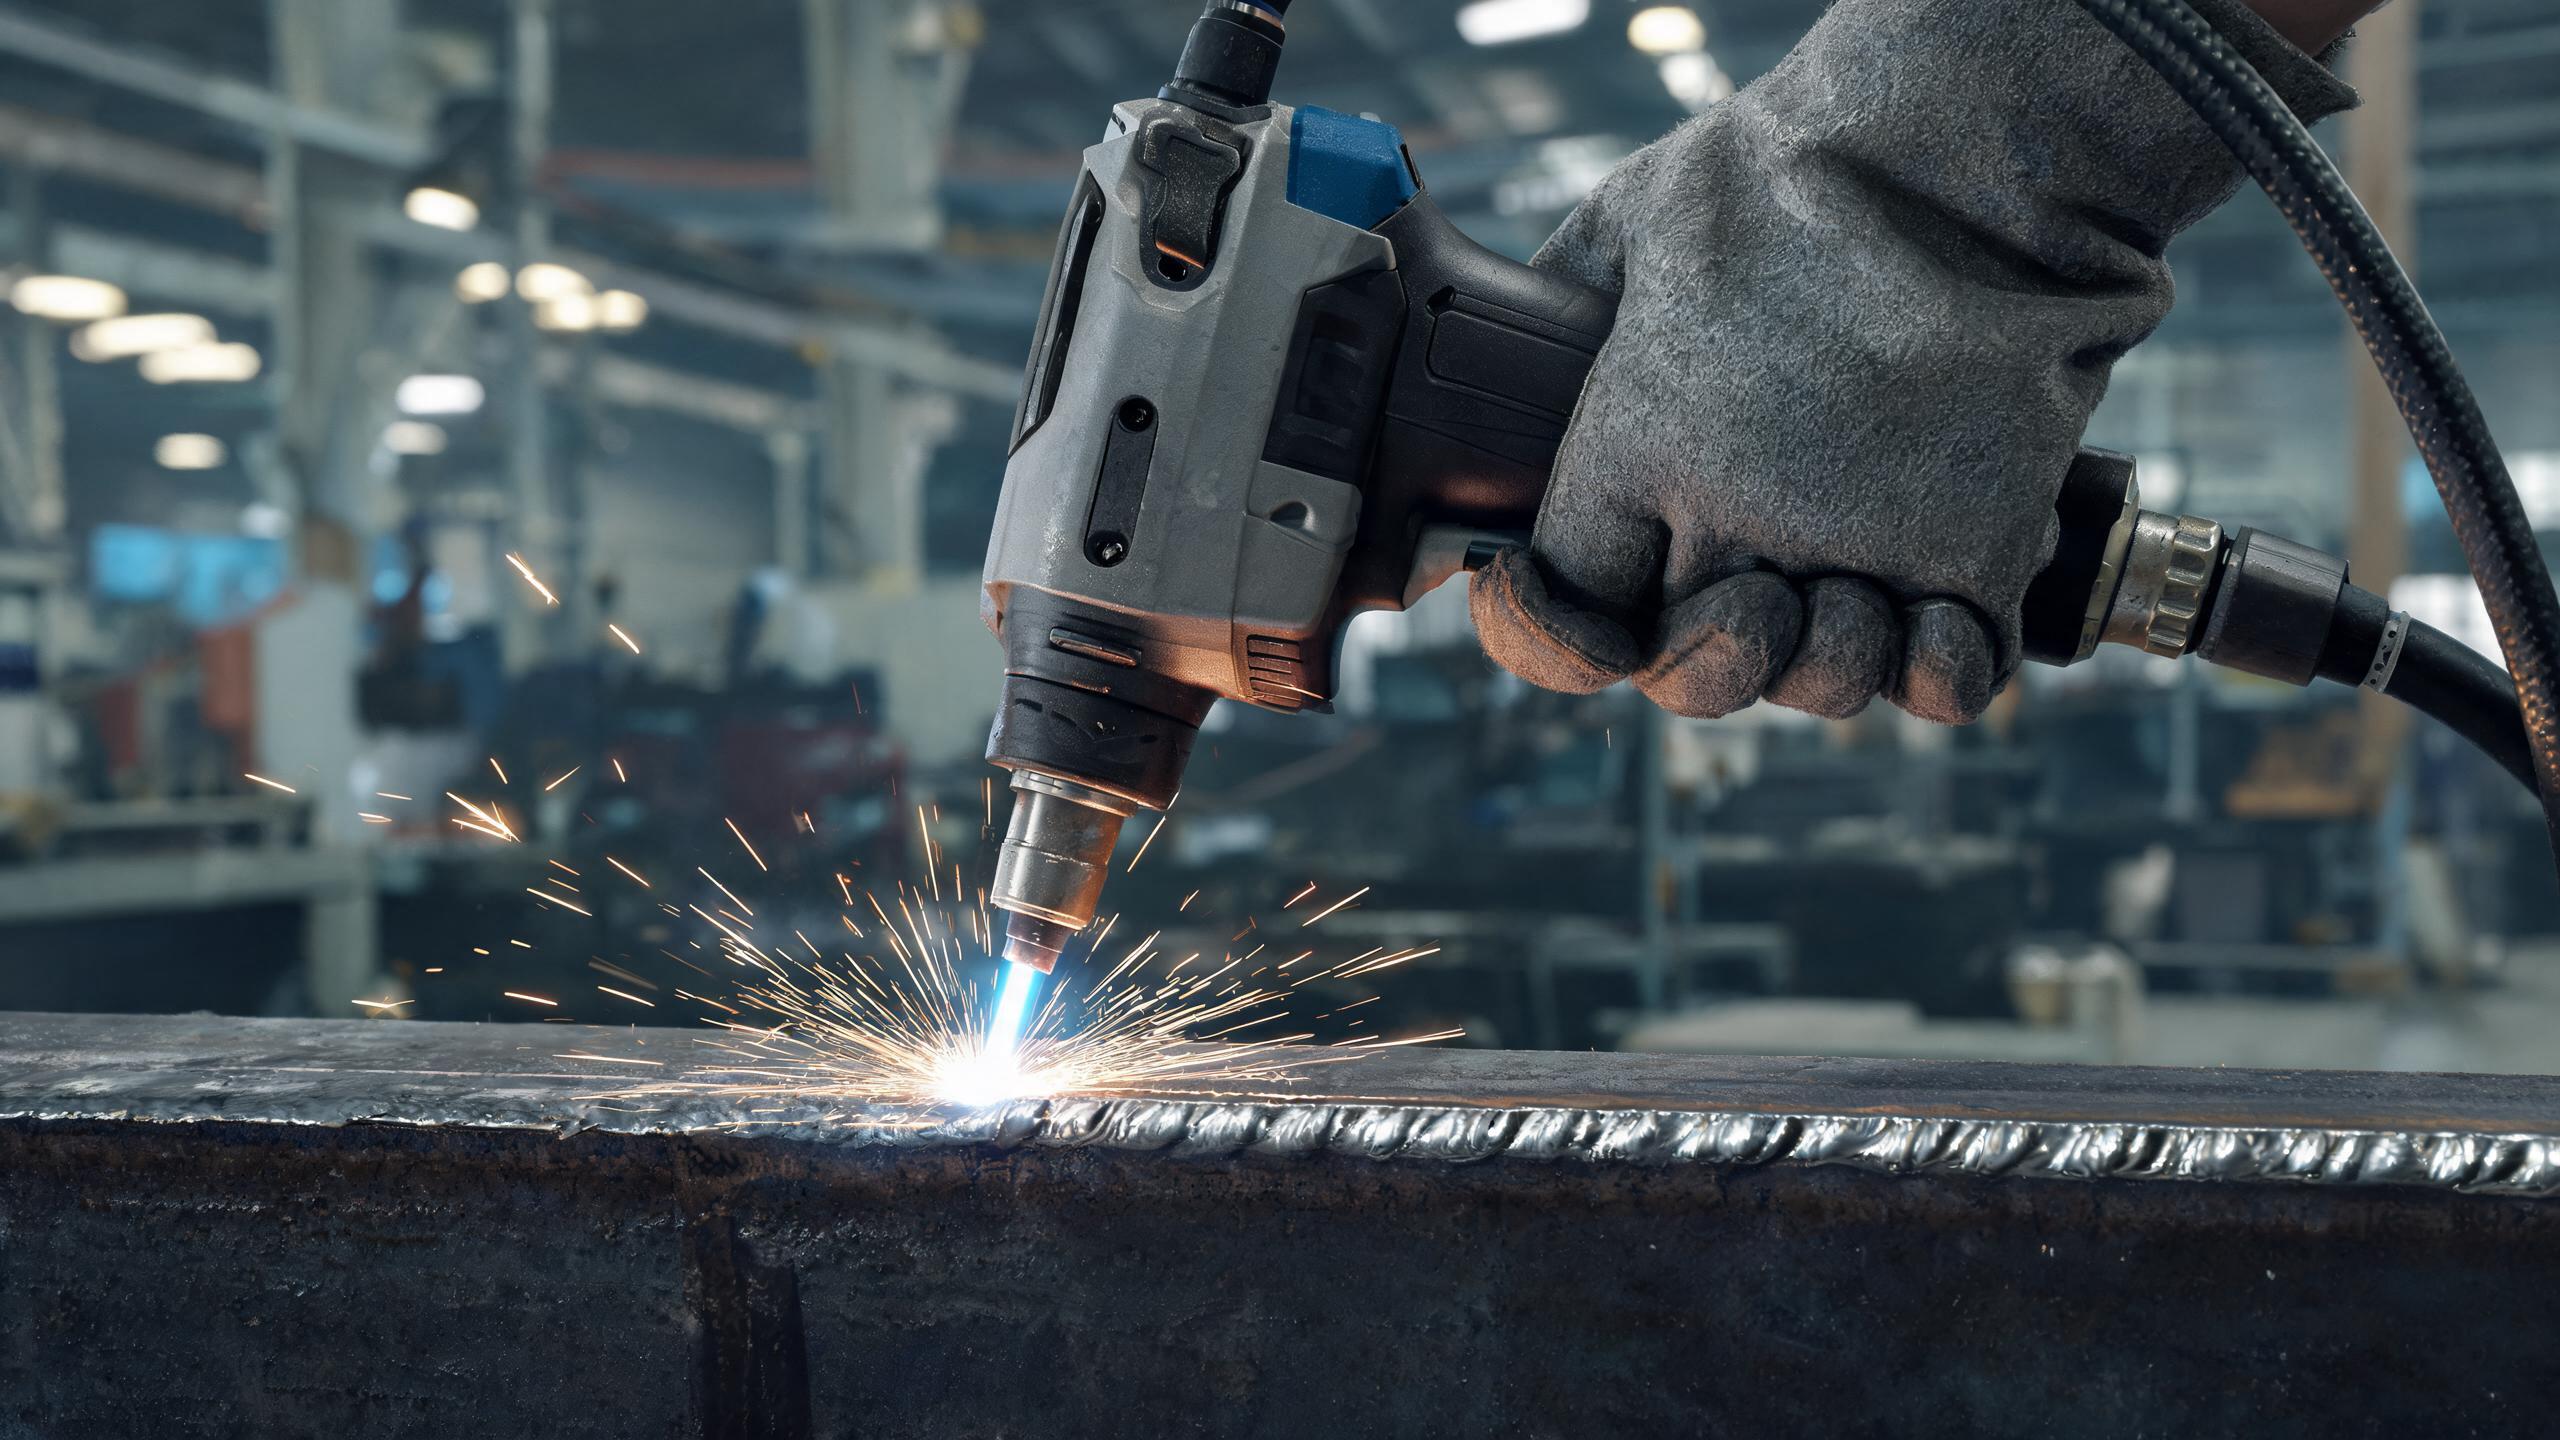
Poradnik techniczny dotyczący spawania blachy stalowej ręczną spawarką laserową, obejmujący zalecane ustawienia mocy w zależności od grubości blachy, parametry przetopienia, wymagania dotyczące chłodzenia oraz praktyczne wskazówki dotyczące uzyskiwania czystych, powtarzalnych spoin.
Spawanie blachy stalowej ręczną spawarką laserową: podstawy
Blacha stalowa jest jednym z najczęściej stosowanych materiałów w konstrukcjach stalowych, budowie maszyn i produkcji ciężkiego sprzętu. Ręczna ręczna spawarka laserowa spawarka laserowa wnosi elastyczność do spawania blach, której nie oferują stałe systemy bramowe – operator może swobodnie poruszać się wokół dużych blach, spawać w dowolnej pozycji i docierać do narożników oraz krawędzi bez przestawiania przedmiotu obrabianego. Zrozumienie odpowiednich parametrów dla każdej grubości blachy jest niezbędne do uzyskania mocnych, czystych spoin przy minimalnych odkształceniach cieplnych.
Ustawienia mocy w zależności od grubości blachy
Zakres ręcznej spawarki laserowej do stali nierdzewnej jest dostępna w wersjach 1000 W, 1500 W, 2000 W i 3000 W. Każdy poziom mocy ma praktyczny zakres grubości blachy, w którym działa optymalnie:
- 1000 W – Najlepsza do cienkich blach (1–2 mm). Zapewnia czyste spoiny na lekkiej blasze stalowej przy minimalnym wprowadzaniu ciepła. Unikaj przekraczania 2 mm – niewystarczające przetopienie prowadzi do słabych połączeń.
- 1500 W – Najczęściej stosowany poziom do spawania blach. Zapewnia maksymalne przetopienie 3 mm w stali nierdzewnej i aluminium, z powtarzalnością ściegu ±0,1 mm. Idealny do większości zadań spawania blach.
- 2000 W – Rozszerza możliwości do blach o grubości 3–4 mm. Nadaje się do wsporników konstrukcyjnych, obudów maszyn i zespołów ze średniej grubości blachy.
- 3000 W – Przeznaczona do grubych blach (4 mm+). Zapewnia głębokie przetopienie i dużą prędkość spawania w ciężkich zastosowaniach konstrukcyjnych.
Kluczowe parametry spawania do kontrolowania
Moc lasera i głębokość przetopienia
Głębokość przetopienia jest określana głównie przez moc lasera i prędkość spawania. Dla modelu 1500 W pracującego na blasze ze stali nierdzewnej o grubości 3 mm kluczowe parametry to:
- Ustawienie mocy: 1200–1500 W (dostosować w zależności od przygotowania złącza)
- Prędkość spawania: zazwyczaj 10–20 mm/s dla pełnego przetopienia blachy 3 mm
- Maksymalne przetopienie: 3 mm w stali nierdzewnej i aluminium
- Powtarzalność ściegu: ±0,1 mm na całej długości spoiny
W przypadku grubszych blach należy proporcjonalnie zwiększyć moc i zmniejszyć prędkość spawania – ale zawsze najpierw przetestować na próbce. Nadmierna moc przy dużej prędkości powoduje podtopienia, a niewystarczająca moc przy małej prędkości powoduje nadmierne nadlewanie.
Tryb impulsowy a tryb fali ciągłej
Większość ręcznych spawarek laserowych ze światłowodem oferuje tryb ciągły (CW) i impulsowy:
- Tryb CW – dostarcza stałą moc do głębokiego przetopienia. Najlepszy do grubszych blach i spoin konstrukcyjnych wymagających pełnego wtopienia.
- Tryb impulsowy – naprzemiennie stosuje wysoką moc szczytową i przerwy. Zmniejsza całkowite wprowadzanie ciepła, co czyni go idealnym do cienkich blach i zastosowań wrażliwych na ciepło, gdzie należy zminimalizować odkształcenia.
Podawanie drutu i materiał dodatkowy
Do spawania blach wymagającego wypełniania szczelin lub wzmocnienia niezbędny jest zintegrowany system podawania drutu. Kluczowe uwagi:
- Średnica drutu: 0,8–1,2 mm jest standardem do spawania blach
- Materiał drutu: dopasować do materiału rodzimego – używać drutu ze stali nierdzewnej do blachy nierdzewnej, drutu ze stali węglowej do blachy węglowej
- Prędkość podawania: powinna być zrównoważona z prędkością spawania i mocą lasera; zbyt duża powoduje rozpryski, zbyt mała powoduje niewystarczające wypełnienie
Chłodzenie i zarządzanie ciepłem
Spawanie blach generuje znaczne ilości ciepła, zwłaszcza przy grubych blachach i długich spoinach. System chłodzenia z obiegiem wody w modelu 1500 W umożliwia ciągłą pracę przez ponad 8 godzin, utrzymując stabilną temperaturę źródła lasera przez całą zmianę. Kluczowe uwagi dotyczące chłodzenia:
- Ustawienie temperatury chłodziarki: postępować zgodnie z zalecanym zakresem producenta – zazwyczaj 20–25°C
- Jakość czynnika chłodzącego: stosować wodę destylowaną lub dejonizowaną, aby zapobiec osadzaniu się kamienia w obiegu chłodzenia
- Częstotliwość przeglądów: sprawdzać poziom czynnika chłodzącego i stan filtra co tydzień podczas ciągłej produkcji
Praktyczne wskazówki dotyczące wysokiej jakości spawania blach
- Odpowiednio przygotować złącze – zgorzelina, rdza i olej muszą zostać usunięte z powierzchni blachy przed spawaniem. Zanieczyszczenia są główną przyczyną porowatości.
- Utrzymanie stałej prędkości przesuwu – zmiany prędkości powodują nierówny profil ściegu i niejednolite przetopienie. Stosować prowadnicę lub przyrząd do prostych spoin.
- Kontrolować wysunięcie drutu – utrzymywać stały wysuw drutu dodatkowego (zazwyczaj 8–12 mm od końcówki kontaktowej), aby zapewnić stabilny łuk i podawanie.
- Stosować argon jako gaz osłonowy – natężenie przepływu 15–20 l/min jest typowe do spawania blach. Niewystarczająca osłona powoduje utlenianie i odbarwienia.
- Zapisywać zoptymalizowane profile – model 1500 W przechowuje ponad 50 profili spawania. Po zweryfikowaniu parametrów dla konkretnej grubości blachy zapisz je, aby móc je natychmiast przywołać przy przyszłych pracach.
Lista kontrolna kontroli jakości
| Parametr | Zakres akceptowalny |
|---|---|
| Szerokość ściegu | Jednolita na całej długości spoiny |
| Powtarzalność ściegu | Odchylenie ±0,1 mm (model 1500 W) |
| Przetopienie | Pełne wtopienie na grubości blachy |
| Kolor powierzchni | Srebrny do jasnosłomkowego (prawidłowa osłona) |
| Podtopienie | Brak widocznych na krawędziach ściegu |
Certyfikacja do zastosowań przemysłowych
Do spawania blach w branżach regulowanych certyfikacja maszyny jest niepodlegająca negocjacjom. Ręczne spawarki laserowe Xinhong CNC są certyfikowane CE i RoHS, produkowane zgodnie z systemem zarządzania jakością ISO 9001:2015. Źródła laserowe od IPG, RAYCUS i GW zapewniają stałą jakość wiązki w pełnym zakresie mocy.