
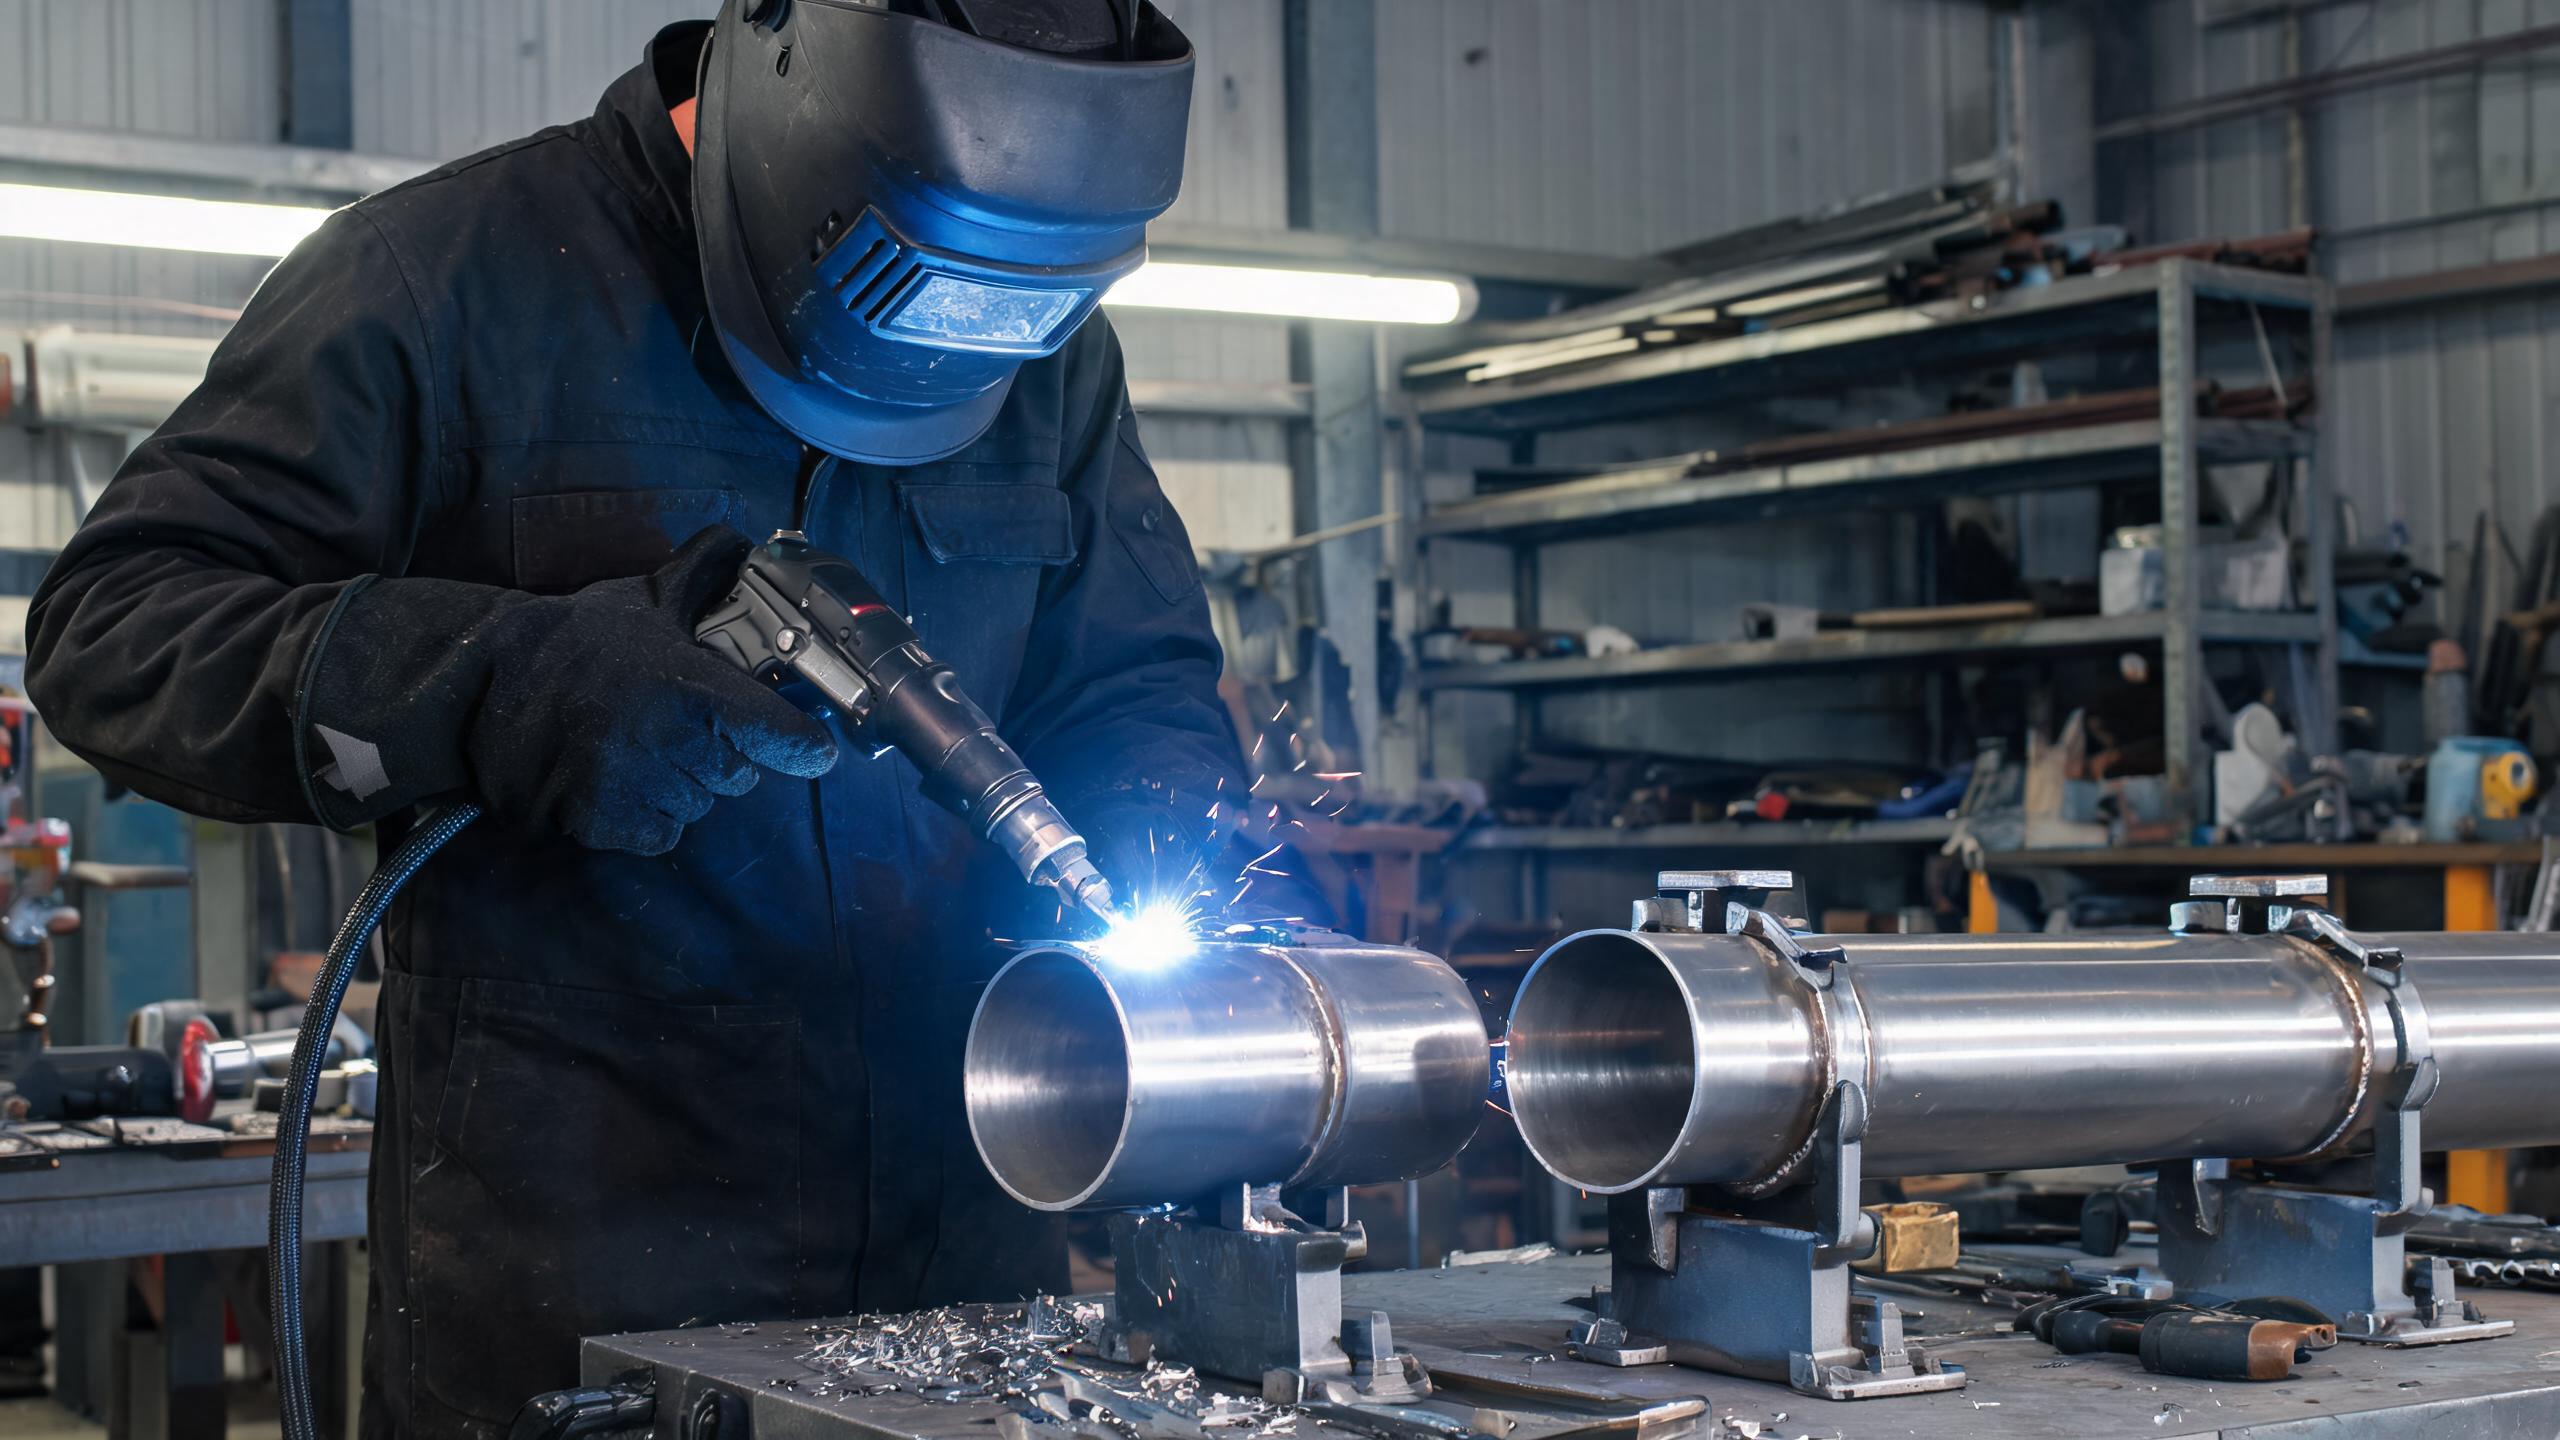
Przewodnik dla kupujących dotyczący wyboru odpowiedniej ręcznej spawarki laserowej do zastosowań z rurami ze stali nierdzewnej, obejmujący wybór mocy, typy złączy, głębokość penetracji, wymagania dotyczące chłodzenia i kryteria precyzji w zakresie maszyn 1000W–3000W.
Dlaczego ręczne spawarki laserowe sprawdzają się w spawaniu rur ze stali nierdzewnej
Rury ze stali nierdzewnej są stosowane w przetwórstwie spożywczym, transporcie chemikaliów, balustradach architektonicznych i układach wydechowych – w zastosowaniach, w których jakość spoiny bezpośrednio wpływa na odporność korozyjną i integralność konstrukcji. A ręczna spawarka laserowa daje operatorom swobodę manewrowania wokół zakrzywionych powierzchni rur i ciasnych geometrii złączy, do których nie docierają stacjonarne stanowiska spawalnicze. W porównaniu z tradycyjnym spawaniem TIG, przenośne spawarki laserowe światłowodowe zapewniają węższą strefę wpływu ciepła, większą prędkość spawania i znacznie czystszy wygląd ściegu przy minimalnej obróbce po spawaniu.
Kluczowe kryteria wyboru spawarki do rur
1. Dopasuj moc lasera do grubości ścianki rury
Najważniejszym czynnikiem jest dopasowanie mocy lasera do grubości ścianki rury, którą zamierzasz spawać. Ogólna wytyczna dla rur ze stali nierdzewnej:
- 1000 W – odpowiednia do rur o cienkich ściankach o grubości do około 2 mm. Idealna do rur dekoracyjnych i lekkich elementów wydechowych.
- 1500 W – zapewnia maksymalną penetrację do 3 mm w stali nierdzewnej. Model 1500W zapewnia stałość ściegu ±0,1 mm, co czyni go najbardziej uniwersalnym wyborem dla standardowych rur.
- 2000 W – penetruje rury o grubszych ściankach (około 3–4 mm), odpowiednia do cięższych przemysłowych systemów rurowych.
- 3000 W – przeznaczona do rur o grubych ściankach i wymagających zastosowań konstrukcyjnych, gdzie wymagana jest głęboka penetracja i wysoka wydajność osadzania.
Jeśli Twoja praca obejmuje głównie standardowe rury o grubości ścianki 1–3 mm, model 1500W ręczna spawarka laserowa oferuje najlepszy balans między możliwościami, kosztem i precyzją.
2. Oceń jakość wiązki i stałość spoiny
W spawaniu rur stałość ściegu jest równie ważna jak penetracja. Stały ścieg zapewnia równomierną odporność korozyjną na całej długości złącza – co jest kluczowe dla rur sanitarnych i chemicznych. Model 1500W osiąga stałość ściegu ±0,1 mm, co oznacza, że każdy przejazd spawalniczy daje przewidywalny i powtarzalny profil spoiny. Ten poziom precyzji zmniejsza liczbę poprawek i braków podczas kontroli, zwłaszcza w produkcji seryjnej zespołów rurowych.
3. Rozważ system chłodzenia do ciągłej produkcji
Spawanie rur często obejmuje długie, ciągłe spoiny – spoiny obwodowe na złączach rur mogą rozciągać się na znaczne odległości. System chłodzenia z obiegiem wody jest niezbędny do utrzymania stabilności źródła lasera podczas długotrwałej pracy. Konstrukcja z chłodzeniem wodnym modelu 1500W umożliwia ciągłą pracę przez ponad 8 godzin, co pozwala jednemu operatorowi ukończyć pełne zmiany produkcyjne bez przestojów termicznych. Maszyny chłodzone powietrzem, choć lżejsze, zazwyczaj nie są w stanie utrzymać wymaganego cyklu pracy w przemysłowej produkcji rur.
4. Oceń głowicę spawalniczą i manewrowość
Ręczne głowice spawalnicze muszą swobodnie obracać się wokół obwodu rury i mieć dostęp do tylnej strony złączy w ciasnych przestrzeniach. Szukaj konstrukcji głowicy skanującej, która umożliwia dostępne pozycjonowanie złącza pod wieloma kątami. Możliwość zapisywania i przywoływania profili spawania jest również cenna – operatorzy spawający wielokrotnie rury o tej samej średnicy i materiale mogą zapisać zoptymalizowane parametry i natychmiast przełączać się między zadaniami.
Typowe typy złączy rurowych i zalecenia
| Typ złącza | Typowa grubość ścianki | Zalecana moc |
|---|---|---|
| Złącze doczołowe (rura prosta) | 1–2 mm | 1000 W–1500 W |
| Złącze teowe (odgałęzienie) | 2–3 mm | 1500 W |
| Spoina obwodowa (kołnierz do rury) | 2–3 mm | 1500W–2000W |
| Złącze konstrukcyjne o grubej ściance | 3 mm+ | 2000 W–3000 W |
Praktyczne wskazówki dotyczące spawania rur ze stali nierdzewnej
- Oczyść powierzchnię rury przed spawaniem – olej, tlenki i zanieczyszczenia są głównymi przyczynami porowatości w spoinach ze stali nierdzewnej.
- Stosować argon jako gaz osłonowy w celu ochrony jeziorka spawalniczego przed utlenianiem, zwłaszcza po stronie graniowej złączy doczołowych.
- Ustaw prędkość podawania drutu tak, aby odpowiadała prędkości spawania – zbyt duża ilość materiału dodatkowego powoduje nadmierny wzmocnienie spoiny, zbyt mała powoduje podtopienia.
- Przetestuj parametry na próbce o tej samej średnicy i materiale rury przed rozpoczęciem spawania produkcyjnego.
Zgodność i certyfikaty
Dla kupujących dostarczających na rynki europejskie należy upewnić się, że maszyna posiada certyfikaty CE i RoHS. Aplikacje Xinhong CNC ręcznej spawarki laserowej do stali nierdzewnej są certyfikowane CE i RoHS, a firma działa zgodnie z systemem zarządzania jakością ISO 9001:2015 – obejmującym badania i rozwój, produkcję oraz serwis posprzedażowy. Certyfikaty te potwierdzają, że sprzęt spełnia europejskie normy bezpieczeństwa i ochrony środowiska wymagane w przemysłowych zakładach produkcji rur.