
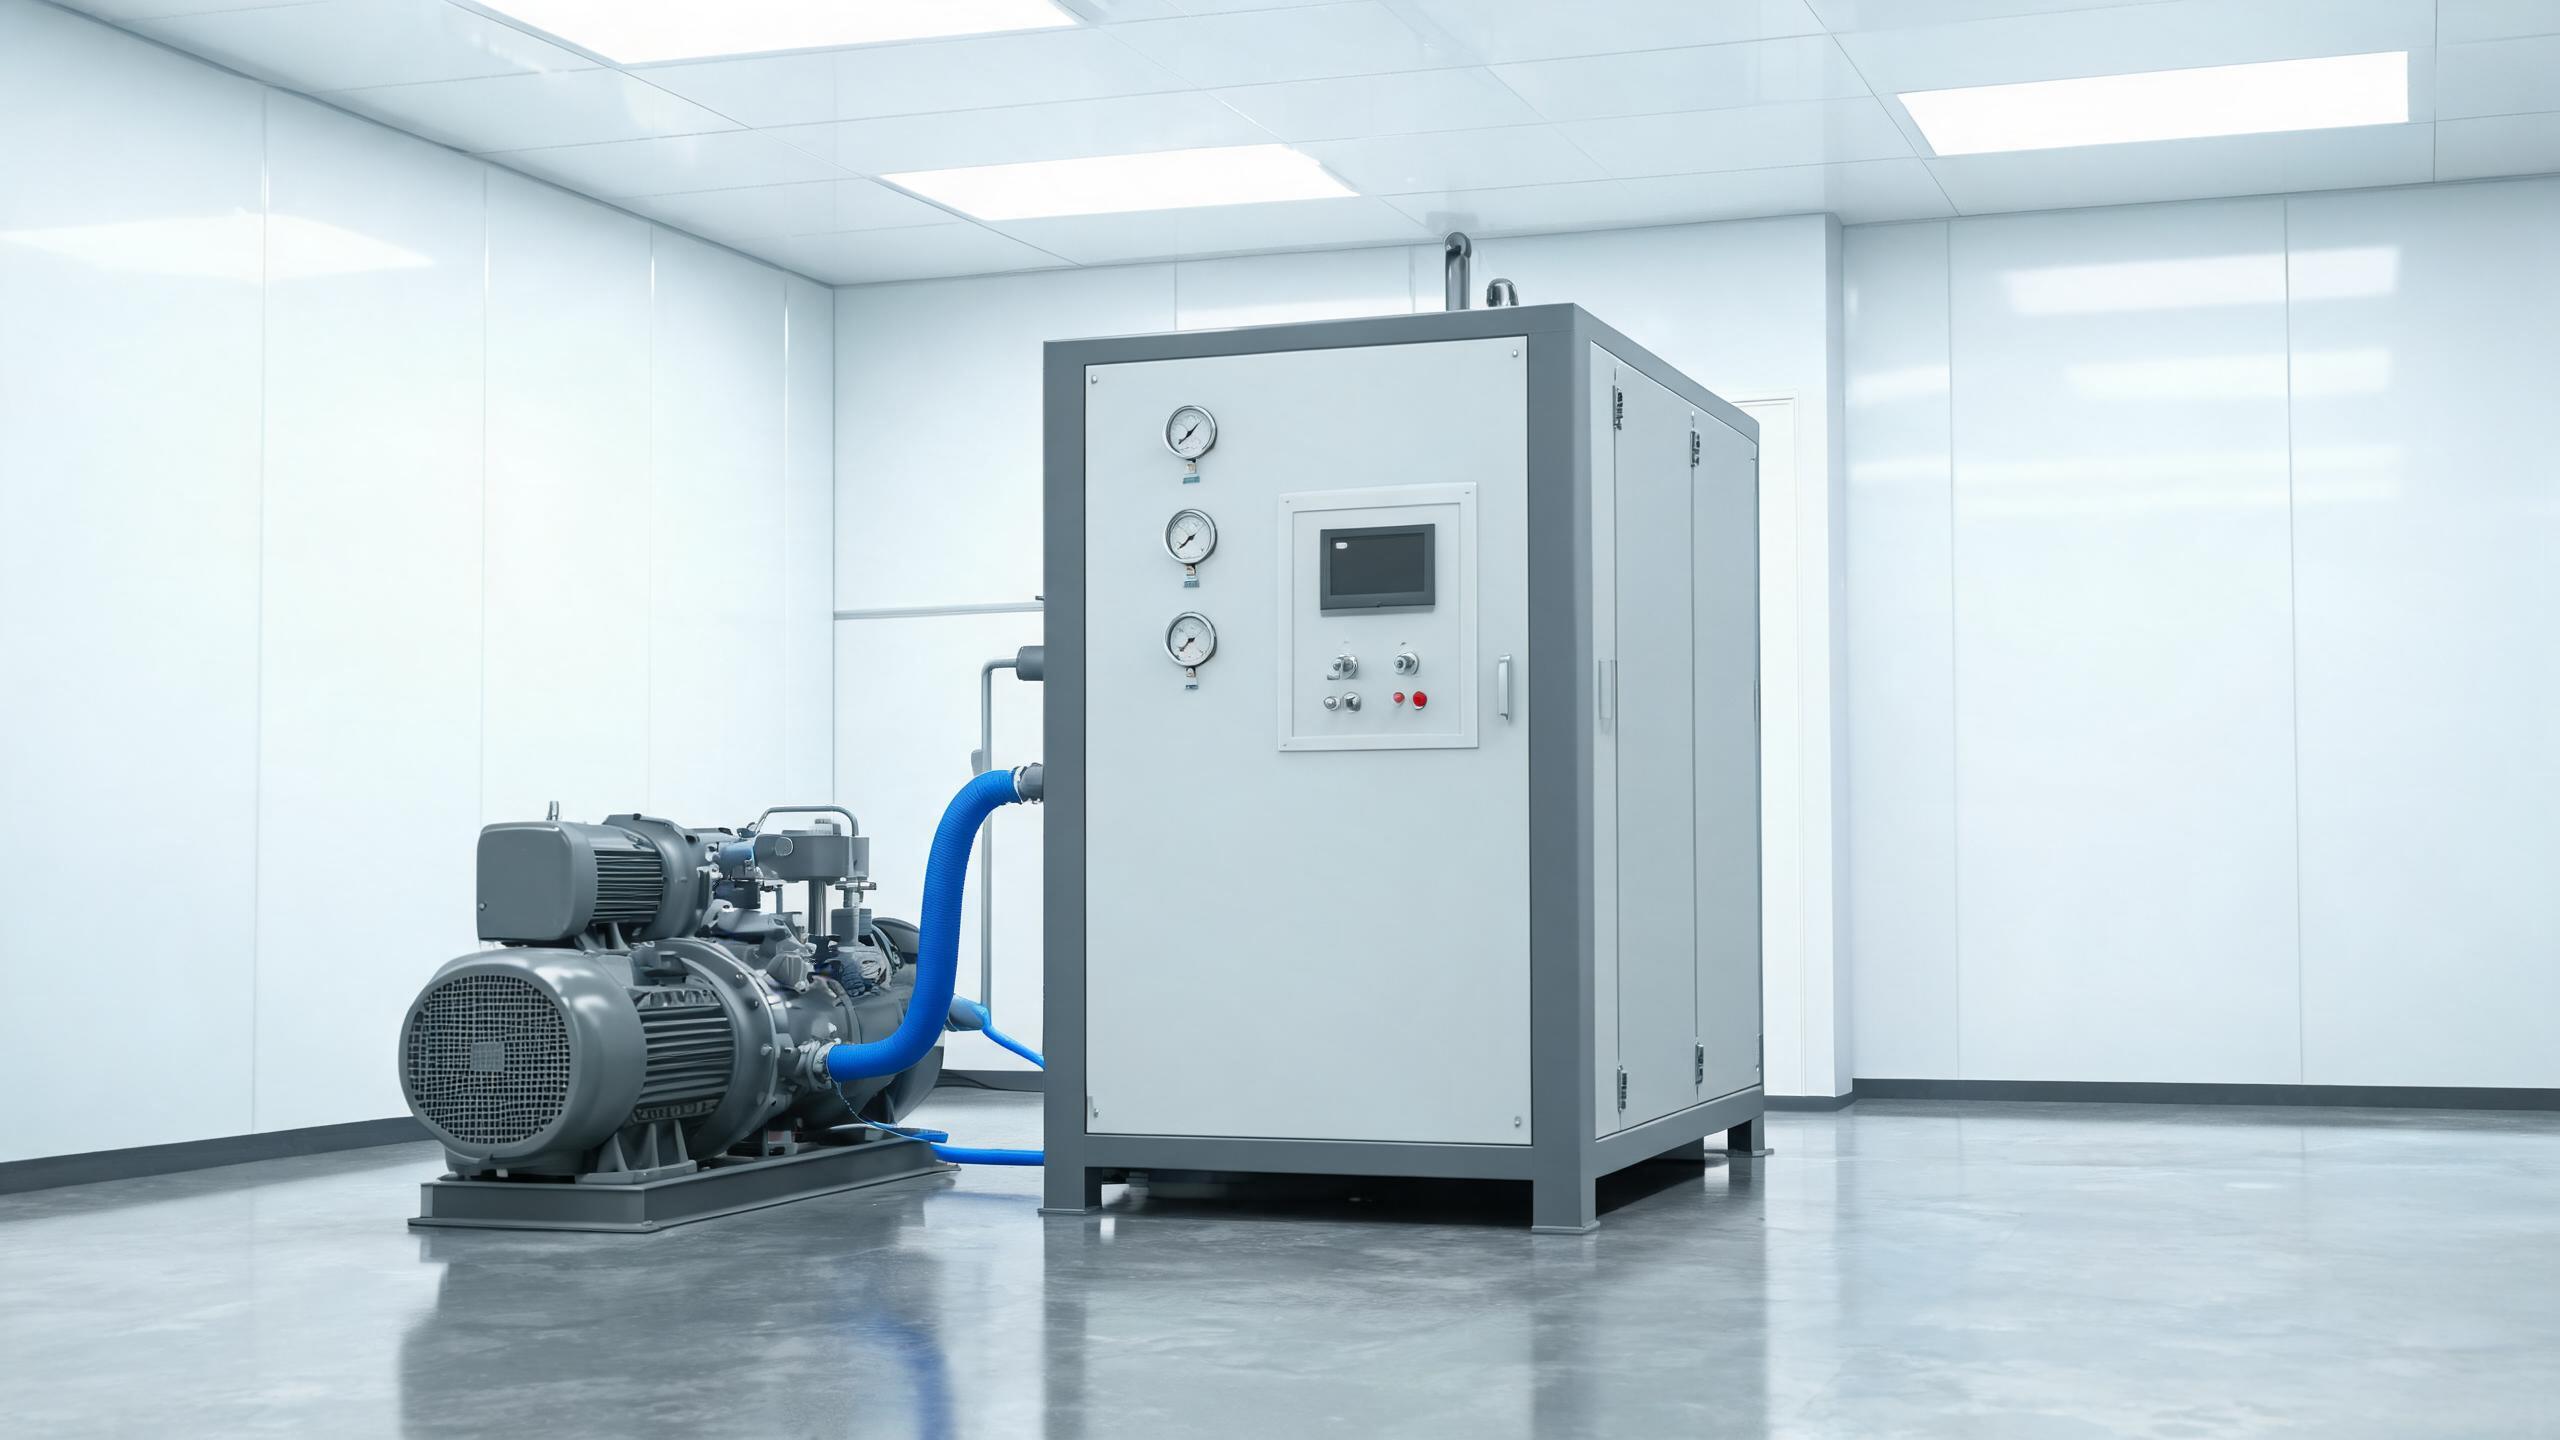
Praktyczny przewodnik dla użytkowników cięcia laserowego: dlaczego azot jest potrzebny (zapobieganie utlenianiu, poprawa jakości krawędzi), typy generatorów azotu (PSA vs membranowe), kryteria wyboru (natężenie przepływu, czystość, ciśnienie) oraz dopasowanie wydajności generatora do mocy lasera.
Dlaczego cięcie laserowe wymaga azotu
Gdy laser światłowodowy tnie metal, gaz wspomagający pod wysokim ciśnieniem wydmuchuje stopiony materiał ze szczeliny cięcia. Wybór gazu ma bezpośredni wpływ na jakość cięcia, prędkość i koszt. Chociaż tlen jest powszechnie stosowany do grubej stali węglowej (reakcja egzotermiczna dodaje ciepło cięcia), azot jest preferowanym wyborem do stali nierdzewnej, aluminium oraz wtedy, gdy potrzebne są czyste krawędzie bez tlenków na stali węglowej.
Oto dlaczego azot ma znaczenie:
- Zapobiega utlenianiu - Azot jest gazem obojętnym. Stosowany jako gaz wspomagający zapobiega utlenianiu krawędzi cięcia, co jest kluczowe dla elementów ze stali nierdzewnej, które muszą zachować odporność na korozję.
- Czystsze krawędzie - Cięcie azotem daje jasne, błyszczące krawędzie, które często nie wymagają obróbki wykańczającej. Zmniejsza to czas i koszty dalszej obróbki.
- Lepsza spawalność - Krawędzie bez tlenków spawają się bardziej niezawodnie. Jeśli cięte elementy będą później spawane, krawędzie cięte azotem eliminują konieczność szlifowania warstw tlenków.
- Przyczepność farb i powłok - Powierzchnie bez tlenków bardziej równomiernie przyjmują farby, proszkowe powłoki i inne wykończenia.
- Szybsze cięcie cienkich materiałów - W przypadku cienkiej blachy azot może umożliwić większe prędkości cięcia w porównaniu z tlenem, ponieważ nie ma potrzeby kontrolowania reakcji egzotermicznej.
Kompromisem jest koszt. Azot zużywany podczas cięcia pod wysokim ciśnieniem szybko się sumuje, gdy kupuje się azot w butlach lub ciekły. W tym miejscu generatorem azotu staje się strategiczną inwestycją.
Rodzaje generatorów azotu: PSA vs. Membranowe
Dwie główne technologie dominują w produkcji azotu na miejscu: Adsorpcja zmiennociśnieniowa (PSA) i separacja membranowa. Obie pozyskują azot ze sprężonego powietrza (które zawiera 78% azotu), ale działają inaczej.
Generatory azotu PSA
Systemy PSA wykorzystują węglowe sito molekularne (CMS) do adsorpcji tlenu i innych cząsteczek pod ciśnieniem, umożliwiając przepływ azotu. Dwie wieże naprzemiennie przechodzą cykle adsorpcji i regeneracji, zapewniając ciągłe dostawy azotu. Generatory PSA mogą osiągać czystość do 99,999%, co czyni je standardowym wyborem do cięcia laserowego, gdzie wysoka czystość i natężenie przepływu są niezbędne.
Membranowe generatory azotu
Systemy membranowe wykorzystują membrany z włókien kapilarnych, które umożliwiają przepływ gazów szybciej przenikających (tlen, para wodna), podczas gdy azot przepływa przez kanały włókien. Generatory membranowe są kompaktowe, ciche i mają mniej ruchomych części, ale zazwyczaj osiągają niższą czystość (do 99,5%) i niższe natężenia przepływu niż systemy PSA.
| Cecha | PSA | Membrana |
|---|---|---|
| Maksymalna czystość | Do 99,999% | Do 99,5% |
| Natężenie przepływu | Wysokie | Umiarkowany |
| Zajmowana powierzchnia | Większa | Kompaktowa |
| Konserwacja | Wymiana CMS co 5–10 lat | Wymiana membrany co 5–10 lat |
| Najlepszy do | Cięcie laserowe o wysokiej czystości i dużej objętości | Zastosowania o niskiej czystości, ograniczona przestrzeń |
W przypadku większości zastosowań cięcia laserowego zalecane są generatory azotu PSA ze względu na wyższą czystość i wydajność przepływu.
Jak wybrać generator azotu do cięcia laserowego
1. Wymagania dotyczące czystości
W cięciu laserowym czystość azotu bezpośrednio wpływa na jakość krawędzi. Większość zastosowań cięcia wymaga czystości 99,9% lub wyższej. W przypadku cięcia stali nierdzewnej i aluminium, gdzie utlenianie krawędzi musi być całkowicie wyeliminowane, zalecana jest czystość 99,99%. Generatory PSA mogą niezawodnie zapewnić te poziomy czystości.
2. Natężenie przepływu
Natężenie przepływu (mierzone w Nm³/h lub l/min) musi odpowiadać zużyciu gazu przez laserową maszynę tnącą, które zależy od:
- Moc lasera - Maszyny o większej mocy zazwyczaj wymagają wyższego ciśnienia gazu wspomagającego i większego przepływu.
- Grubość materiału - Grubsze materiały wymagają wyższego ciśnienia i dłuższego podawania gazu na jedno cięcie.
- Średnica dyszy - Większe dysze zużywają więcej gazu.
- Prędkość cięcia - Szybsze cięcie oznacza większe zużycie gazu w jednostce czasu.
Ogólna zasada: należy dobrać wydajność przepływu generatora na 1,2 do 1,5 razy szczytowe zużycie azotu przez laserową maszynę tnącą, aby zapewnić stabilne ciśnienie podczas ciągłej pracy.
3. Ciśnienie
Cięcie laserowe wymaga stabilnego, wysokiego ciśnienia azotu – zazwyczaj 1,0 do 2,5 MPa (10 do 25 barów) w zależności od materiału i grubości. Wahania ciśnienia powodują niestabilną jakość cięcia. Należy zapewnić, aby generator i system sprężarek utrzymywały stabilne ciśnienie przy wymaganym natężeniu przepływu. Osobny zbiornik buforowy między generatorem a maszyną tnącą pomaga tłumić skoki i spadki ciśnienia.
4. Zasilanie sprężonym powietrzem
Generatory azotu nie wytwarzają azotu z niczego – oddzielają go ze sprężonego powietrza. Jakość i wydajność sprężarki powietrza bezpośrednio wpływają na działanie generatora. Wymagania obejmują:
- Bezolejowe lub filtrowane sprężone powietrze - Zanieczyszczenie olejem niszczy CMS lub membranę.
- Odpowiednia wydajność powietrza - Sprężarka musi dostarczać wystarczającą ilość powietrza, aby zasilić generator przy pełnej wydajności. Generatory PSA zazwyczaj wymagają 3–5 objętości sprężonego powietrza na każdą objętość wyprodukowanego azotu.
- Osuszacz powietrza - Wilgoć musi zostać usunięta, zanim powietrze wejdzie do generatora, aby chronić medium separacyjne.
5. Cykl pracy i redundancja
Należy wziąć pod uwagę, ile godzin dziennie pracuje operacja cięcia. W przypadku produkcji ciągłej należy wybrać generator przystosowany do pracy 24/7. Jeśli kluczowy jest czas pracy, warto rozważyć dwuwieżowy system PSA, który może pracować podczas serwisowania jednej wieży, lub zapasowe źródło azotu na okresy konserwacji.
Dopasowanie generatora azotu do lasera tnącego
Aby prawidłowo dobrać generator azotu, należy znać specyfikację zużycia azotu przez laserową maszynę tnącą. Kluczowe dane:
- Maksymalne natężenie przepływu gazu przez dyszę (z danych technicznych maszyny)
- Zakres ciśnienia roboczego
- Typowa dzienna liczba godzin cięcia z użyciem azotu
- Asortyment materiałów i zakres grubości
Na przykład laser światłowodowy o mocy 3000 W tnący stal nierdzewną o różnych grubościach może wymagać natężenia przepływu azotu od 500 do 3000 l/min, w zależności od dyszy i grubości materiału. Maszyna o dużej mocy 12 000 W tnąca grubą stal nierdzewną może wymagać znacznie wyższych natężeń przepływu. Zawsze należy skonsultować się zarówno z producentem maszyny laserowej, jak i dostawcą generatora azotu, aby zweryfikować wymagania dotyczące dopasowania.
Oszczędności kosztów: produkcja na miejscu a zakup azotu
Chociaż generator azotu wymaga początkowej inwestycji kapitałowej, okres zwrotu często wynosi 12 do 24 miesięcy dla zakładów z regularnym zapotrzebowaniem na azot do cięcia. Kluczowe czynniki:
- Azot luzem - Płacisz za dostawę, magazynowanie, straty parowania i wynajem zbiornika. Koszty wahają się w zależności od cen dostawcy.
- Azot w butlach - Najdroższy na jednostkę objętości; odpowiedni tylko przy bardzo niskim zużyciu.
- Produkcja na miejscu - Głównym kosztem jest energia elektryczna dla sprężarki powietrza. Po spłaceniu systemu koszt azotu spada do ułamka kosztu zakupionego gazu.
W przypadku zakładów o dużej skali produkcji oszczędności mogą być znaczne. Zakład wydający 2000–5000 USD miesięcznie na azot luzem może stwierdzić, że generator PSA zwraca się w znacznie krótszym czasie niż dwa lata.
Kwestie instalacji i integracji
Dodając generator azotu do operacji cięcia laserowego, należy zaplanować:
- Powierzchnia podłogi - Generatory PSA wymagają miejsca na podłodze dla generatora, sprężarki powietrza, osuszacza i zbiornika buforowego.
- Rurociągi - Rurociągi doprowadzające azot pod wysokim ciśnieniem od generatora do maszyny laserowej muszą być odpowiednio dobrane i sklasyfikowane.
- Zasilanie elektryczne - Sprężarka powietrza jest głównym odbiorcą energii; należy zapewnić odpowiednią wydajność elektryczną.
- Wentylacja - Sprężarka i generator wytwarzają ciepło; należy zapewnić odpowiednią wentylację w miejscu instalacji.
O generatorach azotu Xinhong CNC
Firma Shandong Xinhong CNC Technology Co., Ltd. produkuje urządzenia laserowe światłowodowe od 2005 roku. Oprócz naszych laserowych maszyn do cięcia światłowodowego (2000W–30000W) i systemów spawalniczych oferujemy generatory azotu zaprojektowane tak, aby bezproblemowo integrowały się z naszym sprzętem do cięcia. Nasze generatory azotu PSA są produkowane w ramach naszego systemu jakości ISO 9001:2015 i mogą być skonfigurowane pod kątem zgodności z CE.
Aby dowiedzieć się więcej o generatorach azotu do cięcia laserowego, odwiedź nasz katalog produktów lub skontaktuj się z naszym zespołem. Pomogą Państwo dobrać system azotowy odpowiedni do mocy lasera, rodzaju materiałów i wielkości produkcji.