
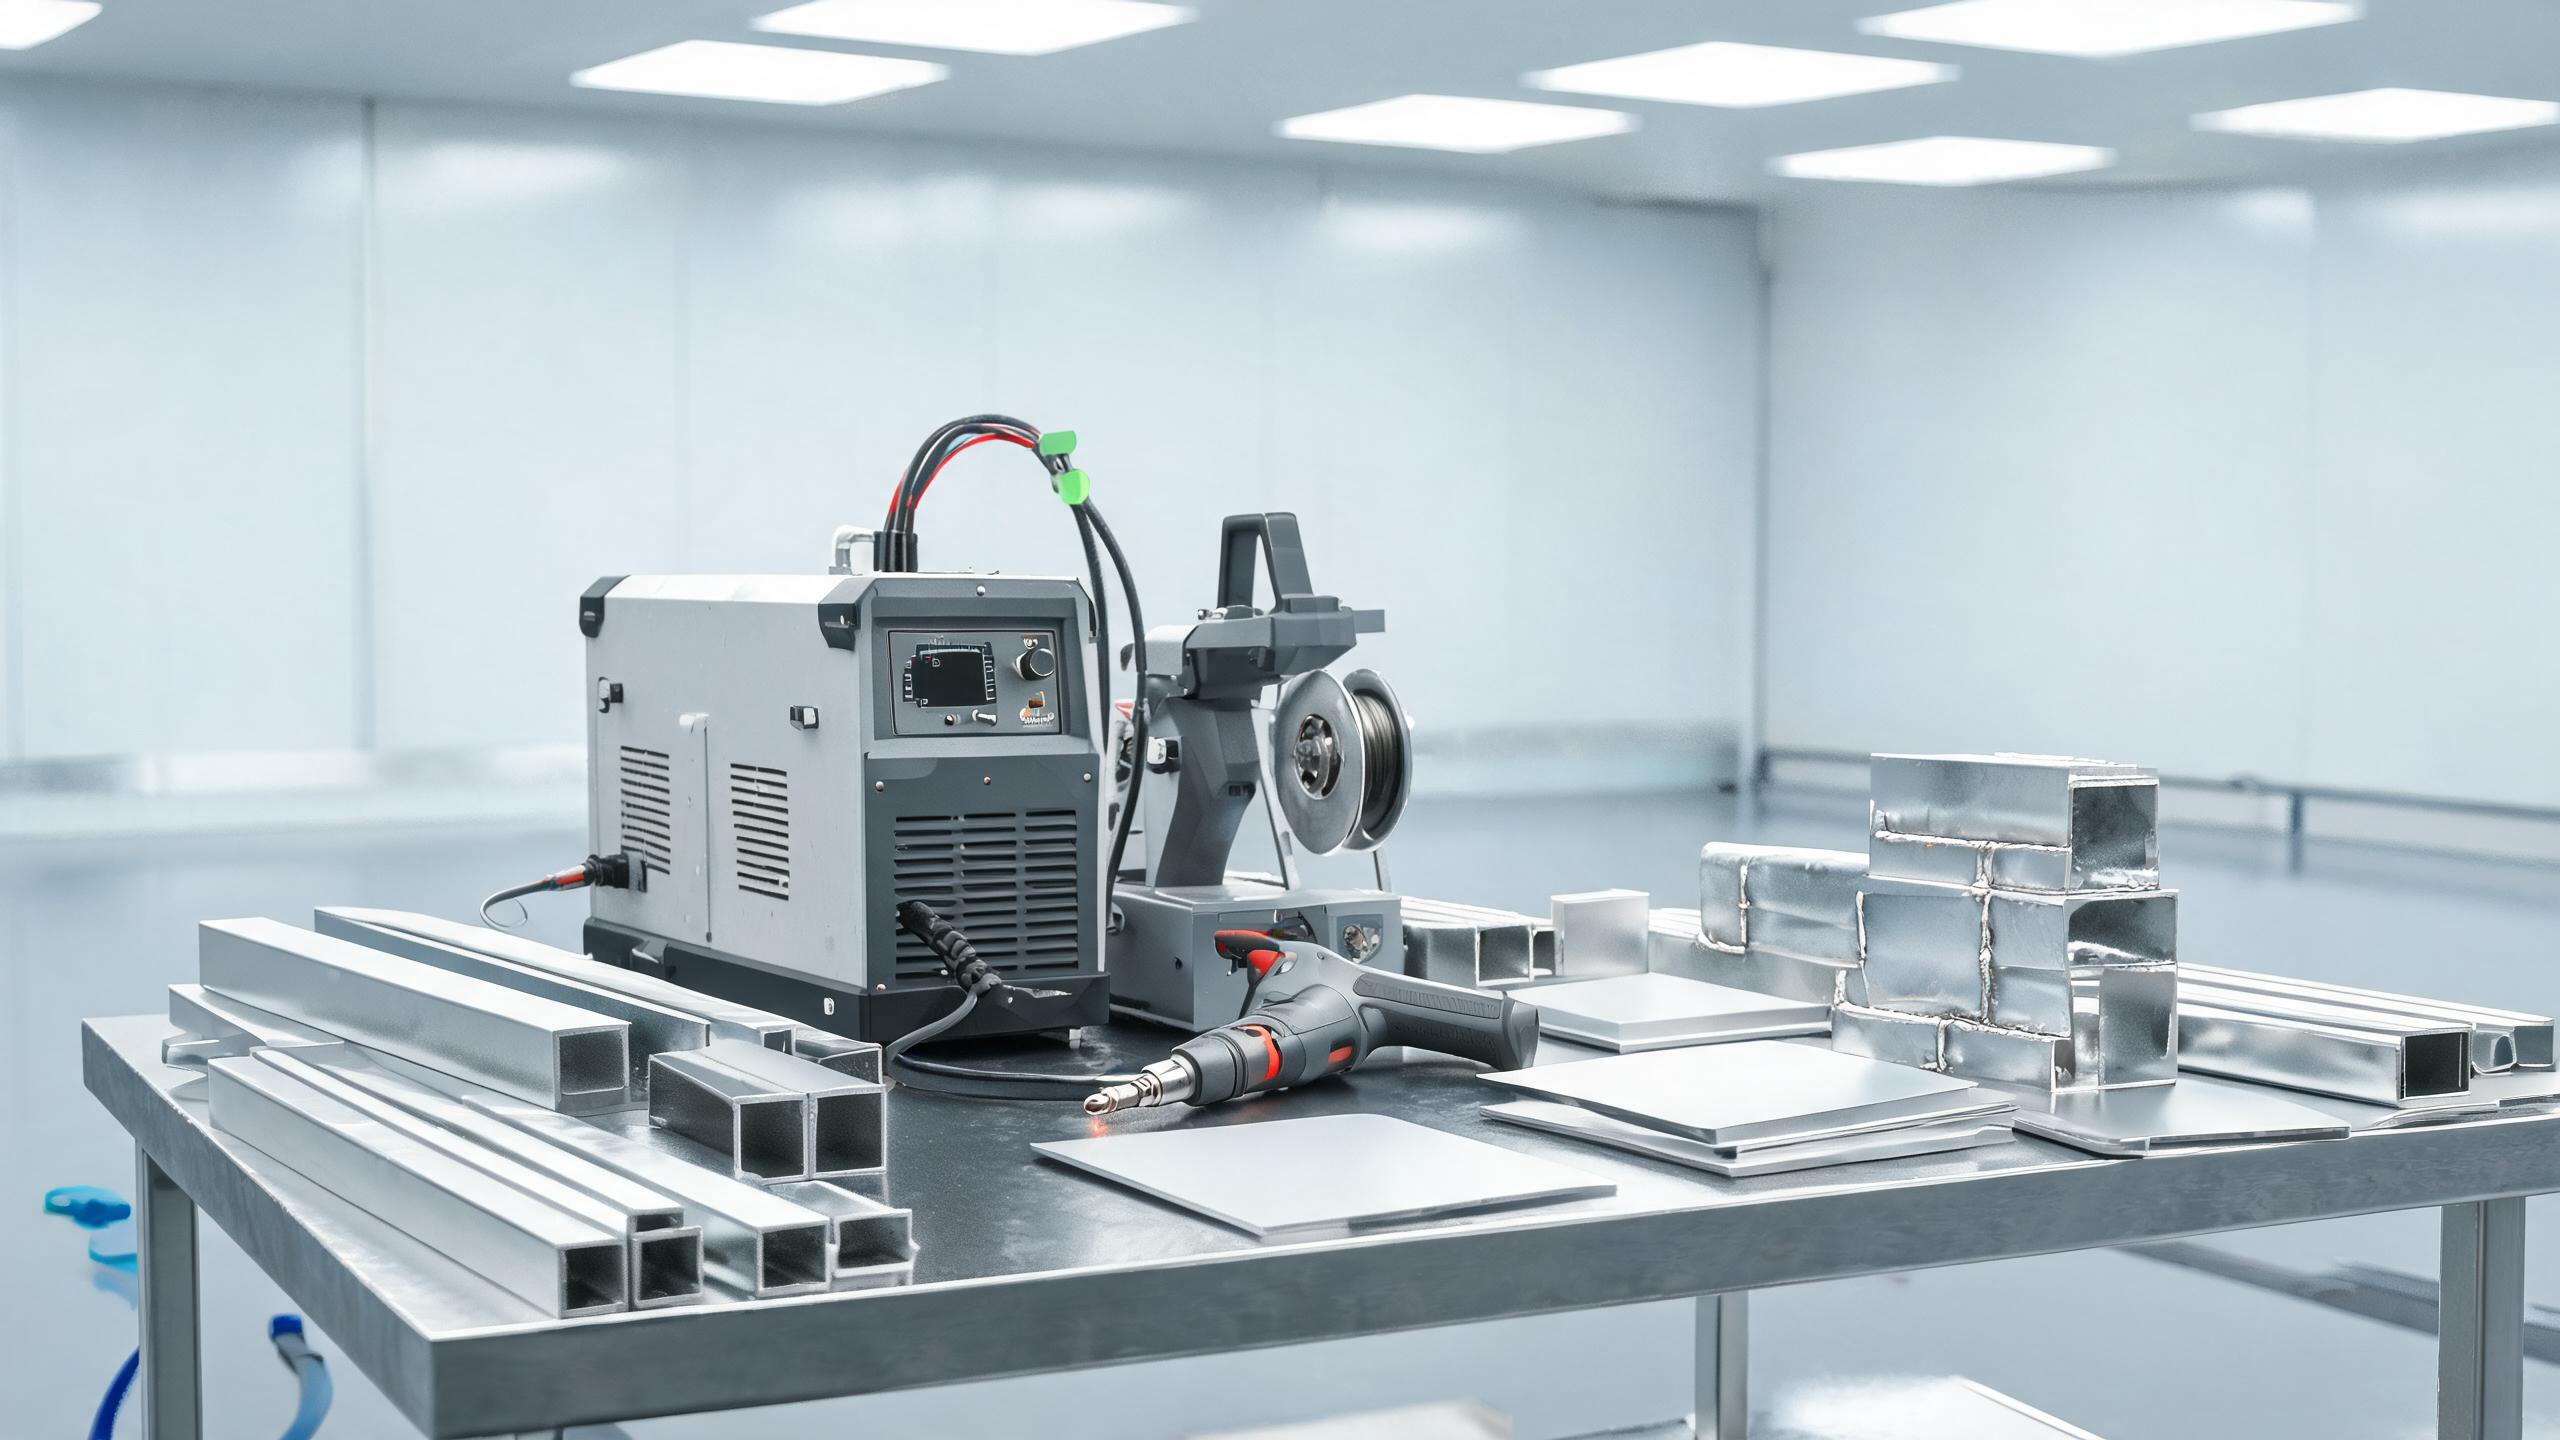
Co warto wiedzieć o używaniu przenośnej spawarki laserowej do obróbki aluminium – zastosowania, zgodność stopów, uwagi terenowe i przewaga wydajnościowa.
Poradnik techniczny
Dlaczego przenośność ma znaczenie w obróbce aluminium
Zakłady obróbki aluminium zajmują się szeroką gamą elementów – od płaskich blach i profili wyciskanych po duże ramy konstrukcyjne i niestandardowe zespoły. Nie każdy element można przenieść do stacjonarnego stanowiska spawalniczego. Przenośna spawarka laserowa do obróbki aluminium umożliwia spawanie w miejscu elementu, eliminując potrzebę przemieszczania ciężkich lub ponadgabarytowych komponentów oraz zmniejszając ryzyko uszkodzeń gotowych powierzchni podczas przenoszenia.
Przejście z tradycyjnego spawania TIG lub MIG na ręczna spawarka laserowa zmienia proces obróbki na kilka praktycznych sposobów: większe prędkości spawania, węższe strefy wpływu ciepła, minimalne szlifowanie po spawaniu oraz możliwość spawania elementów o różnej grubości w jednym ustawieniu. Aby uzyskać kompleksowy przegląd, zapoznaj się z naszym przewodnikiem po wyborze przenośnej spawarki laserowej do aluminium.
Co definiuje przenośny system spawania laserowego
Przenośność w kontekście ręcznych spawarek laserowych światłowodowych oznacza, że cały system – źródło lasera, agregat chłodzenia wodnego, system sterowania i uchwyt spawalniczy – można przetransportować do miejsca spawania i uruchomić w ciągu kilku minut. Kluczowe cechy naszej linii produktów:
| Cecha | Specyfikacja |
|---|---|
| Zakres mocy | 1000 W / 1500 W / 2000 W / 3000 W |
| Maksymalna głębokość przetopienia (Al) | 3 mm (model 1500 W) |
| Stałość spoiny | ±0,1 mm |
| System chłodzenia | Chłodzony wodą, ciągła praca przez 8+ godzin |
| Przechowywanie parametrów | 50+ grup |
| Certyfikaty | CE, RoHS, ISO 9001:2015 |
Modele 1000 W i 1500 W są najczęściej stosowane w zakładach zajmujących się profilami aluminiowymi, obudowami z blachy i zespołami konstrukcyjnymi. Modele 2000 W i 3000 W służą do cięższych zastosowań, takich jak grubościenne profile wyciskane i złącza wielowarstwowe.
Zastosowania w obróbce aluminium
Profile konstrukcyjne i kształtowniki
Kształtowniki aluminiowe – profile z rowkiem T, rury prostokątne i przekroje niestandardowe – stanowią szkielet ram, obudów i konstrukcji wsporczych. Ręczne spawanie laserowe doskonale nadaje się do spoin narożnych, spoin typu T oraz węzłów wieloelementowych, ponieważ skupiona wiązka tworzy wąską, głęboką spoinę o minimalnych odkształceniach termicznych. Jest to szczególnie istotne w przypadku precyzyjnych zespołów, gdzie tolerancja obróbki po spawaniu jest wąska.
Obudowy z blachy
W przypadku obudów z blachy – obudów elektronicznych, skrzyń akumulatorów i paneli sterowniczych – ręczna spawarka laserowa wykonuje czyste, estetyczne spoiny, które często nie wymagają dodatkowej obróbki wykończeniowej. Wąska strefa wpływu ciepła (SWC) (zwykle 0,5–1,5 mm) zachowuje płaskość sąsiednich paneli, co jest kluczowe dla szczelności obudowy i dopasowania uszczelek.
Wymienniki ciepła i połączenia rura–płyta sitowa
Aluminiowe wymienniki ciepła wymagają połączeń rura–płyta sitowa z pełnym przetopem i zerową szczelnością. Kontrolowane doprowadzenie ciepła lasera światłowodowego, w połączeniu z możliwością układu chłodzenia wodnego do utrzymania stabilnej mocy podczas zmian roboczych trwających ponad 8 godzin, sprawia, że spawanie tych wymagających złączy w produkcji seryjnej jest praktyczne.
Naprawy i poprawki
W środowisku produkcyjnym przenośna spawarka laserowa jest również cenna do napraw na miejscu uszkodzonych elementów aluminiowych – pęknięć w elementach konstrukcyjnych, zużytych powierzchni złączy oraz poprawek wadliwych spoin. Możliwość przeniesienia uchwytu spawalniczego do miejsca naprawy, zamiast demontażu konstrukcji, pozwala zaoszczędzić znaczną ilość czasu pracy.
Kluczowe uwagi dotyczące procesów produkcyjnych
Zgodność stopów
Zakłady produkcyjne często pracują z wieloma stopami aluminium. Zrozumienie, jak każdy z nich reaguje na spawanie laserowe, jest niezbędne:
| Seria stopu | Typowe gatunki | Uwagi dotyczące spawania |
|---|---|---|
| 5000 (Al-Mg) | 5052, 5083, 5754 | Doskonała spawalność; zawartość Mg stabilizuje jeziorko spawalnicze. Należy uważać na nadmierną utratę Mg przy wysokiej mocy. |
| 6000 (Al-Mg-Si) | 6061, 6063, 6082 | Podatny na pękanie gorące. Stosować drut dodatkowy 4043. Podgrzewać grube przekroje do 80–100 °C. |
| 3000 (Al-Mn) | 3003, 3004 | Dobra spawalność. Niższa wytrzymałość; odpowiedni do zastosowań nienośnych. |
| 1000 (czyste Al) | 1050, 1060, 1100 | Wysoka refleksyjność. Może wymagać wyższej mocy początkowej do utworzenia kapilary. |
Zarządzanie warstwą tlenków w procesie produkcyjnym
W zakładzie produkcyjnym elementy aluminiowe mogą leżeć od kilku godzin do kilku dni między cięciem a spawaniem. Warstwa tlenków z czasem grubieje, zwiększając się z kilku nanometrów do kilku mikrometrów. Ta grubsza warstwa tlenków podnosi próg topnienia i może powodować wady spoin. Kluczowe praktyki:
- Usuwać tlenki mechanicznie (szczotka ze stali nierdzewnej) lub chemicznie (trawienie) w ciągu 4 godzin przed spawaniem.
- W przypadku elementów magazynowanych zaplanować usunięcie tlenków jako ostatni etap przed spawaniem.
- Sprawdzać krawędzie cięcia – krawędzie aluminium ciętego laserowo mogą mieć przetopioną warstwę tlenków, którą należy usunąć przez szlifowanie przed spawaniem.
Gaz osłonowy w warunkach polowych
Podczas używania przenośnej spawarki laserowej do obróbki aluminium w środowisku otwartym lub półotwartym skuteczność gazu osłonowego może być ograniczona przez ruch powietrza. Praktyczne środki:
- Zwiększyć natężenie przepływu gazu o 20–30% w porównaniu ze spawaniem na stanowisku wewnętrznym.
- Stosować dyszę z soczewką gazową dla bardziej laminarnego, szerszego pokrycia.
- Unikać spawania na bezpośrednim wietrze; w razie potrzeby stosować osłony lub obudowy.
- W przypadku krytycznych złączy rozważyć osłonę ciągnioną w celu ochrony krzepnącej spoiny.
Wskazówka terenowa: Możliwość przechowywania ponad 50 grup parametrów w systemie oznacza, że zakład produkcyjny może wstępnie kwalifikować ustawienia dla każdej typowej kombinacji stop–grubość–złącze i przywoływać je natychmiast, zapewniając stałą jakość niezależnie od tego, który operator pracuje na zmianie.
Przewaga wydajnościowa nad metodami tradycyjnymi
W porównaniu ze spawaniem TIG aluminium, ręczna spawarka laserowa światłowodowa osiąga zwykle 3–5 razy większe prędkości spawania, tworząc węższą strefę wpływu ciepła i wymagając mniej czyszczenia po spawaniu. Układ chłodzenia wodnego umożliwia ciągłą pracę przez ponad 8 godzin, co oznacza, że jeden operator może wykonać długie serie produkcyjne bez przerw na schłodzenie sprzętu. Stałość spoiny ±0,1 mm zmniejsza czas poprawek i kontroli.
| Czynnik | Spawanie TIG | Ręczne spawanie laserowe |
|---|---|---|
| Prędkość spawania (1 mm Al) | 2–5 mm/s | 20–35 mm/s |
| Szerokość SWC | 3–6 mm | 0,5–1,5 mm |
| Szlifowanie po spawaniu | Znaczne | Minimalne lub żadne |
| Ciągła praca | Ograniczona nagrzewaniem palnika | Ponad 8 godzin (chłodzenie wodne) |
| Wymagane kwalifikacje operatora | Wysokie | Umiarkowane (sterowane parametrami) |
Czy przenośna spawarka laserowa nadaje się do prac na zewnątrz?
System jest przeznaczony do środowisk warsztatowych i półzamkniętych. Pełna ekspozycja na warunki zewnętrzne wymaga ochrony przed wiatrem, deszczem i pyłem. Układ chłodzenia wodnego i elektronika sterująca powinny być osłonięte. Do napraw terenowych zaleca się tymczasową obudowę lub namiot spawalniczy.
Czy tym urządzeniem można spawać odlewy aluminiowe?
Odlewnicze stopy aluminium (takie jak A356) można spawać po odpowiednim dostosowaniu parametrów, ale materiał odlewany często zawiera porowatość i wtrącenia z procesu odlewania, które mogą powodować wady spoin. Zalecana jest kontrola przed spawaniem i badania rentgenowskie krytycznych połączeń odlewanych.
Jaką moc wybrać do ogólnej obróbki aluminium?
Model 1500 W jest najbardziej uniwersalnym wyborem dla zakładów produkcyjnych. Obsługuje blachy od 0,5 mm do 3 mm, pokrywa większość prac związanych z profilami i obudowami oraz zapewnia wystarczający zapas mocy do niezawodnych spoin z pełnym przetopem. Zakłady pracujące z grubościennymi kształtownikami (4 mm+) powinny rozważyć modele 2000 W lub 3000 W.