
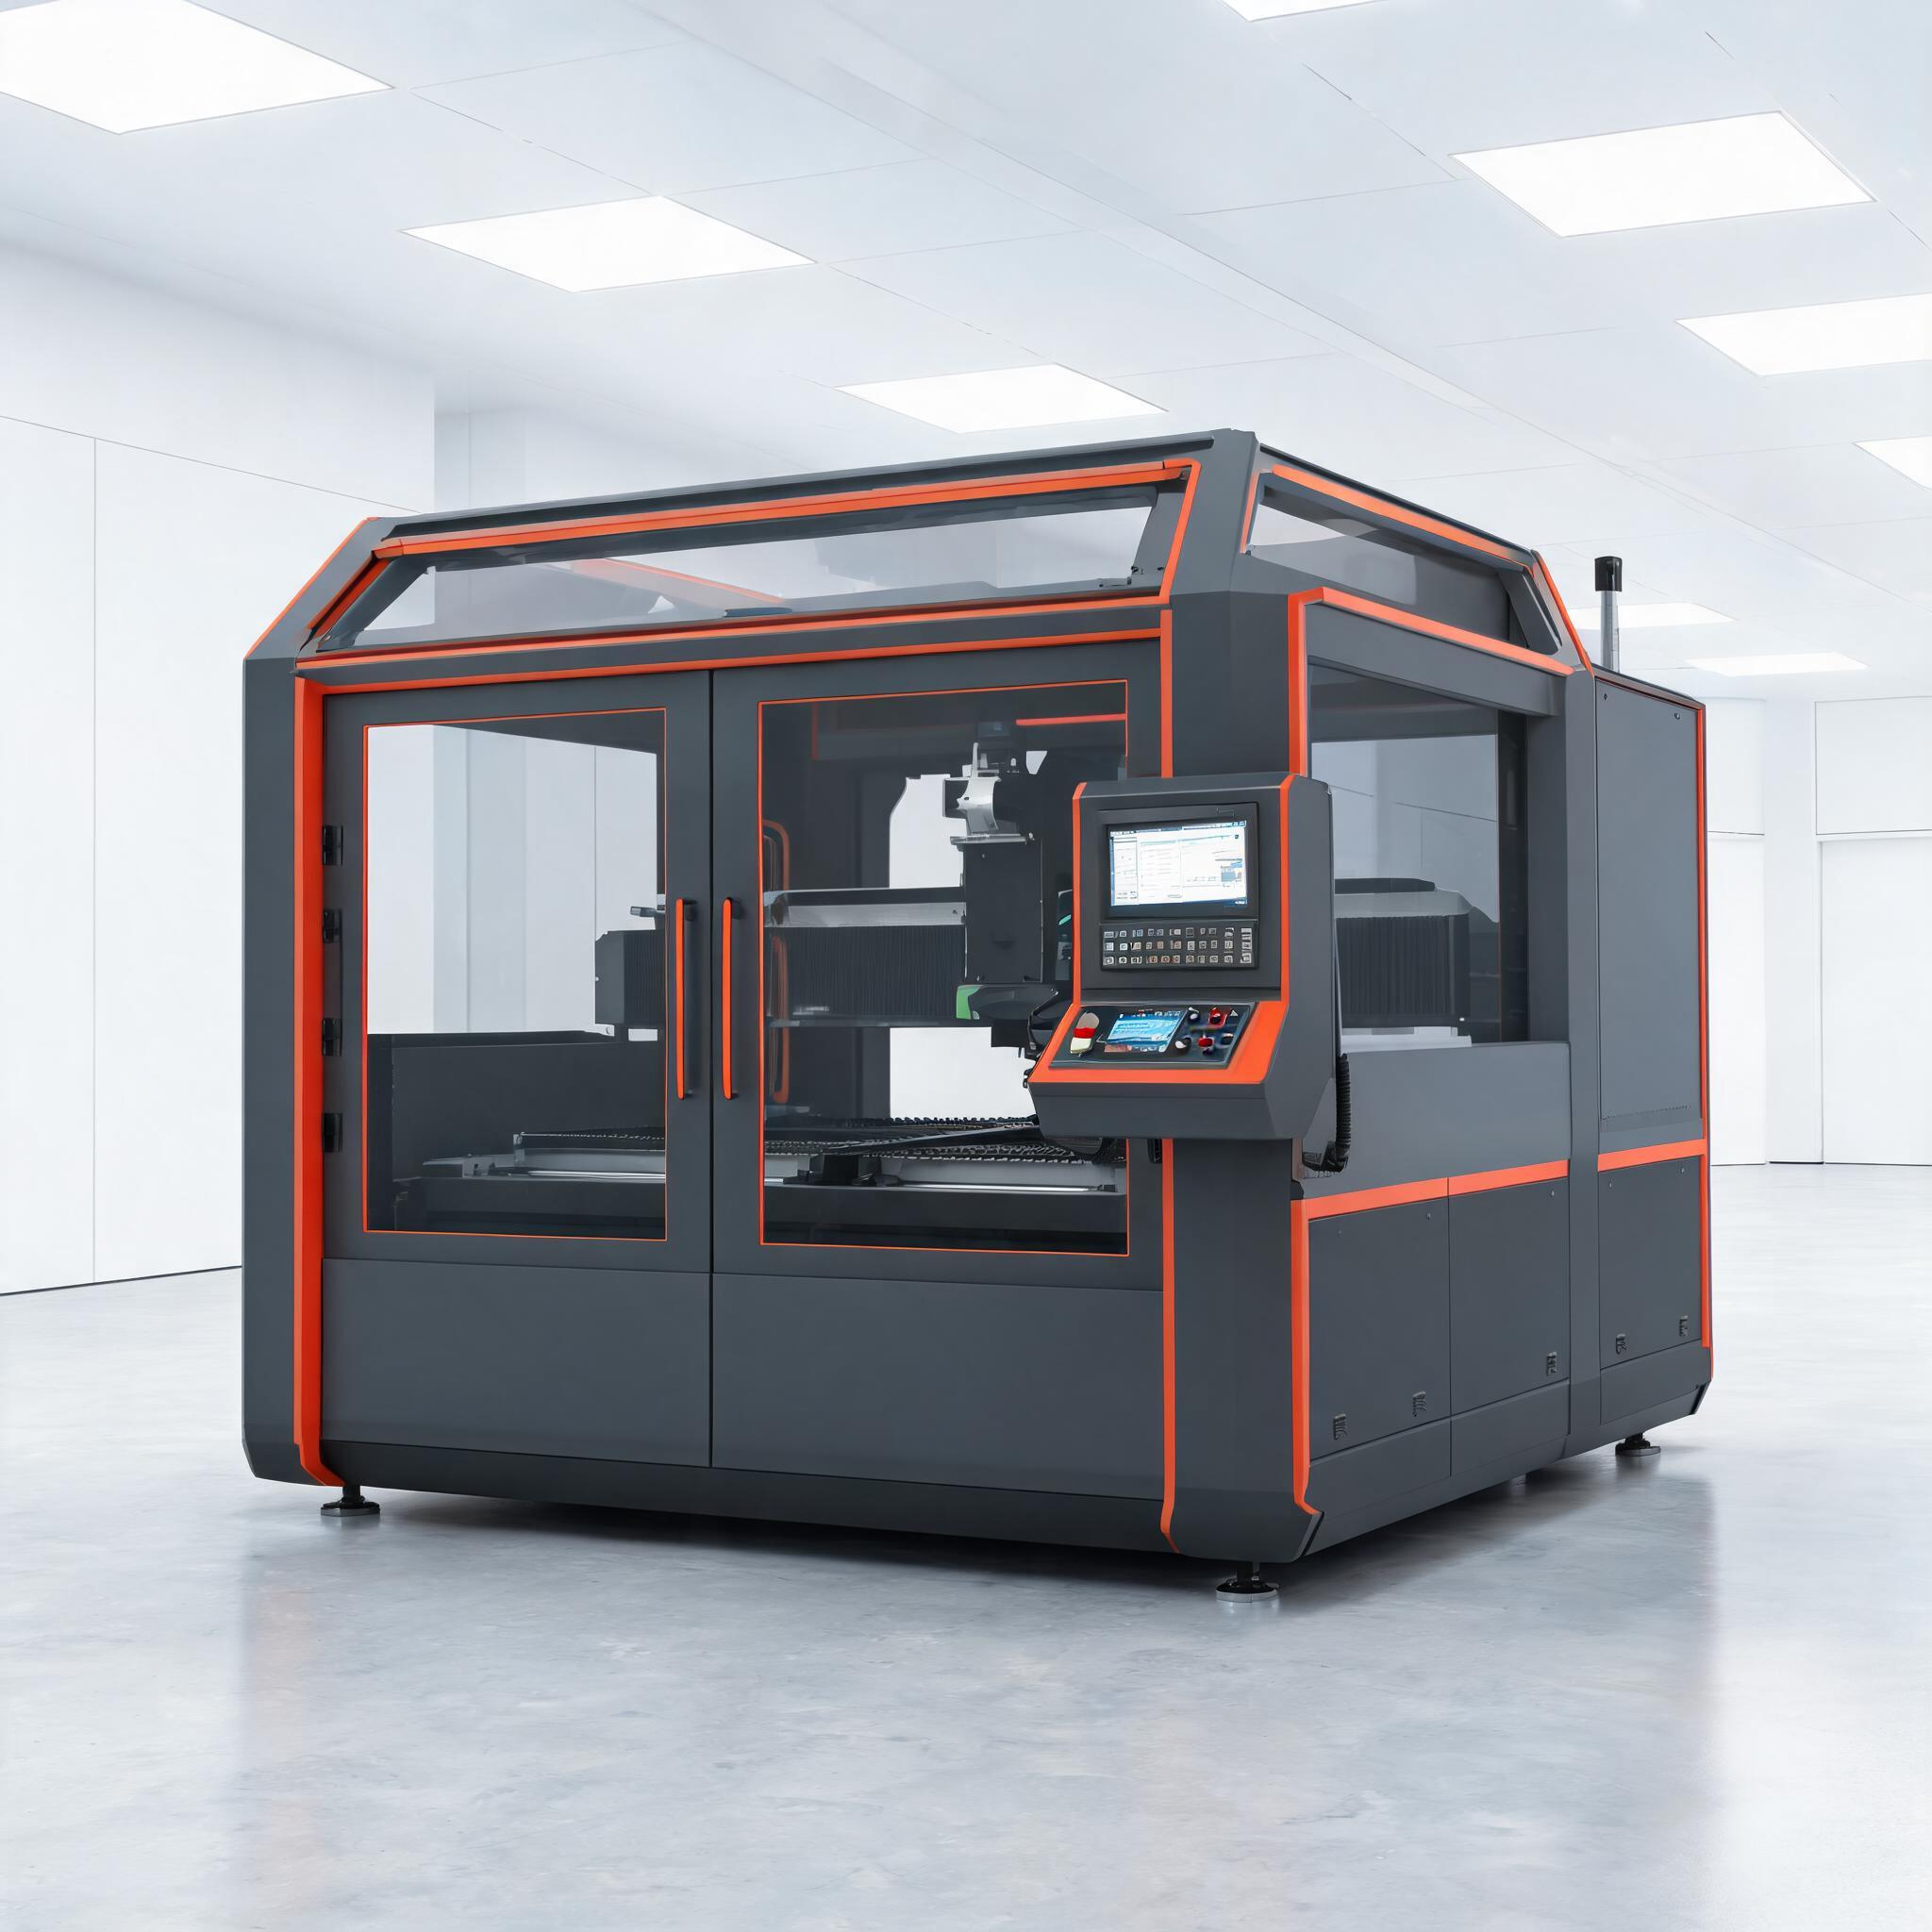
Kompleksowy poradnik kupującego dotyczący przecinarek laserowych do blachy, obejmujący technologię światłowodową i CO2, mapowanie mocy do grubości (500 W–30000 W), kompromisy między precyzją a szybkością, koszty materiałów eksploatacyjnych oraz praktyczną listę kontrolną oceny…
Poradnik zakupowy
Producenci elementów z blachy poszukujący wycinarki laserowej stają przed pozornie prostym pytaniem: ile mocy potrzebuję i ile powinienem zapłacić? Odpowiedź zależy od materiałów, które tniesz, zakresu grubości, z którymi pracujesz na co dzień, oraz precyzji, jakiej wymagają Twoi klienci. Ten przewodnik rozbija decyzję na praktyczne, porównywalne czynniki – na podstawie rzeczywistych specyfikacji urządzeń z linii wycinarek laserowych światłowodowych Xinhong CNC.
Światłowód a CO2: dlaczego światłowód dominuje w cięciu blachy
W obróbce blach wycinarki laserowe światłowodowe w dużej mierze zastąpiły lasery CO2 z kilku konkretnych powodów:
- Efektywność energetyczna: Lasery światłowodowe przekształcają około 25–30% pobieranej energii elektrycznej w energię cięcia. Lasery CO2 osiągają zazwyczaj 10–15%. Oznacza to niższe rachunki za prąd na metr cięcia.
- Konserwacja: Lasery światłowodowe nie mają lusterek do ustawiania, gazu laserowego do wymiany ani wnęki rezonatora do czyszczenia. Źródło lasera jest uszczelnioną jednostką o przewidywanej żywotności ponad 40 000 godzin.
- Zakres materiałów: Lasery światłowodowe tną metale refleksyjne – aluminium, miedź, mosiądz – które mogą uszkodzić optykę lasera CO2. Dzięki temu jedna maszyna światłowodowa jest użyteczna w szerszym asortymencie materiałów.
- Prędkość cięcia cienkich blach: W przypadku materiałów poniżej 4 mm lasery światłowodowe tną znacznie szybciej niż lasery CO2 przy równoważnej mocy, co bezpośrednio zwiększa wydajność.
Maszyny tnące Xinhong CNC wykorzystują źródła laserowe światłowodowe firm IPG (USA), RAYCUS i GW – wszystkich uznanych producentów o sprawdzonej długoterminowej niezawodności w środowiskach przemysłowych.
Poziomy mocy i wydajność cięcia: odniesienie do grubości
Najważniejszą specyfikacją przy wyborze wycinarki laserowej do blachy jest moc lasera, ponieważ bezpośrednio określa maksymalną grubość materiału, którą można ciąć czysto. Oto tabela referencyjna oparta na rzeczywistej ofercie maszyn Xinhong CNC:
| Moc lasera | Stal węglowa | Stal nierdzewna | Aluminium | Obszar roboczy (przykład) |
|---|---|---|---|---|
| 500 W | Do 3 mm | Do 2 mm | Tylko cienkie blachy | 1300 × 900 mm |
| 1500 W | Do 6 mm | Do 5 mm | Do 4 mm | 1300 × 2500 mm |
| 3000 W | Do 12 mm | Do 8 mm | Do 6 mm | 1500 × 3000 mm |
| 6000W–12000W | Do 20–30 mm | Do 16–20 mm | Do 12–16 mm | Niestandardowe stoły |
| 20000W–30000W | Do 40–60 mm | Do 30–40 mm | Do 25–35 mm | Konfiguracje do cięcia grubych blach |
Uwaga: Dane dla mocy 500W do 3000W powyżej odzwierciedlają rzeczywiste przetestowane specyfikacje z opublikowanych danych produktowych Xinhong CNC. Wyższe zakresy mocy (6000W i powyżej) reprezentują pełny zakres możliwości produkcyjnych firmy – wydajność cięcia na tych poziomach różni się w zależności od konfiguracji i powinna zostać potwierdzona z zespołem technicznym dla konkretnego zastosowania.
Kluczowa obserwacja: Większość zakładów obróbki blachy pracuje z materiałami w zakresie 1–6 mm. Maszyna o mocy 1500W w pełni pokrywa ten zakres, tnąc stal węglową do 6 mm, aluminium do 4 mm i miedź do 3 mm z dokładnością ±0,03 mm. Maszyna o mocy 3000W rozszerza to do 12 mm stali węglowej – wystarczająco do wsporników konstrukcyjnych i grubszych płyt, bez dodatkowych kosztów systemów o wysokiej mocy.
Precyzja i prędkość: znalezienie równowagi
Dokładność cięcia i prędkość cięcia są ze sobą powiązane, ale nie są tożsame. Dokładność pozycjonowania maszyny – jak precyzyjnie laser podąża za zaprogramowaną ścieżką – zależy od jakości systemu ruchu, a nie od mocy lasera. Wycinarka laserowa światłowodowa Xinhong CNC o mocy 1500W osiąga dokładność pozycjonowania ±0,03 mm, podczas gdy kompaktowy model 3000W utrzymuje podobną precyzję w swoim obszarze roboczym 1500 × 3000 mm.
Prędkość natomiast skaluje się z mocą. Maszyna o mocy 3000W będzie ciąć stal węglową o grubości 3 mm zauważalnie szybciej niż maszyna 1500W tnąca ten sam materiał, ponieważ wyższa moc pozwala na większe prędkości posuwu przy zachowaniu czystych krawędzi cięcia. Praktyczne implikacje: jeśli wielkość produkcji jest duża, a większość części mieści się w zakresie 2–4 mm, przewaga prędkości maszyny 3000W może uzasadnić wyższą cenę zakupu poprzez zwiększoną dzienną wydajność.
Czynniki wpływające na jakość cięcia poza samą mocą obejmują:
- Ciśnienie i rodzaj gazu wspomagającego: Tlen do stali węglowej (reakcja egzotermiczna zwiększa prędkość), azot do stali nierdzewnej i aluminium (zapobiega utlenianiu, daje czyste krawędzie gotowe do spawania lub malowania)
- Jakość i stan soczewki ogniskującej: Zabrudzona lub zużyta soczewka powoduje szerszą szczelinę cięcia i bardziej chropowate krawędzie
- Płaskość materiału: Odkształcona blacha powoduje nierówną odległość ogniskowania, prowadząc do nierównych cięć
- Parametry cięcia: Prędkość posuwu, procent mocy lasera, ciśnienie gazu i częstotliwość impulsów muszą być dostrojone do materiału i grubości
Materiały eksploatacyjne i koszty operacyjne
Cena zakupu to tylko część całkowitej inwestycji. Bieżące koszty operacyjne obejmują:
- Gaz wspomagający: Największy koszt zmienny. Tlen jest stosunkowo niedrogi, ale zużycie wysokiej czystości azotu do cięcia stali nierdzewnej i aluminium szybko rośnie. Wielu producentów instaluje generatorem azotu (Xinhong CNC produkuje generatory azotu PSA specjalnie do zastosowań cięcia laserowego), aby wytwarzać azot na miejscu, redukując koszty gazu o 60–90% w porównaniu z azotem butlowym lub dostarczanym luzem.
- Soczewki ochronne i dysze: Zużywają się w normalnym użytkowaniu. Częstotliwość wymiany zależy od rodzaju materiału, czasu cięcia i czystości gazu.
- Energia elektryczna: Lasery światłowodowe są wydajne, ale maszyna o mocy 3000W pracująca 8 godzin dziennie nadal pobiera znaczną moc. Uwzględnij to w kalkulacji kosztów operacyjnych.
- Woda chłodząca i konserwacja: Systemy chłodzone wodą (standard w maszynach Xinhong CNC) wymagają okresowej wymiany wody, filtrów i konserwacji chłodziarki.
Praktyczna lista kontrolna kupującego
Oceniając wycinarki laserowe do blachy, użyj tej listy kontrolnej, aby systematycznie porównać opcje:
- Maksymalna grubość materiału: Wypisz najgrubszy materiał, który tniesz regularnie. Dodaj 20–30% marginesu na okazjonalne grubsze prace. Dopasuj to do znamionowej wydajności maszyny.
- Obszar roboczy: Standardowe rozmiary blach w Twoim regionie (np. 1250 × 2500 mm lub 1500 × 3000 mm) powinny mieścić się na stole bez konieczności wstępnego cięcia.
- Dokładność pozycjonowania: ±0,03 mm jest standardem dla wysokiej jakości systemów światłowodowych. Uważaj na nieokreślone lub niejasne deklaracje dokładności.
- Obudowa bezpieczeństwa: W pełni zamknięta strefa cięcia z blokadami jest niezbędna dla bezpieczeństwa operatora i zgodności z CE. Kompaktowy model 3000W Xinhong CNC obejmuje w pełni zamkniętą osłonę bezpieczeństwa.
- Stół wymienny: W środowiskach produkcyjnych stół wymienny umożliwia załadunek/rozładunek jednej palety podczas cięcia na drugiej, znacznie zwiększając wskaźnik wykorzystania.
- Komponenty elektryczne: Części klasy przemysłowej (Xinhong CNC stosuje komponenty Schneider Electric) zapewniają niezawodność i zgodność z europejskimi normami elektrycznymi.
- Certyfikaty: Certyfikat produkcji ISO 9001:2015 i oznaczenie CE to podstawowe wymagania dla rynków europejskich.
- Zgodność oprogramowania: Potwierdź, że maszyna obsługuje standardowe formaty plików i jest wyposażona w oprogramowanie CAM. Maszyny Xinhong CNC korzystają z oprogramowania sterującego CypCut, szeroko stosowanego w branży.
Światłowód a CO2 w skrócie
| Czynnik | Laser światłowodowy | Laser CO2 |
|---|---|---|
| Efektywność energetyczna | 25–30% | 10–15% |
| Cięcie metali refleksyjnych | Tak (aluminium, miedź, mosiądz) | Nie (może uszkodzić optykę) |
| Intensywność konserwacji | Niska (uszczelnione źródło, brak lusterek) | Wysoka (regulacja lusterek, wymiana gazu) |
| Prędkość cięcia cienkich blach (<4 mm) | Szybsza | Wolniejsza |
| Grube płyty (>20 mm) | Wymaga wysokiej mocy (10kW+) | Konkurencyjna przy niższej mocy |
| Przewidywana żywotność źródła | Ponad 40 000 godzin | 20 000–30 000 godzin (wymiana lampy) |
Dla większości zakładów obróbki blachy technologia światłowodowa jest wyraźnym wyborem – lepsza wydajność, niższe koszty konserwacji, szerszy zakres materiałów i szybsze cięcie cienkich i średnich blach, które stanowią większość wolumenu produkcji.
Podsumowanie: dopasowanie mocy, precyzji i budżetu
Właściwa wycinarka laserowa do blachy to taka, która odpowiada Twojemu codziennemu asortymentowi materiałów, a nie ta z najwyższą mocą w specyfikacji. Dla większości producentów:
- 500 W jest wystarczająca do pracy z cienkimi blachami (szyldy, blachy dekoracyjne, prototypownie) – kompaktowa, niedroga, działa na zasilaniu 220V jednofazowym.
- 1500 W pokrywa pełny zakres blach do 6 mm stali węglowej z dokładnością ±0,03 mm – optymalny wybór dla małych i średnich zakładów obróbki blachy.
- 3000 W rozszerza możliwości do 12 mm stali węglowej z większym stołem i stołem wymiennym – idealna dla zakładów zajmujących się konstrukcjami i grubszymi płytami oprócz standardowych blach.
- 6000W i powyżej obsługują ciężkie płyty i wielkoseryjną produkcję przemysłową. To specjalistyczne inwestycje uzasadnione stałym zapotrzebowaniem na grube materiały.
Każda wycinarka laserowa światłowodowa Xinhong CNC posiada certyfikat ISO 9001:2015, oznaczenie CE i jest zbudowana z komponentów Schneider Electric. Dzięki źródłom laserowym od IPG, RAYCUS i GW firma pokrywa pełny zakres mocy od 500W do 30000W. Aby omówić konkretne wymagania dotyczące cięcia i uzyskać dopasowane zalecenia dotyczące sprzętu, skontaktuj się z zespołem technicznym Xinhong CNC.