
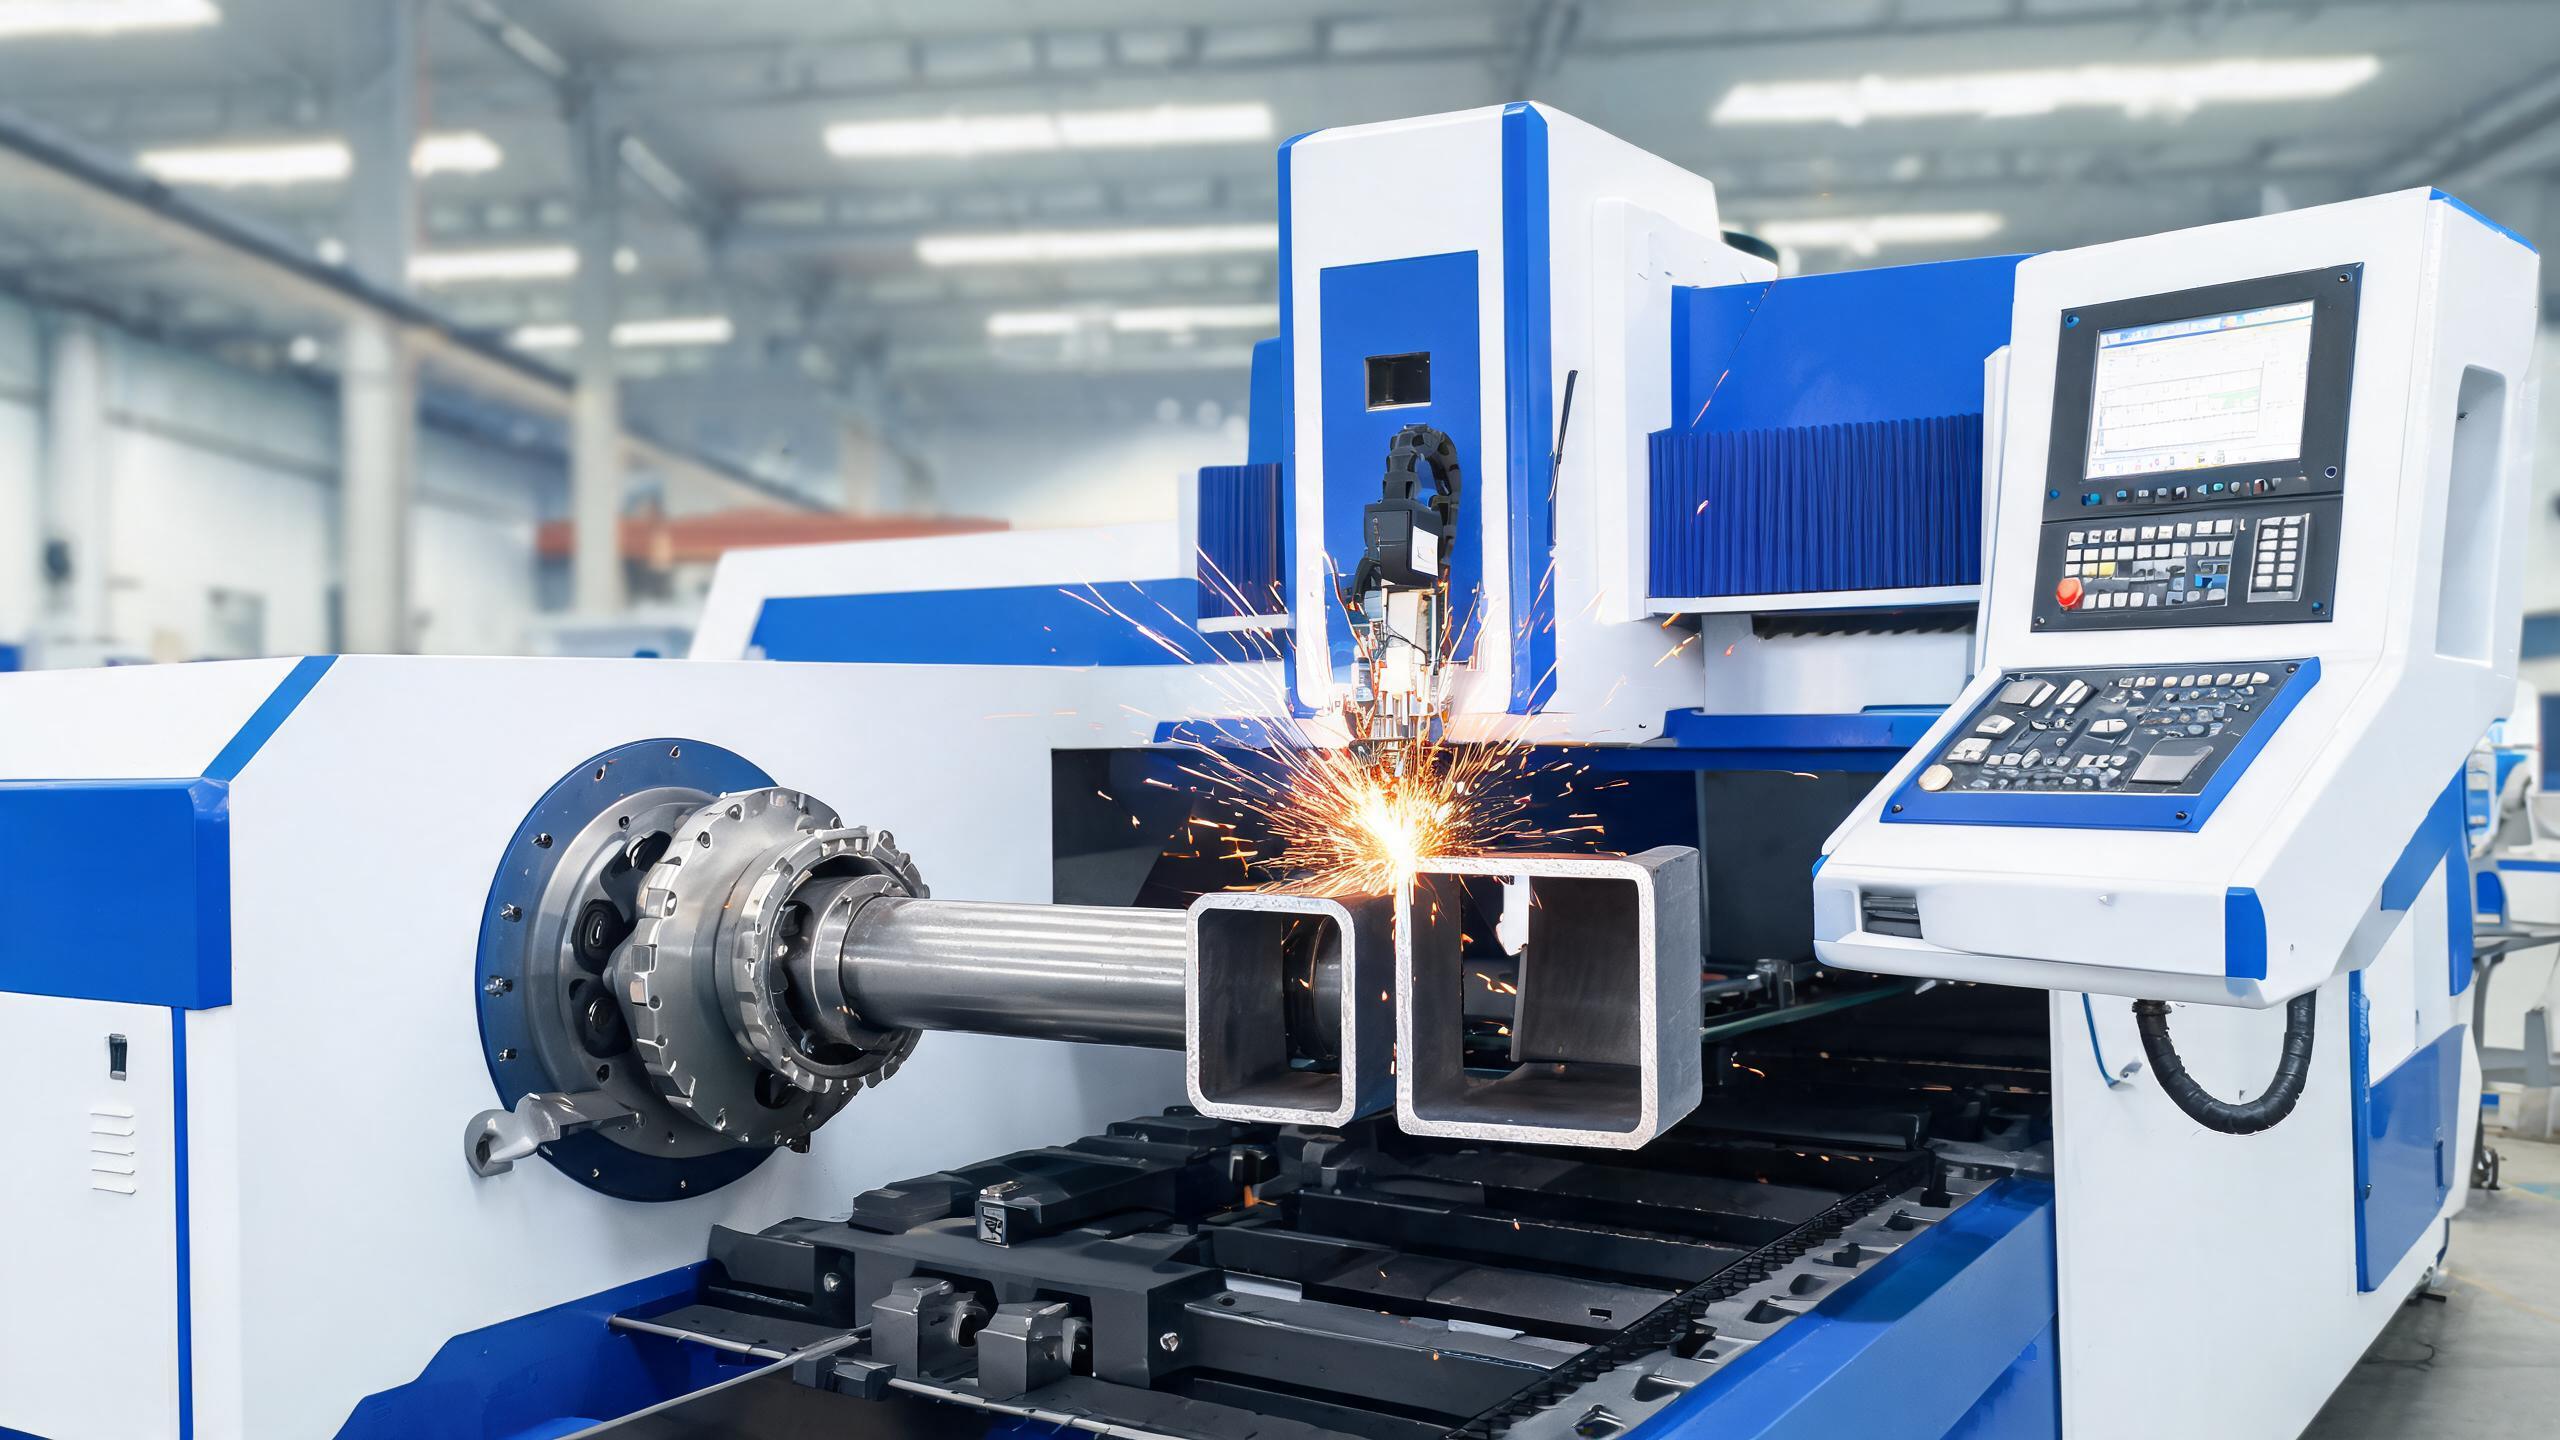
Analiza techniczna laserowych maszyn do cięcia rur obejmująca sposób działania technologii, precyzję na rurach okrągłych i kwadratowych, możliwości materiałowe, poziomy automatyzacji, wymagania programowe oraz kwestie integracji dla odbiorców B2B.
Cięcie rur laserem: technologia zmieniająca obróbkę rur
Jeśli Państwa warsztat nadal tnie rury i profile taśmami, tarczami ściernymi i ręcznymi przyrządami wiertarskimi, tracicie Państwo czas na każdym elemencie. Cięcie rur laserem eliminuje wiele etapów obróbki – cięcie, wykonywanie otworów, fazowanie i znakowanie – w jednym ustawieniu, na jednej maszynie. Dla firm B2B przetwarzających profile konstrukcyjne, rury okrągłe lub profile kwadratowe technologia ta przeszła z luksusu do konieczności konkurencyjnej.
Ten artykuł wyjaśnia, jak działa cięcie rur laserem, jakie zapewnia zyski w precyzji i wydajności oraz co należy ocenić, rozważając system cięcia rur CNC dla Państwa operacji.
Jak działa cięcie rur laserem
Maszyna do cięcia rur laserem łączy światłowodowe źródło laserowe z osią obrotową (lub systemem uchwytów), która obraca rurę, podczas gdy głowica laserowa porusza się wzdłuż jej długości. Wiązka lasera przecina ściankę rury podczas jej obrotu, umożliwiając złożone cięcia – cięcia proste, ukosy, otwory, szczeliny i skomplikowane profile – bez zmiany narzędzi.
Kluczowe komponenty obejmują:
- Światłowodowe źródło laserowe – Zazwyczaj od 1000 W do 6000 W, w zależności od grubości ścianki rury. Te same źródła RAYCUS, IPG i GW, które zasilają wycinarki płaskie, zasilają systemy do rur.
- Obrotowy uchwyt lub system napędowy – Zabezpiecza i obraca rurę z precyzyjnym pozycjonowaniem kątowym. Systemy z podwójnym uchwytem obsługują dłuższe rury i umożliwiają ciągłe ładowanie.
- Automatyczny system podawania – Ładuje surowe długości rur (zazwyczaj 3–6 metrów) do strefy cięcia, czasami z możliwością ładowania wiązek do pracy bezobsługowej.
- System sterowania CNC – Programuje ścieżkę cięcia, prędkość obrotową i parametry lasera. Systemy takie jak CypCut obsługują programowanie specyficzne dla rur z symulacją 3D.
Jakość cięcia i precyzja na rurach okrągłych i kwadratowych
Oczekiwania co do precyzji cięcia rur laserem są podobne jak w przypadku systemów do płaskich blach – dokładność pozycjonowania w zakresie ±0,03 mm jest standardem dla maszyn wysokiej jakości. Jednak cięcie rur dodaje wymiar obrotowy, co wprowadza inne zmienne:
- Dokładność pozycjonowania obrotowego: Uchwyt musi utrzymywać precyzję kątową podczas obrotu rury. Jakikolwiek luz lub poślizg przekłada się bezpośrednio na błąd cięcia.
- Prostoliniowość i owalność rury: Żadna rura nie jest idealnie okrągła ani prosta. Maszyny wysokiej jakości kompensują odchylenia rury za pomocą oprogramowania, ale rury znacznie odbiegające od specyfikacji dadzą niespójne wyniki niezależnie od precyzji maszyny.
- Zmienność grubości ścianki: Moc lasera musi być dostosowywana do zmian grubości ścianki na długości rury, zwłaszcza w przypadku rur spawanych.
W przypadku profili kwadratowych i prostokątnych maszyna tnie każdą płaską powierzchnię sekwencyjnie, podczas gdy uchwyt obraca się o 90 stopni między powierzchniami. Jakość narożników zależy od kontroli mocy lasera i prędkości cięcia w punktach przejścia.
Co zastępuje laser do rur
Rozważmy typowe zadanie produkcji konstrukcji rurowych: cięcie rury kwadratowej na wymiar, wiercenie dwóch otworów montażowych i dodanie cięcia pod kątem 45 stopni na jednym końcu. W przypadku konwencjonalnych metod obejmuje to:
- Cięcie na wymiar piłą taśmową
- Przeniesienie do wiertarki w celu wykonania otworów
- Przeniesienie do piły ukośnej lub szlifierki kątowej w celu wykonania skosu
- Ręczne gratowanie wszystkich krawędzi cięcia
Laser do rur wykonuje wszystkie cztery operacje w jednym cyklu, zazwyczaj w mniej niż minutę dla standardowej rury kwadratowej 40×40 mm. Eliminacja przenoszenia materiału między stanowiskami to miejsce, w którym kumulują się rzeczywiste oszczędności czasu – nie tylko w pracy, ale także w zmniejszeniu zapasów produkcji w toku i powierzchni podłogi.
Możliwości materiałowe i grubościowe
Lasery do rur obsługują ten sam zakres materiałów, co lasery światłowodowe do blach płaskich:
- Rury ze stali węglowej: Do 8 mm grubości ścianki przy źródle 3000 W; do 12 mm przy źródle 6000 W
- Rury ze stali nierdzewnej: Do 6 mm przy źródle 3000 W
- Rury aluminiowe: Do 4 mm przy źródle 3000 W
- Rury ocynkowane: Czyste cięcia z minimalną ilością żużla przy użyciu azotu jako gazu wspomagającego
Rury okrągłe o średnicy do 220 mm oraz profile kwadratowe/prostokątne do 200×200 mm mieszczą się w typowym zakresie możliwości. Maksymalna długość rury wynosi zwykle 6000 mm, z opcjonalnym przedłużeniem do 9000 mm dla zastosowań konstrukcyjnych.
Poziomy automatyzacji: od ręcznego do w pełni zautomatyzowanego
Systemy laserowego cięcia rur występują w trzech poziomach automatyzacji, z których każdy jest dostosowany do różnych wielkości produkcji:
Poziom podstawowy: ręczne ładowanie
Operator ręcznie ładuje każdą rurę do uchwytu, pozycjonuje ją i uruchamia cykl cięcia. Odpowiednie dla warsztatów o małej wielkości produkcji i dużej różnorodności, przetwarzających 20–50 rur na zmianę. Czas cyklu obejmuje znaczny narzut związany z ładowaniem, ale koszt maszyny jest niższy.
Poziom średni: półautomatyczne ładowanie
Napędzany przenośnik rolkowy lub magazyn podaje rury do uchwytu automatycznie, ale operator nadal monitoruje i inicjuje każde załadowanie. Wydajność wzrasta do 80–150 rur na zmianę. Ten poziom jest optymalny dla większości zakładów produkcyjnych.
Poziom wysoki: w pełni zautomatyzowane ładowanie wiązek
Podajnik wiązek obsługuje 10–20 rur jednocześnie, podając je w sposób ciągły z automatycznym pomiarem i wyrównaniem. Praca bez nadzoru jest możliwa przez dłuższy czas. Wydajność może przekraczać 300 rur na zmianę. Ten poziom uzasadnia swój koszt, gdy wielkość produkcji przekracza 5000 rur miesięcznie.
Oprogramowanie i programowanie
Nowoczesne lasery do rur wykorzystują specjalistyczne oprogramowanie CAM, które obsługuje operacje specyficzne dla rur:
- Symulacja 3D - Wizualizacja ścieżki cięcia na rzeczywistym profilu rury przed cięciem
- Biblioteka parametryczna - Wstępnie zaprogramowane kształty cięcia (otwory, szczeliny, skosy, odgałęzienia), które można parametryzować według wymiarów
- Optymalizacja gniazdowania - Maksymalizacja wykorzystania materiału poprzez optymalizację rozmieszczenia cięć wzdłuż długości rury
- Wspólna linia cięcia - Współdzielenie jednej linii cięcia między sąsiednimi częściami w celu skrócenia czasu cyklu i zmniejszenia ilości odpadów materiałowych
CypCut i TubePro to popularne platformy oprogramowania dołączane do laserów do rur produkcji chińskiej. Obsługują formaty importu DXF, DWG i IGES, co ułatwia integrację z istniejącymi procesami CAD.
Kluczowe specyfikacje do oceny
Porównując lasery do cięcia rur, należy zwrócić uwagę na następujące specyfikacje:
- Moc lasera: 1000 W–3000 W dla rur o cienkich ściankach; 6000 W dla rur konstrukcyjnych o grubych ściankach
- Zakres średnic rur: Upewnij się, że system uchwytów obsługuje typowe rozmiary rur
- Maksymalna długość rury: 6000 mm standardowo; dłuższe dla prac konstrukcyjnych
- Liczba uchwytów: Systemy z podwójnym uchwytem zapewniają lepsze podparcie długich rur i umożliwiają cięcie ciągłe
- Dokładność pozycjonowania: ±0,03 mm to standard dla maszyn wysokiej jakości
- Poziom automatyzacji: Dopasuj system ładowania do wielkości produkcji
Kwestie integracji
Dodanie lasera do cięcia rur do zakładu wymaga planowania wykraczającego poza samą maszynę:
- Powierzchnia podłogi: Lasery do rur są dłuższe niż lasery do blach ze względu na system podawania. Należy zaplanować co najmniej 12–15 metrów przestrzeni liniowej, w tym strefy załadunku i rozładunku.
- Zasilanie i doprowadzenie gazu: System o mocy 3000 W zazwyczaj wymaga zasilania trójfazowego 380 V oraz sprężonego powietrza lub azotu pod ciśnieniem 1,5–2,5 MPa.
- Odpylanie i filtracja: Cięcie rur ocynkowanych lub malowanych generuje opary, które wymagają odciągu. Upewnij się, że odpylacz jest przystosowany do pyłu metalowego z odpowiednimi wkładami filtracyjnymi.
- Szkolenie operatorów: Chociaż interfejs CNC upraszcza obsługę, programowanie skomplikowanych cięć rur wymaga szkolenia. Należy uwzględnić 2–4 tygodnie wdrożenia operatora.
Podsumowanie
Lasery do cięcia rur zapewniają wymierne korzyści produkcyjne dla zakładów przetwarzających rury okrągłe, kwadratowe i prostokątne. Możliwość cięcia, wiercenia, fazowania i znakowania w jednym ustawieniu eliminuje wąskie gardła związane z przenoszeniem materiału i obniża koszty pracy. Przy ocenie systemów należy dopasować moc lasera, wydajność uchwytów i poziom automatyzacji do konkretnego zakresu materiałów i wielkości produkcji – oraz sprawdzić, czy oprogramowanie obsługuje proces CAD.