
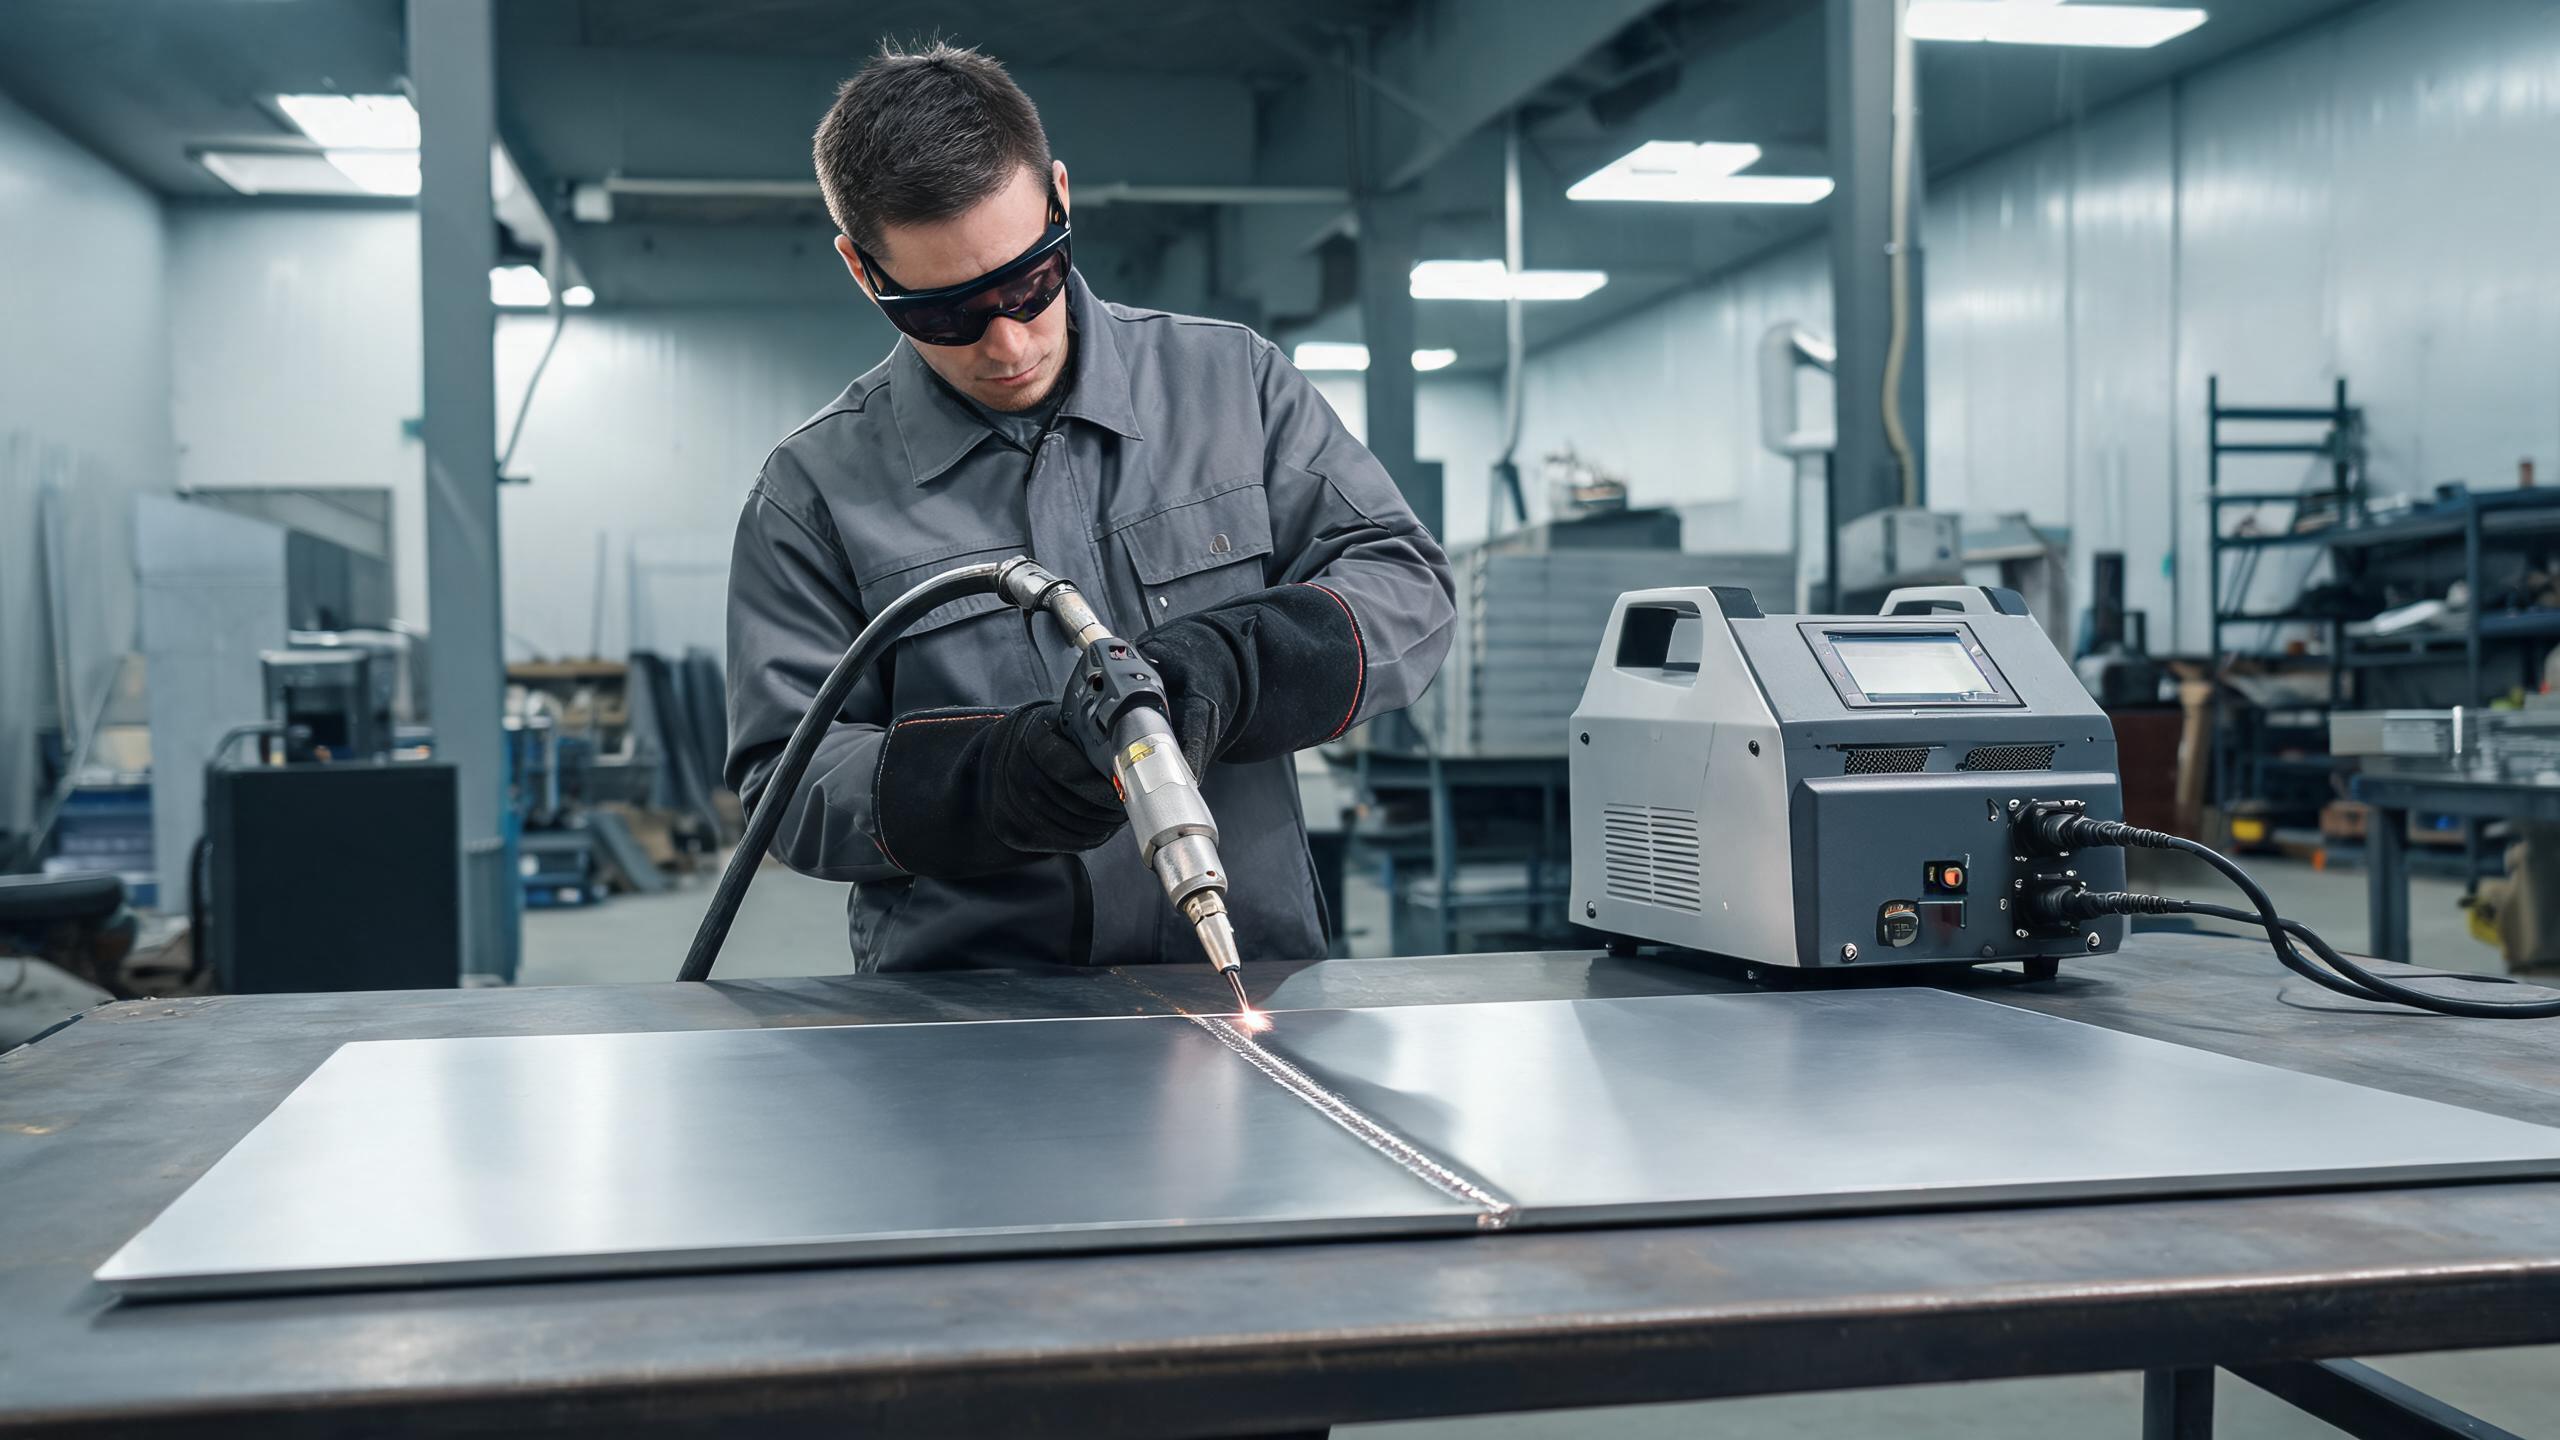
Um guia prático para usar máquinas de solda a laser portáteis para chapa metálica, abordando seleção de potência, tipos de juntas, dicas de soldagem e vantagens sobre TIG/MIG.
Porque é que a Chapa Metálica é uma Escolha Natural para a Soldadura Laser Portátil
A fabricação de chapa metálica é uma das aplicações mais comuns para máquinas de soldadura laser portáteis. Chapas finas de aço inoxidável - tipicamente de 0,5 mm a 3 mm - são exatamente onde a soldadura laser supera métodos tradicionais como TIG ou MIG. O calor concentrado do laser de fibra cria uma poça de fusão estreita com uma zona afetada pelo calor mínima, o que significa menos distorção térmica em material fino, velocidades de avanço mais rápidas e cordões de soldadura mais limpos que muitas vezes requerem pouco ou nenhum acabamento pós-soldadura.
Quer esteja a produzir invólucros, armários, condutas ou painéis decorativos, uma Máquina de soldadura a laser portátil dá-lhe a flexibilidade para lidar com juntas que seriam difíceis ou impossíveis de alcançar com uma estação de soldadura fixa. Este guia prático cobre o que precisa de saber para obter os melhores resultados em chapa metálica.
Combinar a Potência com a Espessura da Chapa Metálica
A chapa metálica abrange uma gama de espessuras, e o nível de potência certo depende do material com que trabalha mais frequentemente. A linha de produtos Xinhong oferece máquinas de soldadura laser de fibra portáteis de 1000W, 1500W, 2000W e 3000W. Para trabalho em chapa metálica especificamente:
- 1000 W - Ideal para chapa fina (0,5–1,5 mm). Produz soldaduras limpas e estreitas com entrada de calor mínima, tornando-o perfeito para aplicações onde a distorção é uma preocupação, como utensílios de cozinha em aço inoxidável e invólucros eletrónicos.
- 1500 W - A escolha mais versátil para oficinas de chapa metálica. Com uma penetração máxima de 3 mm em aço inoxidável e alumínio, cobre toda a gama de espessuras comuns de chapa. A consistência do cordão de soldadura de ±0,1 mm garante qualidade de cordão repetível em séries de produção.
- 2000W–3000W - Mais adequado quando o seu trabalho se estende além da chapa metálica para placa mais espessa. Se a sua oficina de fabricação lida com uma mistura de chapa e placa, estes modelos de maior potência fornecem margem para materiais mais espessos, mantendo um bom desempenho em material mais fino.
Para a maioria das operações focadas em chapa metálica, o modelo de 1500W representa o ponto ideal - potência suficiente para lidar com toda a gama de espessuras comuns, com a precisão e consistência que o material fino exige.
Vantagens em Relação aos Métodos de Soldadura Tradicionais
Mudar de TIG ou MIG para uma máquina de soldadura laser portátil para aço inoxidável em trabalho de chapa metálica traz vários benefícios concretos:
- Menos distorção: A energia focada do laser aquece uma área menor, o que significa que o material circundante permanece mais frio. Em chapa fina, esta é a diferença entre um painel plano e um que empena durante a soldadura.
- Maior velocidade: As velocidades de avanço da soldadura laser são tipicamente 2–4 vezes mais rápidas que TIG em espessuras comparáveis. Para uma oficina que executa múltiplos trabalhos de chapa metálica por dia, isto aumenta diretamente a produtividade.
- Soldaduras mais limpas: O aporte térmico controlado produz cordões de solda suaves e uniformes, que muitas vezes eliminam a necessidade de esmerilhar ou polir – uma economia significativa de mão de obra em produtos acabados, como armários de aço inoxidável ou acabamentos visíveis.
- Menos material de adição: Muitas soldas a laser de chapa metálica são autógenas, ou seja, fundem a junta sem adição de arame de adição. Isso reduz os custos de material e simplifica o processo de soldagem.
Juntas Comuns de Chapa Metálica e Como Abordá-las
Juntas de Topo
As juntas de topo – onde duas bordas de chapa são colocadas face a face – são a aplicação mais simples. Alinhe as chapas com uma folga mínima (idealmente inferior a 0,1 mm para soldagem autógena) e conduza o laser ao longo da junta. A consistência de junta de ±0,1 mm do modelo de 1500 W garante penetração uniforme ao longo de todo o comprimento da junta.
Juntas Sobrepostas
Nas juntas sobrepostas, uma chapa se sobrepõe à outra. O laser penetra na chapa superior e a funde à chapa inferior. Esse tipo de junta é comum na montagem de invólucros e em dutos. Ajuste a posição do foco ligeiramente mais profunda para garantir que a poça de fusão atinja a chapa inferior.
Juntas de Canto e em T
Para juntas de canto e em T em invólucros de chapa metálica, a manobrabilidade da pistola de soldagem portátil é uma grande vantagem. O operador pode inclinar a pistola para direcionar a energia à raiz da junta, obtendo fusão completa sem as limitações de acesso de uma cabeça de soldagem fixa.
Resfriamento e Operação Contínua
As oficinas de fabricação de chapa metálica frequentemente operam com cronogramas de produção contínua. O sistema de resfriamento a água das máquinas de soldagem a laser portáteis da Xinhong suporta mais de 8 horas de operação contínua, o que significa que a máquina pode acompanhar um turno completo sem desligamentos térmicos. Isso é particularmente importante ao soldar chapas finas em altas velocidades de deslocamento, onde a fonte de laser fica ativa quase constantemente.
O resfriamento consistente também contribui para a estabilidade da qualidade da solda. Como a temperatura da fonte de laser permanece controlada, os parâmetros do feixe permanecem constantes, o que, por sua vez, mantém o cordão de solda uniforme – apoiando diretamente a especificação de consistência de ±0,1 mm.
Dicas Práticas para Soldagem a Laser de Chapa Metálica
- Controle a folga: Para soldagem autógena (sem adição), mantenha a folga da junta abaixo de 0,1 mm. Se a folga for maior, use arame de adição ou reduza ligeiramente a velocidade de deslocamento para permitir que a poça de fusão preencha a folga.
- Use gás de proteção: O gás de proteção de argônio ou nitrogênio previne a oxidação na chapa de aço inoxidável, produzindo soldas brilhantes e limpas que não exigem limpeza pós-soldagem.
- Otimize a velocidade de deslocamento: Muito lenta, você corre o risco de queimar o material fino; muito rápida, a penetração é incompleta. Comece com os parâmetros recomendados pelo fabricante e ajuste com base no grau e na espessura específicos do seu material.
- Mantenha um ângulo consistente da pistola: Um ângulo constante de 45–90 graus (dependendo do tipo de junta) garante distribuição uniforme de energia ao longo da junta.
- Limpe o material: Óleo, óxido ou contaminação na superfície da chapa podem causar porosidade e soldas inconsistentes. Uma limpeza rápida com solvente antes da soldagem leva segundos e previne defeitos.
Certificações Que Importam para Compradores de Chapa Metálica
Ao adquirir uma Máquina de soldadura a laser portátil para produção de chapa metálica, as certificações são uma preocupação prática, não uma formalidade. As máquinas da linha Xinhong possuem certificações CE e RoHS, confirmando conformidade com os padrões europeus de segurança e ambientais. A certificação ISO 9001:2015 da empresa significa que os processos de produção são regidos por um sistema de gestão da qualidade documentado. Para fabricantes de chapa metálica que fornecem para clientes europeus ou internacionais, essas certificações são frequentemente um requisito do cliente.
Artigos Relacionados
- Espessura de Aço Inoxidável para Máquina de Solda a Laser Portátil: O Que Você Precisa Saber
- Como Escolher um Soldador a Laser Portátil para Tubo de Aço Inoxidável
- Melhor Máquina de Solda a Laser Portátil para Aço: Critérios de Seleção
- Máquina de Solda a Laser Portátil para Chapa de Aço: Dicas e Parâmetros