
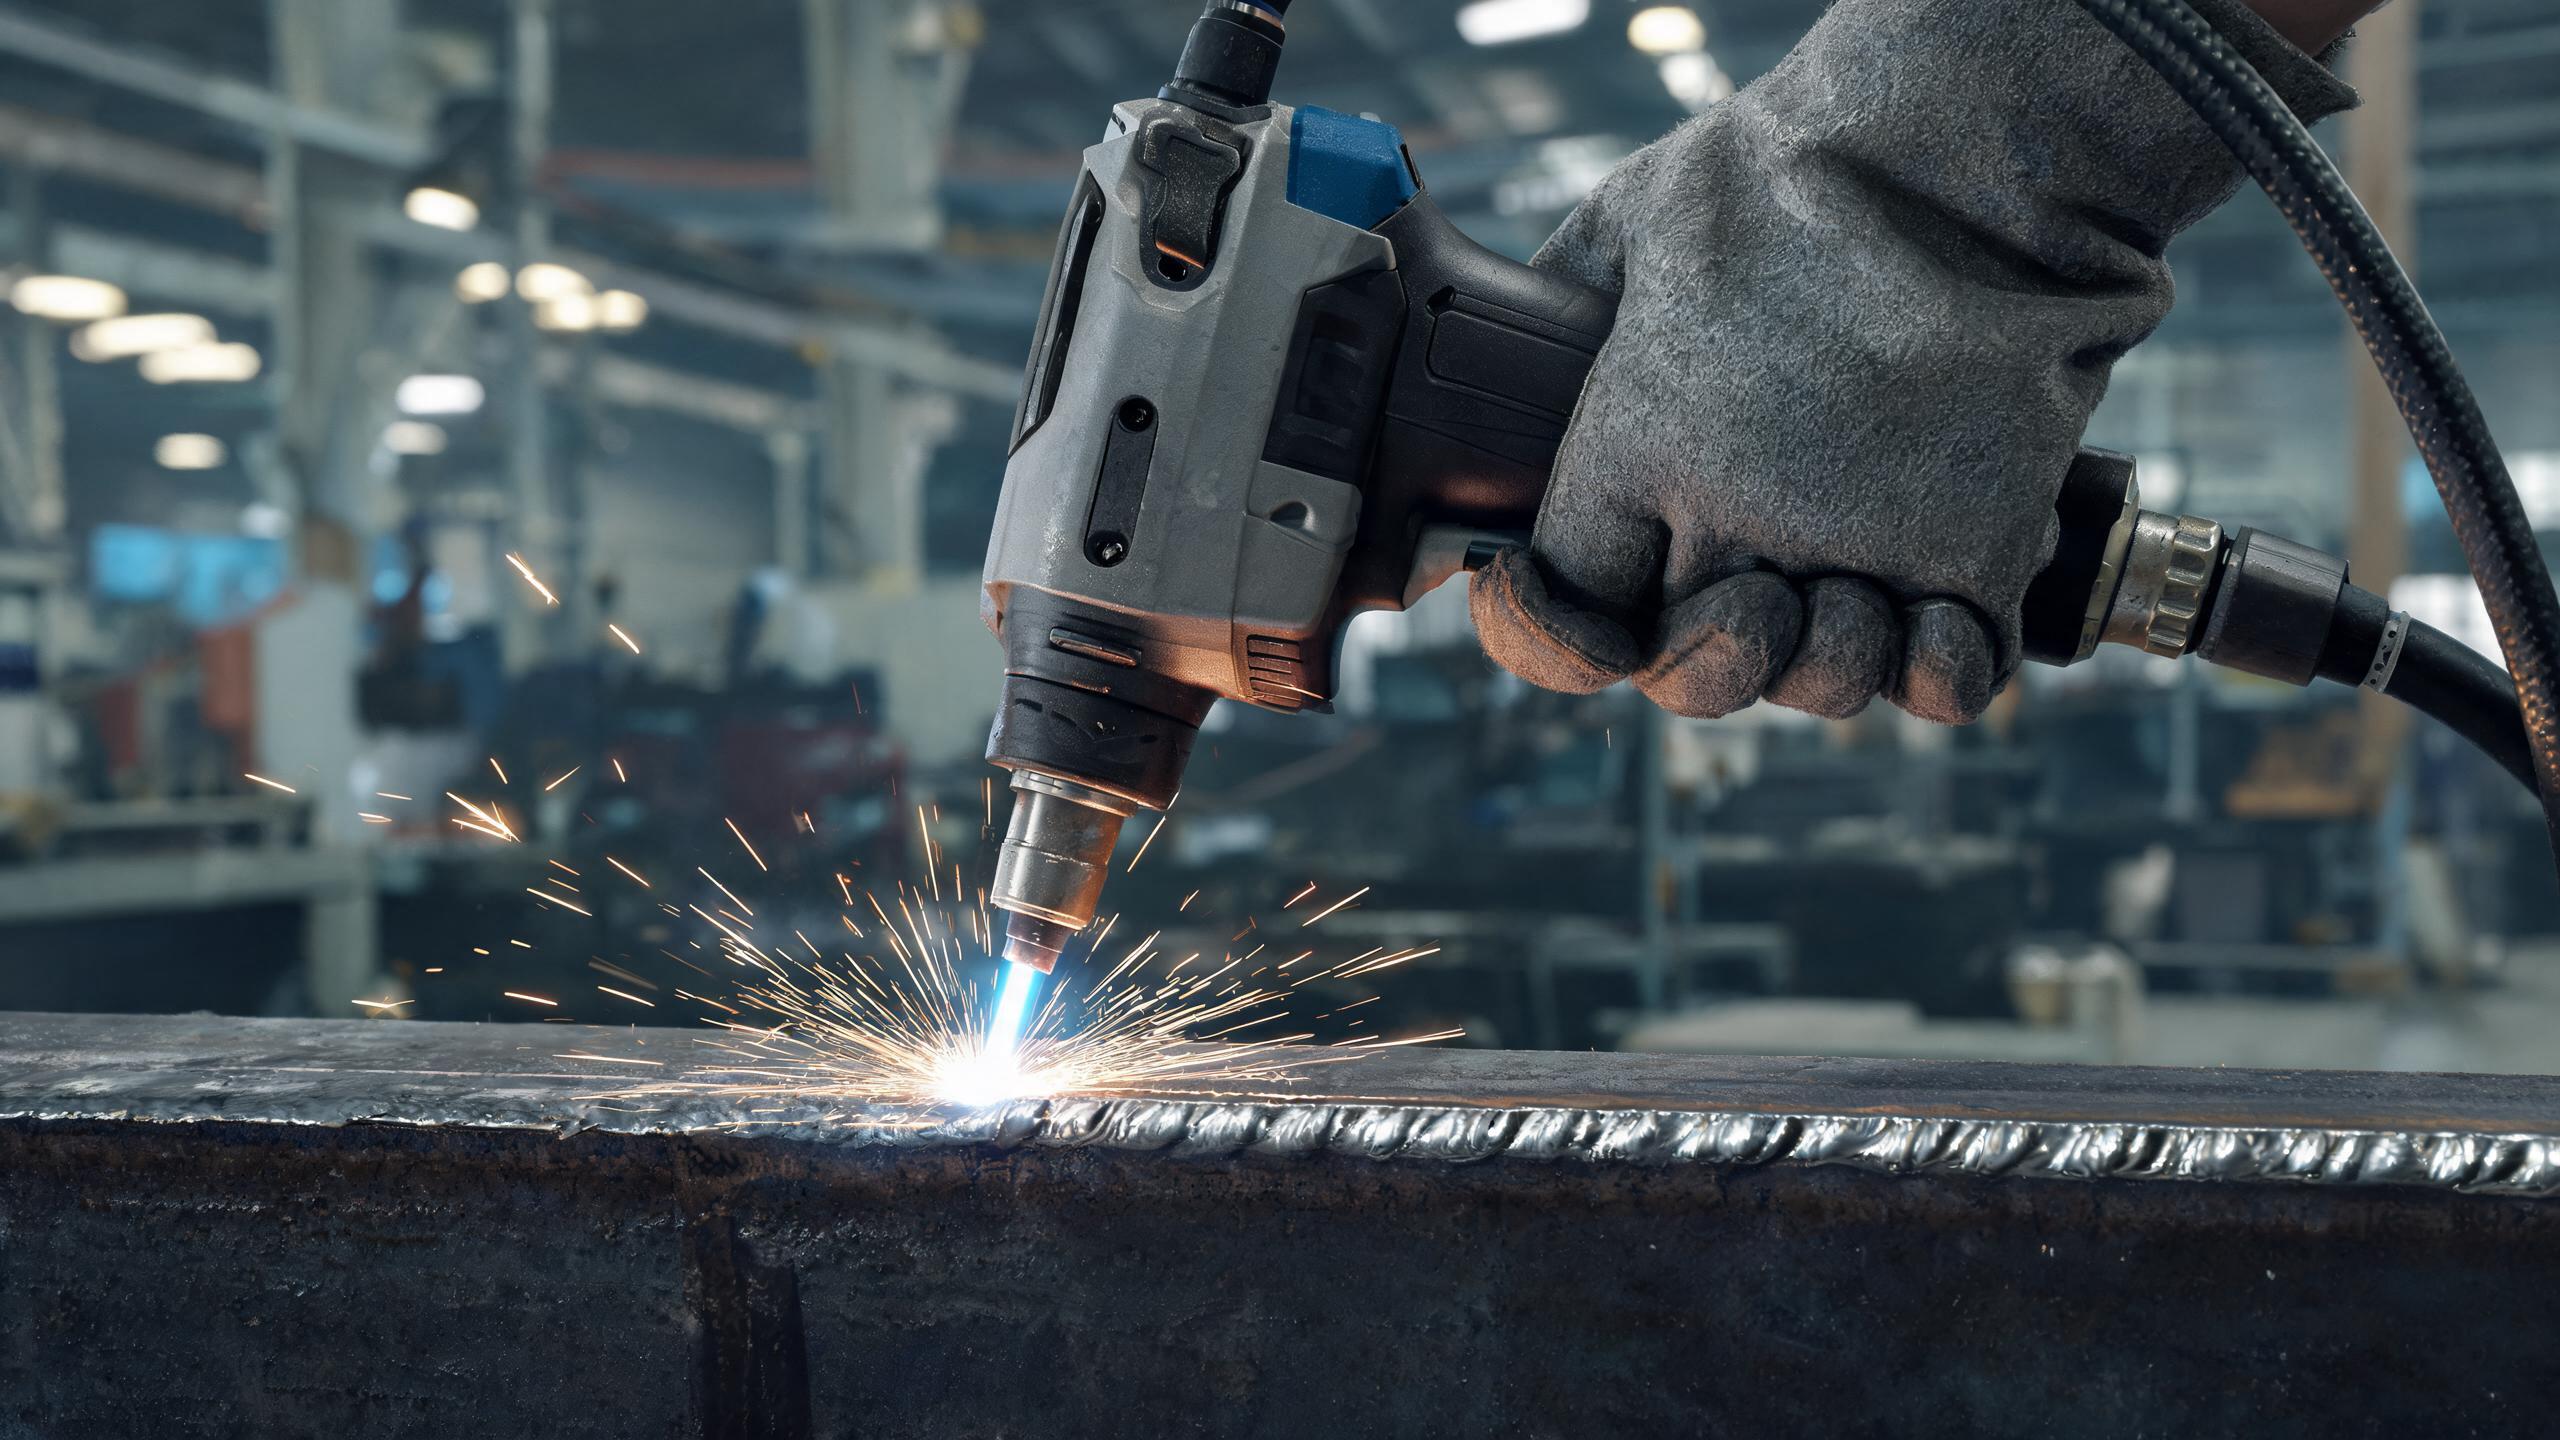
Um guia técnico para soldar chapa de aço com uma máquina de soldagem a laser portátil, cobrindo configurações de potência recomendadas por espessura de chapa, parâmetros de penetração, requisitos de resfriamento e dicas práticas para obter soldas limpas e repetíveis.
Soldadura de Chapa de Aço com Laser Portátil: Noções Básicas
A chapa de aço é um dos materiais mais comuns na fabricação estrutural, construção de máquinas e fabricação de equipamentos pesados. Um Máquina de soldadura a laser portátil traz flexibilidade à soldagem de chapas que os sistemas de pórtico fixo não podem oferecer — o operador pode se mover livremente ao redor de chapas grandes, soldar em qualquer orientação e acessar cantos e bordas sem reposicionar a peça de trabalho. Compreender os parâmetros corretos para cada espessura de chapa é essencial para obter soldas fortes e limpas com distorção térmica mínima.
Configurações de Potência por Espessura de Chapa
A soldador a laser portátil para aço inoxidável está disponível nas configurações de 1000W, 1500W, 2000W e 3000W. Cada nível de potência tem uma faixa prática de espessura de chapa onde opera de forma ideal:
- 1000 W – Melhor para chapa fina (1–2mm). Produz soldas limpas em aço de baixa espessura com entrada mínima de calor. Evite ultrapassar 2mm — penetração insuficiente leva a juntas fracas.
- 1500 W – O nível mais amplamente utilizado para soldagem de chapas. Entrega penetração máxima de 3mm em aço inoxidável e alumínio, com consistência do cordão de ±0,1mm. Ideal para a maioria das tarefas de fabricação de chapas.
- 2000 W – Estende a capacidade para chapa de 3–4mm. Adequado para suportes estruturais, carcaças de máquinas e montagens de chapas de espessura média.
- 3000 W – Projetado para chapa grossa (4mm+). Fornece penetração profunda e alta velocidade de deslocamento para aplicações estruturais pesadas.
Principais Parâmetros de Soldagem a Controlar
Potência do Laser e Profundidade de Penetração
A profundidade de penetração é determinada principalmente pela potência do laser e velocidade de deslocamento. Para o modelo de 1500W operando em chapa de aço inoxidável de 3mm, os parâmetros-chave são:
- Configuração de potência: 1200–1500W (ajustar com base na preparação da junta)
- Velocidade de deslocamento: tipicamente 10–20 mm/s para penetração total em chapa de 3mm
- Penetração máxima: 3mm em aço inoxidável e alumínio
- Consistência do cordão: ±0,1mm ao longo de todo o comprimento da solda
Para chapa mais grossa, aumente a potência proporcionalmente e reduza a velocidade de deslocamento — mas sempre teste em um corpo de prova primeiro. Potência excessiva com deslocamento rápido causa mordedura, enquanto potência insuficiente com deslocamento lento causa reforço excessivo.
Modo de Pulso vs. Onda Contínua
A maioria dos soldadores a laser de fibra portáteis oferece modos de onda contínua (CW) e pulso:
- Modo CW – fornece potência constante para penetração profunda. Melhor para chapa mais grossa e soldas estruturais que exigem fusão total.
- Modo pulso – alterna entre alta potência de pico e tempo de pausa. Reduz a entrada total de calor, tornando-o ideal para chapa fina e aplicações sensíveis ao calor onde a distorção deve ser minimizada.
Alimentação de Arame e Material de Adição
Para soldagem de chapas que exige preenchimento de vãos ou reforço, um sistema integrado de alimentação de arame é essencial. Considerações-chave:
- Diâmetro do fio: 0,8–1,2mm é o padrão para soldagem de chapas
- Material do fio: corresponda ao metal de base — use arame de aço inoxidável para chapa inoxidável, arame de aço carbono para chapa de carbono
- Velocidade de alimentação: deve ser equilibrada com a velocidade de deslocamento e a potência do laser; rápido demais causa respingos, lento demais causa preenchimento insuficiente
Resfriamento e Gerenciamento Térmico
A soldagem de chapas gera calor significativo, especialmente em chapa grossa e cordões longos. O sistema de resfriamento por circulação de água no modelo de 1500W suporta mais de 8 horas de operação contínua, mantendo a temperatura estável da fonte de laser durante todo o turno. Considerações-chave de resfriamento:
- Configuração de temperatura do chiller: siga a faixa recomendada pelo fabricante — tipicamente 20–25°C
- Qualidade do refrigerante: use água destilada ou desionizada para evitar acúmulo de incrustações no circuito de resfriamento
- Intervalo de inspeção: verifique o nível do refrigerante e a condição do filtro semanalmente durante a produção contínua
Dicas Práticas para Soldas de Chapa de Qualidade
- Prepare a junta adequadamente – carepa de laminação, ferrugem e óleo devem ser removidos da superfície da chapa antes da soldagem. A contaminação é a principal causa de porosidade.
- Manter velocidade de avanço consistente – variações na velocidade causam perfil de cordão irregular e penetração inconsistente. Use um guia ou dispositivo de fixação para cordões retos.
- Controle o comprimento do arame – mantenha a extensão do arame de adição consistente (tipicamente 8–12mm da ponta de contato) para garantir arco e alimentação estáveis.
- Use gás de proteção argônio – a vazão de 15–20 L/min é típica para soldagem de chapas. Proteção insuficiente causa oxidação e descoloração.
- Armazene perfis otimizados – o modelo de 1500W armazena mais de 50 perfis de solda. Depois de validar os parâmetros para uma espessura específica de chapa, salve-os para recuperação instantânea em trabalhos futuros.
Checklist de Inspeção de Qualidade
| Parâmetro | Faixa Aceitável |
|---|---|
| Largura do cordão | Uniforme ao longo de todo o comprimento da solda |
| Consistência do cordão | Desvio de ±0,1mm (modelo de 1500W) |
| Penetração | Fusão total através da espessura da chapa |
| Cor da superfície | Prata a palha clara (proteção adequada) |
| Mordedura | Nenhuma visível nas bordas do cordão |
Certificação para Uso Industrial
Para soldagem de chapas em indústrias regulamentadas, a certificação da máquina é inegociável. As máquinas de soldagem a laser portáteis da Xinhong CNC são certificadas CE e RoHS, fabricadas sob gestão de qualidade ISO 9001:2015. Fontes de laser da IPG, RAYCUS e GW garantem qualidade de feixe consistente em toda a faixa de potência.
Artigos relacionados
- Espessura de Aço Inoxidável para Máquina de Solda a Laser Portátil: O Que Você Precisa Saber
- Máquina de Solda a Laser Portátil para Chapa Metálica: Um Guia Prático
- Como Escolher um Soldador a Laser Portátil para Tubo de Aço Inoxidável
- Melhor Máquina de Solda a Laser Portátil para Aço: Critérios de Seleção