
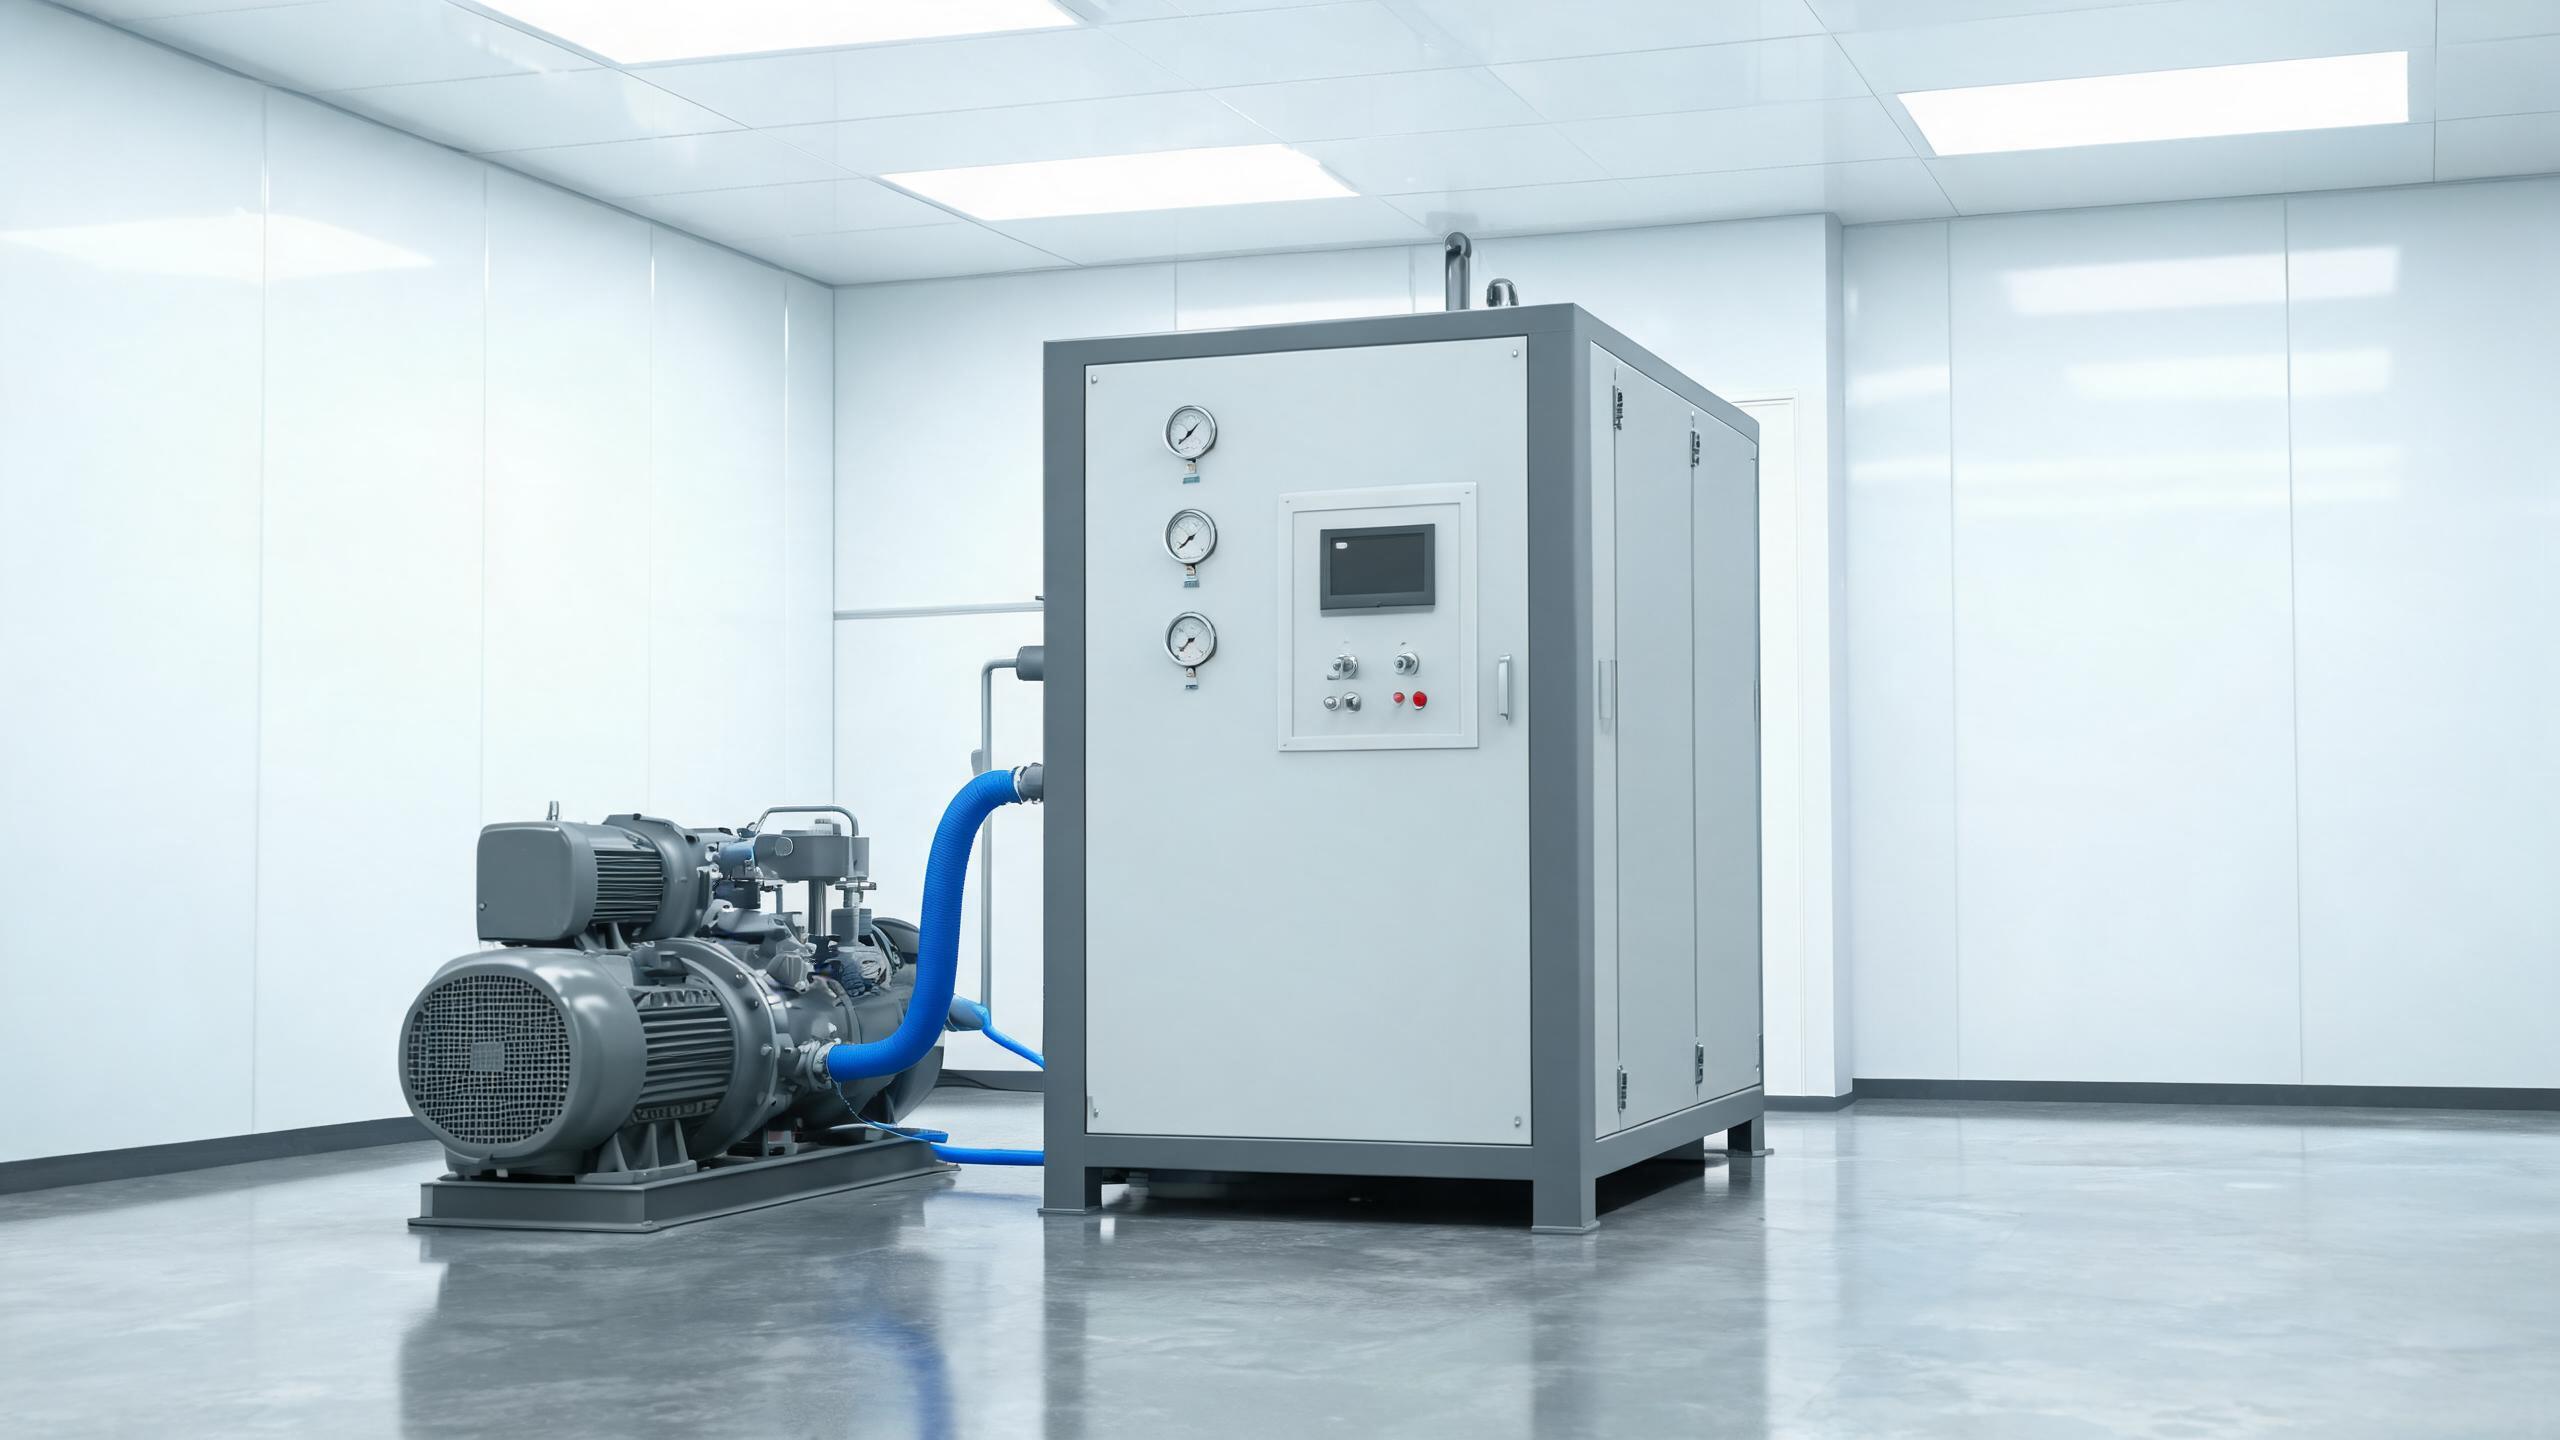
Um guia prático para usuários de corte a laser sobre por que o nitrogênio é necessário (prevenção de oxidação, melhoria da qualidade da borda), tipos de geradores de nitrogênio (PSA vs membrana), critérios de seleção (vazão, pureza, pressão) e ma…
Porque o Corte a Laser Precisa de Azoto
Quando um laser de fibra corta metal, um gás de assistência de alta pressão sopra o material fundido para fora do corte. O gás que escolhe afeta diretamente a qualidade de corte, velocidade e custo. Embora o oxigénio seja comumente usado para aço carbono espesso (a reação exotérmica adiciona calor de corte), azoto é a escolha preferida para aço inoxidável, alumínio e quando precisa de arestas limpas e sem óxido em aço carbono.
Aqui está porque o azoto é importante:
- Previne a oxidação - O nitrogênio é um gás inerte. Quando usado como gás de assistência, evita a oxidação da borda de corte, o que é essencial para componentes de aço inoxidável que devem manter resistência à corrosão.
- Bordas mais limpas - O corte com nitrogênio produz bordas brilhantes e limpas que geralmente não requerem acabamento secundário. Isso reduz o tempo e o custo do processamento posterior.
- Melhor soldabilidade - Bordas livres de óxido soldam de forma mais confiável. Se suas peças cortadas forem soldadas posteriormente, as bordas cortadas com nitrogênio eliminam a necessidade de remover a camada de óxido primeiro.
- Adesão de tinta e revestimento - Superfícies livres de óxido aceitam tinta, revestimento em pó e outros acabamentos de forma mais uniforme.
- Corte mais rápido em materiais finos - Para chapas metálicas finas, o nitrogênio pode permitir velocidades de corte mais rápidas em comparação com o oxigênio, pois não é necessário gerenciar a reação exotérmica.
A desvantagem é o custo. O nitrogênio consumido no corte de alta pressão se acumula rapidamente quando se compra nitrogênio engarrafado ou líquido. É aqui que um gerador de azoto se torna um investimento estratégico.
Tipos de Geradores de Nitrogênio: PSA vs. Membrana
Duas tecnologias principais dominam a geração de nitrogênio no local: Adsorção por Oscilação de Pressão (PSA) e separação por membrana. Ambos extraem nitrogênio do ar comprimido (que é 78% nitrogênio), mas funcionam de maneira diferente.
Geradores de Nitrogênio PSA
Os sistemas PSA usam uma peneira molecular de carbono (CMS) para adsorver oxigênio e outras moléculas sob pressão, permitindo a passagem do nitrogênio. Duas torres alternam entre ciclos de adsorção e regeneração, fornecendo um suprimento contínuo de nitrogênio. Os geradores PSA podem atingir purezas de até 99,999%, tornando-os a escolha padrão para aplicações de corte a laser onde alta pureza e vazão são essenciais.
Geradores de Nitrogênio de Membrana
Os sistemas de membrana usam membranas de fibra oca que permitem a passagem de gases com permeação mais rápida (oxigênio, vapor de água) enquanto o nitrogênio flui através dos feixes de fibra. Os geradores de membrana são compactos, silenciosos e têm menos peças móveis, mas geralmente atingem purezas mais baixas (até 99,5%) e vazões mais baixas que os sistemas PSA.
| Característica | PSA | Membrana |
|---|---|---|
| Pureza Máxima | Até 99,999% | Até 99,5% |
| Caudal | Alto | Moderado |
| Espaço ocupado | Maior | Compacto |
| Manutenção | Substituição do CMS a cada 5-10 anos | Substituição da membrana a cada 5-10 anos |
| Melhor Para | Corte a laser de alta pureza e alto volume | Aplicações de baixa pureza, espaço limitado |
Para a maioria das aplicações de corte a laser, os geradores de nitrogênio PSA são a escolha recomendada devido à sua maior pureza e capacidade de vazão.
Como Escolher um Gerador de Nitrogênio para Corte a Laser
1. Requisitos de Pureza
Para corte a laser, a pureza do nitrogênio afeta diretamente a qualidade da borda. A maioria das aplicações de corte requer pureza de 99,9% ou superior. Para corte de aço inoxidável e alumínio, onde a oxidação da borda deve ser completamente eliminada, recomenda-se pureza de 99,99%. Os geradores PSA podem fornecer esses níveis de pureza de forma confiável.
2. Vazão
A vazão (medida em Nm³/h ou L/min) deve corresponder ao consumo de gás da sua máquina de corte a laser, que depende de:
- Potência do laser - Máquinas de maior potência geralmente requerem maior pressão e vazão de gás de assistência.
- Espessura do material - Materiais mais espessos exigem maior pressão e maior fornecimento de gás por corte.
- Diâmetro do bico - Bicos maiores consomem mais gás.
- Velocidade de corte - Corte mais rápido significa mais gás consumido por unidade de tempo.
Como regra geral, dimensione a capacidade de vazão do seu gerador em 1,2 a 1,5 vezes o consumo máximo de nitrogênio do seu cortador a laser para garantir pressão estável durante a operação contínua.
3. Pressão
O corte a laser requer fornecimento de nitrogênio estável e de alta pressão - tipicamente 1,0 a 2,5 MPa (10 a 25 bar) dependendo do material e da espessura. Flutuações de pressão causam qualidade de corte inconsistente. Certifique-se de que seu gerador e sistema de compressor possam manter pressão estável na vazão necessária. Um tanque de amortecimento dedicado entre o gerador e a máquina de corte ajuda a suavizar picos e quedas de pressão.
4. Fornecimento de Ar Comprimido
Os geradores de nitrogênio não produzem nitrogênio do nada - eles o separam do ar comprimido. A qualidade e a capacidade do seu compressor de ar afetam diretamente o desempenho do gerador. Os requisitos incluem:
- Ar comprimido isento de óleo ou filtrado - A contaminação por óleo degrada o CMS ou a membrana.
- Capacidade de ar adequada - O compressor deve fornecer ar suficiente para alimentar o gerador em plena produção. Os geradores PSA geralmente requerem 3-5 volumes de ar comprimido por volume de nitrogênio produzido.
- Secador de ar - A umidade deve ser removida antes que o ar entre no gerador para proteger o meio de separação.
5. Ciclo de Trabalho e Redundância
Considere quantas horas por dia sua operação de corte funciona. Para produção contínua, escolha um gerador classificado para operação 24/7. Se o tempo de atividade for crítico, considere um sistema PSA de torre dupla que possa operar enquanto uma torre está sendo reparada, ou um suprimento de nitrogênio reserva para períodos de manutenção.
Correspondendo um Gerador de Nitrogênio ao Seu Cortador a Laser
Para dimensionar corretamente um gerador de nitrogênio, você precisa conhecer as especificações de consumo de nitrogênio da sua máquina de corte a laser. Entradas principais:
- Vazão máxima de gás do bico (das especificações da sua máquina)
- Faixa de pressão de operação
- Horas diárias típicas de corte usando nitrogênio
- Mistura de materiais e faixa de espessura
Por exemplo, uma máquina de corte a laser de fibra de 3000W cortando aço inoxidável em várias espessuras pode exigir vazões de nitrogênio variando de 500 a 3.000 L/min, dependendo do bico e da espessura do material. Uma máquina de alta potência de 12.000W cortando aço inoxidável espesso pode precisar de vazões significativamente maiores. Consulte sempre o fabricante da sua máquina a laser e o fornecedor do gerador de nitrogênio para verificar os requisitos de correspondência.
Economia de Custos: Geração no Local vs. Nitrogênio Comprado
Embora um gerador de nitrogênio exija um investimento de capital inicial, o período de retorno é frequentemente de 12 a 24 meses para oficinas com necessidades regulares de corte com nitrogênio. Fatores principais:
- Nitrogênio a granel - Você paga pela entrega, armazenamento, perdas por evaporação e aluguel do tanque. Os custos flutuam com o preço do fornecedor.
- Nitrogênio em cilindro - Mais caro por unidade de volume; adequado apenas para consumo muito baixo.
- Geração no local - O custo principal é a eletricidade para o compressor de ar. Depois que o sistema é pago, o custo do nitrogênio cai para uma fração do gás comprado.
Para oficinas de fabricação de alto volume, as economias podem ser substanciais. Uma oficina que gasta US$ 2.000 a US$ 5.000 por mês em nitrogênio a granel pode descobrir que um gerador PSA se paga em bem menos de dois anos.
Considerações de Instalação e Integração
Ao adicionar um gerador de nitrogênio à sua operação de corte a laser, planeje:
- Espaço no chão - Os geradores PSA exigem espaço no chão para o gerador, compressor de ar, secador de ar e tanque de amortecimento.
- Tubulação - A tubulação de fornecimento de nitrogênio de alta pressão do gerador para a máquina a laser deve ser dimensionada e classificada adequadamente.
- Fornecimento elétrico - O compressor de ar é o principal consumidor de energia; certifique-se de que a capacidade elétrica seja adequada.
- Ventilação - O compressor e o gerador produzem calor; garanta ventilação adequada na área de instalação.
Sobre os Geradores de Nitrogênio da Xinhong CNC
A Shandong Xinhong CNC Technology Co., Ltd. fabrica equipamentos de laser de fibra desde 2005. Além de nossas máquinas de corte a laser de fibra (2000W-30000W) e sistemas de solda, oferecemos geradores de nitrogênio projetados para integrar perfeitamente com nossos equipamentos de corte. Nossos geradores de nitrogênio PSA são construídos sob nosso sistema de qualidade ISO 9001:2015 e podem ser configurados para conformidade com CE.
Para saber mais sobre geradores de nitrogênio para sua operação de corte a laser, visite nosso catálogo de produtos ou entre em contato com a nossa equipe. Ajudaremos você a dimensionar um sistema de nitrogênio que corresponda à potência do seu laser, à mistura de materiais e ao volume de produção.