
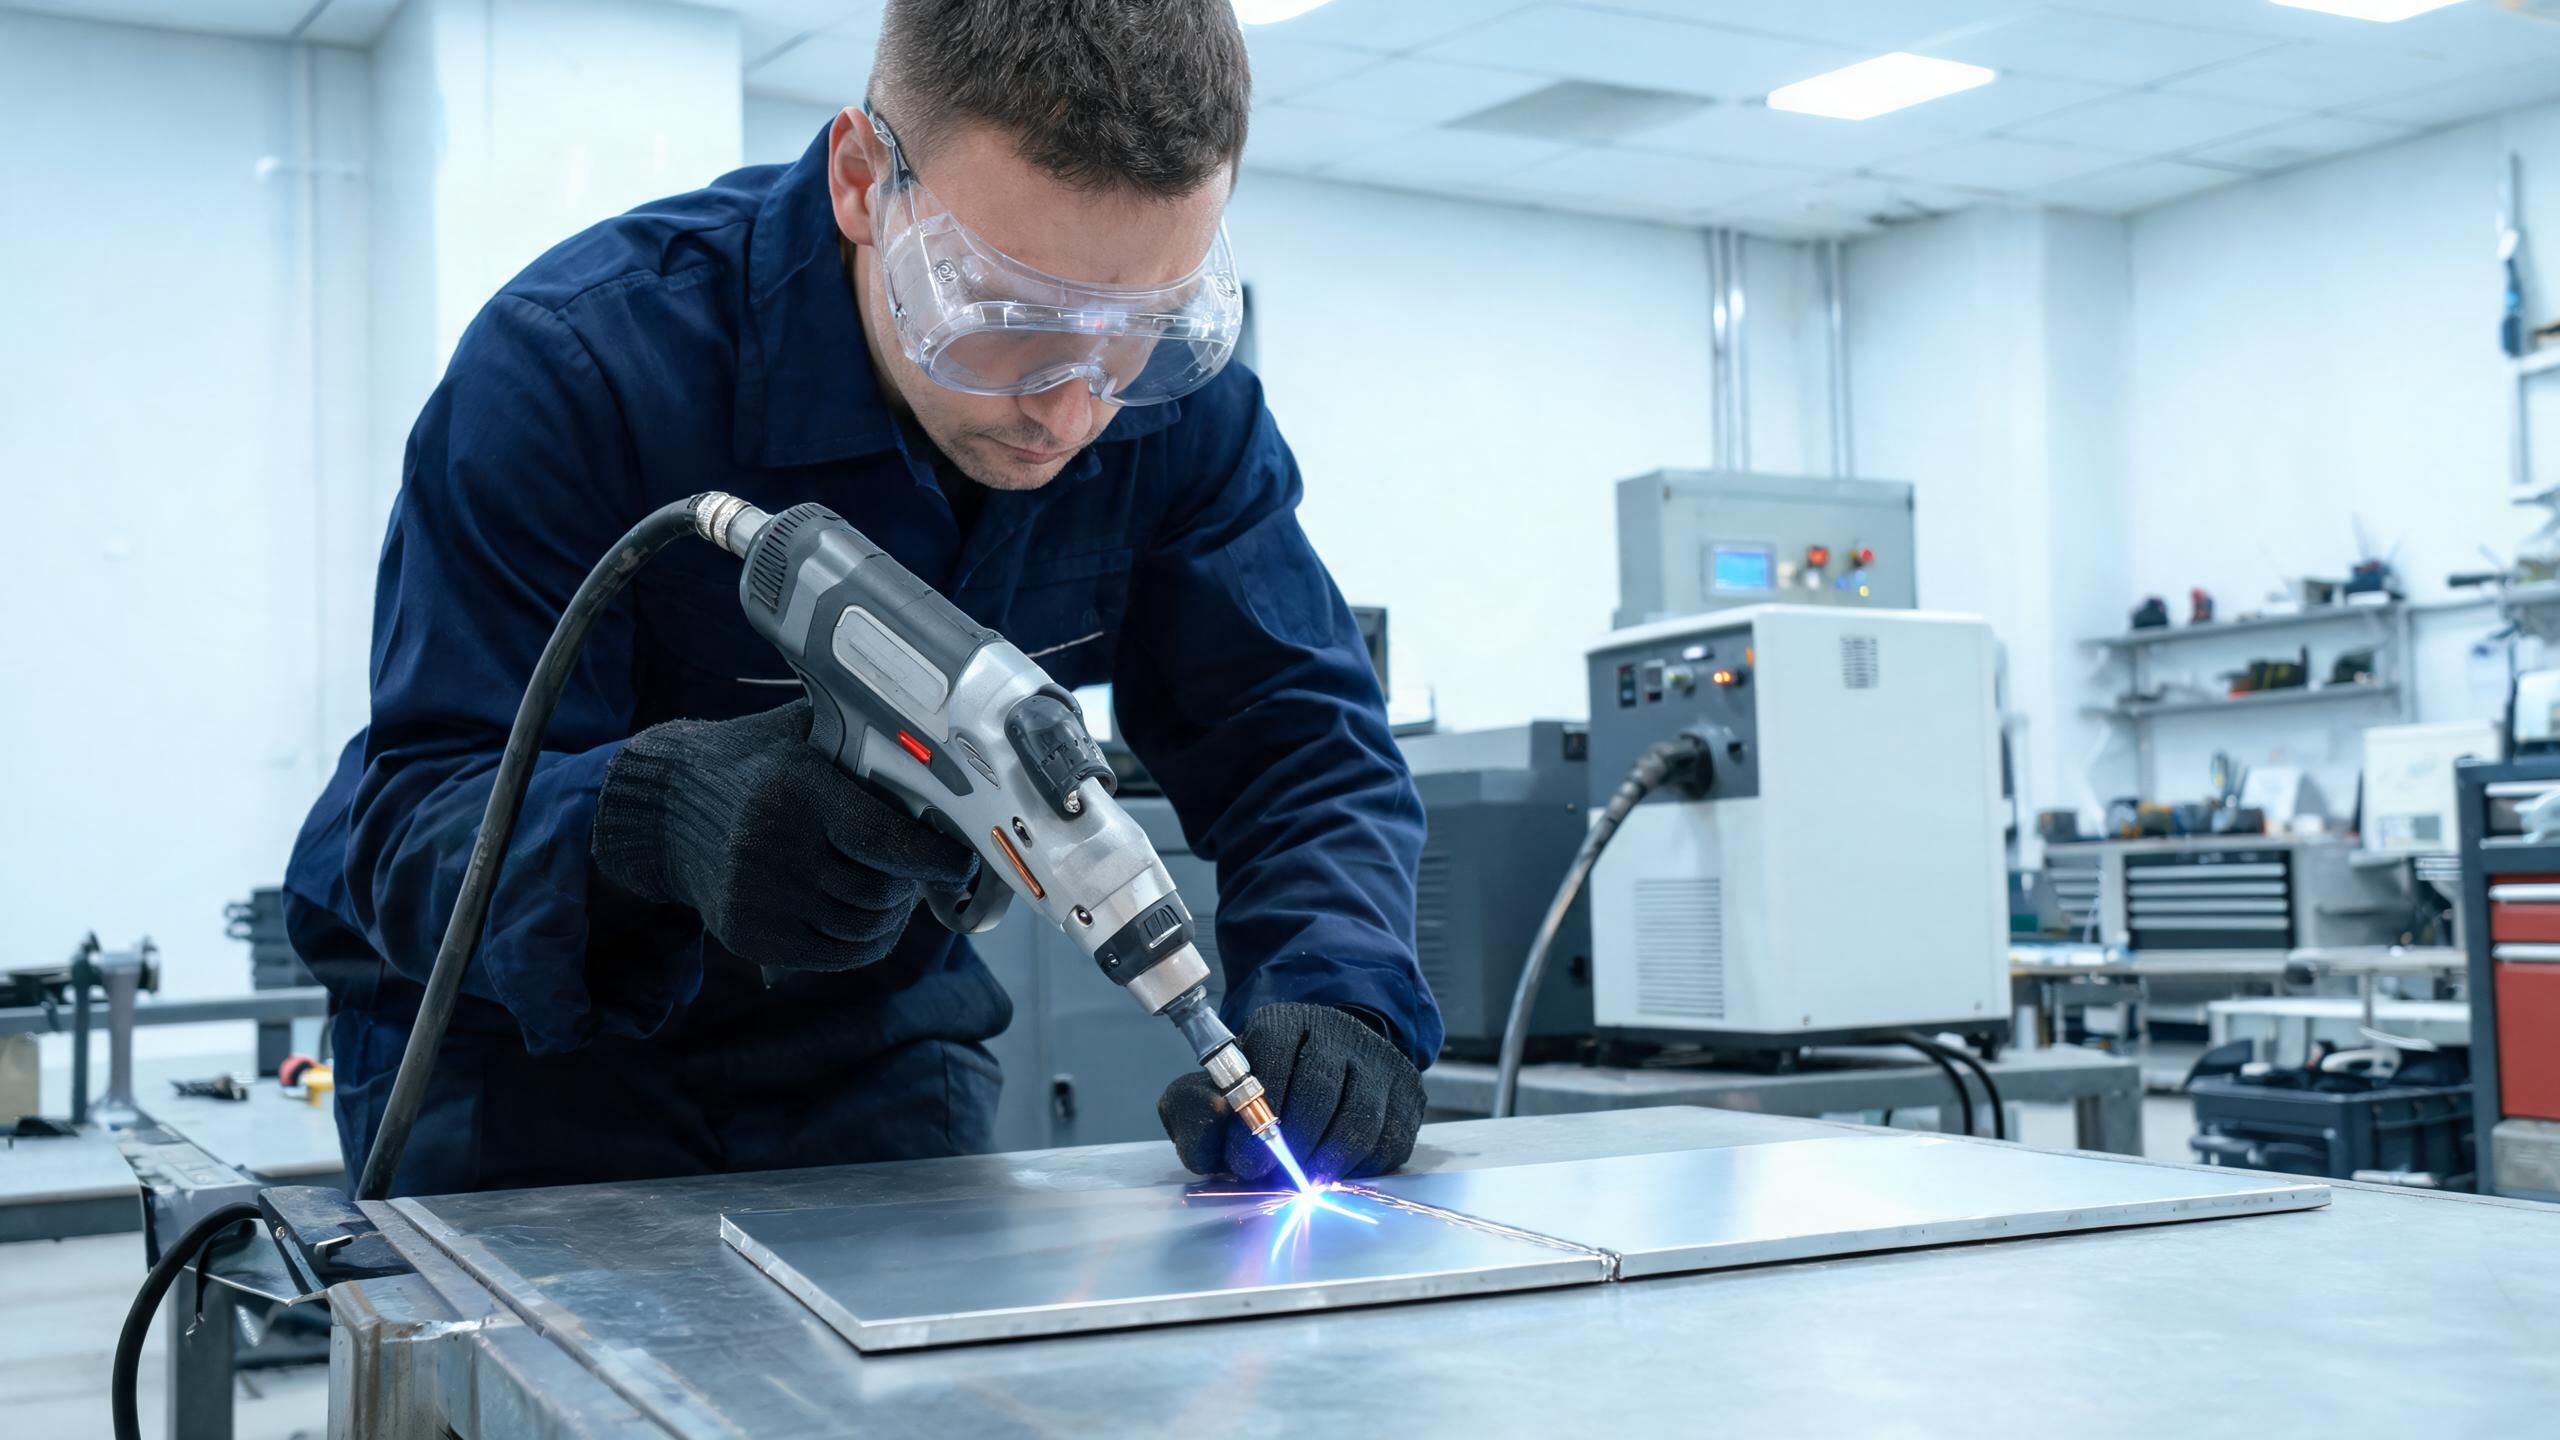
Técnicas e dicas para soldar chapa de alumínio fino (0,5-1,5 mm) com um soldador a laser portátil, cobrindo seleção de potência, controle de entrada de calor, gerenciamento de óxido, gás de proteção, preparação de junta e alimentação de arame para preenchimento de lacunas.
Guia técnico
Por que o Alumínio Fino Exige Atenção Especial
O alumínio fino — normalmente chapas de 0,5 mm a 1,5 mm — é amplamente utilizado em invólucros eletrônicos, painéis decorativos, dissipadores de calor, carcaças de bateria e componentes estruturais leves. Soldar essas espessuras finas apresenta um conjunto distinto de desafios que diferem da soldagem de chapas de alumínio mais espessas. A margem de erro é pequena: calor demais e você queima a chapa; calor de menos e você obtém fusão incompleta.
Uma soldador a laser portátil dá aos operadores a precisão necessária para alumínio fino porque a energia do laser pode ser focada e controlada com precisão em nível de milissegundos. Mas o equipamento sozinho não é suficiente — a técnica e o ajuste de parâmetros são o que separa soldas limpas de peças rejeitadas. Para uma visão geral abrangente do uso de um máquina de soldadura laser portátil para alumínio, consulte nosso guia dedicado.
Escolhendo o Nível de Potência Certo para Alumínio Fino
Para chapa de alumínio fino (0,5–1,5 mm), configurações de potência mais baixas são geralmente mais adequadas. A Shandong Xinhong CNC Technology Co., Ltd. fabrica Máquina de soldadura a laser portátil modelos em configurações de 1000W, 1500W, 2000W e 3000W. Para trabalho em alumínio fino:
| Espessura do Material | Potência Recomendada | Vantagem Principal |
|---|---|---|
| 0,5–0,8 mm | 1000 W | Mínima entrada de calor, risco reduzido de queima |
| 0,8–1,2 mm | 1000W–1500W | Equilíbrio entre penetração e controle |
| 1,2–1,5 mm | 1500 W | Penetração total com poça de fusão estável |
O modelo de 1500W atinge uma penetração máxima de 3 mm em alumínio, com consistência de cordão de solda de ±0,1 mm. Para aplicações em chapa fina, essa precisão significa que você pode produzir consistentemente soldas na extremidade inferior da faixa de penetração sem ultrapassar e danificar a peça de trabalho.
Técnica 1: Controle a Entrada de Calor com Velocidade e Potência
A técnica mais importante para alumínio fino é gerenciar a entrada de calor. Como o alumínio conduz calor rapidamente, a zona afetada termicamente se espalha rápido — e em material fino, toda a chapa pode aquecer rapidamente. Veja como controlar:
- Use maior velocidade de deslocamento: Mova a pistola de solda a 15–25 mm/s para chapa de 0,5–0,8 mm. O deslocamento mais rápido reduz a entrada total de calor por unidade de comprimento, evitando a queima.
- Reduza a potência do laser: Não opere na potência nominal total para material fino. Em uma máquina de 1500W, comece com 600–900W para alumínio de 0,5 mm e aumente somente se a penetração for insuficiente.
- Use o modo pulsado, se disponível: Pulsar o laser entrega energia em rajadas controladas, permitindo que o metal esfrie ligeiramente entre os pulsos. Isso reduz drasticamente o risco de queima em material de espessura fina.
Dica prática: Sempre teste os parâmetros em um pedaço de sucata da mesma liga e espessura antes de soldar sua peça real. A máquina pode armazenar mais de 50 conjuntos de parâmetros de solda; portanto, quando encontrar a combinação certa, salve-a para uso futuro.
Técnica 2: Gerencie a Camada de Óxido em Chapa Fina
No alumínio fino, a camada de óxido é proporcionalmente mais significativa em relação à espessura do metal base. Um filme de óxido de 4–5 nm importa menos em uma chapa de 3 mm, mas em chapa de 0,5 mm, representa uma fração relevante do material e pode causar sérios defeitos de solda.
- Escove a zona de solda com uma escova de arame de alumínio dedicada imediatamente antes de soldar. Não use escovas que tenham sido usadas em aço — partículas de ferro incorporadas na escova contaminarão o alumínio e causarão defeitos.
- Limpe com solvente (acetona ou álcool isopropílico) para remover óleos, impressões digitais e umidade. Em chapa fina, até contaminação menor pode resultar em porosidade que compromete a integridade da solda.
- Solde logo após a limpeza. A camada de óxido começa a se reformar em minutos. Idealmente, solde dentro de 30 minutos após a preparação da superfície para material de espessura fina.
Técnica 3: Otimização do Gás de Proteção para Alumínio Fino
O gás de proteção é crítico para alumínio fino porque a pequena poça de fusão é mais vulnerável à contaminação atmosférica. O argônio é a escolha padrão, mas a vazão do gás e o posicionamento do bico importam mais em material fino:
- Vazão: 15–20 L/min é típico. Uma vazão muito alta pode criar turbulência que puxa ar ambiente; muito baixa deixa a solda subprotegida.
- Ângulo do bico: Segure o bico de gás de proteção em um ângulo de arrasto de 10–15° em relação à direção de soldagem para garantir que o gás cubra a poça de fusão em solidificação atrás do feixe.
- Pureza do gás: Use argônio 99,999% puro. Graus de pureza mais baixos introduzem umidade e oxigênio que contribuem para a porosidade, o que é especialmente problemático em chapa fina, onde há menos material para tolerar defeitos.
Técnica 4: Preparação da Junta e Fixação
A chapa de alumínio fino é flexível e propensa a distorção pelo calor da solda. A preparação adequada da junta e a fixação são essenciais:
- Use ajustes apertados: Para soldagem a laser, a tolerância de folga deve ser mantida abaixo de 0,2 mm. O alumínio fino não pode preencher grandes lacunas sem excesso de metal de adição, o que adiciona calor.
- Prenda firmemente: Fixe ambas as peças para evitar movimento durante a soldagem. A expansão térmica pode deslocar a junta à medida que o calor se acumula.
- Considere a soldagem de alinhavo: Coloque pequenos pontos de solda em intervalos ao longo da junta antes de executar a solda completa. Isso mantém o alinhamento e reduz a distorção.
A consistência do cordão de solda de ±0,1 mm dessas máquinas significa que o feixe de laser permanece precisamente no caminho, mas o operador ainda é responsável por apresentar uma junta devidamente alinhada ao feixe.
Técnica 5: Use Alimentação de Arame para Preencher Lacunas
Quando as lacunas são inevitáveis ou você precisa acumular material em alumínio fino, o acessório de alimentação automática de arame é inestimável. Usando arame de adição de alumínio ER4043 ou ER5356:
- ER4043 (5% de silício) flui bem e é bom para soldagem de uso geral em chapa fina. Tem ponto de fusão mais baixo e reduz a sensibilidade a trincas.
- ER5356 (5% de magnésio) fornece maior resistência ao cisalhamento e é preferido para aplicações estruturais e para combinar com ligas de alumínio da série 5000.
- Comece com uma taxa de alimentação de arame de 2–4 m/min para material fino e ajuste com base no tamanho da lacuna e no perfil do cordão desejado.
Operação Contínua para Trabalho em Lote
Componentes de alumínio fino são frequentemente produzidos em lotes — peças de invólucro, suportes ou painéis. O sistema de refrigeração a água dessas máquinas de solda a laser portáteis suporta operação contínua de 8 horas ou mais, o que significa que você pode executar lotes de produção sem parar para resfriamento. A temperatura estável do laser se traduz em qualidade de solda consistente em todo o lote.
As certificações CE e RoHS, juntamente com a gestão de qualidade ISO 9001:2015, fornecem conformidade documentada para compradores que fornecem indústrias regulamentadas ou mercados europeus.
Erros Comuns a Evitar
- Usar potência excessiva em chapa fina, causando queima e empenamento.
- Pular a remoção do óxido, levando à porosidade e fusão inconsistente.
- Usar linhas de gás de proteção sujas ou úmidas, o que introduz hidrogênio na solda.
- Fixação inadequada, permitindo que a junta se mova durante a solda e produzindo cordões desalinhados.
- Não salvar parâmetros comprovados, forçando você a reajustar do zero em cada lote.
Conclusão
Soldar alumínio fino com um soldador a laser portátil se resume a controlar a entrada de calor, preparar a superfície adequadamente, usar o gás de proteção certo e fixar a junta corretamente. Com opções de potência de 1000W a 3000W e a capacidade de armazenar conjuntos de parâmetros otimizados, essas máquinas de solda a laser portáteis dão aos fabricantes as ferramentas necessárias para produzir soldas consistentes e de alta qualidade em chapa de alumínio fino.