
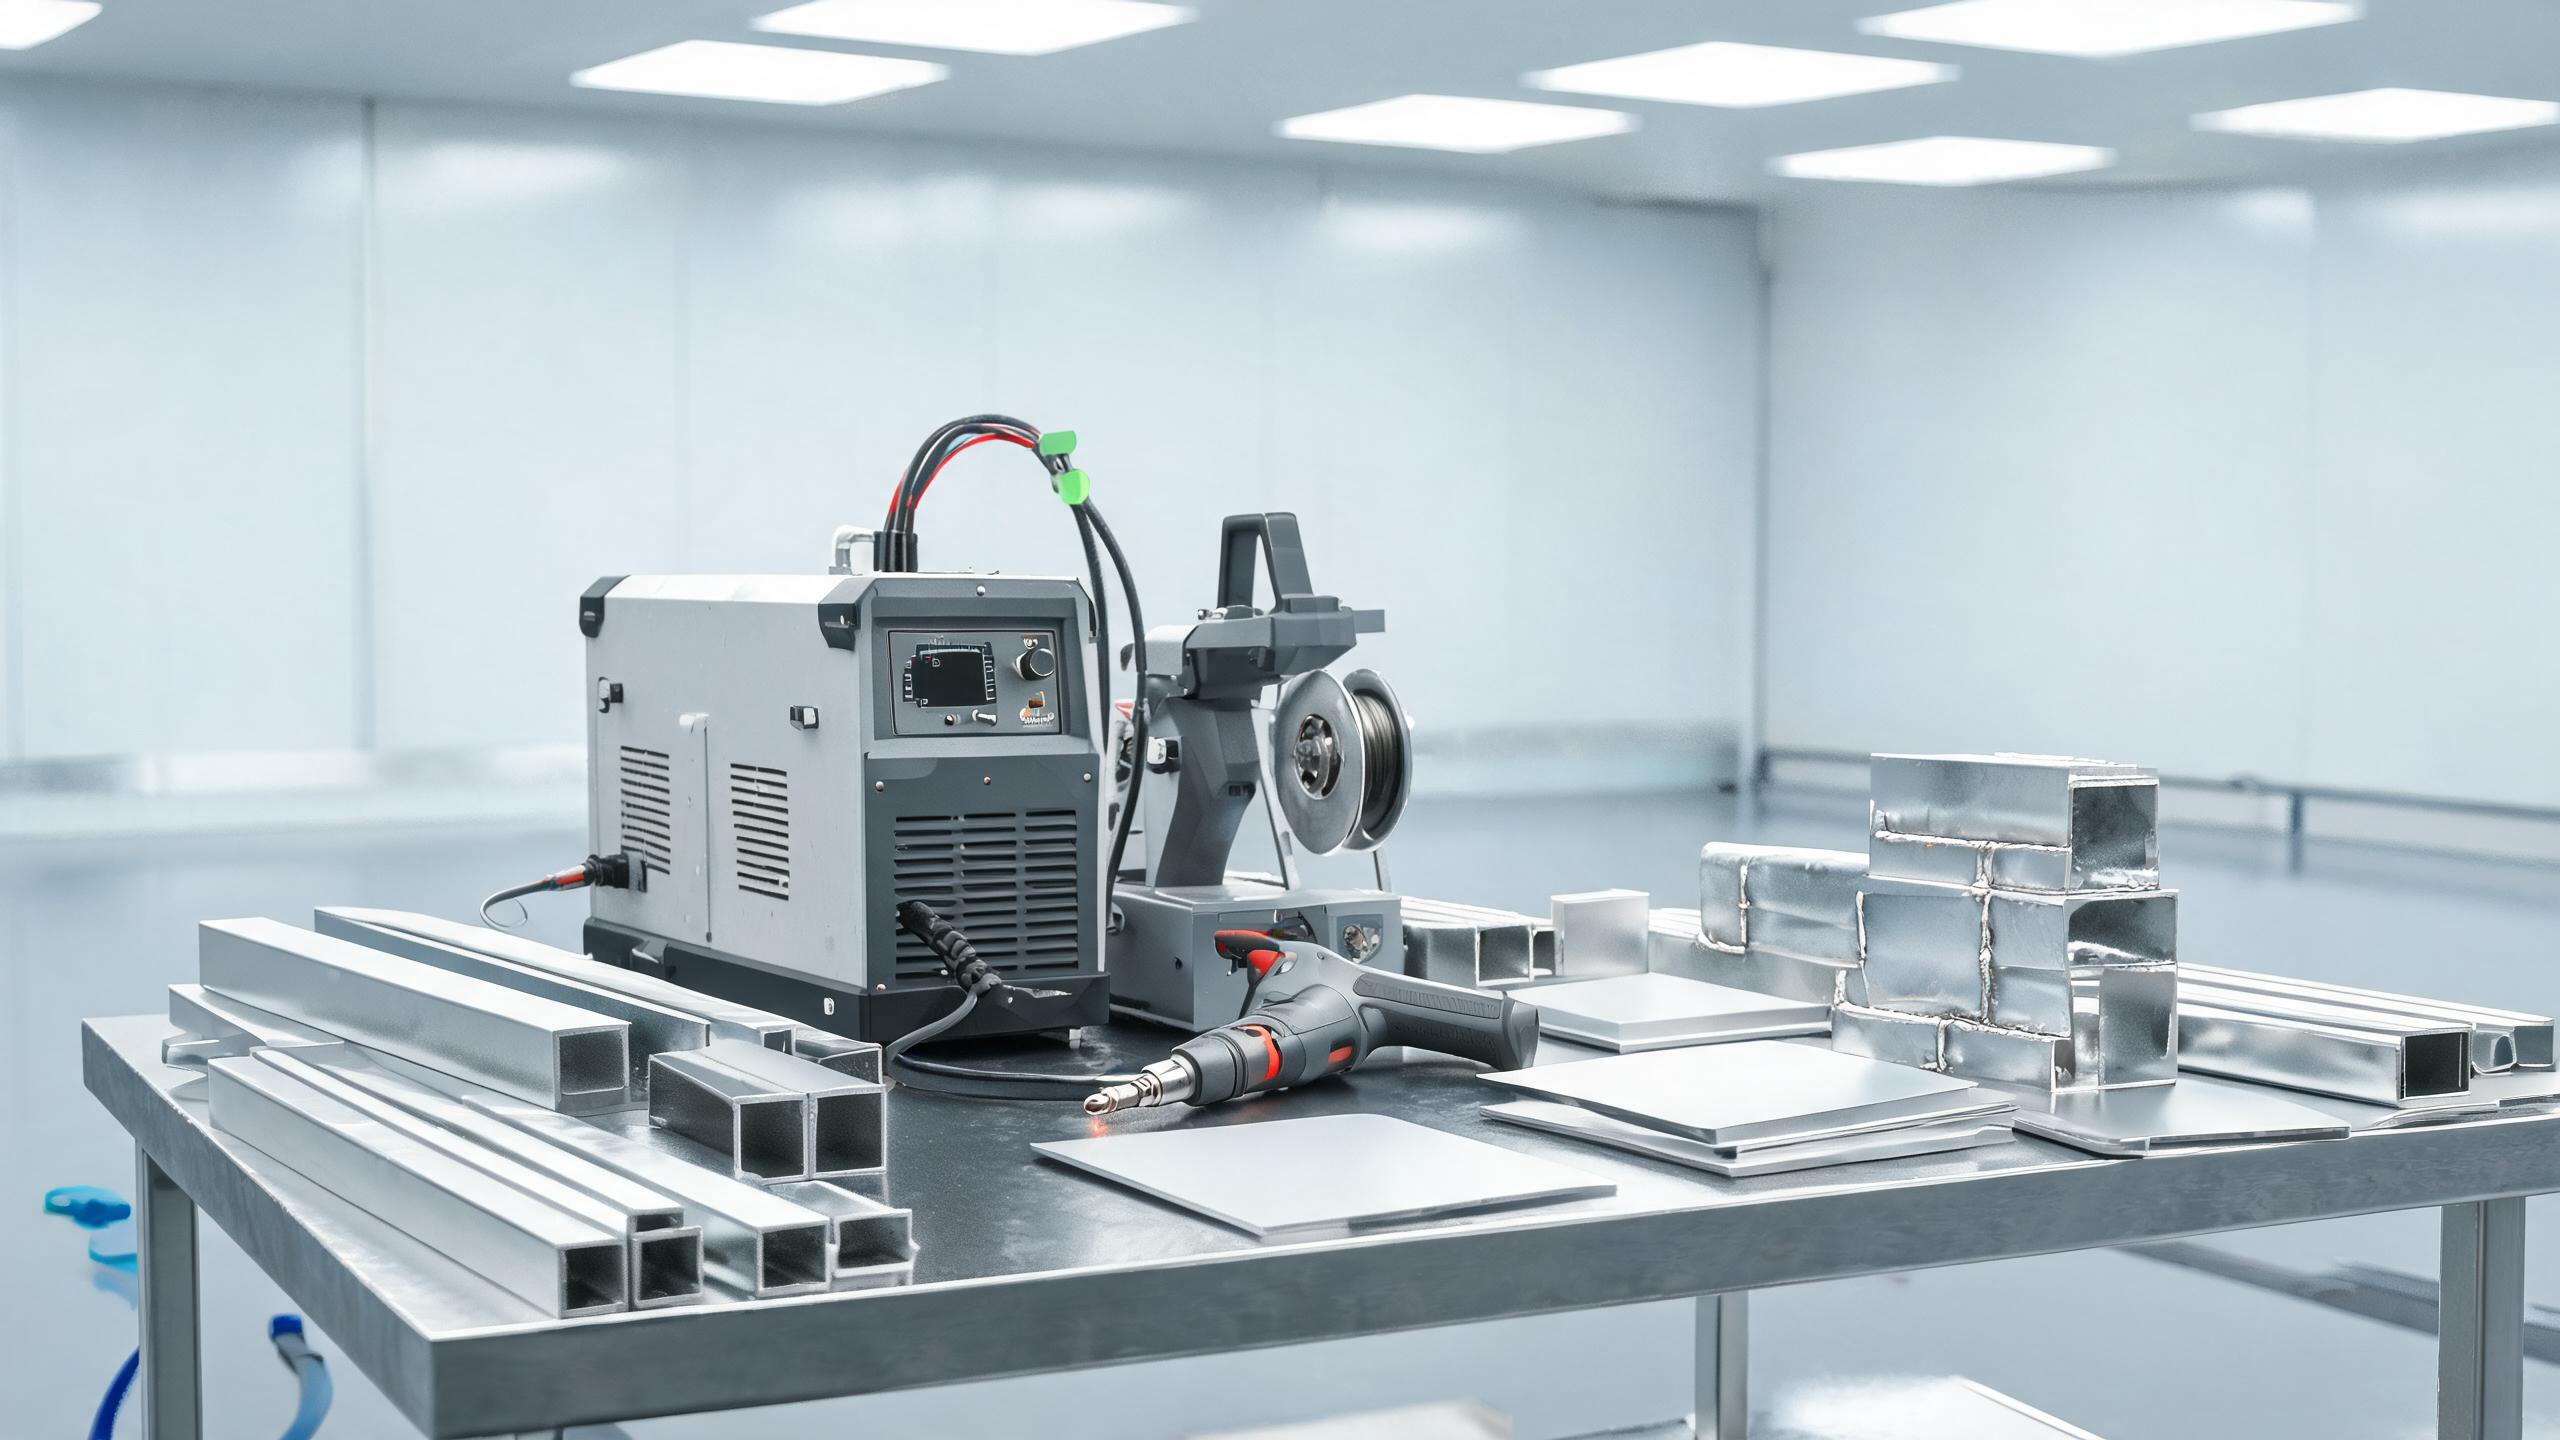
O que saber sobre a utilização de uma máquina de soldadura laser portátil para o fabrico de alumínio - aplicações, compatibilidade de ligas, considerações de campo e vantagens de produtividade.
Guia técnico
Por que a Portabilidade Importa na Fabricação de Alumínio
As oficinas de fabricação de alumínio lidam com uma ampla gama de peças de trabalho — desde chapas planas e perfis extrudados até grandes estruturas e montagens personalizadas. Nem toda peça pode ser movida para uma estação de soldagem fixa. Uma máquina de solda a laser portátil para fabricação de alumínio leva a solda até a peça de trabalho, eliminando a necessidade de reposicionar componentes pesados ou superdimensionados e reduzindo danos de manuseio às superfícies acabadas.
A mudança da soldagem TIG ou MIG tradicional para um Máquina de soldadura a laser portátil muda o fluxo de trabalho de fabricação de várias maneiras práticas: velocidades de deslocamento mais rápidas, zonas afetadas pelo calor mais estreitas, retificação mínima pós-solda e a capacidade de soldar espessuras diferentes em uma única configuração. Para uma visão geral abrangente, explore nosso guia para escolher um máquina de soldadura laser portátil para alumínio.
O que Define um Sistema de Soldagem a Laser Portátil
Portabilidade no contexto de soldadores a laser de fibra portáteis significa que o sistema completo — fonte de laser, unidade de refrigeração a água, sistema de controle e pistola de solda — pode ser transportado até o local da peça de trabalho e configurado em minutos. Principais características da nossa linha de produtos:
| Característica | Especificação |
|---|---|
| Faixa de Potência | 1000 W / 1500 W / 2000 W / 3000 W |
| Penetração Máxima (Al) | 3 mm (modelo 1500 W) |
| Consistência do Cordão de Solda | ±0,1 mm |
| Sistema de Refrigeração | Refrigerado a água, operação contínua de 8+ horas |
| Armazenamento de Parâmetros | 50+ grupos |
| Certificações | CE, RoHS, ISO 9001:2015 |
Os modelos de 1000 W e 1500 W são os mais comumente implantados em oficinas de fabricação que lidam com perfis de alumínio, invólucros de chapa metálica e montagens estruturais. Os modelos de 2000 W e 3000 W atendem a requisitos de fabricação mais pesados, como extrusões de parede espessa e juntas multicamadas.
Aplicações de Fabricação de Alumínio
Perfis Estruturais e Extrusões
Extrusões de alumínio — perfis de ranhura em T, tubos retangulares e seções transversais personalizadas — são a espinha dorsal de estruturas, invólucros e suportes. A soldagem a laser portátil é bem adequada para juntas de canto, juntas em T e nós de múltiplos membros porque o feixe focado produz uma solda estreita e profunda com distorção térmica mínima. Isso é particularmente importante para montagens de precisão onde a tolerância de usinagem pós-solda é apertada.
Invólucros de Chapa Metálica
Para invólucros fabricados — caixas eletrônicas, caixas de bateria e painéis de controle — o soldador a laser portátil produz soldas limpas e esteticamente aceitáveis que muitas vezes não requerem acabamento adicional. A ZTA estreita (tipicamente 0,5–1,5 mm) preserva a planicidade dos painéis adjacentes, o que é crítico para a vedação do invólucro e o ajuste da junta.
Trocadores de Calor e Juntas Tubo-a-Chapa
Os permutadores de calor de alumínio exigem juntas tubo-chapa com penetração total e zero fugas. O aporte térmico controlado do laser de fibra, combinado com a capacidade do sistema de refrigeração a água de manter uma saída estável durante turnos de mais de 8 horas, torna-o prático para a produção em série destas juntas exigentes.
Reparação e retrabalho
Em ambientes de fabrico, a máquina de soldadura laser portátil também é valiosa para a reparação no local de componentes de alumínio danificados - fissuras em elementos estruturais, superfícies de juntas desgastadas e retrabalho de soldaduras defeituosas. A possibilidade de levar a pistola de soldadura até ao local da reparação, em vez de desmontar a estrutura, poupa um tempo de trabalho significativo.
Considerações fundamentais para fluxos de trabalho de fabrico
Compatibilidade de ligas
As oficinas de fabrico trabalham frequentemente com múltiplas ligas de alumínio. Compreender como cada uma reage à soldadura laser é essencial:
| Série de liga | Graus comuns | Notas de soldadura |
|---|---|---|
| 5000 (Al-Mg) | 5052, 5083, 5754 | Excelente soldabilidade; o teor de Mg estabiliza o banho de fusão. Atenção à perda excessiva de Mg a alta potência. |
| 6000 (Al-Mg-Si) | 6061, 6063, 6082 | Propensa a fissuração a quente. Use fio de adição 4043. Pré-aqueça secções espessas a 80–100 °C. |
| 3000 (Al-Mn) | 3003, 3004 | Boa soldabilidade. Menor resistência; adequada para aplicações não estruturais. |
| 1000 (Al puro) | 1050, 1060, 1100 | Alta refletividade. Pode exigir potência inicial mais elevada para estabelecer o keyhole. |
Gestão da camada de óxido no fabrico
Numa oficina de fabrico, os componentes de alumínio podem permanecer horas ou dias entre o corte e a soldadura. A camada de óxido engrossa com o tempo, aumentando de alguns nanómetros para vários micrómetros. Esta camada de óxido mais espessa eleva o limiar de fusão e pode causar defeitos de soldadura. Práticas fundamentais:
- Remova o óxido mecanicamente (escova de aço inoxidável) ou quimicamente (decapagem) dentro de 4 horas antes da soldadura.
- Para componentes armazenados, programe a remoção do óxido como passo final antes da soldadura.
- Inspecione os bordos cortados - os bordos de alumínio cortados a laser podem ter uma camada de óxido refundida que requer retificação antes da soldadura.
Gás de proteção em condições de campo
Ao utilizar uma máquina de soldadura laser portátil para fabrico de alumínio em ambientes abertos ou semifechados, a eficácia do gás de proteção pode ser comprometida pelo movimento do ar. Medidas práticas:
- Aumente o caudal de gás em 20–30% em comparação com a soldadura em bancada interior.
- Use um bico com lente de gás para uma cobertura mais laminar e mais ampla.
- Evite soldar com vento direto; use telas ou invólucros quando necessário.
- Para juntas críticas, considere uma proteção traseira para proteger o cordão de soldadura em solidificação.
Dica de campo: A capacidade do sistema de armazenar mais de 50 grupos de parâmetros significa que uma oficina de fabrico pode pré-qualificar definições para cada combinação comum de liga-espessura-junta e recuperá-las instantaneamente, garantindo qualidade consistente independentemente do operador em serviço.
Vantagens de produtividade em relação aos métodos tradicionais
Em comparação com a soldadura TIG de alumínio, um soldador laser de fibra portátil atinge normalmente velocidades de avanço 3–5 vezes superiores, produzindo uma ZTA mais estreita e exigindo menos limpeza pós-soldadura. O sistema de refrigeração a água suporta operação contínua de mais de 8 horas, o que significa que um único operador pode concluir longas séries de fabrico sem parar para arrefecer o equipamento. A consistência da junta de soldadura de ±0,1 mm reduz o retrabalho e o tempo de inspeção.
| Fator | Soldadura TIG | Soldadura laser portátil |
|---|---|---|
| Velocidade de avanço (Al de 1 mm) | 2–5 mm/s | 20–35 mm/s |
| Largura da ZTA | 3–6 mm | 0,5–1,5 mm |
| Retificação pós-soldadura | Significativa | Mínima ou nenhuma |
| Operação Contínua | Limitada pelo calor do maçarico | Mais de 8 horas (refrigerado a água) |
| Habilidade do operador exigida | Alto | Moderada (orientada por parâmetros) |
Uma máquina de soldadura laser portátil é adequada para estaleiros de fabrico ao ar livre?
O sistema foi concebido para ambientes de oficina e semifechados. A exposição total ao ar livre requer proteção contra vento, chuva e poeira. O sistema de refrigeração a água e os controlos eletrónicos devem ser abrigados. Para reparações em campo, recomenda-se um invólucro temporário ou tenda de soldadura.
Posso soldar componentes de alumínio fundido com este equipamento?
As ligas de alumínio fundido (como A356) podem ser soldadas com ajuste adequado de parâmetros, mas o material fundido frequentemente contém porosidade e inclusões do processo de fundição que podem causar defeitos de soldadura. A inspeção pré-soldadura e o ensaio radiográfico de juntas fundidas críticas são aconselháveis.
Que nível de potência devo escolher para o fabrico geral de alumínio?
O modelo de 1500 W é a escolha mais versátil para oficinas de fabrico. Lida com chapa de 0,5 mm a 3 mm, cobre a maioria dos trabalhos de perfis e invólucros, e fornece margem suficiente para soldaduras fiáveis de penetração total. As oficinas que lidam com extrusões de parede espessa (4 mm+) devem considerar os modelos de 2000 W ou 3000 W.