
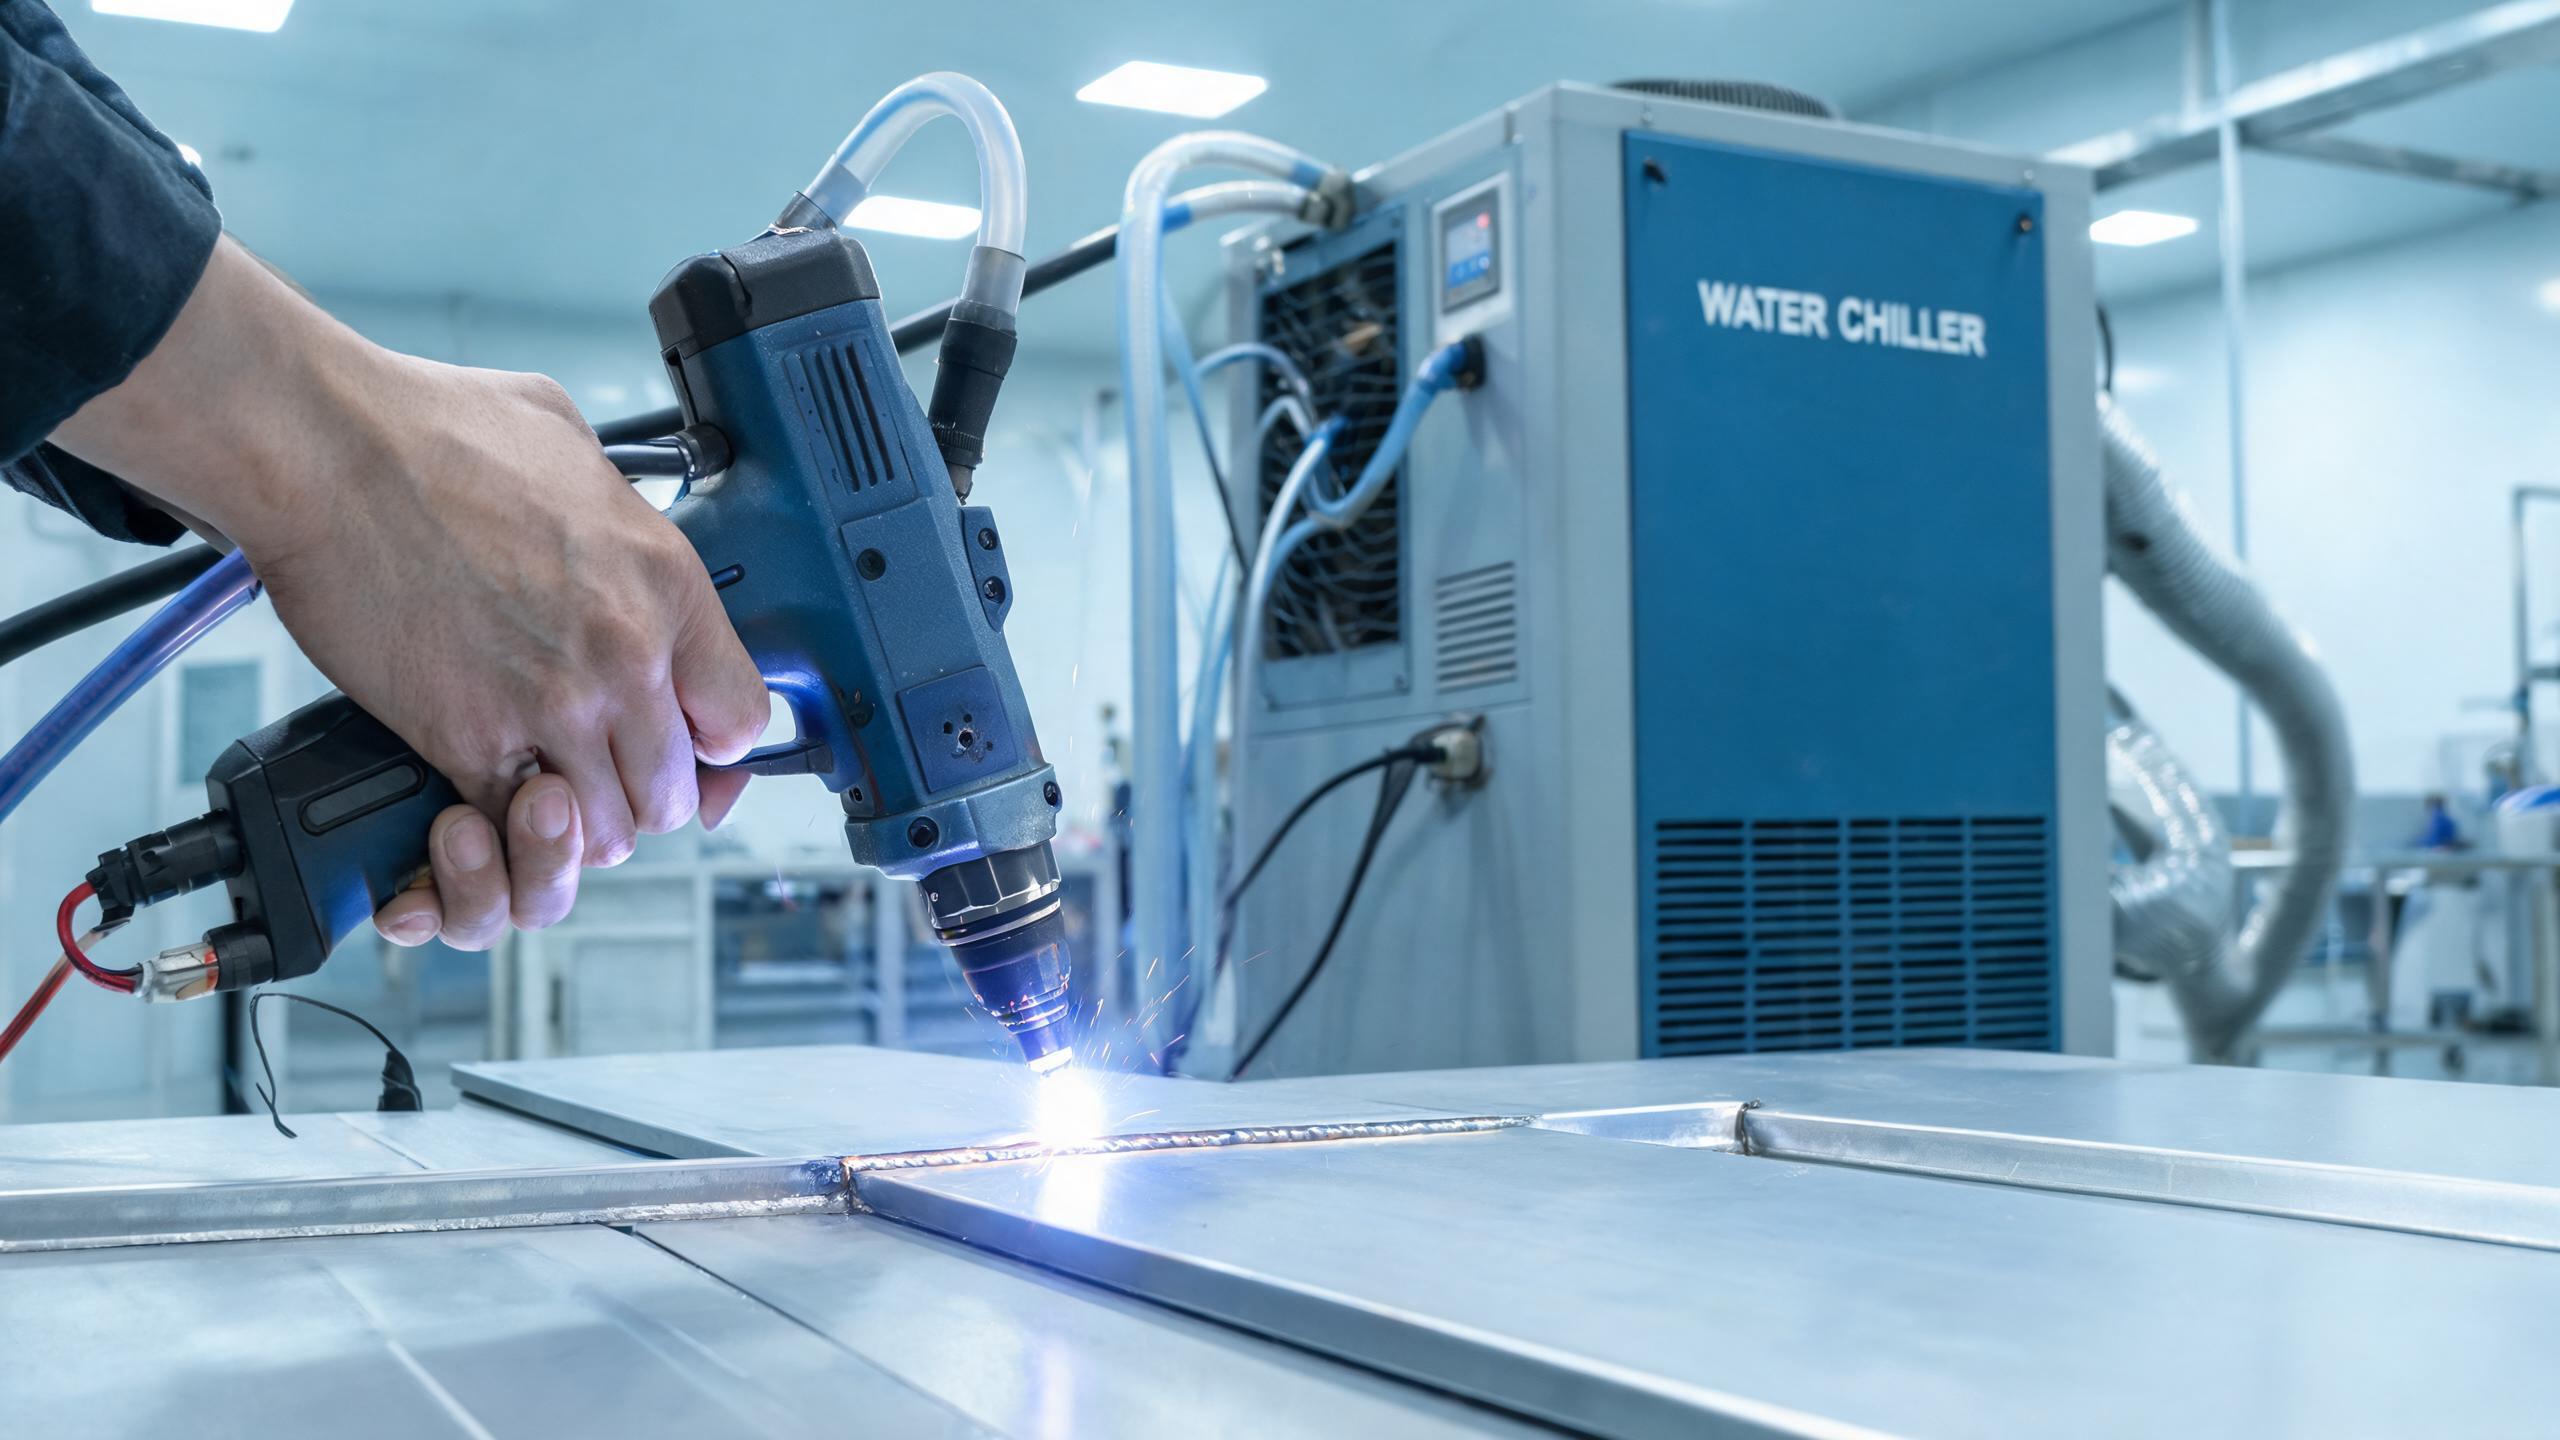
Un ghid practic pentru sudarea aliajelor de aluminiu cu mașini de sudat cu laser portabile, care acoperă selecția puterii (1000W-3000W), gestionarea stratului de oxid, prevenirea porozității, parametrii cheie și răcirea cu apă pentru producția continuă.
Ghid tehnic
De ce aliajul de aluminiu provoacă dificultăți la sudarea cu laser
Aliajul de aluminiu este unul dintre cele mai utilizate metale în producție – de la panouri de caroserie auto la componente aerospațiale, radiatoare și carcase de electronice de consum. Cu toate acestea, se numără și printre cele mai dificile materiale de sudat în mod constant. O aparat de sudură laser portabil abordează mai multe dintre provocările inerente ale aluminiului, dar înțelegerea de ce acest metal se comportă astfel sub un fascicul laser este primul pas către obținerea unor suduri fiabile.
Aluminiul are trei proprietăți care complică sudarea:
- Reflectivitate ridicată - Aluminiul reflectă până la 90% din energia laser incidentă la temperatura camerei, în special cu laserele cu fibră care funcționează la 1070 nm. Aceasta înseamnă că este necesară mai multă putere pentru a iniția keyhole-ul, iar reflexia inițială poate deteriora optica dacă nu este gestionată corespunzător.
- Conductivitate termică ridicată - Aluminiul conduce căldura de aproximativ patru ori mai repede decât oțelul. Căldura se disipează rapid din zona de sudare, ceea ce înseamnă că aveți nevoie de o densitate de putere mai mare pentru a menține un bazin topit stabil.
- Strat de oxid - O peliculă naturală de oxid de aluminiu (Al₂O₃) se formează pe suprafață în câteva secunde de la expunerea la aer. Acest oxid are un punct de topire de aproximativ 2072°C, mult mai mare decât punctul de topire al aluminiului de 660°C. Dacă nu este îndepărtat sau gestionat corespunzător, poate cauza fuziune incompletă și incluziuni de oxid în sudură.
Acești factori sunt exact motivul pentru care alegerea echipamentului și a parametrilor potriviți contează mai mult pentru aluminiu decât pentru multe alte metale. Pentru o prezentare generală mai amplă a opțiunilor de echipamente și tehnicilor, consultați ghidul nostru despre mașina de sudat cu laser portabilă pentru aluminiu.
Cum gestionează o mașină de sudat cu laser portabilă aluminiul
Shandong Xinhong CNC Technology Co., Ltd. oferă mașini de sudat cu laser cu fibră portabile în patru niveluri de putere: 1000W, 1500W, 2000W și 3000W. Pentru sudarea aliajului de aluminiu, selecția puterii este critică din cauza reflectivității ridicate și a conductivității termice a metalului.
Iată cum se raportează gama de putere la intervalele de grosime a aluminiului, în funcție de capacitățile mașinii:
| Putere laser | Grosime recomandată a aluminiului | Aplicație tipică |
|---|---|---|
| 1000W | 0,5–1,5 mm | Tabla subțire, carcase pentru electronice |
| 1500W | 1,0–3,0 mm | Construcții generale, suporturi |
| 2000W | 1,5–3,0 mm | Plăci mai groase, piese structurale |
| 3000W | 2,0–3,0 mm+ | Componente din aluminiu pentru sarcini grele |
Notă: Modelul de 1500W atinge o penetrare maximă de 3 mm atât pe oțel inoxidabil, cât și pe aluminiu, cu o constanță a cusăturii de sudură de ±0,1 mm. Acest lucru îl face o alegere versatilă pentru fabricanții care lucrează cu mai multe materiale.
Sursa laser cu fibră din aceste mașini livrează un fascicul focalizat cu densitate mare de putere, ceea ce ajută la depășirea barierei de reflectivitate a aluminiului. Odată ce keyhole-ul se formează – de obicei în primele câteva milisecunde – ratele de absorbție cresc dramatic, deoarece metalul topit absoarbe energia mult mai eficient decât suprafața solidă.
Gestionarea stratului de oxid înainte de sudare
Stratul de oxid de aluminiu nu este ceva prin care puteți suda și să sperați la rezultate bune. Trebuie tratat înainte ca laserul să atingă metalul:
- Îndepărtare mecanică: Folosiți o perie de sârmă din oțel inoxidabil (dedicată exclusiv aluminiului, pentru a evita contaminarea încrucișată) sau Scotch-Brite pentru a îndepărta filmul de oxid din zona de sudare. Faceți acest lucru cu 1–2 ore înainte de sudare, deoarece stratul de oxid începe să se reformeze imediat.
- Curățare chimică: Pentru mediile de producție, o decapare caustică urmată de degresare și clătire oferă o pregătire mai constantă a suprafeței.
- Opțiunea alimentatorului de sârmă: Mașina de sudat cu laser portabilă poate fi echipată cu un alimentator automat de sârmă. La sudarea aluminiului, utilizarea sârmei de adaos ER4043 sau ER5356 ajută la compensarea punctului scăzut de topire al metalului de bază și îmbunătățește aspectul cordonului de sudură.
Dacă săriți peste îndepărtarea oxidului, riscați porozitate, incluziuni și penetrare inconsistentă – indiferent cât de bine setați parametrii.
Prevenirea porozității în sudurile din aluminiu
Porozitatea este cel mai frecvent defect în sudarea cu laser a aluminiului. Solubilitatea ridicată a hidrogenului în aluminiu în stare lichidă – combinată cu o scădere dramatică a solubilității în timpul solidificării – înseamnă că orice hidrogen prezent rămâne prins sub formă de pori de gaz.
Sursele de hidrogen includ umiditatea de pe suprafață, grăsimea sau uleiul rezidual, stratul de oxid în sine și chiar umiditatea ambientală ridicată. Pentru a minimiza porozitatea:
- Curățați temeinic zona de sudare cu acetonă sau alcool izopropilic înainte de sudare.
- Utilizați argon de înaltă puritate (99,999%) ca gaz de protecție, cu un debit de 15–20 L/min.
- Depozitați tablele de aluminiu într-un mediu uscat; evitați sudarea materialului care a fost expus la ploaie sau umiditate ridicată.
- Folosiți alimentatorul de sârmă cu sârmă de adaos curată și depozitată corespunzător.
Funcționarea în undă continuă și parametrii de puls ajustabili ai mașinii de sudat cu laser portabile oferă operatorilor un control fin asupra aportului de căldură, ceea ce ajută la gestionarea vitezei de solidificare și la reducerea formării porilor.
Parametrii cheie de setat corect
Aluminiul necesită setări diferite ale parametrilor față de oțel. Deși valorile exacte depind de aliajul specific, grosime și tipul îmbinării, iată parametrii critici de reglat:
- Puterea laserului: Începeți cu 80–90% din puterea nominală pentru aluminiu, deoarece reflectivitatea ridicată necesită energie concentrată. Pentru unitatea de 1500W, un punct de pornire tipic este 1200–1500W pentru tabla de aluminiu de 2 mm.
- Viteza de sudare: Vitezele mai mici (8–15 mm/s pentru material de 2 mm) permit un aport suficient de căldură, dar o viteză prea mică poate cauza arderea completă a aluminiului subțire. Testați mai întâi pe o bucată de material.
- Gaz de protecție: Argonul este standard. Amestecurile de argon-heliu (de exemplu, 50/50) pot îmbunătăți penetrarea pentru secțiuni mai groase, deoarece heliul crește temperatura plasmei.
- Poziția focalizării: O ușoară defocalizare (0,5–1,0 mm deasupra suprafeței) produce adesea un bazin de sudură mai larg și mai stabil pentru aluminiu.
Mașina poate stoca peste 50 de seturi de parametri de sudare, astfel încât, odată ce ați reglat setările corecte pentru o anumită combinație de aliaj de aluminiu și grosime, le puteți salva și rechema instantaneu – eliminând încercările repetate pentru lucrările recurente.
Răcirea cu apă pentru producția continuă
Sudarea aluminiului generează căldură semnificativă din cauza cerințelor ridicate de putere. Sistemul de răcire cu apă din aceste mașini de sudat cu laser portabile este proiectat să gestioneze această sarcină, susținând funcționarea continuă timp de 8 ore sau mai mult, fără oprire termică. Acest lucru este esențial pentru mediile de producție în care timpul de nefuncționare afectează direct producția.
Chiller-ul menține o temperatură stabilă a sursei laser, ceea ce la rândul său menține calitatea fasciculului și puterea de ieșire constante pe parcursul schimburilor lungi. Pentru fabricanții care execută lucrări în serie pe componente din aluminiu, aceasta înseamnă o calitate previzibilă a sudurii, de la prima până la ultima piesă.
Certificări și asigurarea calității
Mașinile de sudat cu laser portabile dețin certificările CE și RoHS, iar Shandong Xinhong CNC Technology funcționează sub un sistem de management al calității ISO 9001:2015. Pentru cumpărătorii care aprovizionează piețele europene sau industriile care necesită conformitate documentată a calității, aceste certificări oferă o bază de asigurare.
Concluzie
Sudarea aliajelor de aluminiu cu o mașină de sudat cu laser portabilă este perfect fezabilă atunci când respectați proprietățile unice ale materialului. Cheia este potrivirea puterii cu grosimea, îndepărtarea stratului de oxid, controlul surselor de hidrogen și stocarea parametrilor optimizați pentru repetabilitate. Cu opțiuni de putere de la 1000W la 3000W, aceste mașini acoperă nevoile de fabricare a aluminiului, de la tabla subțire la placa structurală.