
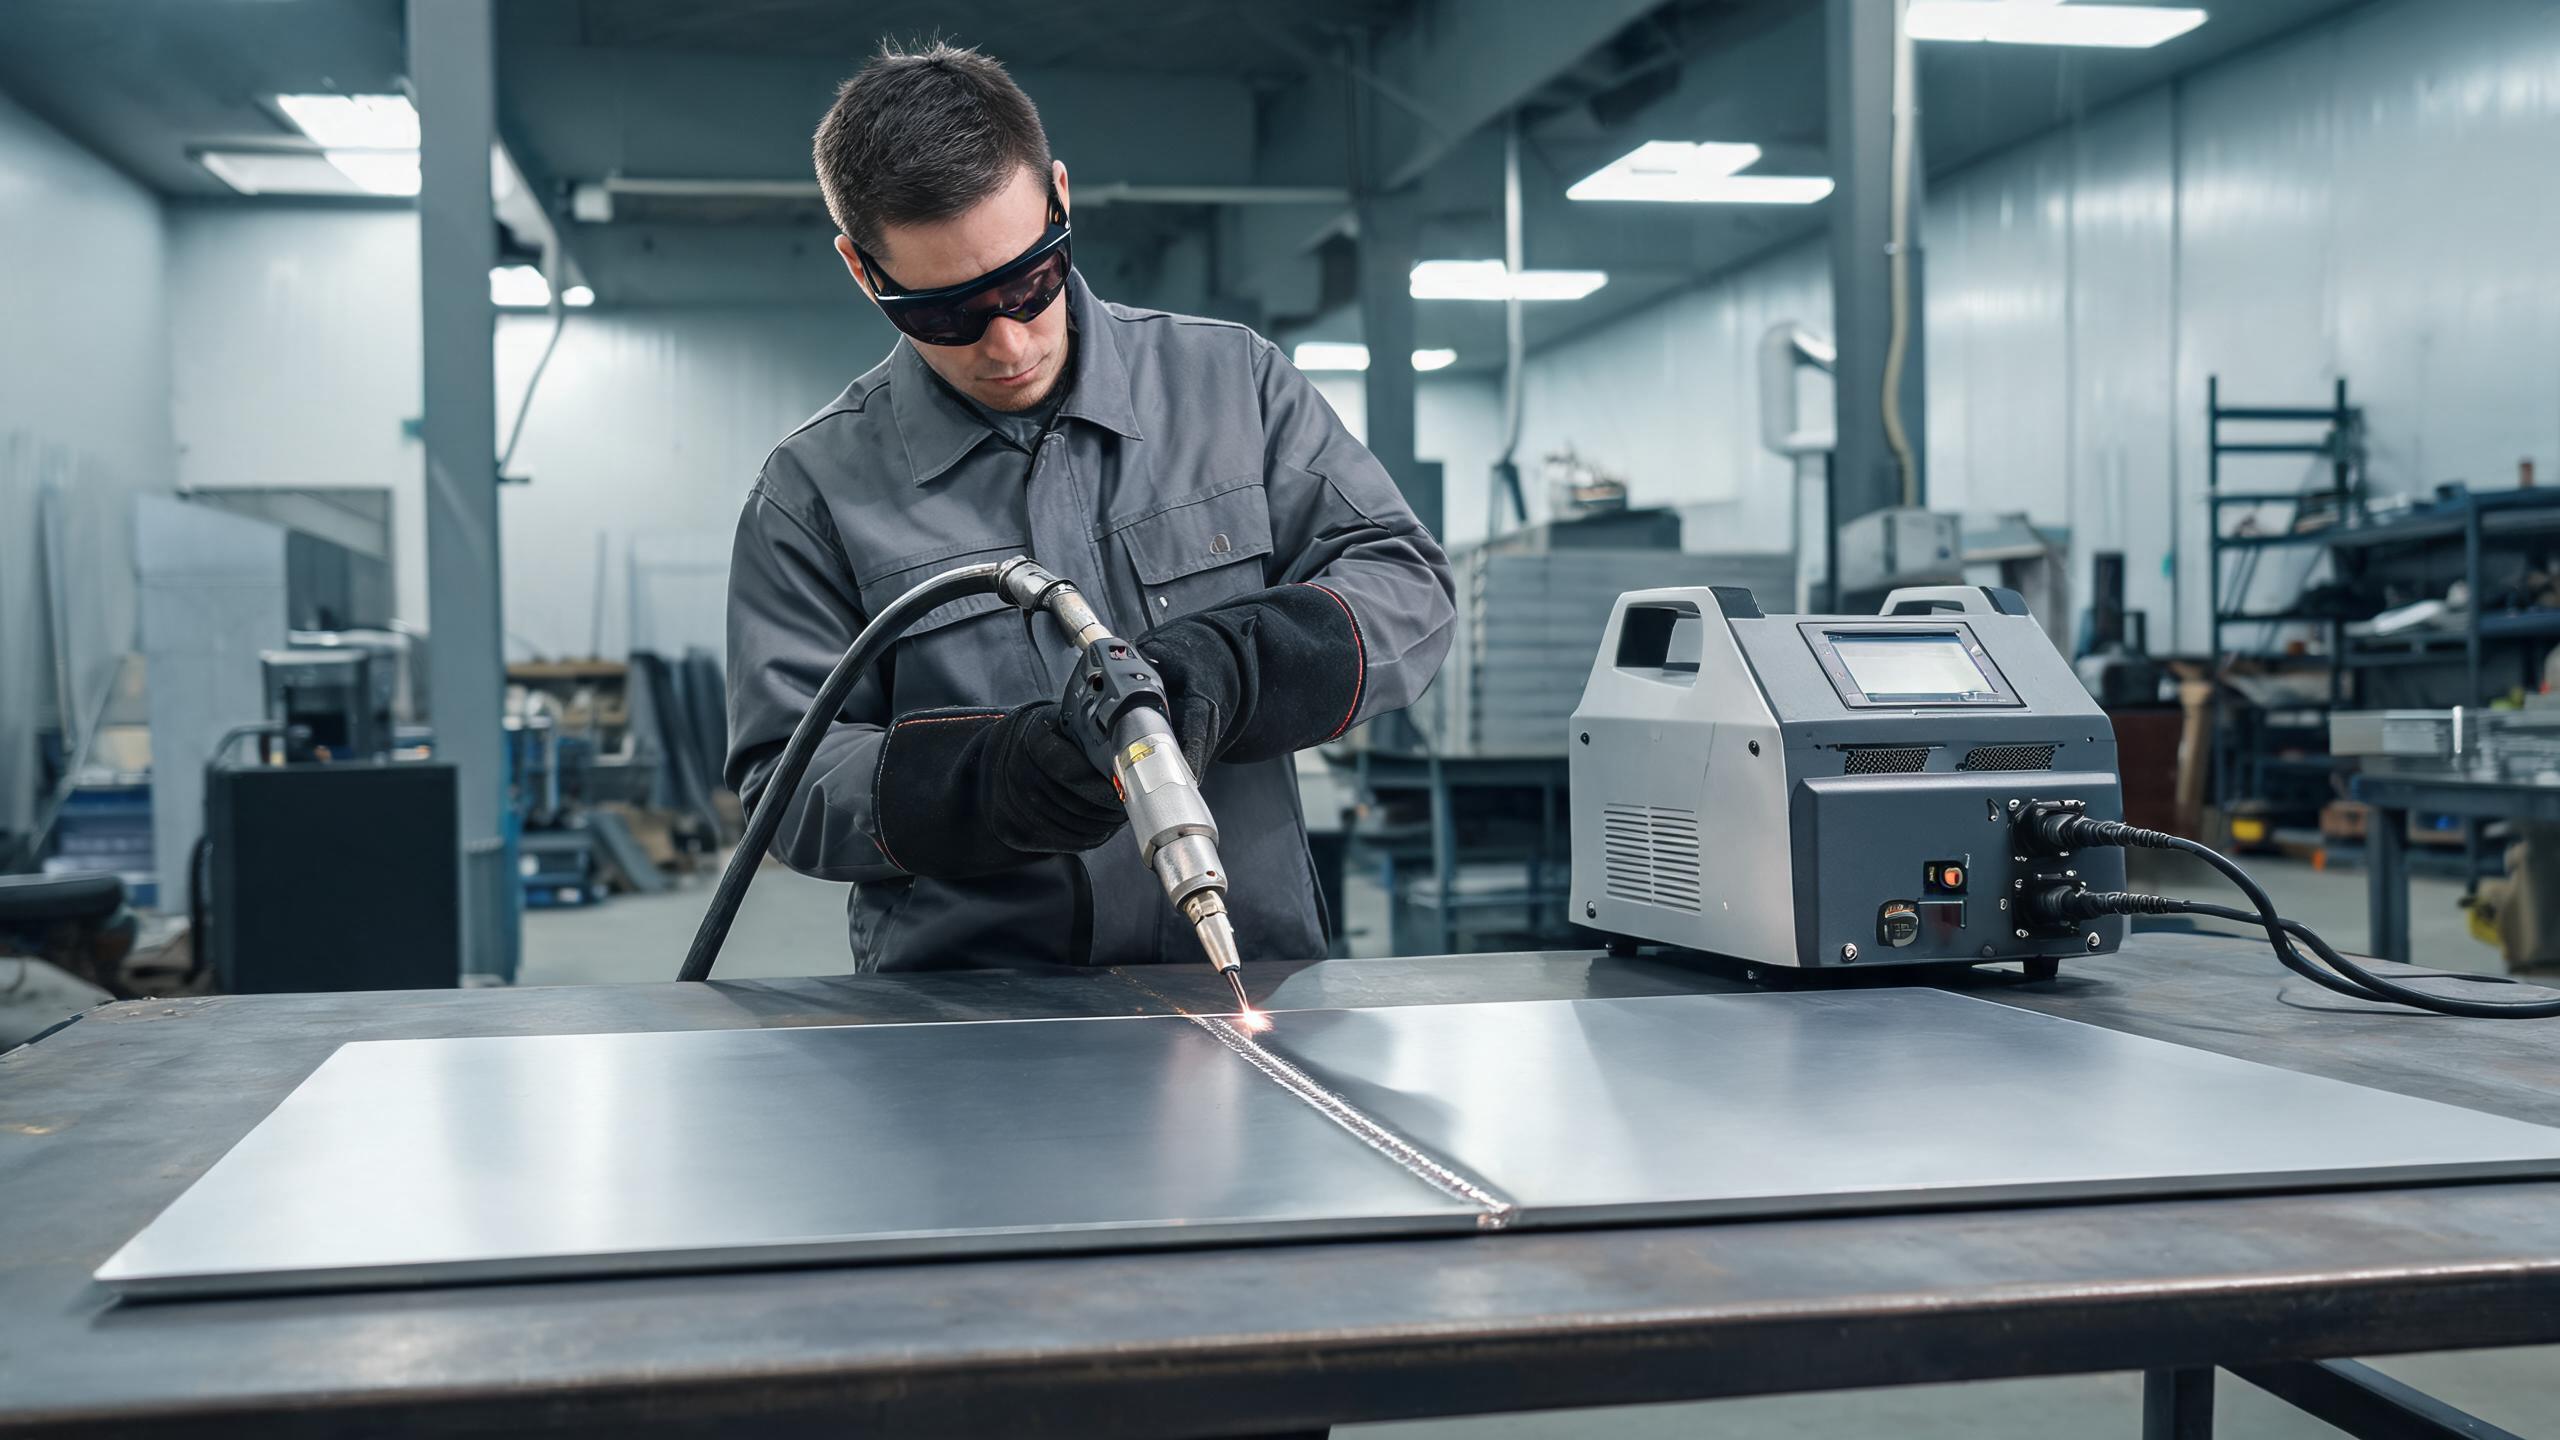
Un ghid practic pentru utilizarea mașinilor de sudat cu laser portabile pentru tabla metalică, care acoperă selecția puterii, tipurile de îmbinări, sfaturile de sudare și avantajele față de TIG/MIG.
De ce tabla metalică este potrivită în mod natural pentru sudarea cu laser portabilă
Fabricarea tablelor metalice este una dintre cele mai frecvente aplicații pentru mașinile de sudat cu laser portabile. Tablele subțiri din oțel inoxidabil - de obicei 0,5 mm până la 3 mm - sunt exact acolo unde sudarea cu laser depășește metodele tradiționale precum TIG sau MIG. Căldura concentrată a laserului cu fibră creează o baie de sudură îngustă, cu o zonă minimă afectată de căldură, ceea ce înseamnă mai puțină deformare termică pe material subțire, viteze de avans mai mari și cusături de sudură mai curate, care adesea necesită puțin sau deloc finisaj post-sudare.
Fie că produceți carcase, dulapuri, conducte de aer sau panouri decorative, un aparat de sudură laser portabil vă oferă flexibilitatea de a gestiona îmbinări care ar fi dificile sau imposibil de atins cu o stație de sudare fixă. Acest ghid practic acoperă ceea ce trebuie să știți pentru a obține cele mai bune rezultate pe tabla metalică.
Potrivirea puterii cu grosimea tablei metalice
Tabla metalică acoperă o gamă de grosimi, iar nivelul de putere potrivit depinde de materialul cu care lucrați cel mai des. Linia de produse Xinhong oferă mașini de sudat cu laser cu fibră portabile de 1000W, 1500W, 2000W și 3000W. Pentru lucrul cu tabla metalică, în mod specific:
- 1000W - Ideal pentru tablă subțire (0,5–1,5 mm). Produce suduri curate și înguste, cu aport minim de căldură, fiind perfect pentru aplicații în care deformarea este o preocupare, cum ar fi vesela din oțel inoxidabil și carcasele electronice.
- 1500W - Cea mai versatilă alegere pentru atelierele de prelucrare a tablei. Cu o penetrare maximă de 3 mm pe oțel inoxidabil și aluminiu, acoperă întreaga gamă de grosimi comune ale tablei. Consistența cusăturii de ±0,1 mm asigură o calitate repetabilă a cordonului de sudură pe parcursul seriei de producție.
- 2000W–3000W - Mai potrivit atunci când activitatea dumneavoastră depășește tabla metalică, ajungând la plăci mai groase. Dacă atelierul dumneavoastră de fabricație gestionează un mix de tablă și placă, aceste modele de putere mai mare oferă rezervă pentru materiale mai groase, performând totuși bine pe material subțire.
Pentru majoritatea operațiunilor axate pe tabla metalică, modelul de 1500W reprezintă punctul optim - suficientă putere pentru a acoperi întreaga gamă comună de grosimi, cu precizia și consistența cerute de materialul subțire.
Avantaje față de metodele tradiționale de sudare
Trecerea de la TIG sau MIG la un aparat de sudură laser portabil pentru oțel inoxidabil pentru lucrul cu tabla metalică aduce câteva beneficii concrete:
- Deformare redusă: Energia focalizată a laserului încălzește o zonă mai mică, ceea ce înseamnă că materialul din jur rămâne mai rece. Pe tabla subțire, aceasta este diferența dintre un panou plat și unul care se deformează în timpul sudării.
- Viteză mai mare: Vitezele de avans la sudarea cu laser sunt de obicei de 2–4 ori mai mari decât la TIG pe grosimi comparabile. Pentru un atelier care rulează mai multe lucrări pe tabla metalică pe zi, aceasta crește direct productivitatea.
- Suduri mai curate: Aportul controlat de căldură produce cordoane de sudură netede și uniforme, care elimină adesea necesitatea șlefuirii sau lustruirii - o economie semnificativă de manoperă pe produse finite, cum ar fi dulapurile din oțel inoxidabil sau ornamentele vizibile.
- Mai puțin material de adaos: Multe suduri cu laser pe tabla metalică sunt autogene, adică fuzionează îmbinarea fără sârmă de adaos. Aceasta reduce costurile materialelor și simplifică procesul de sudare.
Îmbinări comune pe tabla metalică și cum să le abordați
Îmbinări cap la cap
Îmbinările cap la cap - unde două margini de tablă sunt plasate față în față - sunt cea mai simplă aplicație. Aliniați tablele cu un spațiu minim (ideal sub 0,1 mm pentru sudarea autogenă) și rulați laserul de-a lungul cusăturii. Consistența cusăturii de ±0,1 mm a modelului de 1500W asigură o penetrare uniformă pe toată lungimea îmbinării.
Îmbinări prin suprapunere
În îmbinările prin suprapunere, o tablă se suprapune peste cealaltă. Laserul pătrunde în tabla superioară și o fuzionează cu tabla inferioară. Acest tip de îmbinare este comun în asamblarea carcaselor și a conductelor de aer. Reglați poziția focalizării ușor mai adânc pentru a vă asigura că baia de sudură ajunge la tabla inferioară.
Îmbinări de colț și în T
Pentru îmbinările de colț și în T din carcasele din tablă, manevrabilitatea pistolului de sudat portabil este un avantaj major. Operatorul poate înclina pistolul pentru a direcționa energia în rădăcina îmbinării, obținând fuziune completă fără limitările de acces ale unui cap de sudare fix.
Răcire și funcționare continuă
Atelierele de fabricare a tablelor metalice rulează adesea programe de producție continuă. Sistemul de răcire cu apă al mașinilor de sudat cu laser portabile Xinhong suportă peste 8 ore de funcționare continuă, ceea ce înseamnă că mașina poate ține pasul cu un schimb complet fără opriri termice. Acest lucru este deosebit de important atunci când sudați tablă subțire la viteze mari de avans, unde sursa laser este activă aproape constant.
Răcirea constantă contribuie, de asemenea, la stabilitatea calității sudurii. Pe măsură ce temperatura sursei laser rămâne controlată, parametrii fasciculului rămân constanți, ceea ce menține cordonul de sudură uniform - susținând direct specificația de consistență de ±0,1 mm.
Sfaturi practice pentru sudarea cu laser a tablelor metalice
- Controlați spațiul: Pentru sudarea autogenă (fără material de adaos), mențineți spațiul îmbinării sub 0,1 mm. Dacă spațiul este mai mare, fie folosiți sârmă de adaos, fie treceți la o viteză de avans ușor mai mică pentru a permite băii de sudură să acopere spațiul.
- Utilizați gaz de protecție: Gazul de protecție argon sau azot previne oxidarea pe tabla din oțel inoxidabil, producând suduri strălucitoare și curate, care nu necesită curățare post-sudare.
- Optimizați viteza de avans: Prea lentă și riscați străpungerea materialului subțire; prea rapidă și penetrarea este incompletă. Începeți cu parametrii recomandați de producător și reglați fin în funcție de gradul și grosimea specifică a materialului dumneavoastră.
- Mențineți un unghi constant al pistolului: Un unghi constant de 45–90 de grade (în funcție de tipul îmbinării) asigură o distribuție uniformă a energiei de-a lungul cusăturii.
- Curățați materialul: Uleiul, oxidul sau contaminarea de pe suprafața tablei pot cauza porozitate și suduri neuniforme. O ștergere rapidă cu solvent înainte de sudare durează câteva secunde și previne defectele.
Certificări care contează pentru cumpărătorii de tablă metalică
Atunci când achiziționați un aparat de sudură laser portabil pentru producția de tablă metalică, certificările sunt o preocupare practică, nu o formalitate. Mașinile din gama Xinhong sunt certificate CE și RoHS, confirmând conformitatea cu standardele europene de siguranță și mediu. Certificarea ISO 9001:2015 a companiei înseamnă că procesele de producție sunt guvernate de un sistem de management al calității documentat. Pentru fabricanții de tablă metalică care aprovizionează clienți europeni sau internaționali, aceste certificări sunt frecvent o cerință a clienților.
Articole similare
- Grosimea oțelului inoxidabil pentru aparatul de sudură laser portabil: Ce trebuie să știți
- Cum să alegeți un aparat de sudură laser portabil pentru țeavă de oțel inoxidabil
- Cel mai bun aparat de sudură laser portabil pentru oțel: Criterii de selecție
- Aparat de sudură laser portabil pentru placă de oțel: Sfaturi și parametri