
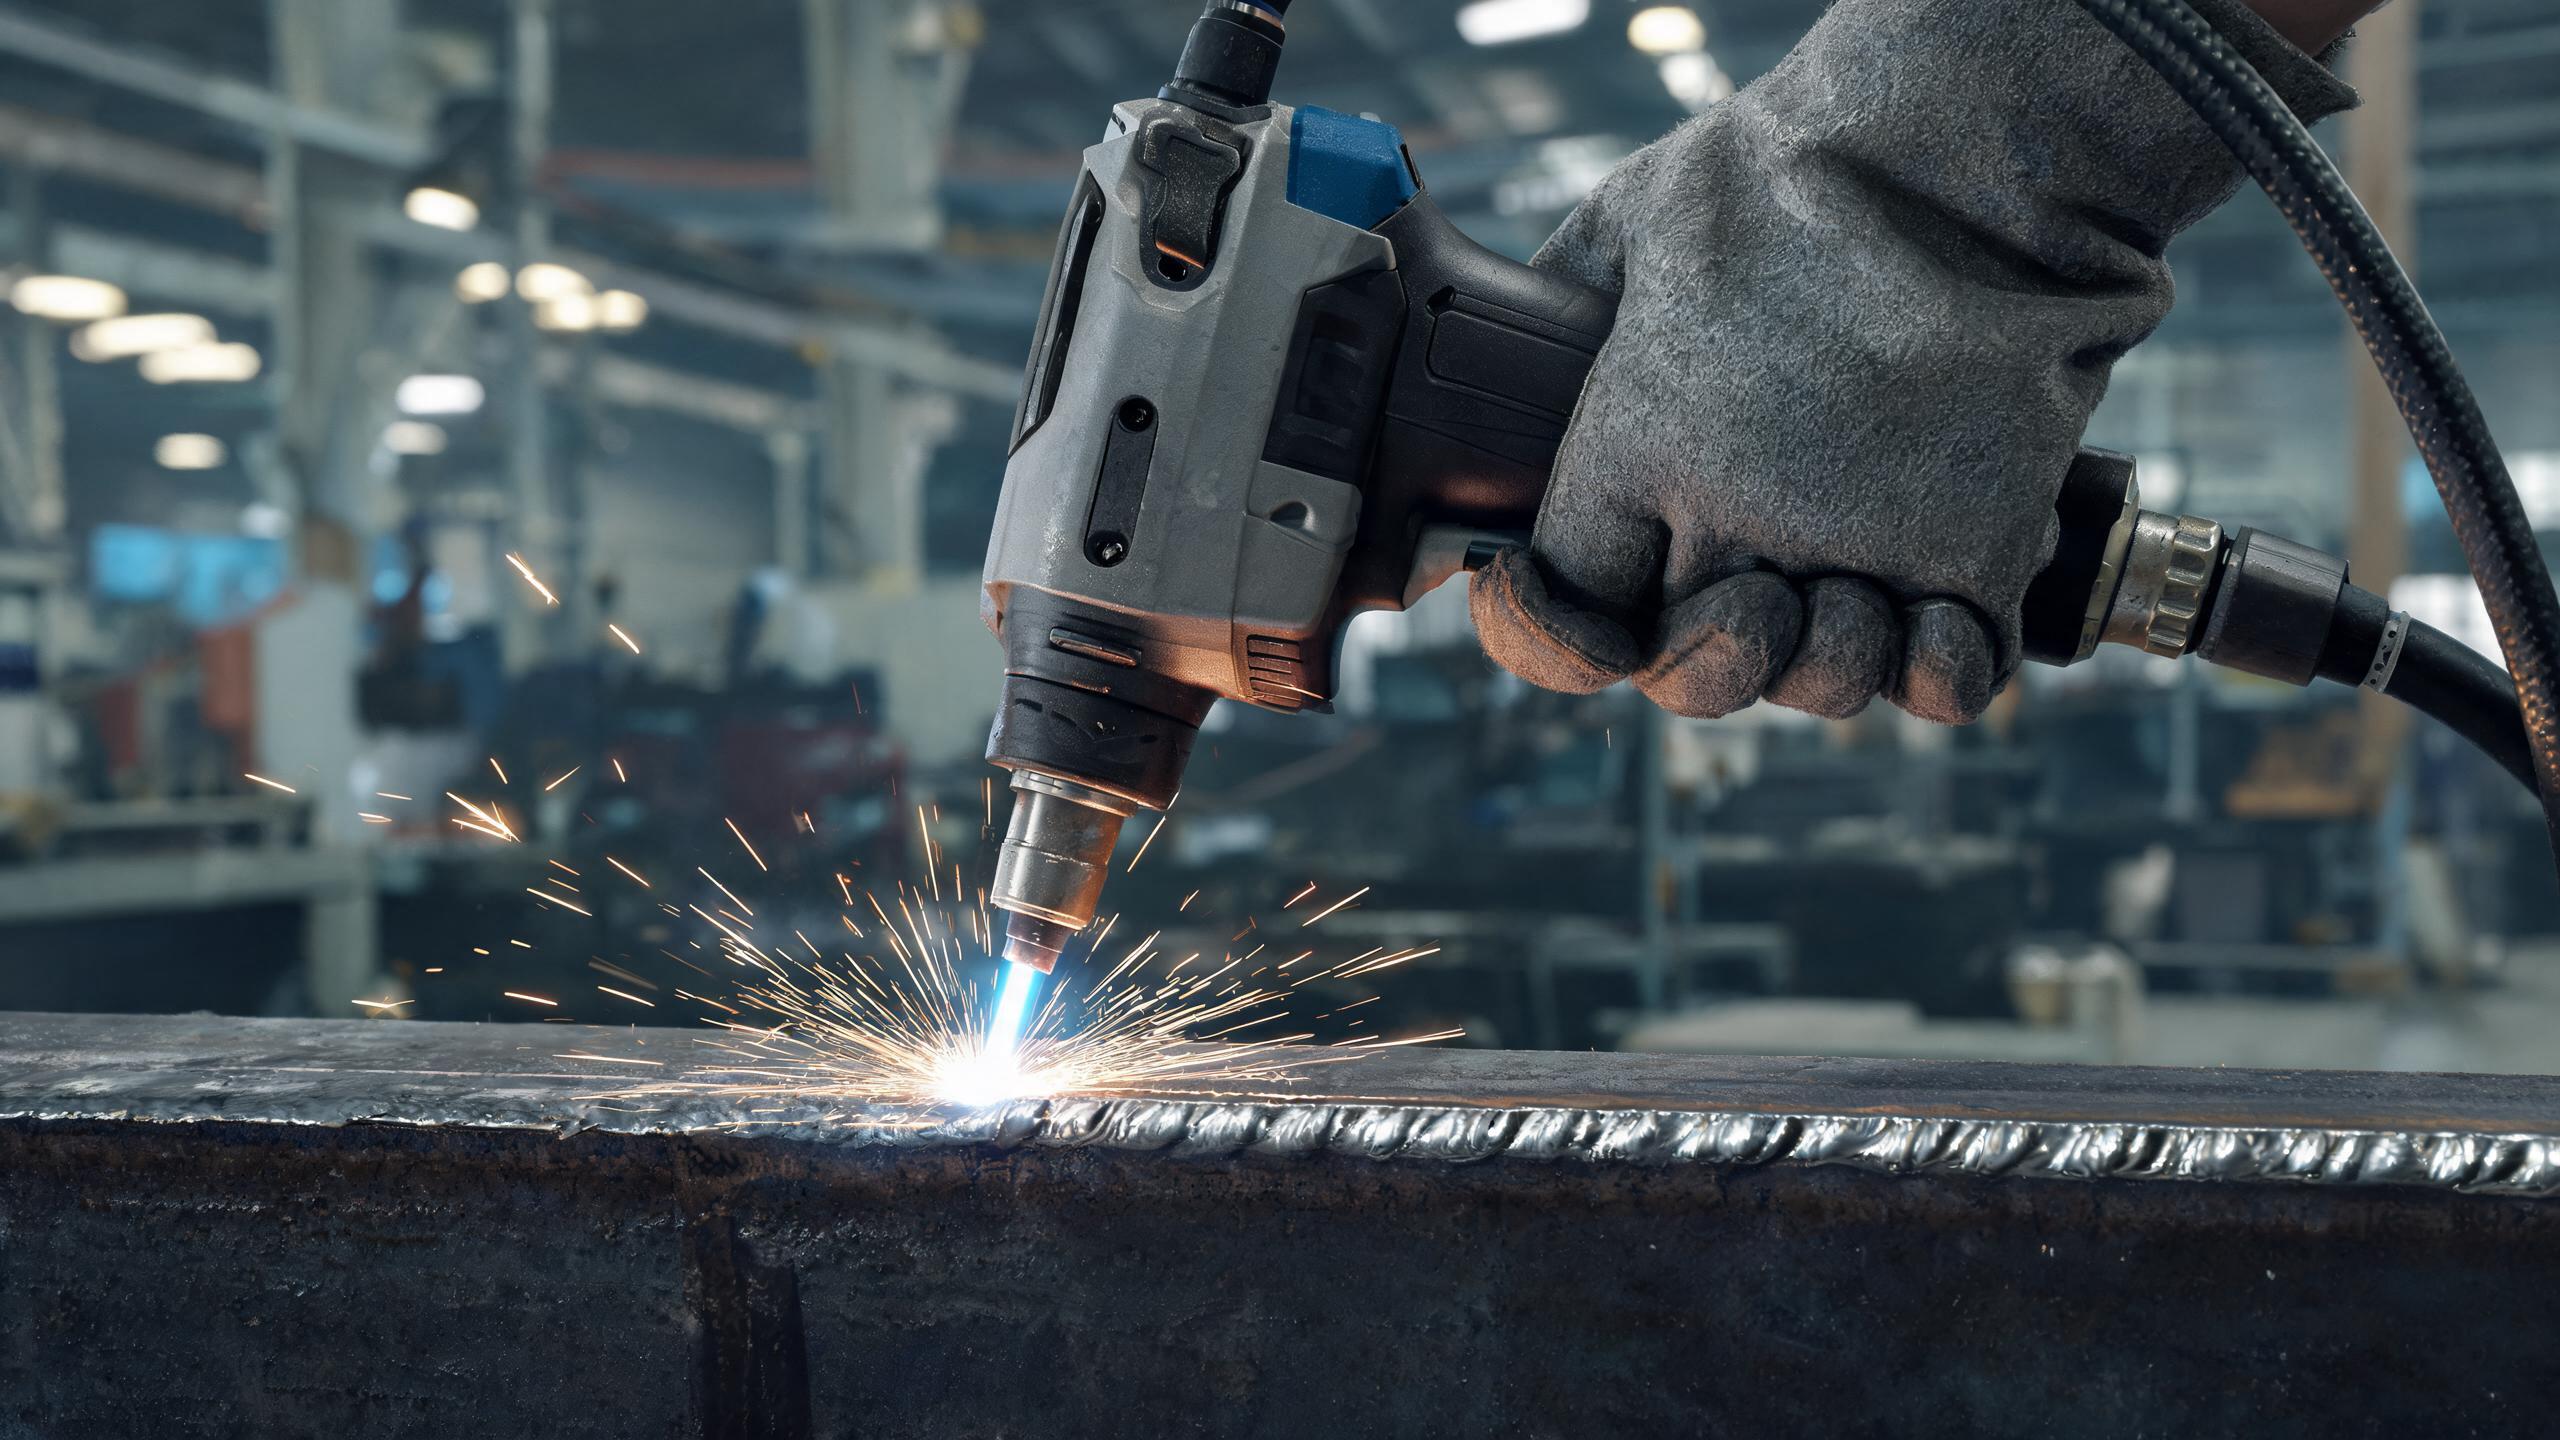
Un ghid tehnic pentru sudarea tablei de oțel cu o mașină de sudură laser portabilă, care acoperă setările de putere recomandate în funcție de grosimea tablei, parametrii de penetrare, cerințele de răcire și sfaturi practice pentru obținerea unor suduri curate și repetabile.
Sudarea tablei de oțel cu laser portabil: Noțiuni de bază
Tablele de oțel sunt unul dintre cele mai comune materiale în fabricarea structurilor, construcția de mașini și producția de echipamente grele. O aparat de sudură laser portabil aduce flexibilitate sudării tablelor, pe care sistemele fixe cu portal nu o pot oferi – operatorul se poate deplasa liber în jurul tablelor mari, poate suda în orice orientare și poate accesa colțuri și margini fără a repoziționa piesa de lucru. Înțelegerea parametrilor corecți pentru fiecare grosime de tablă este esențială pentru obținerea unor suduri puternice și curate, cu distorsiuni termice minime.
Setări de putere în funcție de grosimea tablei
Intervalul de aparat de sudură laser portabil pentru oțel inoxidabil este disponibilă în configurații de 1000W, 1500W, 2000W și 3000W. Fiecare nivel de putere are un interval practic de grosime a tablei în care funcționează optim:
- 1000W – Cel mai potrivit pentru tablă subțire (1–2mm). Produce suduri curate pe oțel cu grosime mică, cu aport termic minim. Evitați depășirea a 2mm – penetrarea insuficientă duce la îmbinări slabe.
- 1500W – Cel mai utilizat nivel pentru sudarea tablelor. Oferă penetrare maximă de 3mm în oțel inoxidabil și aluminiu, cu o consistență a cordonului de ±0,1mm. Ideal pentru majoritatea sarcinilor de fabricare a tablelor.
- 2000W – Extinde capacitatea la tablă de 3–4mm. Potrivit pentru suporturi structurale, carcase de mașini și ansambluri de tablă cu grosime medie.
- 3000W – Proiectat pentru tablă groasă (4mm+). Oferă penetrare profundă și viteză mare de avans pentru aplicații structurale grele.
Parametri cheie de sudură de controlat
Puterea laserului și adâncimea de penetrare
Adâncimea de penetrare este determinată în principal de puterea laserului și de viteza de avans. Pentru modelul de 1500W care operează pe tablă de oțel inoxidabil de 3mm, parametrii cheie sunt:
- Setare putere: 1200–1500W (ajustați în funcție de pregătirea îmbinării)
- Viteză de avans: de obicei 10–20 mm/s pentru penetrare completă pe tablă de 3mm
- Penetrare maximă: 3mm în oțel inoxidabil și aluminiu
- Consistența cordonului: ±0,1mm pe toată lungimea sudurii
Pentru tablă mai groasă, creșteți puterea proporțional și reduceți viteza de avans – dar testați întotdeauna mai întâi pe o mostră. Puterea excesivă cu avans rapid cauzează subțierea marginilor, în timp ce puterea insuficientă cu avans lent cauzează întărire excesivă.
Modul puls vs. modul undă continuă
Majoritatea sudorilor laser cu fibră portabile oferă atât modul de undă continuă (CW), cât și modul puls:
- Modul CW – furnizează putere constantă pentru penetrare profundă. Cel mai bun pentru tablă mai groasă și suduri structurale care necesită fuziune completă.
- Modul puls – alternează între putere de vârf ridicată și timp de pauză. Reduce aportul termic total, fiind ideal pentru tablă subțire și aplicații sensibile la căldură, unde distorsiunea trebuie minimizată.
Alimentare cu sârmă și material de adaos
Pentru sudarea tablelor care necesită umplerea golurilor sau întărire, un sistem integrat de alimentare cu sârmă este esențial. Considerații cheie:
- Diametrul sârmei: 0,8–1,2mm este standard pentru sudarea tablelor
- Materialul sârmei: potriviți cu metalul de bază – utilizați sârmă de oțel inoxidabil pentru tablă inoxidabilă, sârmă de oțel carbon pentru tablă de carbon
- Viteza de alimentare: trebuie echilibrată cu viteza de avans și puterea laserului; prea rapidă cauzează stropire, prea lentă cauzează umplere insuficientă
Răcire și gestionare termică
Sudarea tablelor generează căldură semnificativă, în special pe tablă groasă și cusături lungi. Sistemul de răcire cu circulație de apă de pe modelul de 1500W suportă peste 8 ore de funcționare continuă, menținând temperatura stabilă a sursei laser pe tot parcursul schimbului. Considerații cheie de răcire:
- Setarea temperaturii răcitorului: urmați intervalul recomandat de producător – de obicei 20–25°C
- Calitatea lichidului de răcire: utilizați apă distilată sau deionizată pentru a preveni depunerile în circuitul de răcire
- Interval de inspecție: verificați săptămânal nivelul lichidului de răcire și starea filtrului în timpul producției continue
Sfaturi practice pentru suduri de calitate pe tablă
- Pregătiți îmbinarea corespunzător – calamina, rugina și uleiul trebuie îndepărtate de pe suprafața tablei înainte de sudare. Contaminarea este principala cauză a porozității.
- Mențineți o viteză de avans constantă – variațiile de viteză cauzează profil neuniform al cordonului și penetrare inconsistentă. Utilizați un ghid sau un dispozitiv de fixare pentru cusături drepte.
- Controlați lungimea sârmei – mențineți extensia sârmei de adaos constantă (de obicei 8–12mm de la vârful de contact) pentru a asigura arc stabil și alimentare corectă.
- Utilizați gaz de protecție argon – debitul de 15–20 L/min este tipic pentru sudarea tablelor. Protecția insuficientă cauzează oxidare și decolorare.
- Stocați profiluri optimizate – modelul de 1500W stochează peste 50 de profiluri de sudură. După ce ați validat parametrii pentru o anumită grosime de tablă, salvați-i pentru o rechemare instantanee în lucrările viitoare.
Listă de verificare pentru inspecția calității
| Parametru | Interval acceptabil |
|---|---|
| Lățimea cordonului | Uniformă pe toată lungimea sudurii |
| Consistența cordonului | Abatere ±0,1mm (model de 1500W) |
| Penetrare | Fuziune completă prin grosimea tablei |
| Culoarea suprafeței | Argintiu până la pai deschis (protecție adecvată) |
| Subdecupaj | Niciuna vizibilă la marginile cordonului |
Certificare pentru utilizare industrială
Pentru sudarea tablelor în industrii reglementate, certificarea mașinii este obligatorie. Mașinile de sudură laser portabile Xinhong CNC sunt certificate CE și RoHS, fabricate sub sistemul de management al calității ISO 9001:2015. Sursele laser de la IPG, RAYCUS și GW asigură o calitate constantă a fasciculului pe întreaga gamă de putere.
Articole similare
- Grosimea oțelului inoxidabil pentru aparatul de sudură laser portabil: Ce trebuie să știți
- Aparat de sudură laser portabil pentru tablă: Ghid practic
- Cum să alegeți un aparat de sudură laser portabil pentru țeavă de oțel inoxidabil
- Cel mai bun aparat de sudură laser portabil pentru oțel: Criterii de selecție