
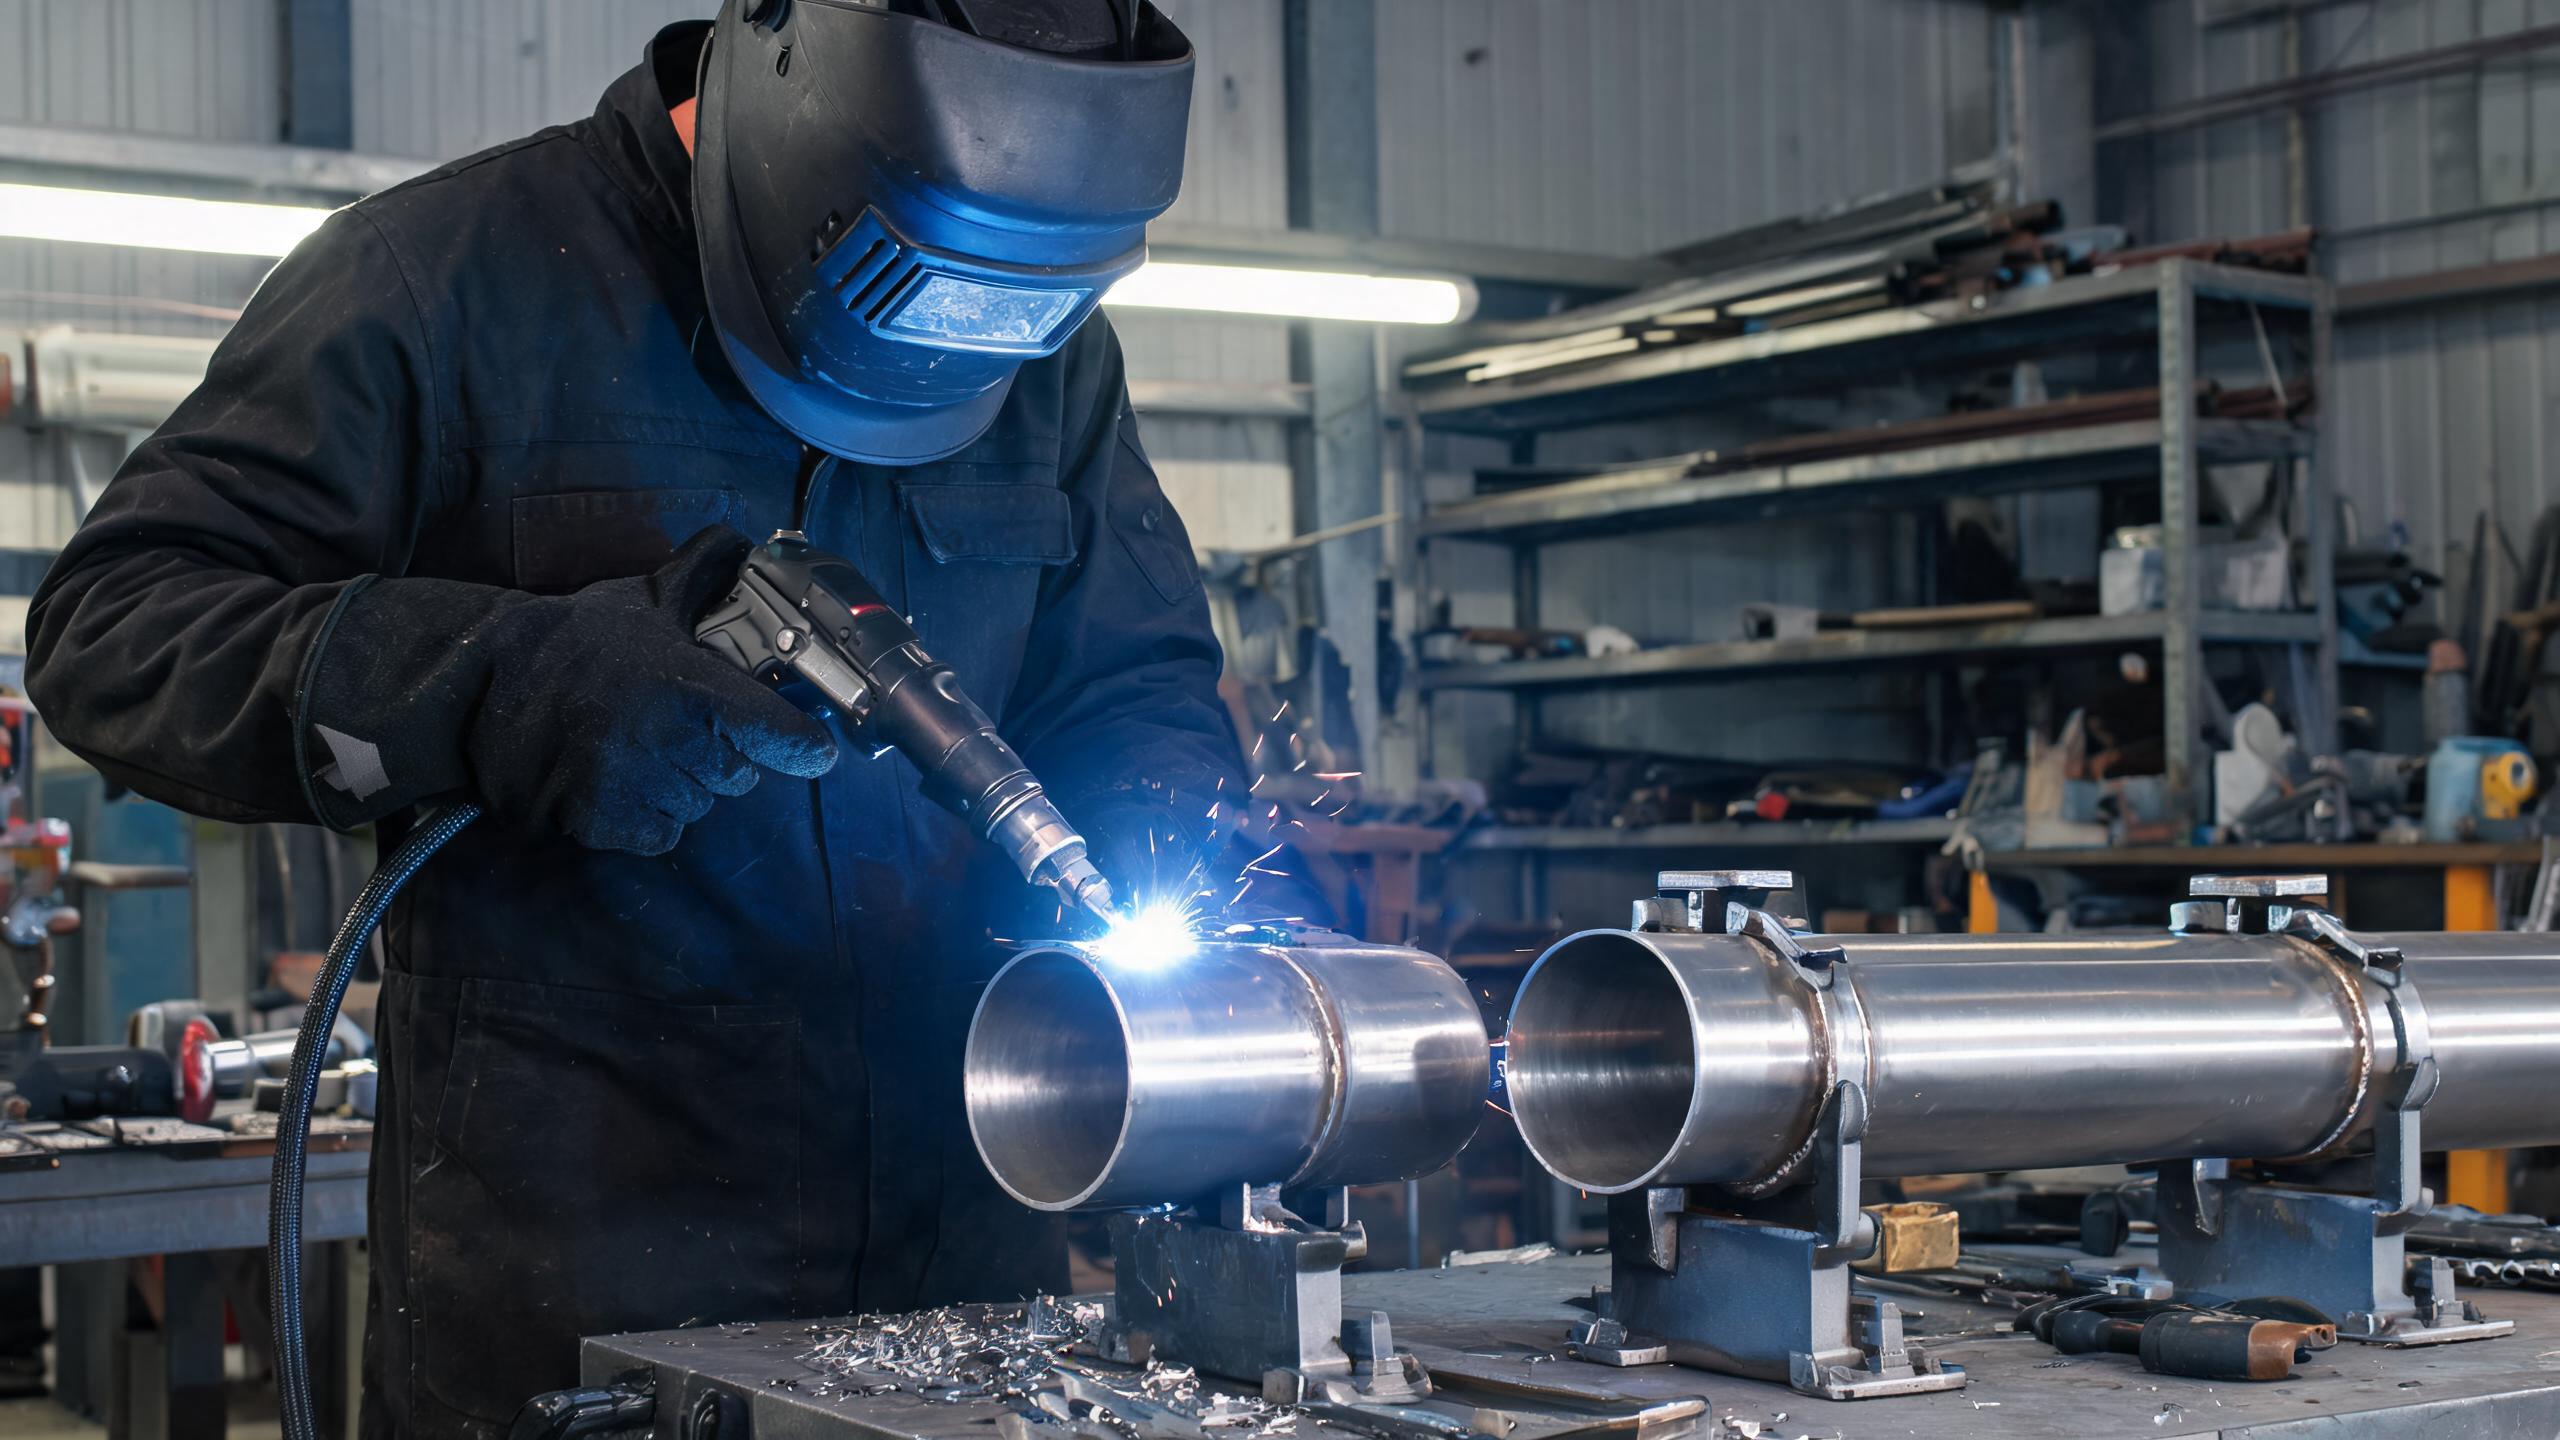
Un ghid orientat către cumpărători pentru alegerea sudorului cu laser portabil potrivit pentru aplicații cu țevi din oțel inoxidabil, acoperind selecția puterii, tipurile de îmbinări, adâncimea de penetrare, cerințele de răcire și criteriile de precizie pentru mașinile de 1000W–3000W.
De ce suderele cu laser portabile excelează la țevile din oțel inoxidabil
Țeava din oțel inoxidabil este utilizată în procesarea alimentelor, transportul chimic, balustradele arhitecturale și sistemele de evacuare – aplicații în care calitatea sudurii afectează direct rezistența la coroziune și integritatea structurală. Un aparat de sudură laser portabil oferă operatorilor libertatea de a manevra în jurul suprafețelor curbate ale țevii și al geometriilor strânse ale îmbinărilor, pe care stațiile de sudare fixe nu le pot accesa. Comparativ cu sudarea TIG tradițională, suderele cu laser cu fibră portabile oferă o zonă afectată termic mai îngustă, o viteză de deplasare mai mare și un aspect semnificativ mai curat al cordonului, cu un minim de șlefuire post-sudare.
Criterii cheie de selecție pentru sudarea țevilor
1. Potriviți puterea laserului cu grosimea peretelui țevii
Cel mai important factor este potrivirea puterii laserului cu grosimea peretelui țevii pe care intenționați să o sudați. Un ghid general pentru țeava din oțel inoxidabil:
- 1000W – potrivit pentru țevi cu perete subțire, de până la aproximativ 2 mm grosime. Ideal pentru tuburi decorative și componente de evacuare cu gabarit redus.
- 1500W – asigură o penetrare maximă de până la 3 mm în oțel inoxidabil. Modelul de 1500W oferă o consistență a cordonului de ±0,1 mm, fiind cea mai versatilă alegere pentru țevi standard.
- 2000W – pătrunde în țevi cu perete mai gros (aproximativ 3–4 mm), potrivit pentru sisteme industriale de conducte mai grele.
- 3000W – proiectat pentru țevi cu perete gros și aplicații structurale solicitante, unde sunt necesare penetrare profundă și o rată mare de depunere.
Dacă activitatea dumneavoastră implică în principal țevi cu grosimea peretelui de 1–3 mm, modelul de 1500W aparat de sudură laser portabil oferă cel mai bun echilibru între capacitate, cost și precizie.
2. Evaluați calitatea fasciculului și consistența sudurii
Pentru sudarea țevilor, consistența cordonului de sudură contează la fel de mult ca penetrarea. Un cordon constant asigură o rezistență uniformă la coroziune de-a lungul întregii îmbinări – esențial pentru conductele sanitare și chimice. Modelul de 1500W realizează o consistență a cordonului de ±0,1 mm, ceea ce înseamnă că fiecare trecere de sudură produce un profil de sudură previzibil și repetabil. Acest nivel de precizie reduce reluările și eșecurile la inspecție, în special în producția de serie a ansamblurilor de țevi.
3. Luați în considerare sistemul de răcire pentru producția continuă
Sudarea țevilor implică adesea suduri continue lungi – sudurile circumferențiale pe îmbinările țevilor pot acoperi distanțe semnificative. Un sistem de răcire cu circulație a apei este esențial pentru menținerea stabilității sursei laser în timpul funcționării prelungite. Designul răcit cu apă al modelului de 1500W suportă peste 8 ore de funcționare continuă, permițând unui singur operator să finalizeze ture complete de producție fără timp de nefuncționare termic. Mașinile răcite cu aer, deși mai ușoare, de obicei nu pot susține ciclul de funcționare necesar pentru fabricarea industrială a țevilor.
4. Evaluați capul de sudare și manevrabilitatea
Capetele de sudare portabile trebuie să se rotească liber în jurul circumferințelor țevii și să acceseze partea din spate a îmbinărilor în spații înguste. Căutați un design de cap de scanare care să permită poziționarea accesibilă a îmbinării din mai multe unghiuri. Abilitatea de a stoca și rechema profilele de sudură este, de asemenea, valoroasă – operatorii care sudează în mod repetat același diametru și material de țeavă pot salva parametrii optimizați și pot comuta instantaneu între lucrări.
Tipuri comune de îmbinări ale țevilor și recomandări
| Tip de îmbinare | Grosimea tipică a peretelui | Putere recomandată |
|---|---|---|
| Îmbinare cap la cap (țeavă dreaptă) | 1–2 mm | 1000W–1500W |
| Îmbinare în T (conexiune de ramificație) | 2–3 mm | 1500W |
| Sudură circumferențială (flanșă la țeavă) | 2–3 mm | 1500W–2000W |
| Îmbinare structurală cu perete gros | 3 mm+ | 2000W–3000W |
Sfaturi practice pentru sudarea țevilor din oțel inoxidabil
- Curățați suprafața țevii înainte de sudare – uleiul, oxizii și contaminarea sunt principalele cauze ale porozității în sudurile din oțel inoxidabil.
- Utilizați gaz de protecție argon pentru a proteja baia de sudură de oxidare, în special pe partea rădăcinii îmbinărilor cap la cap.
- Setați viteza de avans a sârmei pentru a se potrivi cu viteza de deplasare – prea mult material de adaos cauzează acumulare de întărire, prea puțin cauzează subțierea.
- Testați parametrii pe o probă cu același diametru și material de țeavă înainte de a începe sudurile de producție.
Conformitate și certificări
Pentru cumpărătorii care livrează pe piețele europene, asigurați-vă că mașina deține certificările CE și RoHS. Aplicațiile Xinhong CNC aparat de sudură laser portabil pentru oțel inoxidabil sunt certificate CE și RoHS, iar compania funcționează sub sistemul de management al calității ISO 9001:2015 – acoperind cercetare și dezvoltare, producție și service post-vânzare. Aceste certificări confirmă că echipamentul respectă standardele europene de siguranță și mediu necesare pentru instalațiile industriale de fabricare a țevilor.
Articole similare
- Grosimea oțelului inoxidabil pentru aparatul de sudură laser portabil: Ce trebuie să știți
- Aparat de sudură laser portabil pentru tablă: Ghid practic
- Cel mai bun aparat de sudură laser portabil pentru oțel: Criterii de selecție
- Aparat de sudură laser portabil pentru placă de oțel: Sfaturi și parametri