
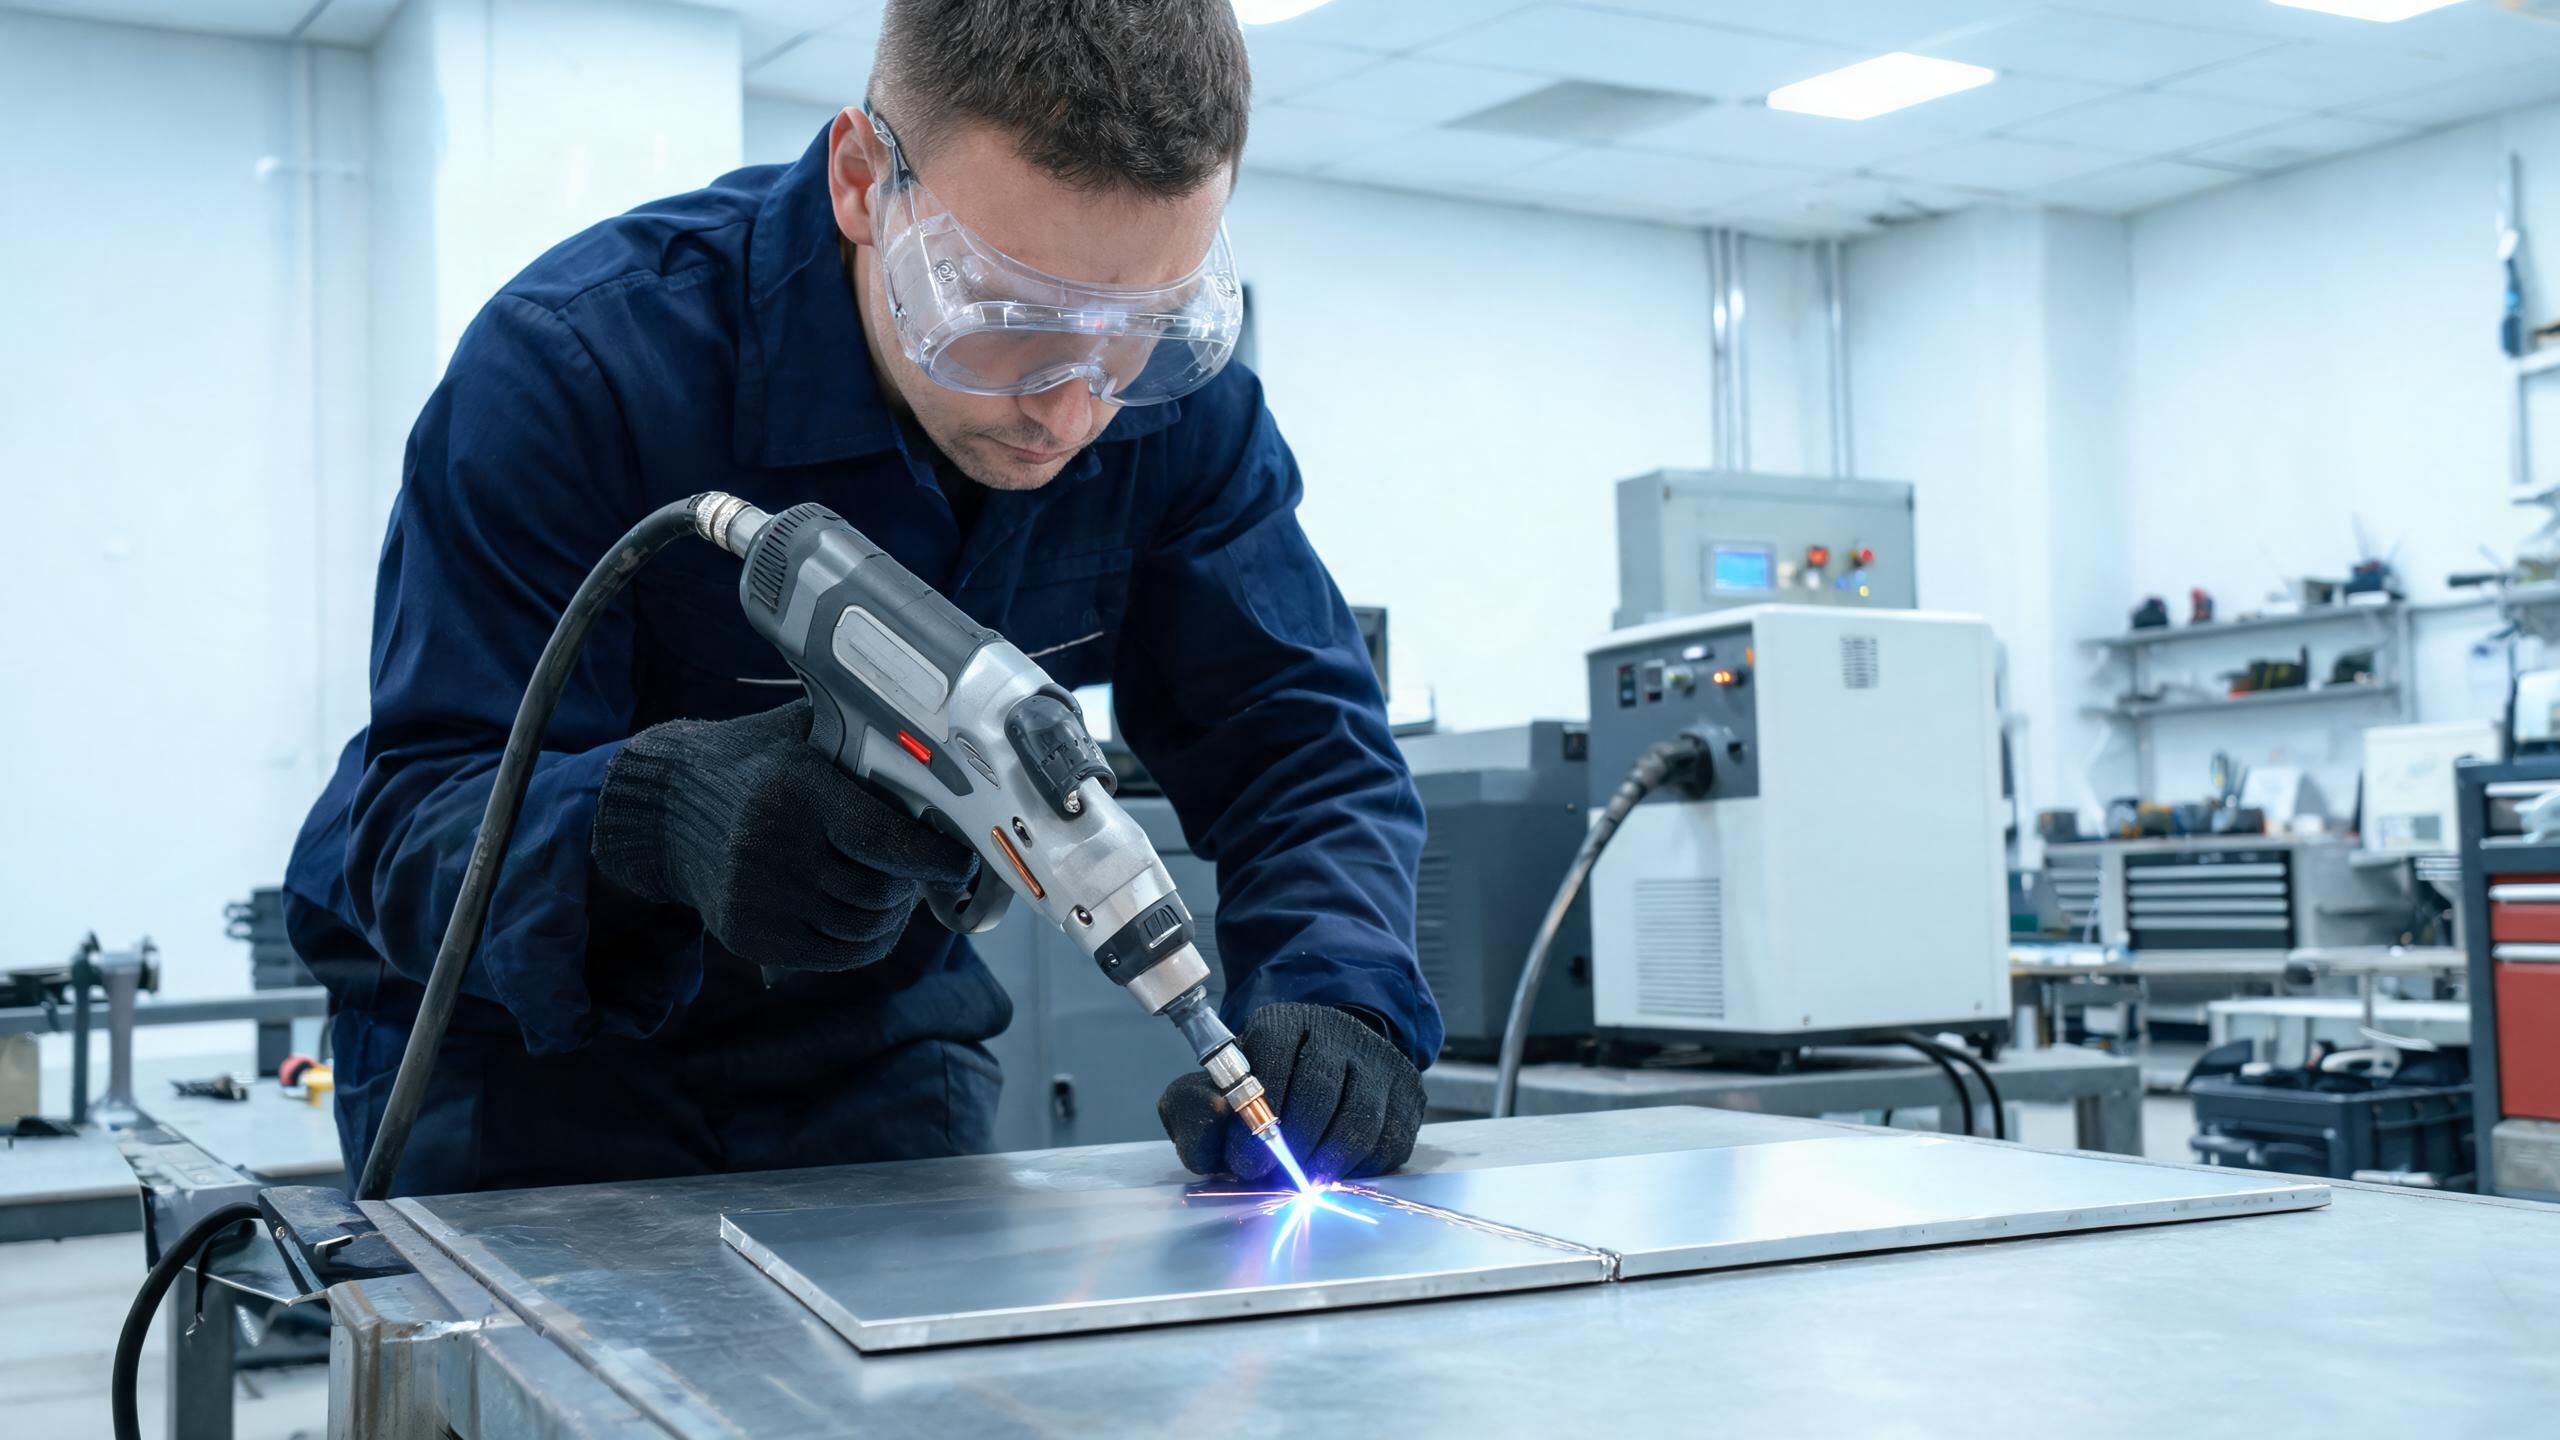
Tehnici și sfaturi pentru sudarea tablei subțiri de aluminiu (0,5-1,5 mm) cu un sudor laser portabil, acoperind selecția puterii, controlul aportului de căldură, gestionarea oxidului, gazul de protecție, pregătirea îmbinării și alimentarea cu sârmă pentru umplerea golurilor.
Ghid tehnic
De ce aluminiul subțire necesită o atenție specială
Aluminiul subțire - de obicei foi cu grosimea de 0,5 mm până la 1,5 mm - este utilizat pe scară largă în carcase electronice, panouri decorative, radiatoare, carcase de baterii și componente structurale ușoare. Sudarea acestor grosimi mici prezintă un set distinct de provocări, diferit de sudarea plăcilor de aluminiu mai groase. Marja de eroare este mică: prea multă căldură și ardeți materialul; prea puțină și obțineți o fuziune incompletă.
Un sudor laser portabil oferă operatorilor precizia necesară pentru aluminiul subțire, deoarece energia laserului poate fi focalizată și controlată strâns la nivel de milisecundă. Dar echipamentul singur nu este suficient - tehnica și reglarea parametrilor sunt cele care separă sudurile curate de piesele respinse. Pentru o prezentare generală cuprinzătoare a utilizării unui mașină de sudat cu laser portabilă pentru aluminiu, consultați ghidul nostru dedicat.
Alegerea nivelului de putere potrivit pentru aluminiul subțire
Pentru tabla subțire de aluminiu (0,5–1,5 mm), setările de putere mai mici sunt, în general, mai potrivite. Shandong Xinhong CNC Technology Co., Ltd. produce aparat de sudură laser portabil modele în configurații de 1000W, 1500W, 2000W și 3000W. Pentru lucrul cu aluminiu subțire:
| Grosimea materialului | Putere recomandată | Avantaj cheie |
|---|---|---|
| 0,5–0,8 mm | 1000W | Aport minim de căldură, risc redus de ardere |
| 0,8–1,2 mm | 1000W–1500W | Echilibru între penetrare și control |
| 1,2–1,5 mm | 1500W | Penetrare completă cu bazin de sudură stabil |
Modelul de 1500W atinge o penetrare maximă de 3 mm pe aluminiu, cu o consistență a cusăturii de sudură de ±0,1 mm. Pentru aplicațiile cu tablă subțire, această precizie înseamnă că puteți produce în mod constant suduri la capătul inferior al intervalului de penetrare, fără a depăși și a deteriora piesa de lucru.
Tehnica 1: Controlați aportul de căldură cu viteza și puterea
Cea mai importantă tehnică pentru aluminiul subțire este gestionarea aportului de căldură. Deoarece aluminiul conduce căldura rapid, zona afectată termic se extinde repede - iar pe materialul subțire, întreaga foaie se poate încălzi rapid. Iată cum să o controlați:
- Utilizați o viteză de avans mai mare: Deplasați pistolul de sudură cu 15–25 mm/s pentru tabla de 0,5–0,8 mm. Viteza mai mare reduce aportul total de căldură pe unitate de lungime, prevenind arderea materialului.
- Reduceți puterea laserului: Nu rulați la puterea nominală maximă pentru material subțire. Pe o mașină de 1500W, începeți cu 600–900W pentru aluminiu de 0,5 mm și creșteți doar dacă penetrarea este insuficientă.
- Utilizați modul puls dacă este disponibil: Pulsarea laserului livrează energia în impulsuri controlate, permițând metalului să se răcească ușor între pulsuri. Acest lucru reduce dramatic riscul de ardere pe materialul subțire.
Sfat practic: Testați întotdeauna parametrii pe o bucată de rest din același aliaj și aceeași grosime înainte de a suda piesa reală. Mașina poate stoca peste 50 de seturi de parametri de sudare, așa că, odată ce găsiți combinația potrivită, salvați-o pentru utilizare ulterioară.
Tehnica 2: Gestionarea stratului de oxid pe tabla subțire
Pe aluminiul subțire, stratul de oxid este proporțional mai semnificativ în raport cu grosimea metalului de bază. O peliculă de oxid de 4–5 nm contează mai puțin pe o placă de 3 mm, dar pe tabla de 0,5 mm reprezintă o fracțiune semnificativă din material și poate cauza defecte grave de sudare.
- Periați zona de sudare cu o perie de sârmă dedicată aluminiului, imediat înainte de sudare. Nu utilizați perii care au fost folosite pe oțel - particulele de fier încorporate în perie vor contamina aluminiul și vor cauza defecte.
- Curățați cu solvent (acetonă sau alcool izopropilic) pentru a îndepărta uleiurile, amprentele și umezeala. Pe tabla subțire, chiar și o contaminare minoră poate duce la porozitate care compromite integritatea sudurii.
- Sudați imediat după curățare. Stratul de oxid începe să se reformeze în câteva minute. Ideal, sudați în termen de 30 de minute de la pregătirea suprafeței pentru materialul subțire.
Tehnica 3: Optimizarea gazului de protecție pentru aluminiul subțire
Gazul de protecție este critic pentru aluminiul subțire, deoarece bazinul mic de sudură este mai vulnerabil la contaminarea atmosferică. Argonul este alegerea standard, dar debitul de gaz și poziționarea duzei contează mai mult pe materialul subțire:
- Debit: 15–20 L/min este tipic. Un debit prea mare poate crea turbulențe care atrag aerul ambiant; unul prea mic lasă sudura sub-protejată.
- Unghiul duzei: Țineți duza de gaz de protecție la un unghi de 10–15° în urma direcției de sudare, pentru a asigura acoperirea bazinului de sudură în solidificare în spatele fasciculului.
- Puritatea gazului: Utilizați argon 99,999% pur. Gradele de puritate mai mici introduc umiditate și oxigen care contribuie la porozitate, ceea ce este deosebit de problematic în tabla subțire, unde există mai puțin material pentru a tolera defectele.
Tehnica 4: Pregătirea îmbinării și dispozitivele de fixare
Tabla subțire de aluminiu este flexibilă și predispusă la deformare din cauza căldurii de sudare. Pregătirea corectă a îmbinării și fixarea sunt esențiale:
- Utilizați ajustaje strânse: Pentru sudarea cu laser, toleranța la gol ar trebui menținută sub 0,2 mm. Aluminiul subțire nu poate acoperi goluri mari fără material de adaos excesiv, ceea ce adaugă căldură.
- Prindeți ferm: Asigurați ambele piese pentru a preveni mișcarea în timpul sudării. Expansiunea termică poate deplasa îmbinarea pe măsură ce căldura se acumulează.
- Luați în considerare sudarea prin puncte: Plasați mici suduri prin puncte la intervale de-a lungul îmbinării înainte de a executa sudarea completă. Aceasta menține alinierea și reduce deformarea.
Consistența cusăturii de sudură de ±0,1 mm a acestor mașini înseamnă că fasciculul laser rămâne precis pe traseu, dar operatorul este totuși responsabil pentru a prezenta o îmbinare corect aliniată fasciculului.
Tehnica 5: Utilizarea alimentării cu sârmă pentru umplerea golurilor
Când golurile sunt inevitabile sau trebuie să construiți material pe aluminiu subțire, accesoriul de alimentare automată cu sârmă este neprețuit. Folosind sârmă de umplere din aluminiu ER4043 sau ER5356:
- ER4043 (5% siliciu) curge bine și este bun pentru sudarea de uz general pe tabla subțire. Are un punct de topire mai scăzut și reduce sensibilitatea la fisurare.
- ER5356 (5% magneziu) oferă o rezistență mai mare la forfecare și este preferat pentru aplicații structurale și pentru potrivirea cu aliajele de aluminiu din seria 5000.
- Începeți cu o viteză de alimentare a sârmei de 2–4 m/min pentru material subțire și ajustați în funcție de dimensiunea golului și profilul dorit al cordonului.
Operare continuă pentru lucrări în serie
Componentele din aluminiu subțire sunt adesea produse în serii - piese de carcase, suporturi sau panouri. Sistemul de răcire cu apă al acestor sudori laser portabile suportă operarea continuă de 8 ore sau mai mult, ceea ce înseamnă că puteți rula serii de producție fără a opri pentru răcire. Temperatura stabilă a laserului se traduce într-o calitate constantă a sudurii pe întreaga serie.
Certificările CE și RoHS, împreună cu managementul calității ISO 9001:2015, oferă conformitate documentată pentru cumpărătorii care aprovizionează industrii reglementate sau piețe europene.
Greșeli frecvente de evitat
- Utilizarea unei puteri prea mari pe tabla subțire, cauzând arderea și deformarea materialului.
- Omiterea îndepărtării stratului de oxid, ceea ce duce la porozitate și fuziune inconsistentă.
- Utilizarea liniilor de gaz de protecție murdare sau umede, care introduc hidrogen în sudură.
- Fixare deficitară, permițând îmbinării să se miște în timpul sudării și producând cordoane nealiniate.
- Nesalvarea parametrilor dovediți, forțându-vă să reajustați de la zero la fiecare serie.
Concluzie
Sudarea aluminiului subțire cu un sudor laser portabil se rezumă la controlul aportului de căldură, pregătirea corectă a suprafeței, utilizarea gazului de protecție potrivit și fixarea corectă a îmbinării. Cu opțiuni de putere de la 1000W la 3000W și capacitatea de a stoca seturi optimizate de parametri, aceste sudori laser portabile oferă fabricanților instrumentele necesare pentru a produce suduri consistente și de înaltă calitate pe tabla subțire de aluminiu.