
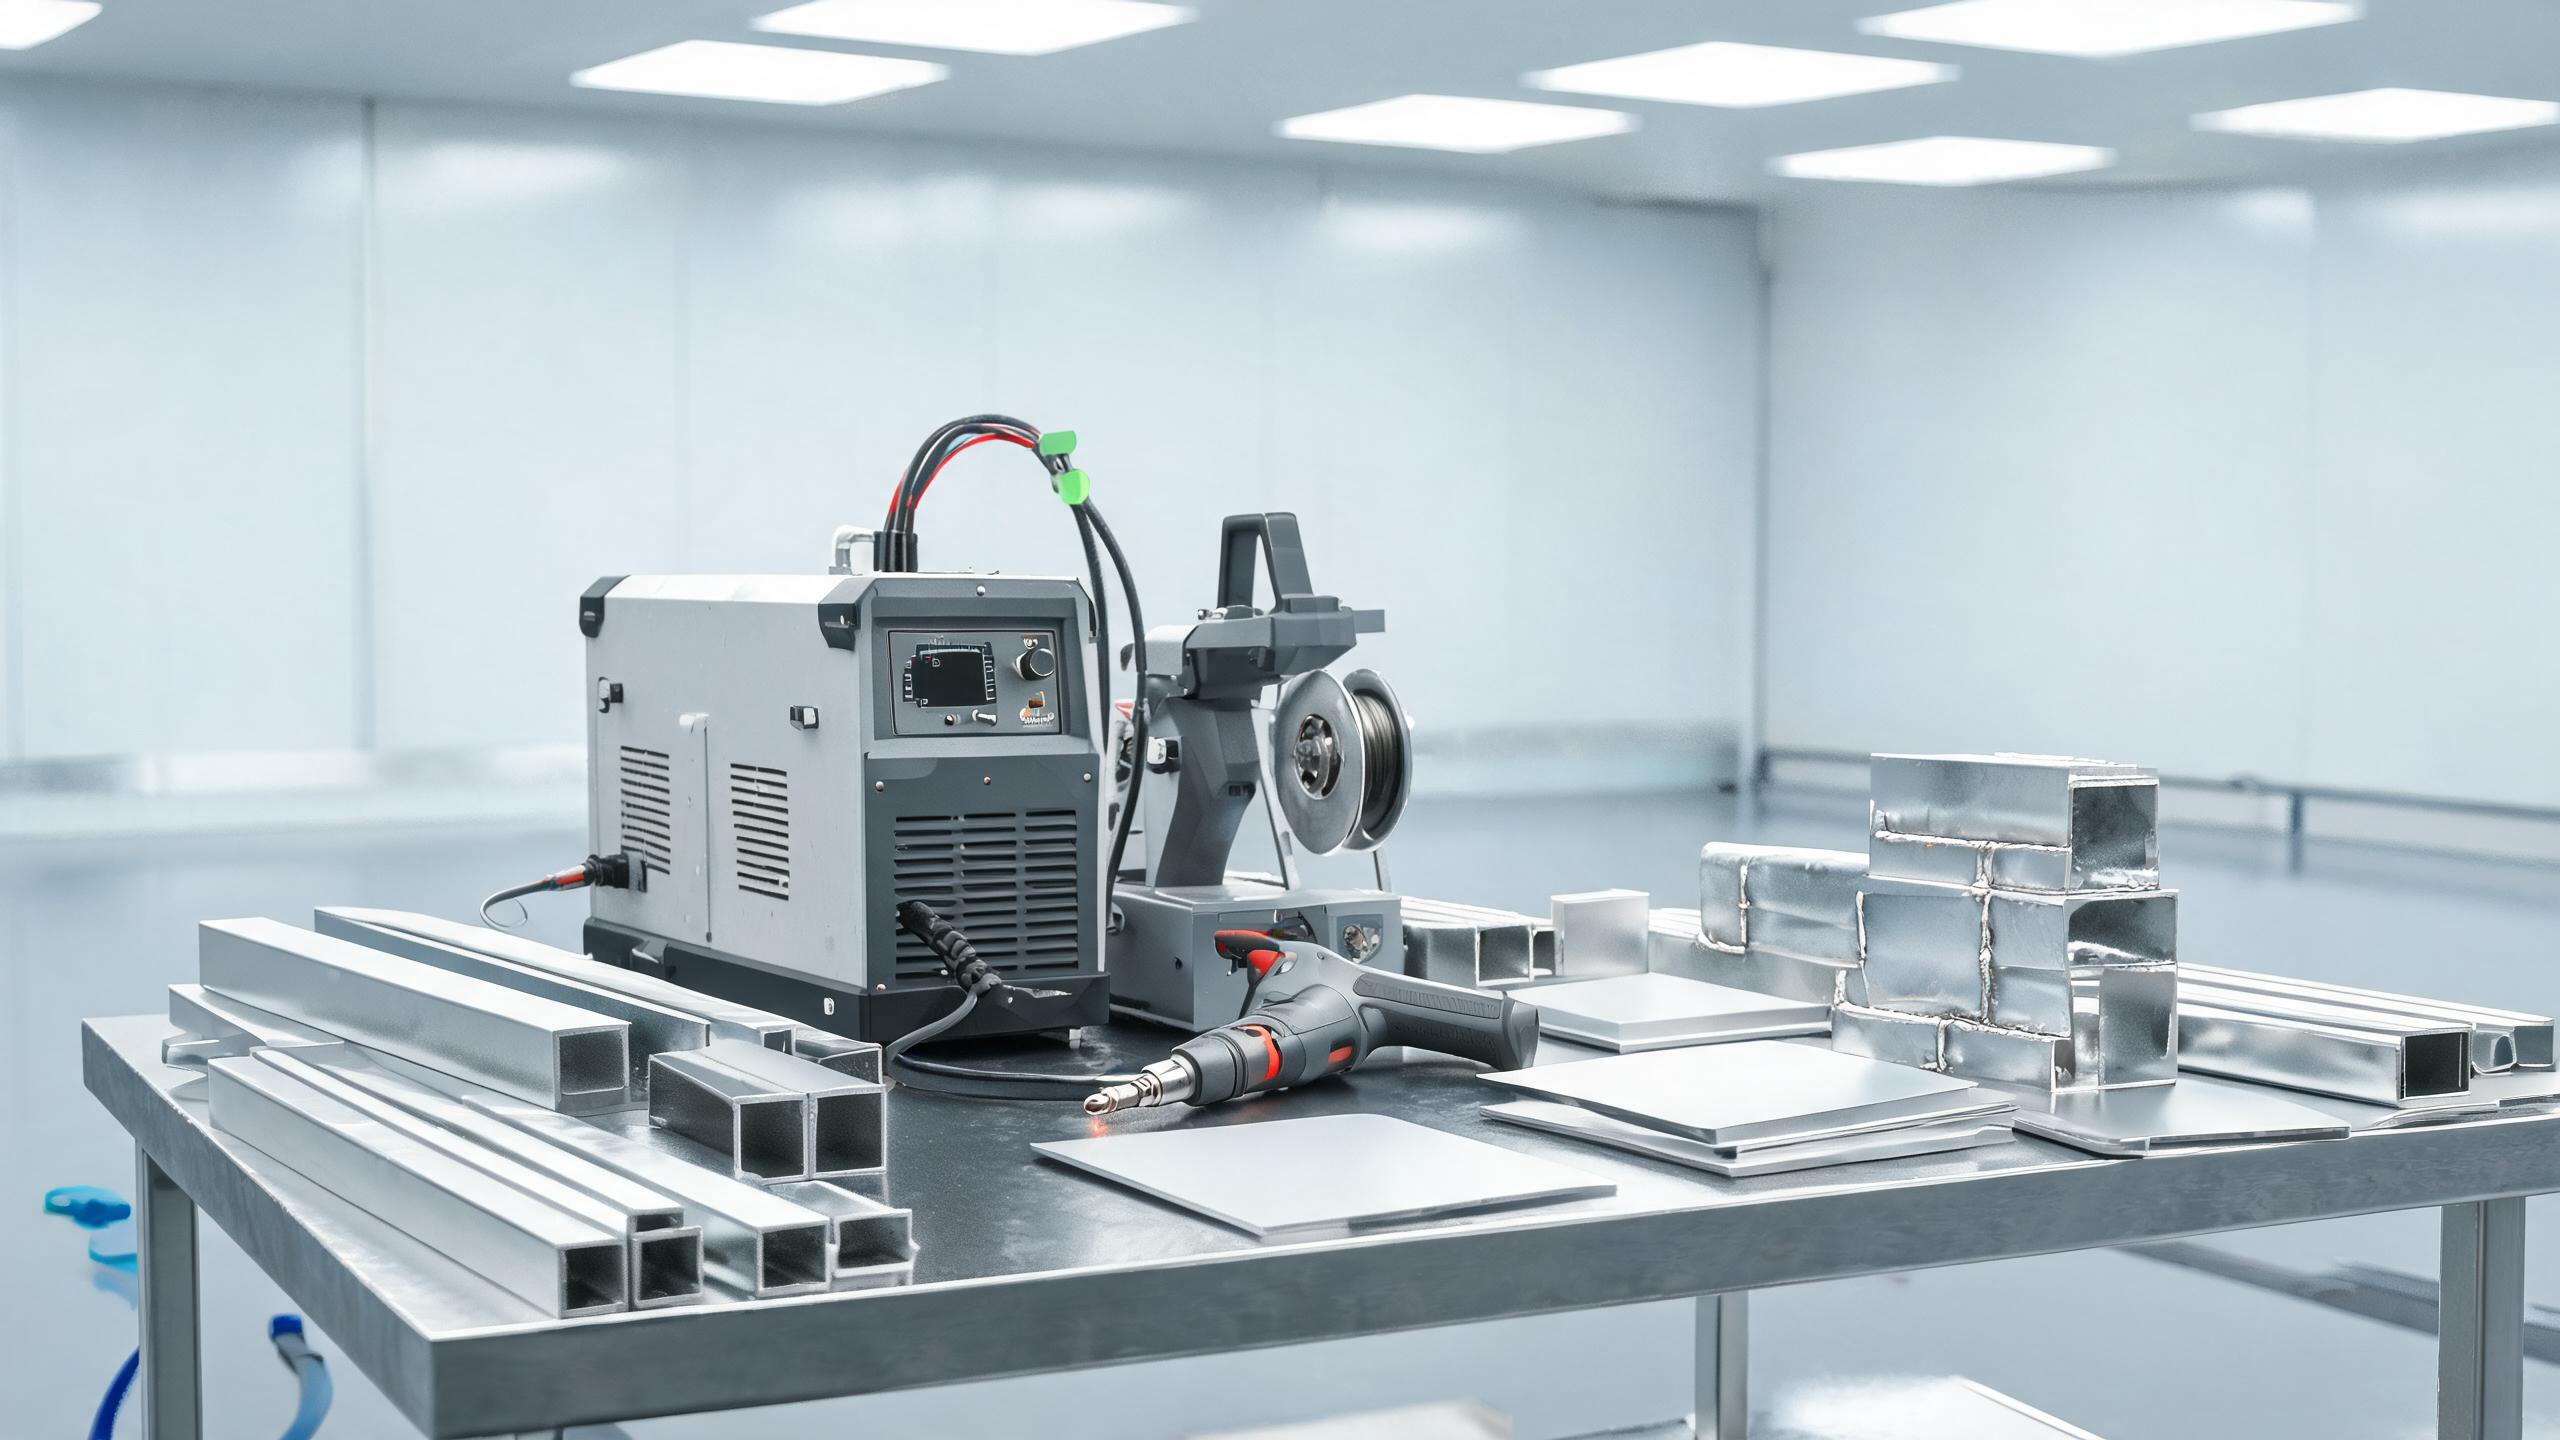
Ce trebuie să știți despre utilizarea unei mașini portabile de sudat cu laser pentru fabricarea aluminiului – aplicații, compatibilitatea aliajelor, considerații de teren și avantaje de productivitate.
Ghid tehnic
De ce portabilitatea contează în prelucrarea aluminiului
Atelierele de prelucrare a aluminiului manipulează o gamă largă de piese - de la foi plate și profile extrudate până la cadre structurale mari și ansambluri personalizate. Nu orice piesă poate fi mutată la o stație de sudare fixă. O mașină de sudat cu laser portabilă pentru prelucrarea aluminiului aduce sudarea la piesa de lucru, eliminând necesitatea repoziționării componentelor grele sau supradimensionate și reducând deteriorarea prin manipulare a suprafețelor finite.
Trecerea de la sudarea tradițională TIG sau MIG la un aparat de sudură laser portabil schimbă fluxul de lucru al prelucrării în mai multe moduri practice: viteze de avans mai mari, zone afectate termic mai înguste, șlefuire minimă post-sudare și capacitatea de a suda grosimi diferite într-o singură configurație. Pentru o prezentare generală cuprinzătoare, explorați ghidul nostru pentru alegerea unui mașină de sudat cu laser portabilă pentru aluminiu.
Ce definește un sistem portabil de sudare cu laser
Portabilitatea în contextul sudorilor cu laser cu fibră manuali înseamnă că sistemul complet - sursa laser, unitatea de răcire cu apă, sistemul de control și pistolul de sudură - poate fi transportat la locația piesei de lucru și configurat în câteva minute. Caracteristicile cheie ale liniei noastre de produse:
| Caracteristică | Specificație |
|---|---|
| Interval de putere | 1000 W / 1500 W / 2000 W / 3000 W |
| Penetrare maximă (Al) | 3 mm (model 1500 W) |
| Consistența cusăturii de sudură | ±0,1 mm |
| Sistem de răcire | Răcire cu apă, operare continuă 8+ ore |
| Stocare parametri | 50+ grupuri |
| Certificări | CE, RoHS, ISO 9001:2015 |
Modelele de 1000 W și 1500 W sunt cele mai frecvent utilizate în atelierele de prelucrare care manipulează profile de aluminiu, carcase din tablă și ansambluri structurale. Modelele de 2000 W și 3000 W deservesc cerințe mai grele de prelucrare, cum ar fi extrudările cu pereți groși și îmbinările multistrat.
Aplicații în prelucrarea aluminiului
Profile structurale și extrudate
Extrudatele de aluminiu - profile cu caneluri T, tuburi dreptunghiulare și secțiuni transversale personalizate - sunt coloana vertebrală a cadrelor, carcaselor și structurilor de susținere. Sudarea cu laser manuală este potrivită pentru îmbinări de colț, îmbinări în T și noduri cu mai multe elemente, deoarece fasciculul focalizat produce o sudură îngustă și adâncă cu distorsiune termică minimă. Acest lucru este deosebit de important pentru ansamblurile de precizie unde toleranța de prelucrare post-sudare este strânsă.
Carcase din tablă
Pentru carcasele fabricate - carcase electronice, cutii de baterii și panouri de control - sudorul laser manual produce suduri curate, acceptabile estetic, care adesea nu necesită finisare suplimentară. ZAT-ul îngust (de obicei 0,5–1,5 mm) păstrează planeitatea panourilor adiacente, ceea ce este critic pentru etanșarea carcasei și potrivirea garniturilor.
Schimbătoare de căldură și îmbinări tub-în-placă tubulară
Schimbătoarele de căldură din aluminiu necesită îmbinări tub-în-placă tubulară cu penetrare completă și zero scurgeri. Aportul controlat de căldură al laserului cu fibră, combinat cu capacitatea sistemului de răcire cu apă de a menține o putere stabilă pe durata schimburilor de peste 8 ore, face ca această tehnologie să fie practică pentru producția în serie a acestor îmbinări solicitante.
Reparații și relucrări
În mediile de fabricație, mașina portabilă de sudat cu laser este, de asemenea, valoroasă pentru repararea la fața locului a componentelor din aluminiu deteriorate – fisuri în elementele structurale, suprafețe de îmbinare uzate și relucrarea sudurilor defecte. Posibilitatea de a duce pistolul de sudură la locul reparației, în loc să dezasamblați structura, economisește timp de muncă semnificativ.
Considerații cheie pentru fluxurile de lucru de fabricație
Compatibilitatea aliajelor
Atelierele de fabricație lucrează frecvent cu mai multe aliaje de aluminiu. Este esențial să înțelegeți modul în care fiecare reacționează la sudarea cu laser:
| Seria aliajului | Grade comune | Note privind sudarea |
|---|---|---|
| 5000 (Al-Mg) | 5052, 5083, 5754 | Sudabilitate excelentă; conținutul de Mg stabilizează baia de sudură. Atenție la pierderea excesivă de Mg la putere mare. |
| 6000 (Al-Mg-Si) | 6061, 6063, 6082 | Predispus la fisurare la cald. Utilizați sârmă de adaos 4043. Preîncălziți secțiunile groase la 80–100 °C. |
| 3000 (Al-Mn) | 3003, 3004 | Sudabilitate bună. Rezistență mai mică; potrivit pentru aplicații nestructurale. |
| 1000 (Al pur) | 1050, 1060, 1100 | Reflectivitate ridicată. Poate necesita putere inițială mai mare pentru a stabili keyhole-ul. |
Gestionarea stratului de oxid în fabricație
Într-un atelier de fabricație, componentele din aluminiu pot rămâne ore sau zile între tăiere și sudare. Stratul de oxid se îngroașă în timp, crescând de la câțiva nanometri la câțiva microni. Acest strat de oxid mai gros ridică pragul de topire și poate cauza defecte de sudură. Practici cheie:
- Îndepărtați oxidul mecanic (perie din oțel inoxidabil) sau chimic (decapare) în termen de 4 ore de la sudare.
- Pentru componentele depozitate, programați îndepărtarea oxidului ca pas final înainte de sudare.
- Inspectați muchiile tăiate – muchiile din aluminiu tăiate cu laser pot avea un strat de oxid recopt care necesită șlefuire înainte de sudare.
Gaz de protecție în condiții de teren
Când utilizați o mașină portabilă de sudat cu laser pentru fabricarea aluminiului în medii deschise sau semi-închise, eficacitatea gazului de protecție poate fi compromisă de mișcarea aerului. Măsuri practice:
- Creșteți debitul de gaz cu 20–30% față de sudarea pe banc de lucru în interior.
- Utilizați o duză cu lentilă de gaz pentru o acoperire mai laminară și mai largă.
- Evitați sudarea în vânt direct; utilizați paravane sau incinte atunci când este necesar.
- Pentru îmbinările critice, luați în considerare un scut posterior pentru a proteja cordonul de sudură în solidificare.
Sfat de teren: Capacitatea sistemului de a stoca peste 50 de grupuri de parametri înseamnă că un atelier de fabricație poate pre-califica setările pentru fiecare combinație comună aliaj-grosime-îmbinare și le poate rechema instantaneu, asigurând o calitate constantă indiferent de operatorul de serviciu.
Avantaje de productivitate față de metodele tradiționale
Comparativ cu sudarea TIG a aluminiului, un sudor cu laser cu fibră de mână atinge de obicei viteze de avans de 3–5 ori mai mari, producând în același timp o zonă afectată termic (HAZ) mai îngustă și necesitând mai puțină curățare post-sudare. Sistemul de răcire cu apă susține funcționarea continuă de peste 8 ore, ceea ce înseamnă că un singur operator poate finaliza serii lungi de fabricație fără să oprească pentru răcirea echipamentului. Consistența cusăturii de sudură de ±0,1 mm reduce timpul de relucrare și inspecție.
| Factor | Sudare TIG | Sudare cu laser de mână |
|---|---|---|
| Viteză de avans (Al 1 mm) | 2–5 mm/s | 20–35 mm/s |
| Lățimea zonei afectate de căldură | 3–6 mm | 0,5–1,5 mm |
| Șlefuire post-sudare | Semnificativă | Minimă sau deloc |
| Funcționare continuă | Limitată de căldura torței | Peste 8 ore (răcire cu apă) |
| Calificarea operatorului necesară | Ridicată | Moderată (condusă de parametri) |
Este o mașină portabilă de sudat cu laser potrivită pentru șantiere de fabricație în aer liber?
Sistemul este proiectat pentru medii de atelier și semi-închise. Expunerea completă în aer liber necesită protecție împotriva vântului, ploii și prafului. Sistemul de răcire cu apă și controalele electronice ar trebui adăpostite. Pentru reparații pe teren, se recomandă o incintă temporară sau un cort de sudură.
Pot suda componente din aluminiu turnat cu acest echipament?
Aliajele de aluminiu turnat (cum ar fi A356) pot fi sudate cu ajustarea adecvată a parametrilor, dar materialul turnat conține adesea porozitate și incluziuni din procesul de turnare care pot cauza defecte de sudură. Se recomandă inspecția înainte de sudare și testarea cu raze X a îmbinărilor turnate critice.
Ce nivel de putere ar trebui să aleg pentru fabricarea generală a aluminiului?
Modelul de 1500 W este cea mai versatilă alegere pentru atelierele de fabricație. Acesta gestionează tabla de la 0,5 mm la 3 mm, acoperă majoritatea lucrărilor cu profile și carcase și oferă suficientă marjă pentru suduri fiabile cu penetrare completă. Atelierele care manipulează extrudări cu pereți groși (4 mm+) ar trebui să ia în considerare modelele de 2000 W sau 3000 W.
Articole similare
- Mașină de sudat cu laser portabilă pentru aliaje de aluminiu: ghid complet
- Sudor laser portabil pentru aluminiu subțire: tehnici și sfaturi
- Setări pentru sudarea cu laser manual a aluminiului: parametri și cele mai bune practici
- Aparat de sudură cu laser portabil pentru tablă de aluminiu: Ghid practic