
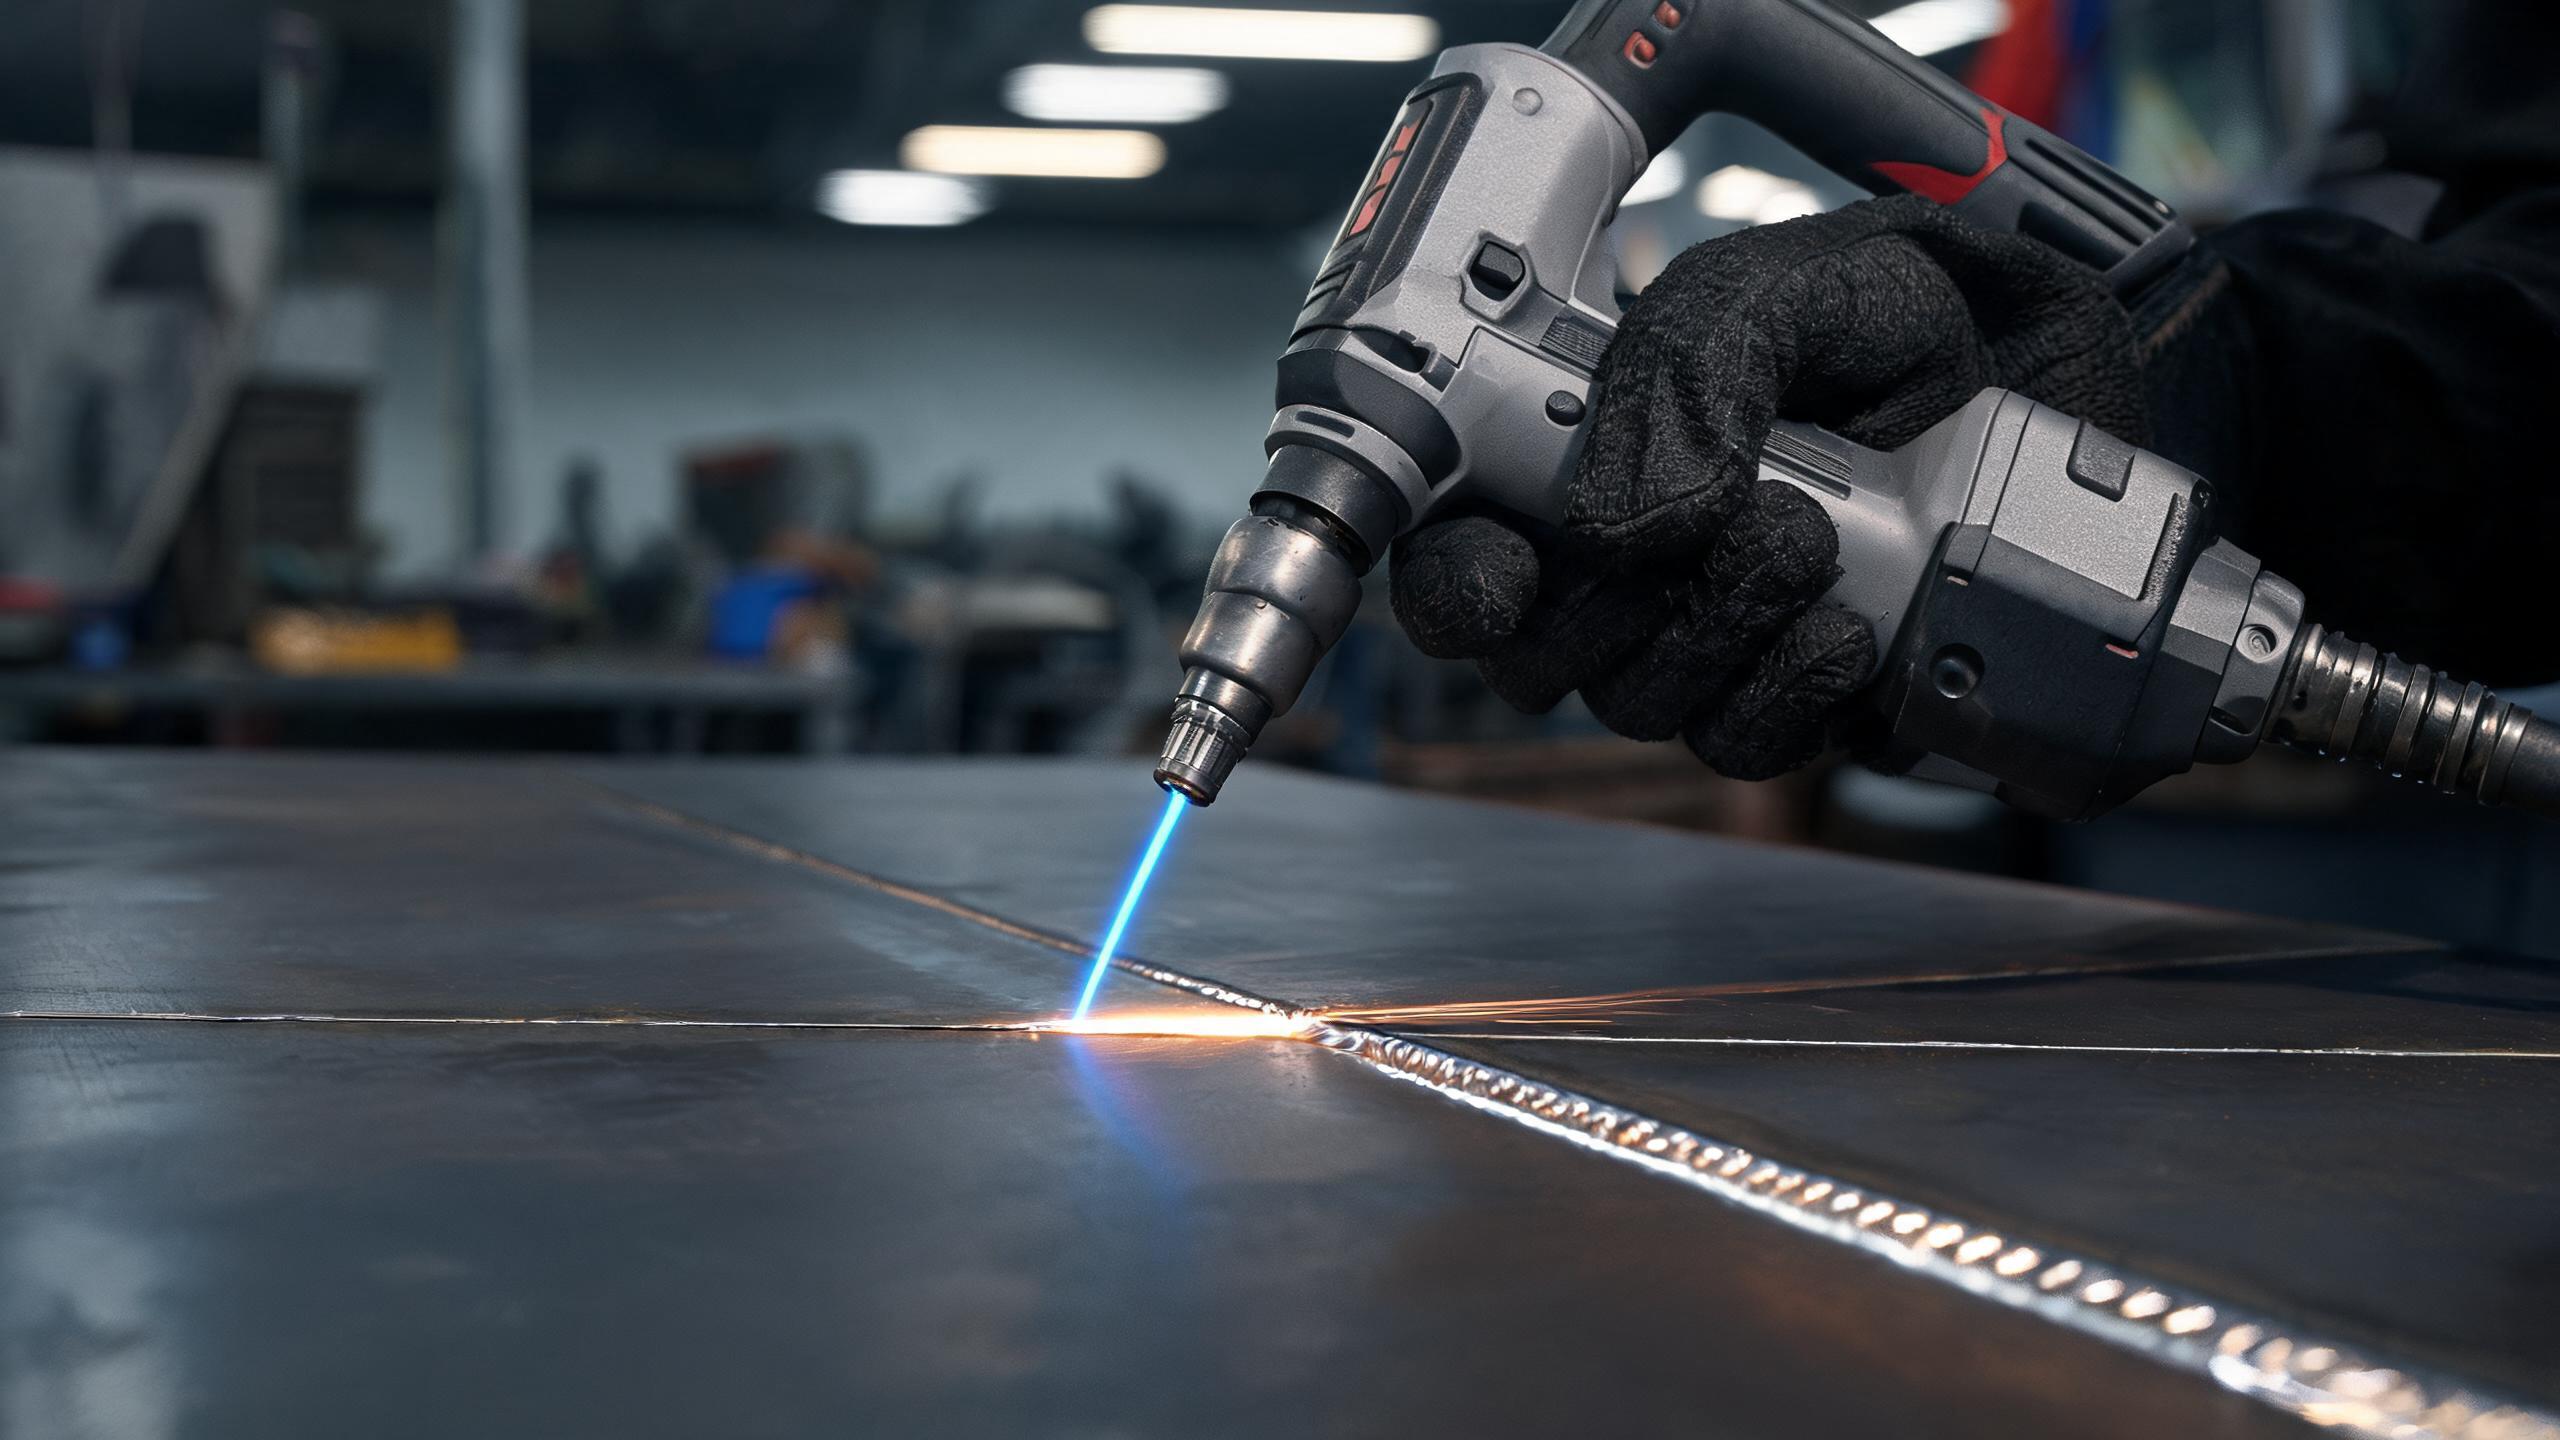
Комплексное руководство по выбору лучшего ручного лазерного сварочного аппарата для сталеобработки, охватывающее согласование мощности, глубину проплавления, точность шва, системы охлаждения, соответствие требованиям сертификации и эргономику оператора.
Что делает ручной лазерный сварочный аппарат «лучшим» для стали?
Лучший ручной лазерный сварочный аппарат для стали — это не тот, у которого самая высокая мощность, а тот, который соответствует вашим конкретным типам стали, диапазонам толщины, объёму производства и требованиям соответствия. Сталеобработка охватывает углеродистую, оцинкованную и нержавеющую сталь, каждая из которых имеет различные характеристики теплопроводности и отражательной способности. Выбор правильной машины означает оценку пяти ключевых критериев: диапазон мощности, точность сварки, мощность охлаждения, сертификация и эргономика оператора.
Критерий 1: Диапазон мощности и совместимость материалов
Ручные волоконные лазерные сварочные аппараты доступны в четырёх основных уровнях мощности. Каждый уровень мощности служит определённому диапазону толщины стали и типам применения:
- 1000 Вт – Начальный уровень мощности для тонкого стального листа и лёгких компонентов толщиной до примерно 2 мм. Подходит для небольших мастерских, ремонтных работ и изготовления прототипов.
- 1500 Вт – Самый универсальный уровень, обеспечивающий максимальное проплавление до 3 мм в нержавеющей стали и алюминии. Модель 1500 Вт обеспечивает стабильность шва ±0,1 мм, что делает её подходящей как для косметических, так и для конструкционных сварных швов.
- 2000 Вт – Расширенное проплавление для стальных листов и профилей средней толщины, примерно в диапазоне 3–4 мм.
- 3000 Вт – Высокомощный уровень для толстого стального листа, тяжёлых конструкционных работ и крупносерийного производства, требующего глубокого проплавления.
Для большинства обычных цехов по обработке стали модель 1500 Вт ручной лазерный сварочный аппарат для нержавеющей стали представляет собой оптимальный баланс — он обрабатывает большинство распространённых толщин стали, сохраняя при этом точность и экономическую эффективность.
Критерий 2: Точность сварного шва и воспроизводимость
При производстве стали качество сварного шва напрямую влияет на прочность соединения, внешний вид и результаты контроля. Стабильность шва ±0,1 мм, достигаемая моделью 1500 Вт, означает, что каждый проход сварки создаёт равномерный профиль шва с отклонением в пределах одной десятой миллиметра. Такой уровень воспроизводимости критически важен для:
- Серийного производства где каждая деталь должна соответствовать идентичным стандартам качества
- Косметических швов на видимых стальных конструкциях, таких как архитектурные стальные работы
- Конструкционных швов где геометрия шва влияет на несущую способность
- Аудитов качества требующих документированной стабильности сварки
Критерий 3: Система охлаждения и продолжительность рабочего цикла
Цеха по обработке стали обычно работают в непрерывные смены. Система охлаждения с циркуляцией воды является ключевым фактором для непрерывной работы. Конструкция с водяным охлаждением модели 1500 Вт обеспечивает 8+ часов непрерывной сварки без тепловых перерывов, что соответствует стандартному односменному производственному графику. При оценке машин учитывайте:
- Является ли система охлаждения встроенной или требует внешнего подключения чиллера
- Диапазон рабочих температур окружающей среды чиллера
- Интервалы технического обслуживания для замены охлаждающей жидкости и очистки фильтров
Машины с воздушным охлаждением могут подходить для прерывистых или лёгких применений, но они не могут сравниться с продолжительностью рабочего цикла систем с водяным охлаждением для промышленной обработки стали.
Критерий 4: Сертификация и соответствие требованиям рынка
Если вы поставляете сварные стальные изделия на европейские или международные рынки, сертификация оборудования не является необязательной — это требование при закупке. Ключевые сертификаты, которые необходимо проверить:
- Маркировка CE – подтверждает соответствие европейским стандартам охраны здоровья, безопасности и защиты окружающей среды
- Соответствие RoHS – гарантирует отсутствие в оборудовании опасных веществ, подлежащих ограничению
- Сертификация ISO 9001:2015 – подтверждает, что система менеджмента качества производителя охватывает НИОКР, производство и послепродажное обслуживание
Ручные лазерные сварочные аппараты Xinhong CNC имеют сертификаты CE и RoHS, а компания работает в соответствии с ISO 9001:2015. Лазерные источники поставляются ведущими мировыми производителями, включая IPG, RAYCUS и GW, что обеспечивает качество луча и долгосрочную надёжность.
Критерий 5: Эргономика оператора и удобство использования
Ручной сварочный аппарат настолько производителен, насколько оператор может поддерживать его работу. Ключевые эргономические факторы:
- Вес сварочной головки – более лёгкие головки снижают утомляемость во время длительных смен
- Хранение профилей – возможность сохранения 50+ сварочных профилей позволяет операторам мгновенно переключаться между типами стали и толщинами
- Интеграция подачи проволоки – встроенная подача проволоки исключает необходимость в отдельном устройстве подачи
- Блокировки безопасности – автоматическое отключение лазера при отпускании курка защищает оператора
Резюме решения
| Ваше применение | Рекомендуемая мощность | Ключевое обоснование |
|---|---|---|
| Тонкий стальной лист (≤2 мм) | 1000 Вт | Более низкая стоимость, достаточное проплавление |
| Общая обработка стали (1–3 мм) | 1500 Вт | Наилучшая универсальность, точность ±0,1 мм, непрерывная работа 8+ часов |
| Лист средней толщины (3–4 мм) | 2000 Вт | Расширенное проплавление для более толстых соединений |
| Тяжёлая конструкционная сталь (4 мм+) | 3000 Вт | Максимальное проплавление и скорость наплавки |
Похожие статьи
- Толщина нержавеющей стали для ручного лазерного сварочного аппарата: что нужно знать
- Ручной лазерный сварочный аппарат для листового металла: практическое руководство
- Как выбрать ручной лазерный сварочный аппарат для труб из нержавеющей стали
- Ручной лазерный сварочный аппарат для стального листа: советы и параметры