
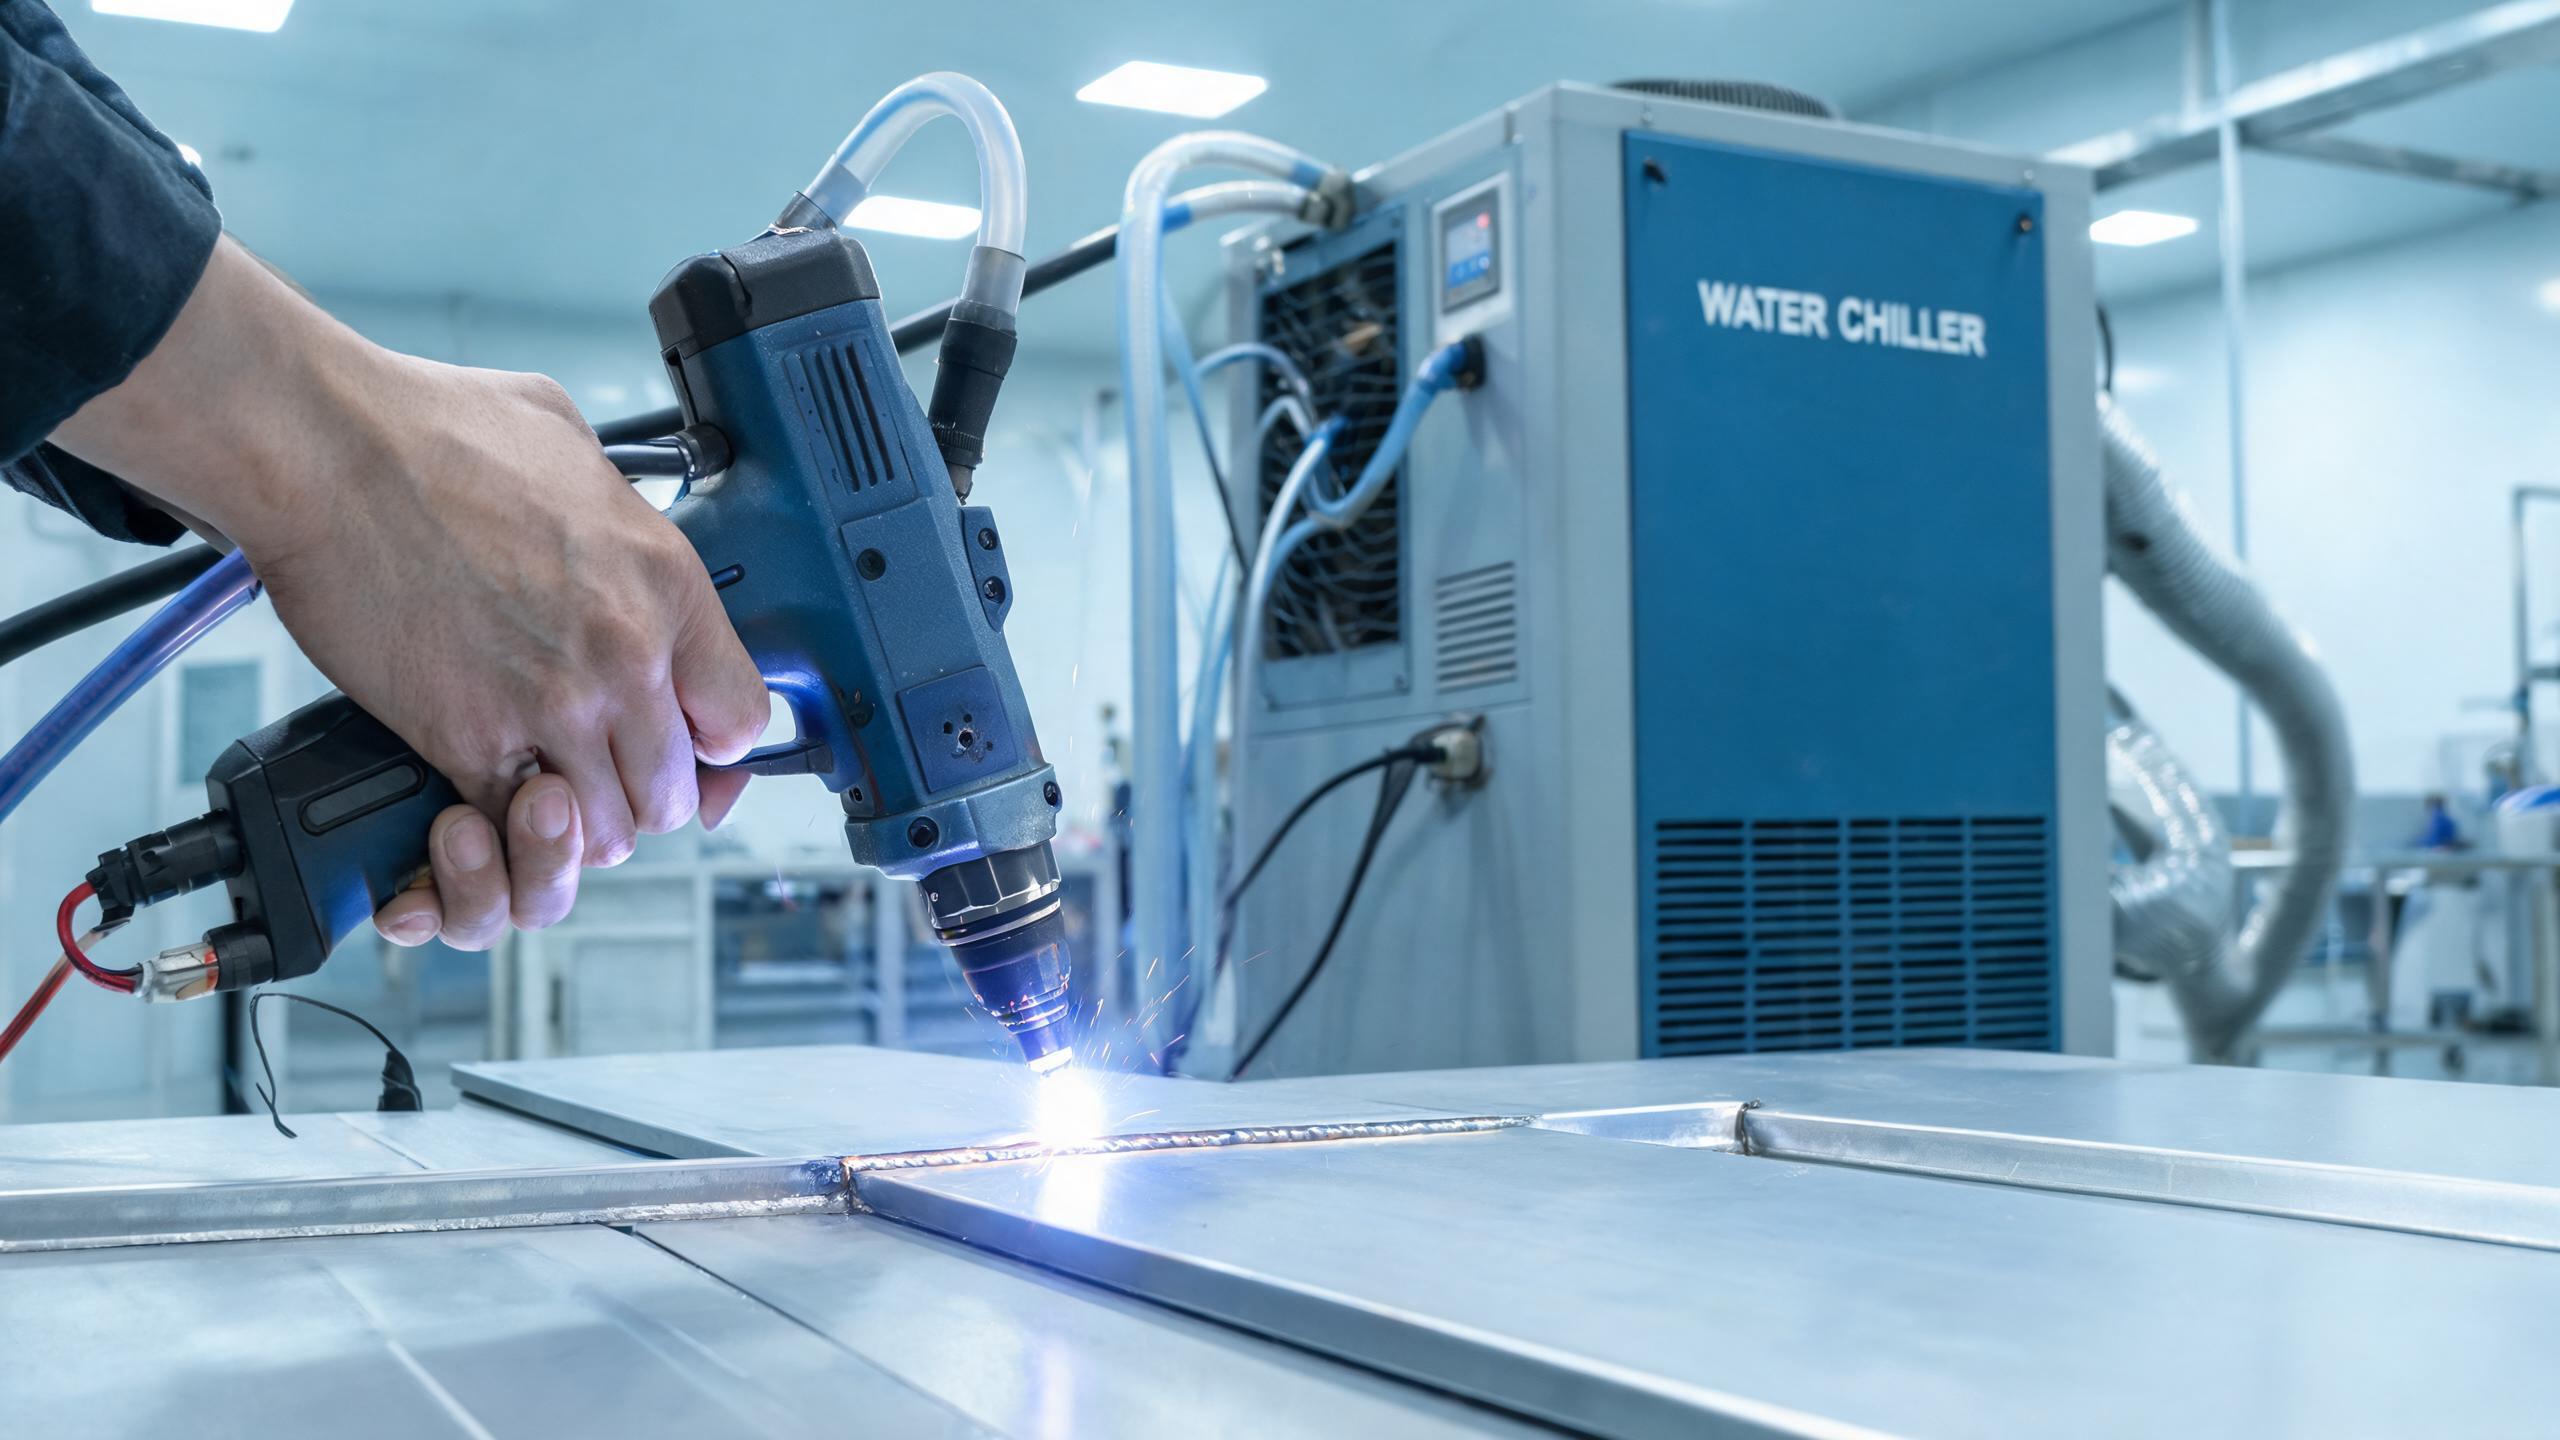
Практическое руководство по сварке алюминиевых сплавов ручными лазерными сварочными аппаратами, охватывающее выбор мощности (1000–3000 Вт), управление оксидным слоем, предотвращение пористости, ключевые параметры и водяное охлаждение для непрерывного производства.
Техническое руководство
Почему алюминиевые сплавы создают сложности при лазерной сварке
Алюминиевый сплав — один из наиболее широко используемых металлов в производстве: от автомобильных кузовных панелей до аэрокосмических компонентов, радиаторов и корпусов бытовой электроники. Однако он также входит в число материалов, которые труднее всего сваривать стабильно. Ручной лазерный сварочный аппарат ручной лазерный сварочный аппарат решает ряд inherent проблем алюминия, но понимание того, почему этот металл ведет себя именно так под лазерным лучом, — первый шаг к достижению надежных сварных швов.
Алюминий имеет три свойства, которые усложняют сварку:
- Высокая отражательная способность — Алюминий отражает до 90% падающей лазерной энергии при комнатной температуре, особенно при использовании волоконных лазеров с длиной волны 1070 нм. Это означает, что для инициации кратера требуется больше мощности, а начальное отражение может повредить оптику, если не принять меры.
- Высокая теплопроводность — Алюминий проводит тепло примерно в четыре раза быстрее стали. Тепло быстро рассеивается из зоны сварки, что требует более высокой плотности мощности для поддержания стабильной сварочной ванны.
- Оксидный слой — На поверхности алюминия в течение нескольких секунд контакта с воздухом образуется естественная оксидная пленка (Al₂O₃). Этот оксид имеет температуру плавления около 2072°C, что значительно выше температуры плавления самого алюминия (660°C). Если его не удалить или не контролировать должным образом, это может привести к неполному проплавлению и включениям оксида в сварном шве.
Именно поэтому выбор правильного оборудования и параметров для алюминия имеет большее значение, чем для многих других металлов. Для более широкого обзора вариантов оборудования и методов см. наше руководство по портативному лазерному сварочному аппарату для алюминия.
Как ручной лазерный сварочный аппарат справляется с алюминием
Shandong Xinhong CNC Technology Co., Ltd. предлагает ручные волоконные лазерные сварочные аппараты четырех уровней мощности: 1000 Вт, 1500 Вт, 2000 Вт и 3000 Вт. Для сварки алюминиевых сплавов выбор мощности критически важен из-за высокой отражательной способности и теплопроводности металла.
Вот как диапазон мощности соотносится с диапазонами толщины алюминия в зависимости от возможностей станка:
| Мощность лазера | Рекомендуемая толщина алюминия | Типичное применение |
|---|---|---|
| 1000 Вт | 0,5–1,5 мм | Тонкий лист, корпуса электроники |
| 1500 Вт | 1,0–3,0 мм | Общее производство, кронштейны |
| 2000 Вт | 1,5–3,0 мм | Более толстые пластины, конструкционные детали |
| 3000 Вт | 2,0–3,0 мм и более | Тяжелые алюминиевые компоненты |
Примечание: Модель мощностью 1500 Вт достигает максимальной глубины проплавления 3 мм как на нержавеющей стали, так и на алюминии, при стабильности сварочного шва ±0,1 мм. Это делает ее универсальным выбором для производителей, работающих с различными материалами.
Волоконный лазерный источник в этих станках обеспечивает сфокусированный луч с высокой плотностью мощности, что помогает преодолеть отражающий барьер алюминия. Как только формируется каверна — обычно в течение первых нескольких миллисекунд — коэффициент поглощения резко возрастает, поскольку расплавленный металл поглощает энергию гораздо эффективнее, чем твердая поверхность.
Управление оксидным слоем перед сваркой
Оксидный слой алюминия — это не то, через что можно варить, надеясь на хороший результат. Его необходимо удалить до того, как лазер коснется металла:
- Механическое удаление: Используйте щетку из нержавеющей стали (только для алюминия, чтобы избежать перекрестного загрязнения) или Scotch-Brite для удаления оксидной пленки из зоны сварки. Делайте это в течение 1–2 часов до сварки, так как оксидный слой начинает восстанавливаться немедленно.
- Химическая очистка: Для производственных условий щелочное травление с последующим удалением шлама и промывкой обеспечивает более стабильную подготовку поверхности.
- Опция подачи проволоки: Ручной лазерный сварочный аппарат может быть оснащен автоматическим податчиком проволоки. При сварке алюминия использование присадочной проволоки ER4043 или ER5356 помогает компенсировать низкую температуру плавления основного металла и улучшает внешний вид сварного шва.
Если пропустить удаление оксидного слоя, вы рискуете получить пористость, включения и неравномерное проплавление — независимо от того, насколько хорошо вы настроили параметры.
Предотвращение пористости при сварке алюминия
Пористость — самый распространенный дефект при лазерной сварке алюминия. Высокая растворимость водорода в алюминии в жидком состоянии в сочетании с резким падением растворимости при затвердевании означает, что любой присутствующий водород захватывается в виде газовых пор.
Источники водорода включают влагу на поверхности, остатки жира или масла, сам оксидный слой и даже высокую влажность окружающей среды. Чтобы минимизировать пористость:
- Тщательно очистите зону сварки ацетоном или изопропиловым спиртом перед сваркой.
- Используйте аргон высокой чистоты (99,999%) в качестве защитного газа с расходом 15–20 л/мин.
- Храните алюминиевые листы в сухом месте; избегайте сварки материала, который подвергался воздействию дождя или высокой влажности.
- Используйте податчик проволоки с правильно хранящейся чистой присадочной проволокой.
Непрерывный режим работы и регулируемые параметры импульса ручного лазерного сварочного аппарата дают операторам точный контроль над тепловложением, что помогает управлять скоростью затвердевания и уменьшать образование пор.
Ключевые параметры, которые нужно настроить правильно
Алюминий требует других настроек параметров, чем сталь. Хотя точные значения зависят от конкретного сплава, толщины и типа соединения, вот критические параметры, которые нужно настроить:
- Мощность лазера: Начинайте с 80–90% от номинальной мощности для алюминия, так как высокая отражательная способность требует концентрированной энергии. Для устройства мощностью 1500 Вт типичная отправная точка — 1200–1500 Вт для листа алюминия толщиной 2 мм.
- Скорость сварки: Более низкие скорости (8–15 мм/с для материала толщиной 2 мм) обеспечивают достаточное тепловложение, но слишком низкая скорость может привести к прожогу тонкого алюминия. Сначала протестируйте на образце.
- Защитный газ: Аргон — стандартный выбор. Смеси аргона и гелия (например, 50/50) могут улучшить проплавление для более толстых секций, так как гелий повышает температуру плазмы.
- Положение фокуса: Небольшая расфокусировка (0,5–1,0 мм над поверхностью) часто создает более широкую и стабильную сварочную ванну для алюминия.
Станок может хранить более 50 наборов параметров сварки, поэтому после настройки правильных параметров для конкретной комбинации алюминиевого сплава и толщины вы можете сохранить и мгновенно вызвать их, что исключает проб и ошибок при повторных работах.
Водяное охлаждение для непрерывного производства
Сварка алюминия выделяет значительное количество тепла из-за высоких требований к мощности. Система водяного охлаждения в этих ручных лазерных сварочных аппаратах рассчитана на такую нагрузку, обеспечивая непрерывную работу в течение 8 часов и более без теплового отключения. Это важно для производственных сред, где простои напрямую влияют на выпуск продукции.
Чиллер поддерживает стабильную температуру лазерного источника, что, в свою очередь, обеспечивает постоянное качество луча и выходную мощность в течение длительных смен. Для производителей, выполняющих серийные заказы на алюминиевых компонентах, это означает предсказуемое качество сварки от первой до последней детали.
Сертификаты и гарантия качества
Ручные лазерные сварочные аппараты имеют сертификаты CE и RoHS, а Shandong Xinhong CNC Technology работает по системе менеджмента качества ISO 9001:2015. Для покупателей, поставляющих продукцию на европейские рынки или в отрасли, требующие документированного соответствия качества, эти сертификаты обеспечивают базовый уровень гарантии.
Заключение
Сварка алюминиевых сплавов ручным лазерным сварочным аппаратом вполне осуществима, если учитывать уникальные свойства материала. Ключ — в согласовании мощности с толщиной, удалении оксидного слоя, контроле источников водорода и сохранении оптимизированных параметров для повторяемости. С вариантами мощности от 1000 Вт до 3000 Вт эти аппараты покрывают потребности в сварке алюминия от тонкого листа до конструкционной плиты.