
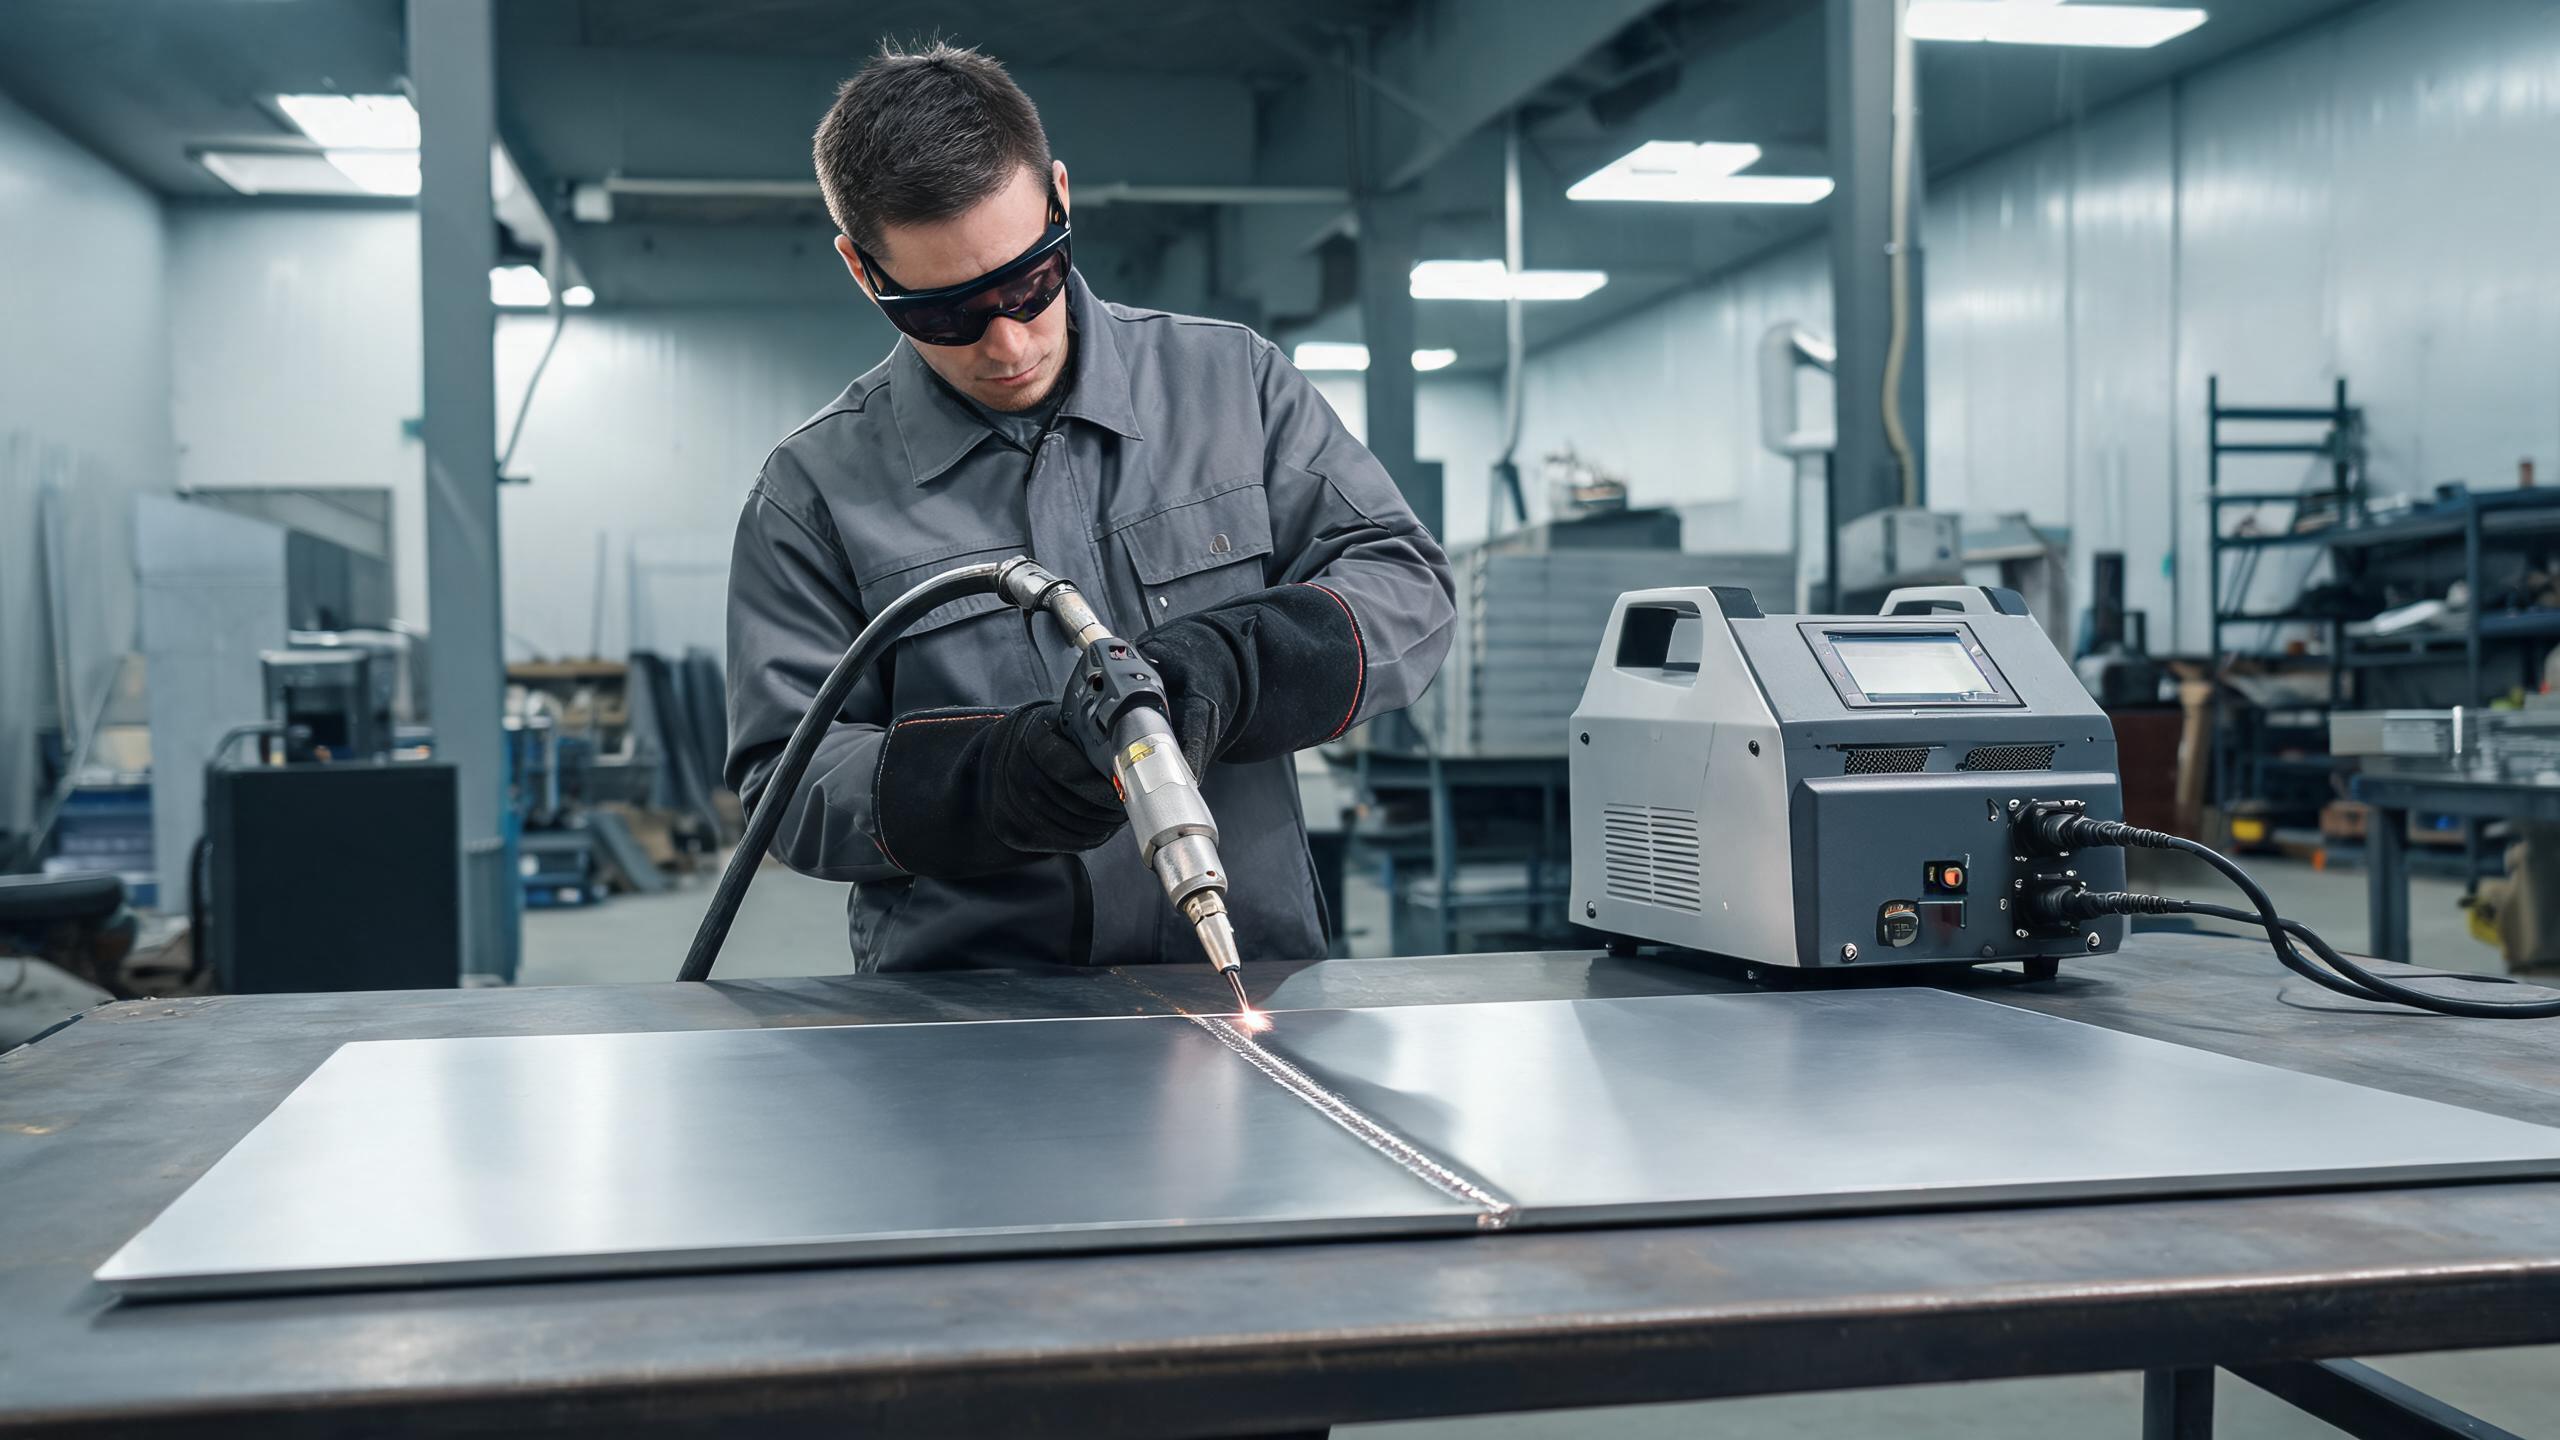
Практическое руководство по использованию ручных лазерных сварочных аппаратов для листового металла, охватывающее выбор мощности, типы соединений, советы по сварке и преимущества перед TIG/MIG.
Почему листовой металл — естественная область применения ручной лазерной сварки
Изготовление изделий из листового металла — одна из самых распространённых областей применения ручных лазерных сварочных аппаратов. Тонкие листы нержавеющей стали — обычно от 0,5 мм до 3 мм — это именно тот случай, когда лазерная сварка превосходит традиционные методы, такие как TIG или MIG. Концентрированное тепло волоконного лазера создаёт узкую сварочную ванну с минимальной зоной термического влияния, что означает меньшую термическую деформацию тонкого материала, более высокую скорость перемещения и более чистые сварные швы, которые часто не требуют или почти не требуют последующей обработки.
Независимо от того, производите ли вы корпуса, шкафы, воздуховоды или декоративные панели, ручной лазерный сварочный аппарат даёт вам возможность обрабатывать соединения, которые были бы труднодоступны или невозможны при использовании стационарного сварочного поста. Это практическое руководство охватывает всё, что вам нужно знать для достижения наилучших результатов при сварке листового металла.
Соответствие мощности толщине листового металла
Листовой металл охватывает диапазон толщин, и правильный уровень мощности зависит от материала, с которым вы работаете чаще всего. Линейка продукции Xinhong включает ручные волоконные лазерные сварочные аппараты мощностью 1000 Вт, 1500 Вт, 2000 Вт и 3000 Вт. Для работ с листовым металлом в частности:
- 1000 Вт - Идеально подходит для тонкого листа (0,5–1,5 мм). Обеспечивает чистые, узкие швы с минимальным тепловложением, что делает его идеальным для применений, где важна деформация, например, для кухонной утвари из нержавеющей стали и корпусов электроники.
- 1500 Вт - Самый универсальный выбор для цехов по обработке листового металла. С максимальной глубиной проплавления 3 мм по нержавеющей стали и алюминию он охватывает весь диапазон распространённых толщин листа. Стабильность сварного шва ±0,1 мм обеспечивает повторяемое качество валика в течение производственных циклов.
- 2000–3000 Вт - Лучше подходит, когда ваши работы выходят за пределы листового металла и включают более толстые плиты. Если ваш цех обрабатывает смесь листа и плиты, эти модели с более высокой мощностью обеспечивают запас для более толстых материалов, сохраняя при этом хорошие характеристики на более тонком прокате.
Для большинства операций, ориентированных на листовой металл, модель 1500 Вт представляет собой оптимальный баланс — достаточно мощности для полного диапазона распространённых толщин, с точностью и стабильностью, которые требуются для тонких материалов.
Преимущества по сравнению с традиционными методами сварки
Переход с TIG или MIG на ручной лазерный сварочный аппарат для нержавеющей стали при работе с листовым металлом даёт несколько конкретных преимуществ:
- Снижение деформации: Сфокусированная энергия лазера нагревает меньшую площадь, что означает, что окружающий материал остаётся более холодным. На тонком листовом металле это разница между плоской панелью и панелью, которая деформируется при сварке.
- Более высокая скорость: Скорость перемещения при лазерной сварке обычно в 2–4 раза выше, чем при TIG, на сопоставимых толщинах. Для цеха, выполняющего несколько работ по листовому металлу в день, это напрямую увеличивает производительность.
- Более чистые швы: Контролируемое тепловложение обеспечивает гладкие, равномерные сварные валики, которые часто исключают необходимость шлифовки или полировки — значительная экономия труда на готовых изделиях, таких как шкафы из нержавеющей стали или видимые элементы отделки.
- Меньше присадочного материала: Многие лазерные сварные швы на листовом металле являются автогенными, то есть они соединяют стык без добавления присадочной проволоки. Это снижает затраты на материалы и упрощает процесс сварки.
Распространённые типы соединений листового металла и подходы к ним
Стыковые соединения
Стыковые соединения — когда две кромки листа расположены вплотную друг к другу — являются наиболее простым применением. Выровняйте листы с минимальным зазором (в идеале менее 0,1 мм для автогенной сварки) и ведите лазер вдоль шва. Стабильность шва ±0,1 мм модели 1500 Вт обеспечивает равномерное проплавление по всей длине соединения.
Нахлёсточные соединения
В нахлёсточных соединениях один лист перекрывает другой. Лазер проникает через верхний лист и сплавляет его с нижним. Этот тип соединения распространён при сборке корпусов и воздуховодов. Отрегулируйте положение фокуса немного глубже, чтобы сварочная ванна достигала нижнего листа.
Угловые и тавровые соединения
Для угловых и тавровых соединений в корпусах из листового металла маневренность ручной сварочной горелки является большим преимуществом. Оператор может наклонять горелку, чтобы направлять энергию в корень соединения, достигая полного проплавления без ограничений доступа, характерных для стационарной сварочной головки.
Охлаждение и непрерывная работа
Цеха по обработке листового металла часто работают по непрерывному производственному графику. Система водяного охлаждения ручных лазерных сварочных аппаратов Xinhong обеспечивает более 8 часов непрерывной работы, что означает, что аппарат может выдержать полную смену без тепловых отключений. Это особенно важно при сварке тонкого листового металла на высоких скоростях перемещения, когда лазерный источник активен почти постоянно.
Постоянное охлаждение также способствует стабильности качества сварки. Поскольку температура лазерного источника остаётся контролируемой, параметры луча остаются постоянными, что, в свою очередь, обеспечивает равномерность сварного валика — что напрямую поддерживает спецификацию стабильности ±0,1 мм.
Практические советы по лазерной сварке листового металла
- Контролируйте зазор: Для автогенной сварки (без присадки) держите зазор соединения менее 0,1 мм. Если зазор шире, используйте присадочную проволоку или немного снизьте скорость перемещения, чтобы сварочная ванна могла перекрыть зазор.
- Используйте защитный газ: Защитный газ аргон или азот предотвращает окисление листа нержавеющей стали, обеспечивая яркие, чистые швы, которые не требуют последующей очистки.
- Оптимизируйте скорость перемещения: Слишком низкая скорость приводит к риску прожога тонкого материала; слишком высокая — к неполному проплавлению. Начните с рекомендуемых производителем параметров и корректируйте их с учётом конкретной марки и толщины вашего материала.
- Поддерживайте постоянный угол наклона горелки: Стабильный угол 45–90 градусов (в зависимости от типа соединения) обеспечивает равномерное распределение энергии вдоль шва.
- Очистите материал: Масло, оксиды или загрязнения на поверхности листа могут вызвать пористость и неравномерные швы. Быстрая протирка растворителем перед сваркой занимает секунды и предотвращает дефекты.
Сертификаты, которые важны для покупателей листового металла
При выборе ручной лазерный сварочный аппарат для производства листового металла сертификаты — это практическая необходимость, а не формальность. Аппараты линейки Xinhong имеют сертификаты CE и RoHS, что подтверждает соответствие европейским стандартам безопасности и охраны окружающей среды. Сертификат ISO 9001:2015 компании означает, что производственные процессы регулируются документированной системой менеджмента качества. Для производителей изделий из листового металла, поставляющих продукцию европейским или международным клиентам, эти сертификаты часто являются требованием заказчика.
Похожие статьи
- Толщина нержавеющей стали для ручного лазерного сварочного аппарата: что нужно знать
- Как выбрать ручной лазерный сварочный аппарат для труб из нержавеющей стали
- Лучший ручной лазерный сварочный аппарат для стали: критерии выбора
- Ручной лазерный сварочный аппарат для стального листа: советы и параметры