
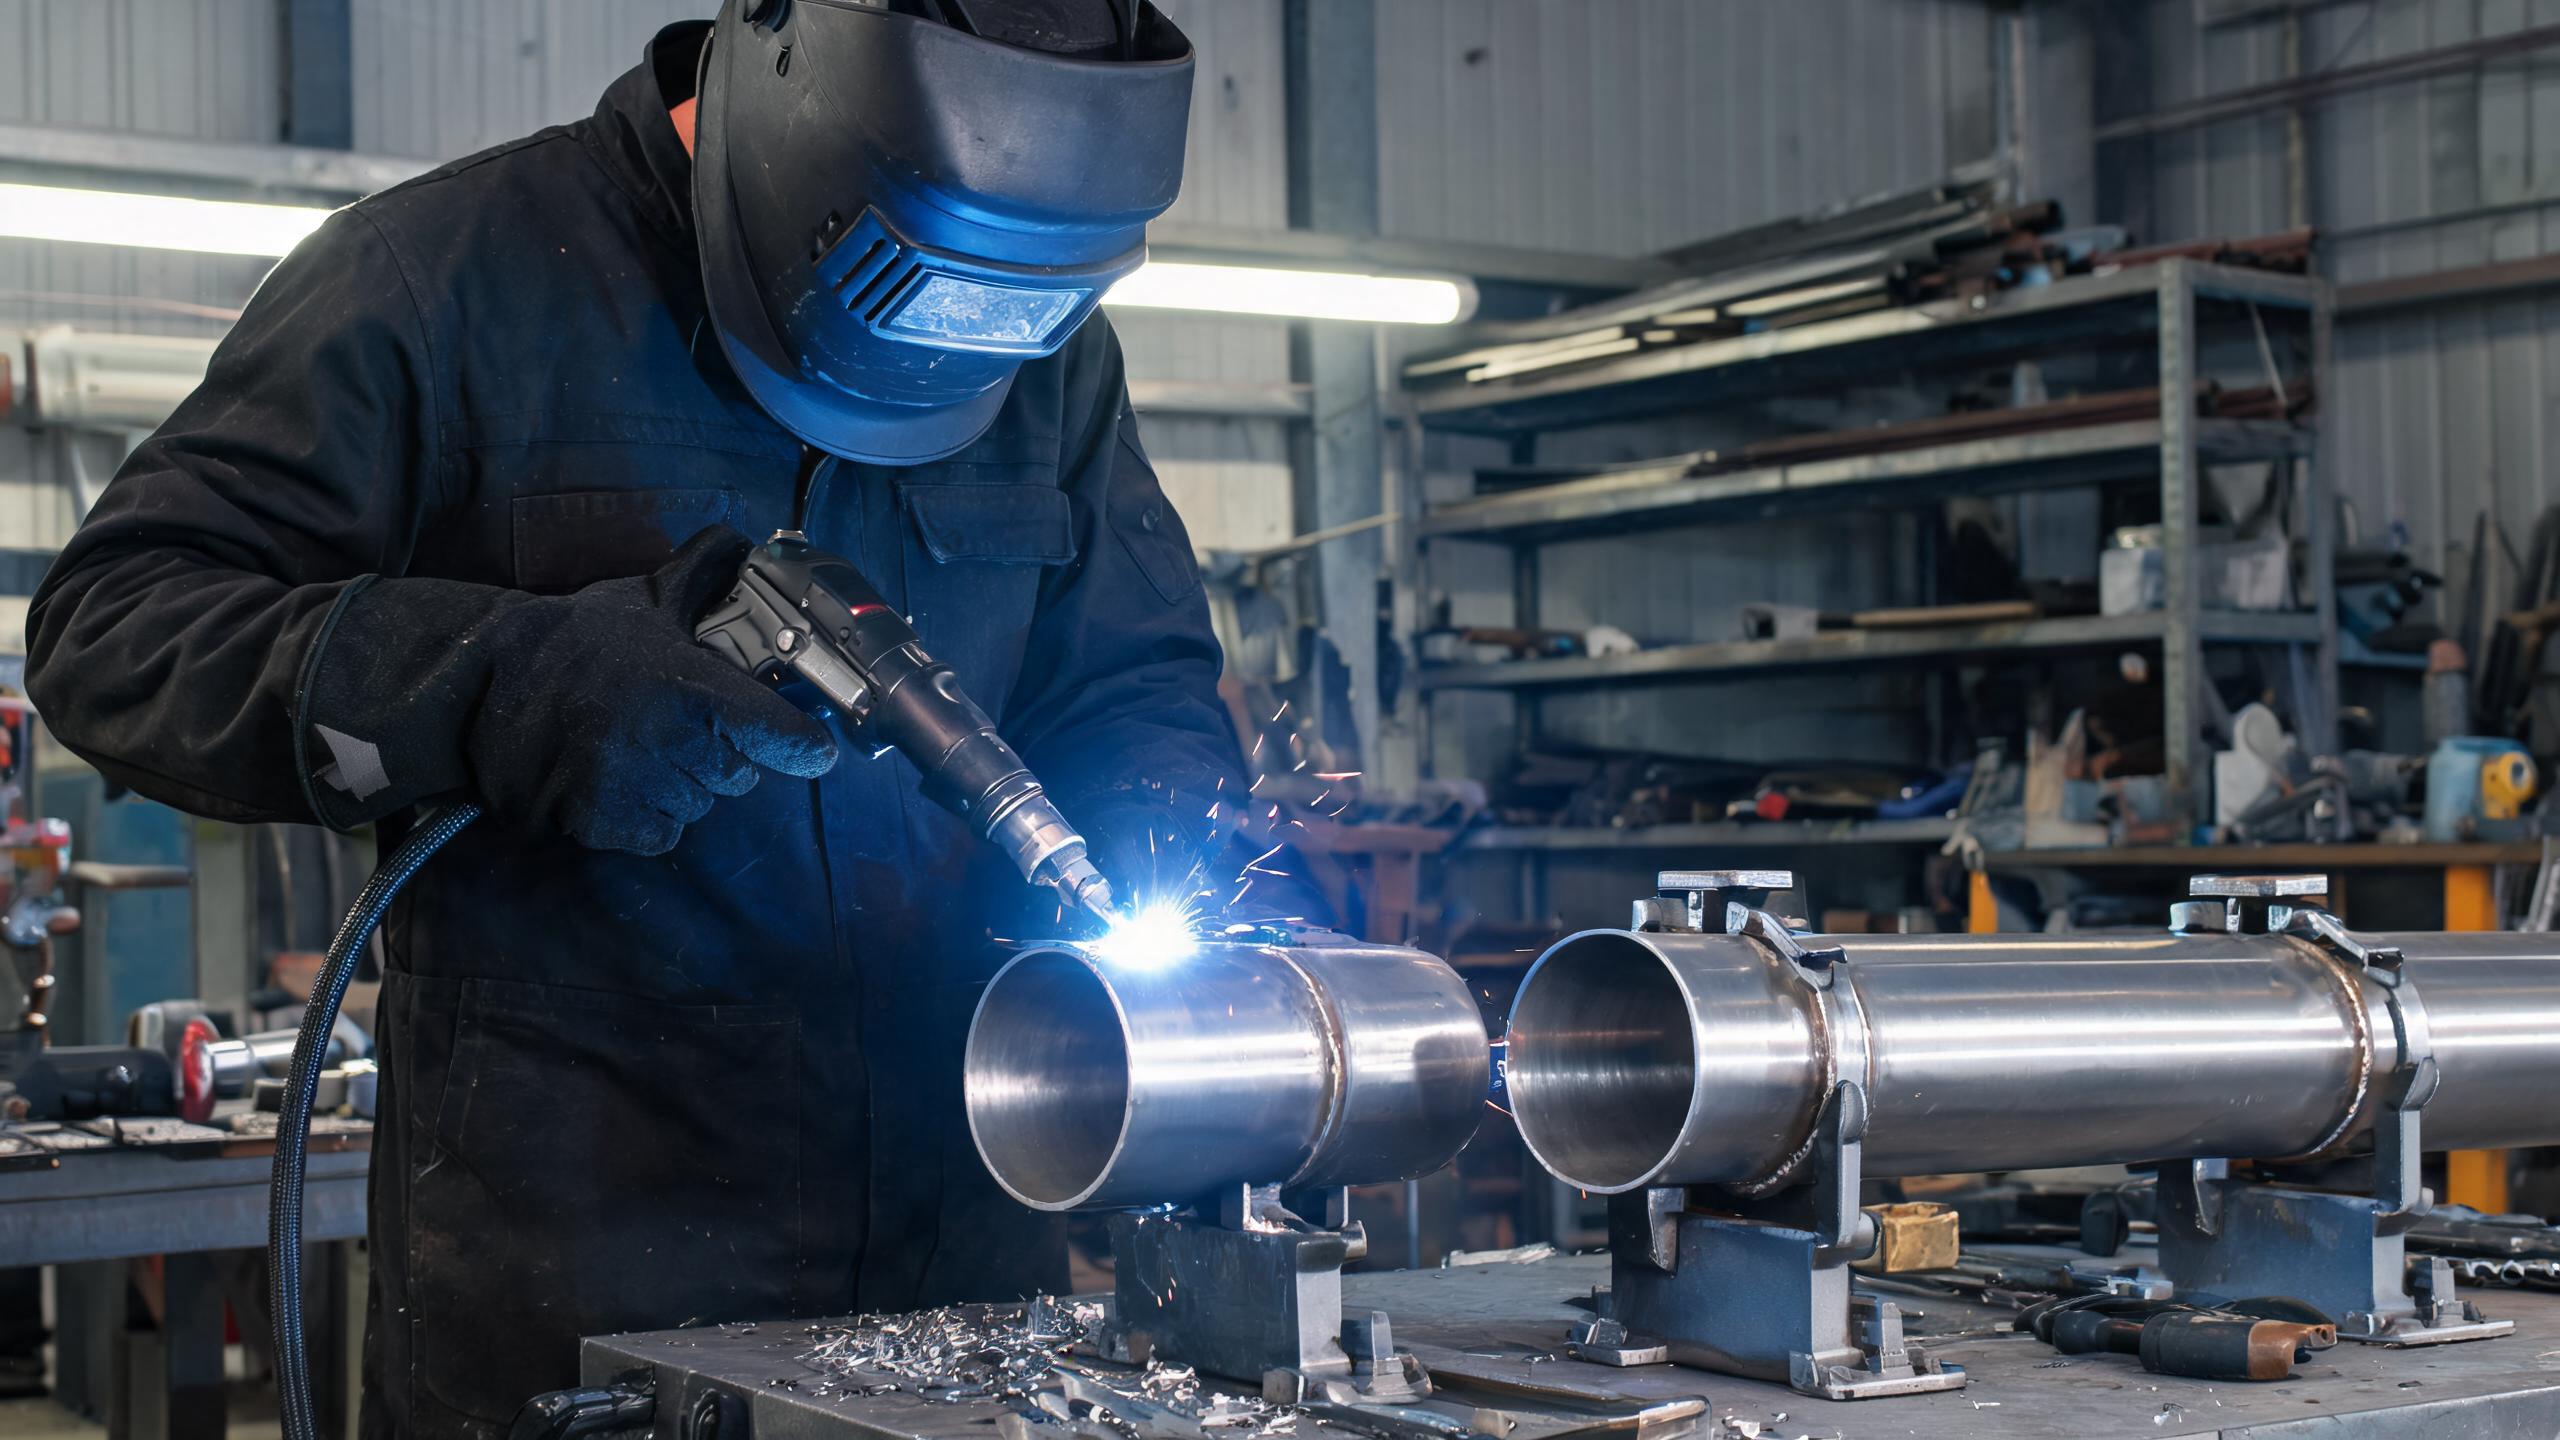
Ориентированное на покупателя руководство по выбору подходящего ручного лазерного сварочного аппарата для применения на трубах из нержавеющей стали, охватывающее выбор мощности, типы соединений, глубину проплавления, требования к охлаждению и критерии точности для станков мощностью 1000–3000 Вт.
Почему ручные лазерные сварочные аппараты превосходно подходят для сварки труб из нержавеющей стали
Трубы из нержавеющей стали используются в пищевой промышленности, химическом транспорте, архитектурных ограждениях и выхлопных системах — в областях, где качество сварки напрямую влияет на коррозионную стойкость и структурную целостность. Ручной ручной лазерный сварочный аппарат дает операторам свободу маневрирования вокруг изогнутых поверхностей труб и сложных геометрий соединений, недоступных стационарным сварочным станциям. По сравнению с традиционной TIG-сваркой, ручные волоконные лазерные сварочные аппараты обеспечивают более узкую зону термического влияния, более высокую скорость перемещения и значительно более чистый вид шва с минимальной последующей зачисткой.
Ключевые критерии выбора для сварки труб
1. Согласуйте мощность лазера с толщиной стенки трубы
Наиболее критический фактор — согласование мощности лазера с толщиной стенки трубы, которую вы собираетесь сваривать. Общее руководство для труб из нержавеющей стали:
- 1000 Вт – подходит для тонкостенных труб толщиной стенки до приблизительно 2 мм. Идеально для декоративных труб и легких выхлопных компонентов.
- 1500 Вт – обеспечивает максимальное проплавление до 3 мм в нержавеющей стали. Модель 1500 Вт обеспечивает стабильность шва ±0,1 мм, что делает ее самым универсальным выбором для стандартных труб.
- 2000 Вт – проплавляет трубы с более толстой стенкой (приблизительно 3–4 мм), подходит для более тяжелых промышленных трубопроводных систем.
- 3000 Вт – предназначен для толстостенных труб и ответственных конструкционных применений, где требуются глубокое проплавление и высокая скорость наплавки.
Если ваша работа в основном связана с трубами стандартной толщины стенки 1–3 мм, модель 1500 Вт ручной лазерный сварочный аппарат предлагает наилучший баланс производительности, стоимости и точности.
2. Оцените качество луча и стабильность шва
При сварке труб стабильность сварочного шва так же важна, как и проплавление. Стабильный шов обеспечивает равномерную коррозионную стойкость по всей длине соединения — это критически важно для санитарных и химических трубопроводов. Модель 1500 Вт достигает стабильности шва ±0,1 мм, что означает, что каждый проход сварки дает предсказуемый и воспроизводимый профиль шва. Такой уровень точности снижает количество переделок и отказов при контроле, особенно при серийном производстве трубных узлов.
3. Учитывайте систему охлаждения для непрерывного производства
Сварка труб часто включает длинные непрерывные швы — кольцевые швы на стыках труб могут простираться на значительные расстояния. Система охлаждения с водяной циркуляцией необходима для поддержания стабильности лазерного источника при длительной работе. Конструкция с водяным охлаждением модели 1500 Вт поддерживает непрерывную работу в течение 8+ часов, позволяя одному оператору выполнять полные производственные смены без тепловых простоев. Воздушное охлаждение, хотя и легче, обычно не выдерживает рабочий цикл, требуемый для промышленного производства труб.
4. Оцените сварочную головку и маневренность
Ручные сварочные головки должны свободно вращаться вокруг окружности трубы и обеспечивать доступ к задней стороне соединений в ограниченном пространстве. Ищите конструкцию сканирующей головки, которая позволяет удобное позиционирование соединения под разными углами. Возможность сохранения и вызова сварочных профилей также ценна — операторы, сваривающие трубы одного диаметра и материала многократно, могут сохранять оптимизированные параметры и мгновенно переключаться между заданиями.
Распространенные типы трубных соединений и рекомендации
| Тип соединения | Типичная толщина стенки | Рекомендуемая мощность |
|---|---|---|
| Стыковое соединение (прямая труба) | 1–2 мм | 1000–1500 Вт |
| Тавровое соединение (ответвление) | 2–3 мм | 1500 Вт |
| Кольцевой шов (фланец к трубе) | 2–3 мм | 1500–2000 Вт |
| Толстостенное конструкционное соединение | 3 мм+ | 2000–3000 Вт |
Практические советы по сварке труб из нержавеющей стали
- Очистите поверхность трубы перед сваркой — масло, оксиды и загрязнения являются основными причинами пористости в сварных швах из нержавеющей стали.
- Используйте защитный газ аргон для защиты сварочной ванны от окисления, особенно с корневой стороны стыковых соединений.
- Установите скорость подачи проволоки в соответствии со скоростью перемещения — слишком много присадочного материала вызывает усиление шва, слишком мало — подрезы.
- Проверьте параметры на образце из трубы того же диаметра и материала перед началом производственной сварки.
Соответствие и сертификация
Для покупателей, поставляющих продукцию на европейские рынки, убедитесь, что станок имеет сертификаты CE и RoHS. Применения Xinhong CNC ручной лазерный сварочный аппарат для нержавеющей стали сертифицированы по CE и RoHS, и компания работает в соответствии с системой менеджмента качества ISO 9001:2015, охватывающей НИОКР, производство и послепродажное обслуживание. Эти сертификаты подтверждают, что оборудование соответствует европейским стандартам безопасности и охраны окружающей среды, необходимым для промышленных предприятий по производству труб.
Похожие статьи
- Толщина нержавеющей стали для ручного лазерного сварочного аппарата: что нужно знать
- Ручной лазерный сварочный аппарат для листового металла: практическое руководство
- Лучший ручной лазерный сварочный аппарат для стали: критерии выбора
- Ручной лазерный сварочный аппарат для стального листа: советы и параметры