
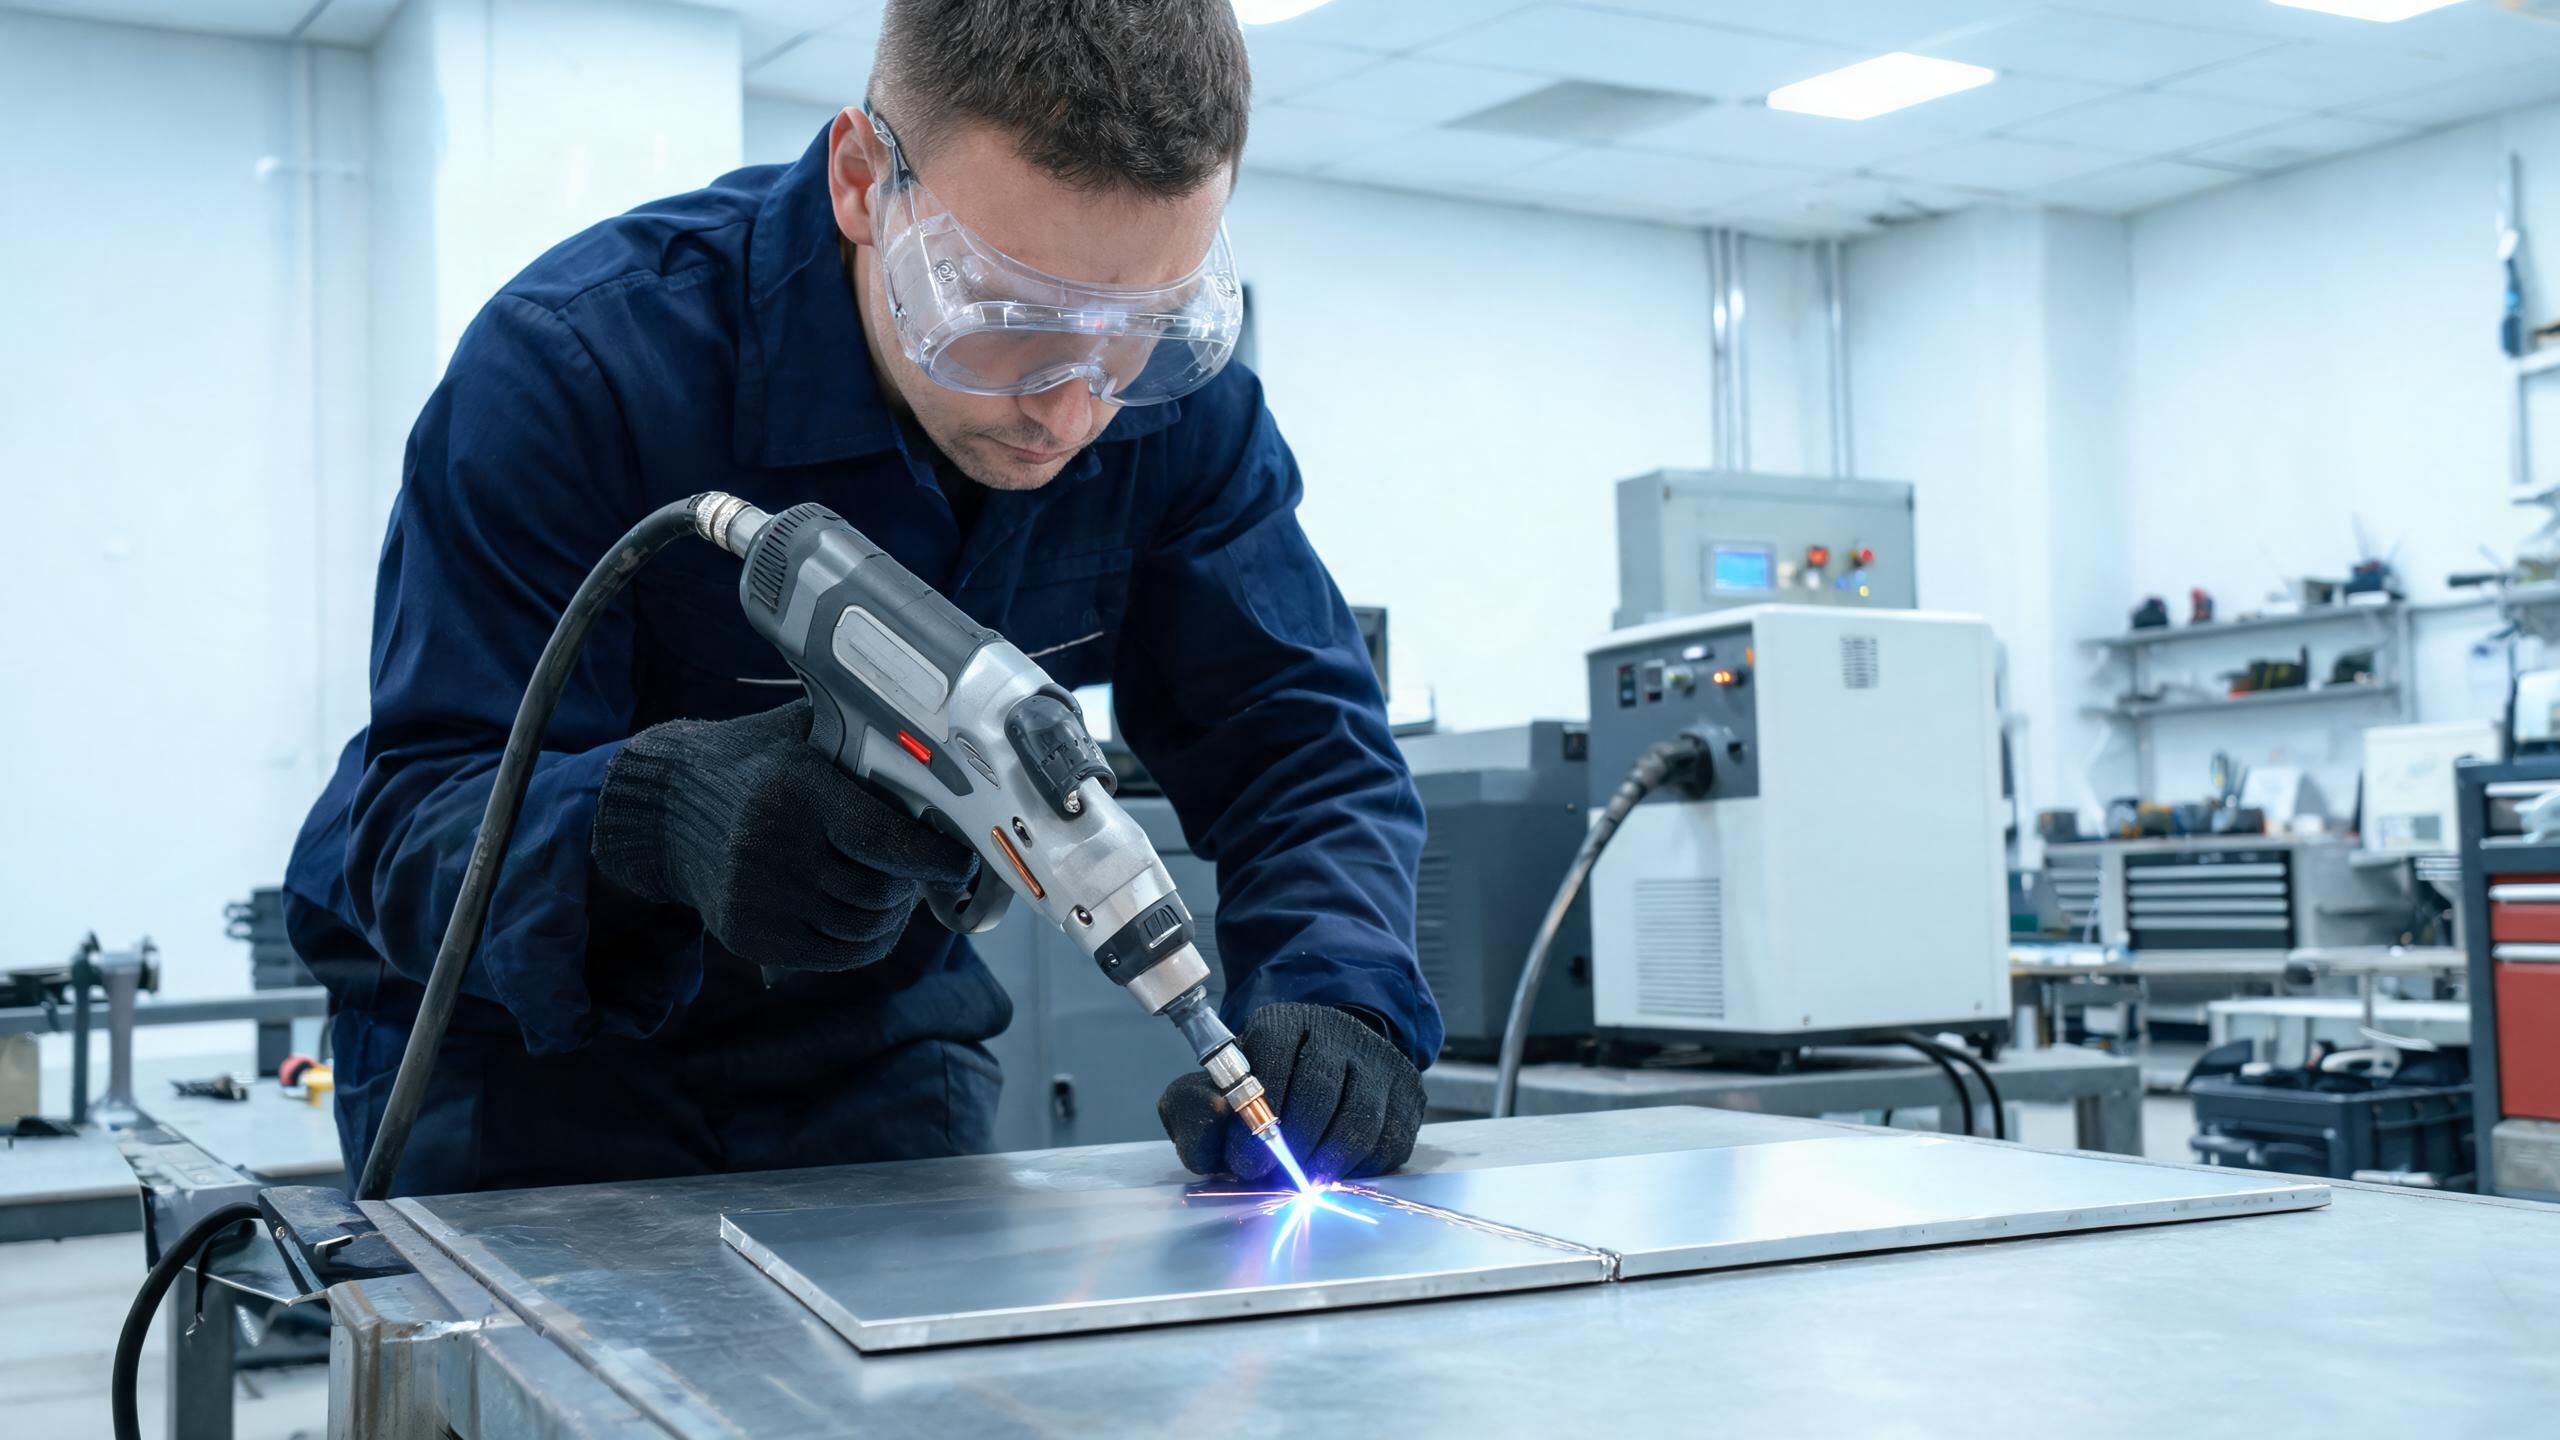
Методы и советы по сварке тонкого алюминиевого листа (0,5–1,5 мм) портативным лазерным сварочным аппаратом, включая выбор мощности, контроль тепловложения, управление оксидным слоем, защитный газ, подготовку стыка и подачу проволоки для заполнения зазоров.
Техническое руководство
Почему тонкий алюминий требует особого внимания
Тонкий алюминий — обычно листы толщиной от 0,5 мм до 1,5 мм — широко используется в корпусах электроники, декоративных панелях, радиаторах, корпусах аккумуляторов и легких конструкционных компонентах. Сварка таких тонких толщин представляет собой особый набор задач, отличающихся от сварки более толстых алюминиевых плит. Запас на ошибку мал: слишком много тепла — и вы прожжете материал; слишком мало — получите неполное проплавление.
Ручной лазерный сварочный аппарат портативный лазерный сварочный аппарат дает операторам точность, необходимую для тонкого алюминия, потому что лазерную энергию можно точно сфокусировать и контролировать на миллисекундном уровне. Но одного оборудования недостаточно — техника и настройка параметров отличают чистые швы от бракованных деталей. Для всестороннего обзора использования портативному лазерному сварочному аппарату для алюминия, см. наше специализированное руководство.
Выбор правильного уровня мощности для тонкого алюминия
Для тонкого алюминиевого листа (0,5–1,5 мм) обычно более подходят более низкие настройки мощности. Компания Shandong Xinhong CNC Technology Co., Ltd. производит ручной лазерный сварочный аппарат модели в конфигурациях 1000 Вт, 1500 Вт, 2000 Вт и 3000 Вт. Для работы с тонким алюминием:
| Толщина материала | Рекомендуемая мощность | Ключевое преимущество |
|---|---|---|
| 0,5–0,8 мм | 1000 Вт | Минимальное тепловложение, сниженный риск прожога |
| 0,8–1,2 мм | 1000–1500 Вт | Баланс проплавления и контроля |
| 1,2–1,5 мм | 1500 Вт | Полное проплавление со стабильной сварочной ванной |
Модель 1500 Вт достигает максимального проплавления 3 мм на алюминии с стабильностью сварочного шва ±0,1 мм. Для тонколистовых применений эта точность означает, что вы можете стабильно выполнять сварку в нижнем диапазоне проплавления, не превышая его и не повреждая заготовку.
Техника 1: Контроль тепловложения с помощью скорости и мощности
Самая важная техника для тонкого алюминия — управление тепловложением. Поскольку алюминий быстро проводит тепло, зона термического влияния распространяется быстро — и на тонком материале весь лист может быстро нагреться. Вот как это контролировать:
- Используйте более высокую скорость перемещения: Перемещайте сварочную горелку со скоростью 15–25 мм/с для листа 0,5–0,8 мм. Более быстрое перемещение снижает общее тепловложение на единицу длины, предотвращая прожог.
- Снижайте мощность лазера: Не работайте на полной номинальной мощности для тонкого материала. На машине 1500 Вт начните с 600–900 Вт для алюминия 0,5 мм и увеличивайте только при недостаточном проплавлении.
- Используйте импульсный режим, если он доступен: Импульсная подача лазера обеспечивает энергию контролируемыми импульсами, позволяя металлу слегка остывать между импульсами. Это значительно снижает риск прожога на тонколистовом материале.
Практический совет: Всегда проверяйте параметры на обрезке того же сплава и толщины перед сваркой фактической заготовки. Машина может хранить более 50 наборов сварочных параметров, поэтому, найдя правильную комбинацию, сохраните ее для будущего использования.
Техника 2: Управление оксидным слоем на тонком листе
На тонком алюминии оксидный слой пропорционально более значим относительно толщины основного металла. Оксидная пленка 4–5 нм менее важна на плите 3 мм, но на листе 0,5 мм она представляет собой значительную долю материала и может вызвать серьезные дефекты сварки.
- Зачистите зону сварки специальной алюминиевой проволочной щеткой непосредственно перед сваркой. Не используйте щетки, которые использовались для стали — частицы железа, застрявшие в щетке, загрязнят алюминий и вызовут дефекты.
- Очистите растворителем (ацетоном или изопропиловым спиртом) для удаления масел, отпечатков пальцев и влаги. На тонком листе даже незначительное загрязнение может привести к пористости, которая нарушает целостность шва.
- Сваривайте вскоре после очистки. Оксидный слой начинает восстанавливаться в течение нескольких минут. В идеале сваривайте в течение 30 минут после подготовки поверхности для тонколистового материала.
Техника 3: Оптимизация защитного газа для тонкого алюминия
Защитный газ критически важен для тонкого алюминия, потому что небольшая сварочная ванна более уязвима для атмосферного загрязнения. Аргон является стандартным выбором, но расход газа и позиционирование сопла имеют большее значение на тонком материале:
- Расход: Обычно 15–20 л/мин. Слишком высокий расход может создать турбулентность, которая затягивает окружающий воздух; слишком низкий оставляет шов недостаточно защищенным.
- Угол сопла: Держите сопло защитного газа под углом 10–15° в направлении сварки, чтобы газ покрывал затвердевающую сварочную ванну позади луча.
- Чистота газа: Используйте аргон чистотой 99,999%. Более низкие степени чистоты вносят влагу и кислород, способствующие пористости, что особенно проблематично в тонком листе, где меньше материала для допуска дефектов.
Техника 4: Подготовка кромок и приспособления для фиксации
Тонкий алюминиевый лист гибкий и подвержен деформации от сварочного тепла. Правильная подготовка кромок и фиксация необходимы:
- Используйте плотное прилегание: Для лазерной сварки допуск зазора должен быть менее 0,2 мм. Тонкий алюминий не может перекрыть большие зазоры без избыточного присадочного материала, который добавляет тепло.
- Надежно зажимайте: Закрепите обе детали, чтобы предотвратить смещение во время сварки. Тепловое расширение может сместить стык по мере накопления тепла.
- Рассмотрите прихватку: Разместите небольшие прихваточные швы с интервалами вдоль стыка перед выполнением полного шва. Это сохраняет выравнивание и снижает деформацию.
Стабильность сварочного шва ±0,1 мм этих машин означает, что лазерный луч остается точно на траектории, но оператор по-прежнему отвечает за правильное выравнивание стыка относительно луча.
Техника 5: Использование подачи проволоки для заполнения зазоров
Когда зазоры неизбежны или вам нужно нарастить материал на тонком алюминии, автоматический податчик проволоки бесценен. Используя алюминиевую присадочную проволоку ER4043 или ER5356:
- ER4043 (5% кремния) хорошо растекается и подходит для сварки общего назначения на тонком листе. Он имеет более низкую температуру плавления и снижает чувствительность к трещинам.
- ER5356 (5% магния) обеспечивает более высокую прочность на сдвиг и предпочтителен для конструкционных применений и для сопряжения с алюминиевыми сплавами серии 5000.
- Начните со скоростью подачи проволоки 2–4 м/мин для тонкого материала и регулируйте в зависимости от размера зазора и желаемого профиля шва.
Непрерывная работа для серийного производства
Тонкие алюминиевые компоненты часто производятся партиями — детали корпусов, кронштейны или панели. Система водяного охлаждения этих ручных лазерных сварочных аппаратов поддерживает непрерывную работу в течение 8 часов и более, что означает, что вы можете выполнять производственные партии без остановок на охлаждение. Стабильная температура лазера обеспечивает стабильное качество сварки во всей партии.
Сертификаты CE и RoHS, а также система менеджмента качества ISO 9001:2015 обеспечивают документально подтвержденное соответствие для покупателей, поставляющих продукцию в регулируемые отрасли или на европейские рынки.
Распространенные ошибки, которых следует избегать
- Слишком большая мощность на тонком листе, вызывающая прожог и коробление.
- Пропуск удаления оксидного слоя, приводящий к пористости и нестабильному проплавлению.
- Использование грязных или влажных линий защитного газа, что вносит водород в сварной шов.
- Плохая фиксация, позволяющая стыку смещаться во время сварки и приводящая к смещенным швам.
- Не сохраняя проверенные параметры, что вынуждает перенастраивать с нуля каждую партию.
Заключение
Сварка тонкого алюминия портативным лазерным сварочным аппаратом сводится к контролю тепловложения, правильной подготовке поверхности, использованию правильного защитного газа и правильной фиксации стыка. С вариантами мощности от 1000 Вт до 3000 Вт и возможностью хранения оптимизированных наборов параметров эти ручные лазерные сварочные аппараты дают производителям инструменты, необходимые для стабильного получения качественных швов на тонком алюминиевом листе.