
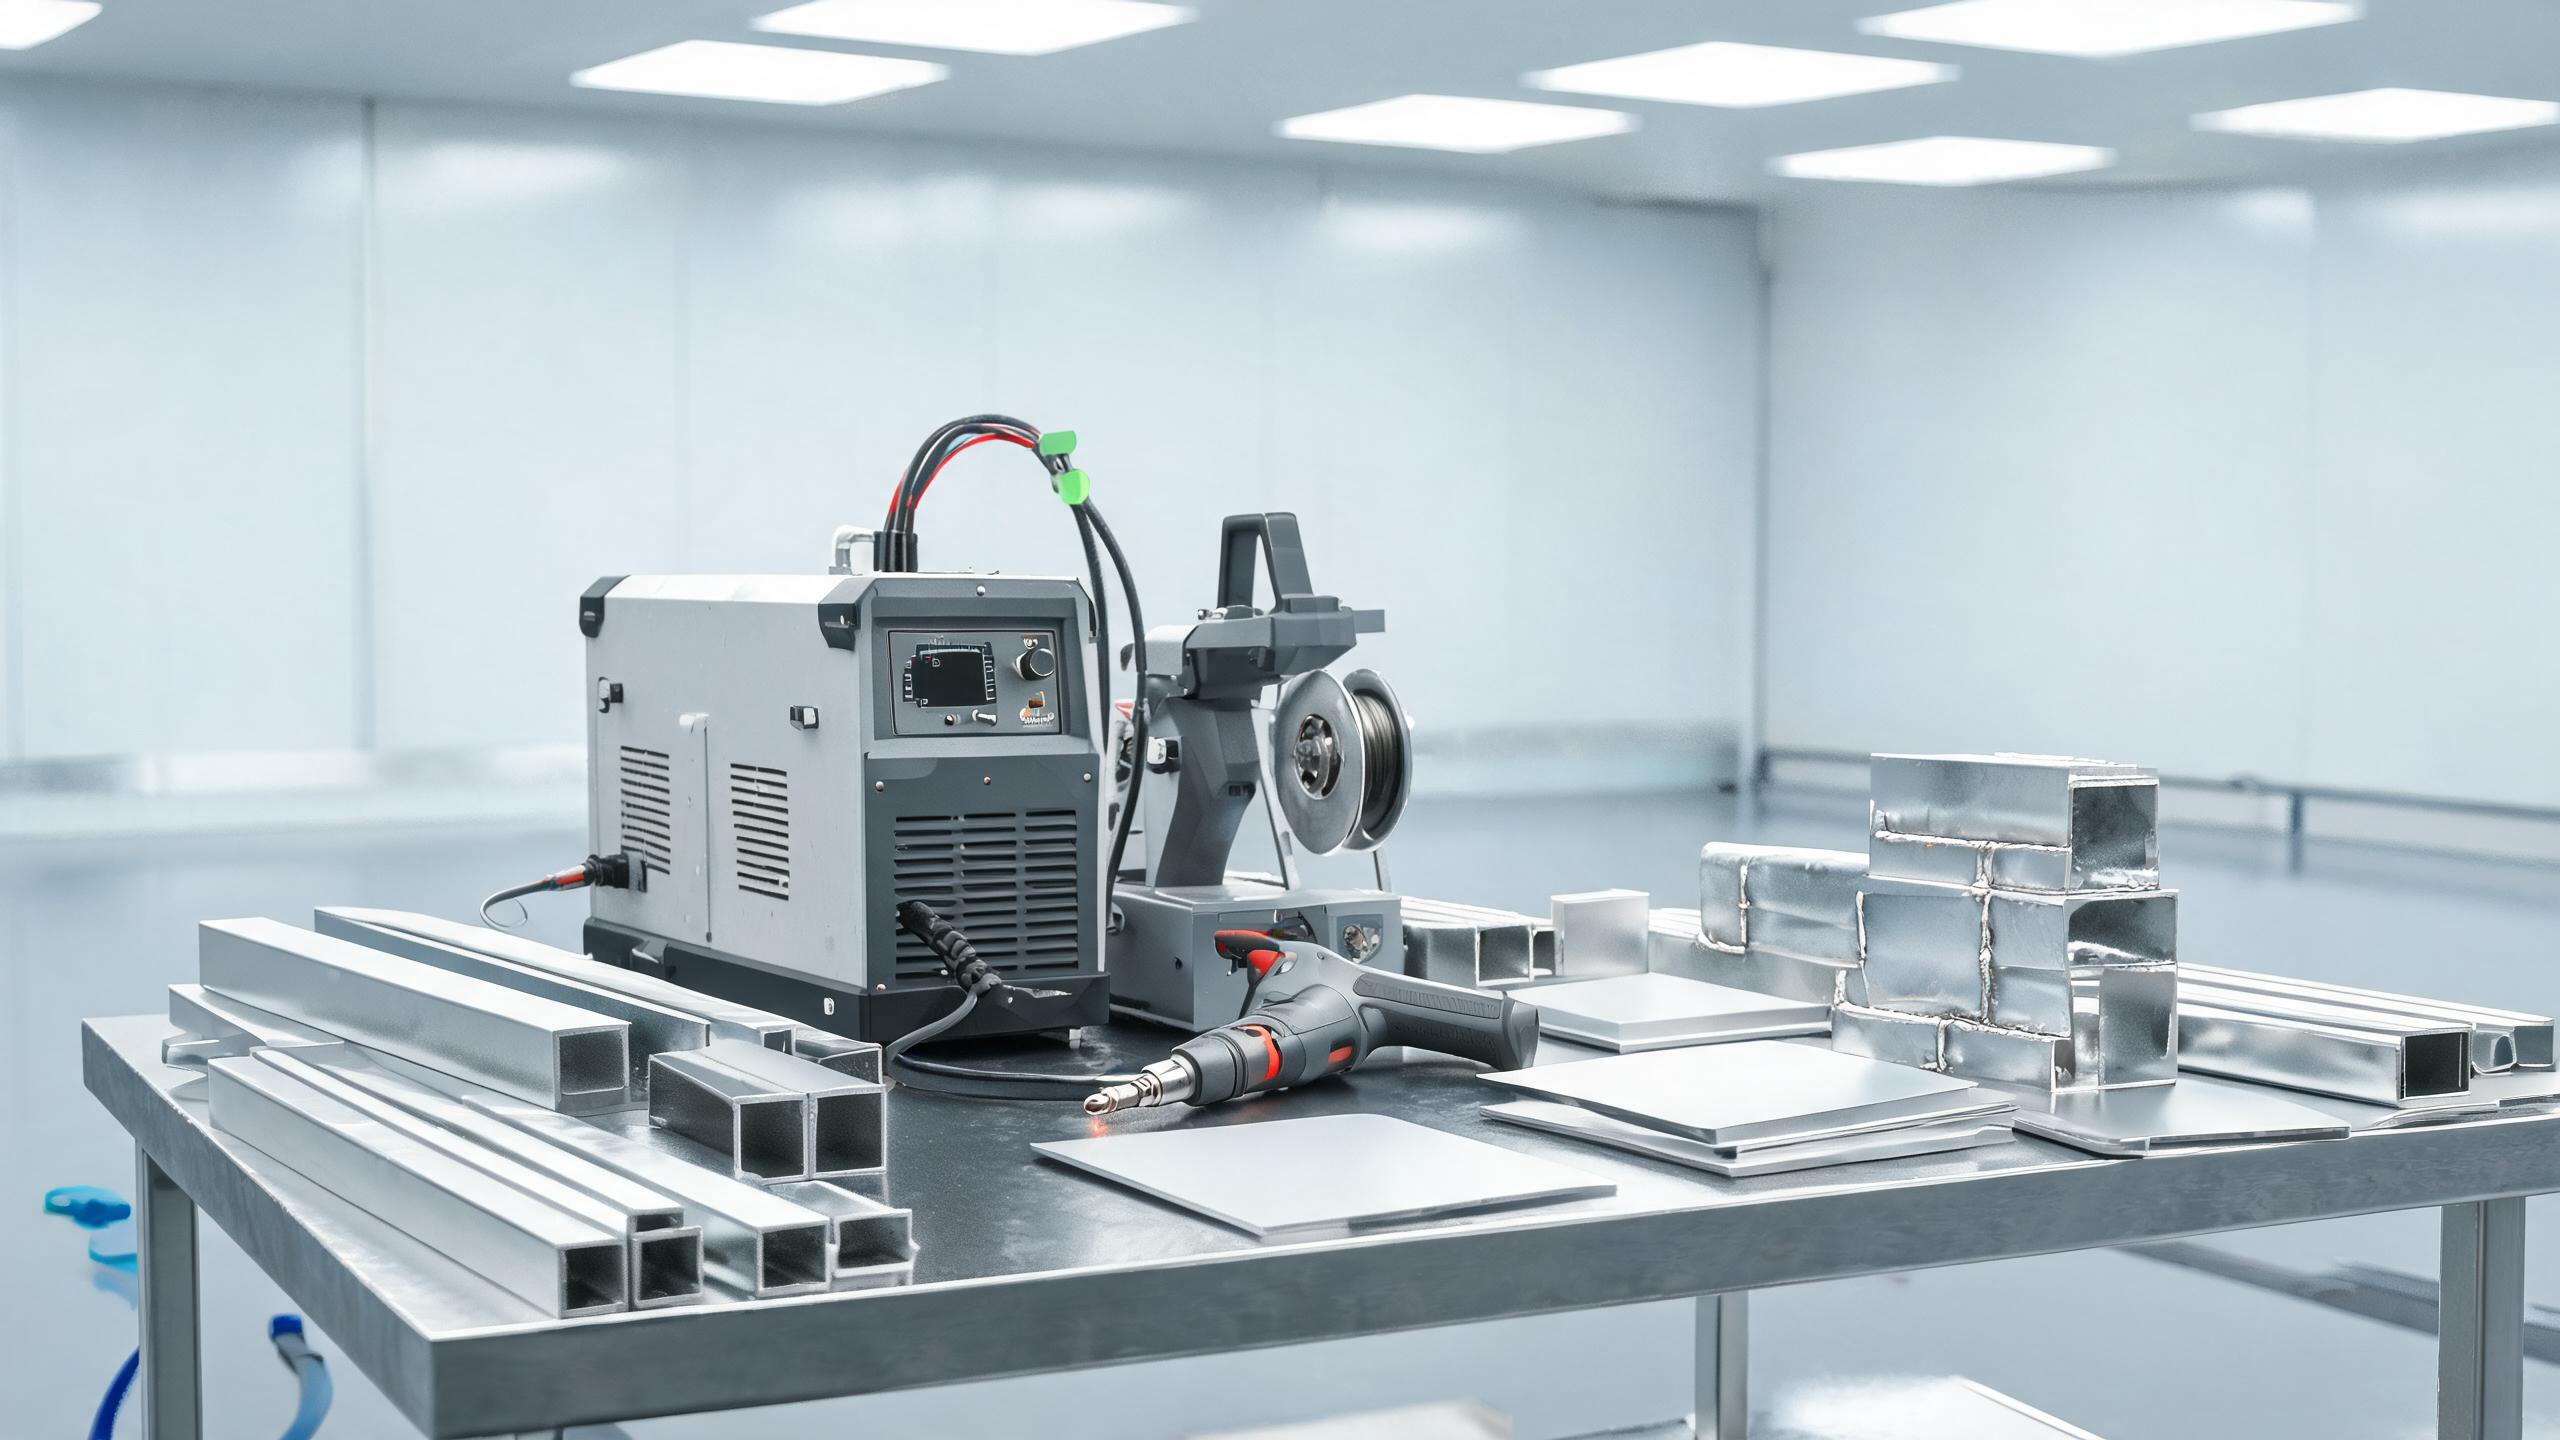
Что нужно знать об использовании портативного лазерного сварочного аппарата для алюминиевого производства — области применения, совместимость сплавов, полевые условия и преимущества производительности.
Техническое руководство
Почему портативность важна в производстве алюминиевых изделий
Цеха по обработке алюминия работают с широким спектром заготовок — от плоских листов и экструдированных профилей до крупных конструкционных рам и нестандартных сборок. Не каждую деталь можно переместить к стационарному сварочному посту. Портативный лазерный сварочный аппарат для алюминиевого производства доставляет сварку к заготовке, устраняя необходимость перемещения тяжелых или негабаритных компонентов и снижая риск повреждения готовых поверхностей при обращении.
Переход от традиционной сварки TIG или MIG к ручной лазерный сварочный аппарат меняет производственный процесс несколькими практическими способами: более высокие скорости перемещения, более узкие зоны термического влияния, минимальная шлифовка после сварки и возможность сварки деталей разной толщины за одну установку. Для всестороннего обзора изучите наше руководство по выбору портативному лазерному сварочному аппарату для алюминия.
Что определяет портативную лазерную сварочную систему
Портативность в контексте ручных волоконно-лазерных сварочных аппаратов означает, что вся система — лазерный источник, блок водяного охлаждения, система управления и сварочная горелка — может быть транспортирована к месту расположения заготовки и развернута в течение нескольких минут. Ключевые характеристики нашей линейки продукции:
| Характеристика | Спецификация |
|---|---|
| Диапазон мощности | 1000 Вт / 1500 Вт / 2000 Вт / 3000 Вт |
| Макс. проплавление (Al) | 3 мм (модель 1500 Вт) |
| Стабильность сварочного шва | ±0,1 мм |
| Система охлаждения | Водяное охлаждение, непрерывная работа 8+ часов |
| Хранение параметров | Более 50 групп |
| Сертификаты | CE, RoHS, ISO 9001:2015 |
Модели 1000 Вт и 1500 Вт наиболее часто используются в цехах, работающих с алюминиевыми профилями, листовыми металлическими корпусами и конструкционными сборками. Модели 2000 Вт и 3000 Вт предназначены для более тяжелых производственных задач, таких как толстостенные экструзии и многослойные соединения.
Применение в производстве алюминиевых изделий
Конструкционные профили и экструзионные изделия
Алюминиевые экструзионные профили — Т-образные пазы, прямоугольные трубы и нестандартные сечения — являются основой рам, корпусов и несущих конструкций. Ручная лазерная сварка хорошо подходит для угловых, тавровых соединений и многоэлементных узлов, поскольку сфокусированный луч обеспечивает узкий и глубокий шов с минимальной термической деформацией. Это особенно важно для точных сборок, где допуски на механическую обработку после сварки жесткие.
Корпуса из листового металла
Для изготовленных корпусов — электронных шкафов, батарейных отсеков и панелей управления — ручной лазерный сварочный аппарат обеспечивает чистые, эстетически приемлемые швы, которые часто не требуют дополнительной обработки. Узкая зона термического влияния (обычно 0,5–1,5 мм) сохраняет плоскостность соседних панелей, что критически важно для герметичности корпуса и посадки уплотнителей.
Теплообменники и соединения труба–трубная решетка
Алюминиевые теплообменники требуют соединений труба–трубная решетка с полным проплавлением и нулевой утечкой. Контролируемый подвод тепла волоконного лазера в сочетании со способностью системы водяного охлаждения поддерживать стабильную мощность в течение смены более 8 часов делает его практичным для серийного производства таких ответственных соединений.
Ремонт и повторная обработка
В условиях производства портативный лазерный сварочный аппарат также ценен для ремонта поврежденных алюминиевых компонентов на месте — трещин в несущих элементах, изношенных поверхностей соединений и исправления дефектных швов. Возможность поднести сварочную горелку к месту ремонта, а не разбирать конструкцию, экономит значительное время.
Ключевые аспекты производственных процессов
Совместимость сплавов
Производственные цеха обычно работают с несколькими алюминиевыми сплавами. Понимание того, как каждый из них реагирует на лазерную сварку, имеет решающее значение:
| Серия сплава | Распространенные марки | Примечания по сварке |
|---|---|---|
| 5000 (Al-Mg) | 5052, 5083, 5754 | Отличная свариваемость; содержание Mg стабилизирует сварочную ванну. Следите за чрезмерной потерей Mg при высокой мощности. |
| 6000 (Al-Mg-Si) | 6061, 6063, 6082 | Склонен к горячим трещинам. Используйте присадочную проволоку 4043. Предварительно подогревайте толстые сечения до 80–100 °C. |
| 3000 (Al-Mn) | 3003, 3004 | Хорошая свариваемость. Более низкая прочность; подходит для неконструкционных применений. |
| 1000 (чистый Al) | 1050, 1060, 1100 | Высокая отражательная способность. Может потребоваться более высокая начальная мощность для формирования кратера. |
Управление оксидным слоем при производстве
В производственном цехе алюминиевые компоненты могут находиться от нескольких часов до нескольких дней между резкой и сваркой. Оксидный слой со временем утолщается, увеличиваясь от нескольких нанометров до нескольких микрон. Этот более толстый оксидный слой повышает порог плавления и может вызывать дефекты сварки. Ключевые практики:
- Удаляйте оксид механически (щеткой из нержавеющей стали) или химически (травлением) в течение 4 часов после сварки.
- Для хранящихся компонентов планируйте удаление оксида как последний шаг перед сваркой.
- Проверяйте кромки после резки — на кромках алюминия после лазерной резки может быть переплавленный оксидный слой, требующий шлифовки перед сваркой.
Защитный газ в полевых условиях
При использовании портативного лазерного сварочного аппарата для алюминия на открытом воздухе или в полузакрытых помещениях эффективность защитного газа может снижаться из-за движения воздуха. Практические меры:
- Увеличьте расход газа на 20–30% по сравнению со сваркой на верстаке в помещении.
- Используйте сопло с газовой линзой для более ламинарного и широкого покрытия.
- Избегайте сварки при прямом ветре; при необходимости используйте экраны или укрытия.
- Для ответственных соединений рассмотрите использование заднего экрана для защиты затвердевающего сварного шва.
Совет для полевых условий: Возможность системы хранить более 50 групп параметров означает, что производственный цех может заранее аттестовать настройки для каждой распространенной комбинации сплав-толщина-соединение и мгновенно их вызывать, обеспечивая стабильное качество независимо от того, какой оператор работает в смену.
Преимущества производительности по сравнению с традиционными методами
По сравнению со сваркой алюминия TIG, ручной волоконный лазерный сварочный аппарат обычно обеспечивает скорость перемещения в 3–5 раз выше, создавая при этом более узкую зону термического влияния и требуя меньше послесварочной очистки. Система водяного охлаждения поддерживает непрерывную работу более 8 часов, что означает, что один оператор может выполнять длительные производственные циклы без остановок для охлаждения оборудования. Стабильность шва ±0,1 мм сокращает время на исправление дефектов и контроль.
| Параметр | Сварка TIG | Ручная лазерная сварка |
|---|---|---|
| Скорость перемещения (1 мм Al) | 2–5 мм/с | 20–35 мм/с |
| Ширина ЗТВ | 3–6 мм | 0,5–1,5 мм |
| Послесварочная шлифовка | Значительная | Минимальная или отсутствует |
| Непрерывная работа | Ограничено нагревом горелки | Более 8 часов (с водяным охлаждением) |
| Требуемый уровень квалификации оператора | Высокие | Средний (управляется параметрами) |
Подходит ли портативный лазерный сварочный аппарат для наружных производственных площадок?
Система предназначена для работы в цеху и полузакрытых помещениях. Полное наружное воздействие требует защиты от ветра, дождя и пыли. Система водяного охлаждения и электронные блоки управления должны быть укрыты. Для полевого ремонта рекомендуется временное укрытие или сварочная палатка.
Можно ли сваривать литые алюминиевые компоненты этим оборудованием?
Литейные алюминиевые сплавы (например, A356) можно сваривать при соответствующей настройке параметров, но литой материал часто содержит пористость и включения от процесса литья, которые могут вызывать дефекты сварки. Рекомендуется предварительный контроль и рентгеновское тестирование ответственных литых соединений.
Какой уровень мощности выбрать для общей алюминиевой обработки?
Модель 1500 Вт — самый универсальный выбор для производственных цехов. Она обрабатывает лист от 0,5 мм до 3 мм, покрывает большинство работ с профилями и корпусами и обеспечивает достаточный запас для надежных швов с полным проплавлением. Цехам, работающим с толстостенными экструзионными профилями (4 мм и более), следует рассмотреть модели 2000 Вт или 3000 Вт.
Похожие статьи
- Ручной лазерный сварочный аппарат для алюминиевых сплавов: полное руководство
- Портативный лазерный сварочный аппарат для тонкого алюминия: методы и советы
- Настройки ручной лазерной сварки алюминия: параметры и лучшие практики
- Ручной лазерный сварочный аппарат для алюминиевого листа: практическое руководство