
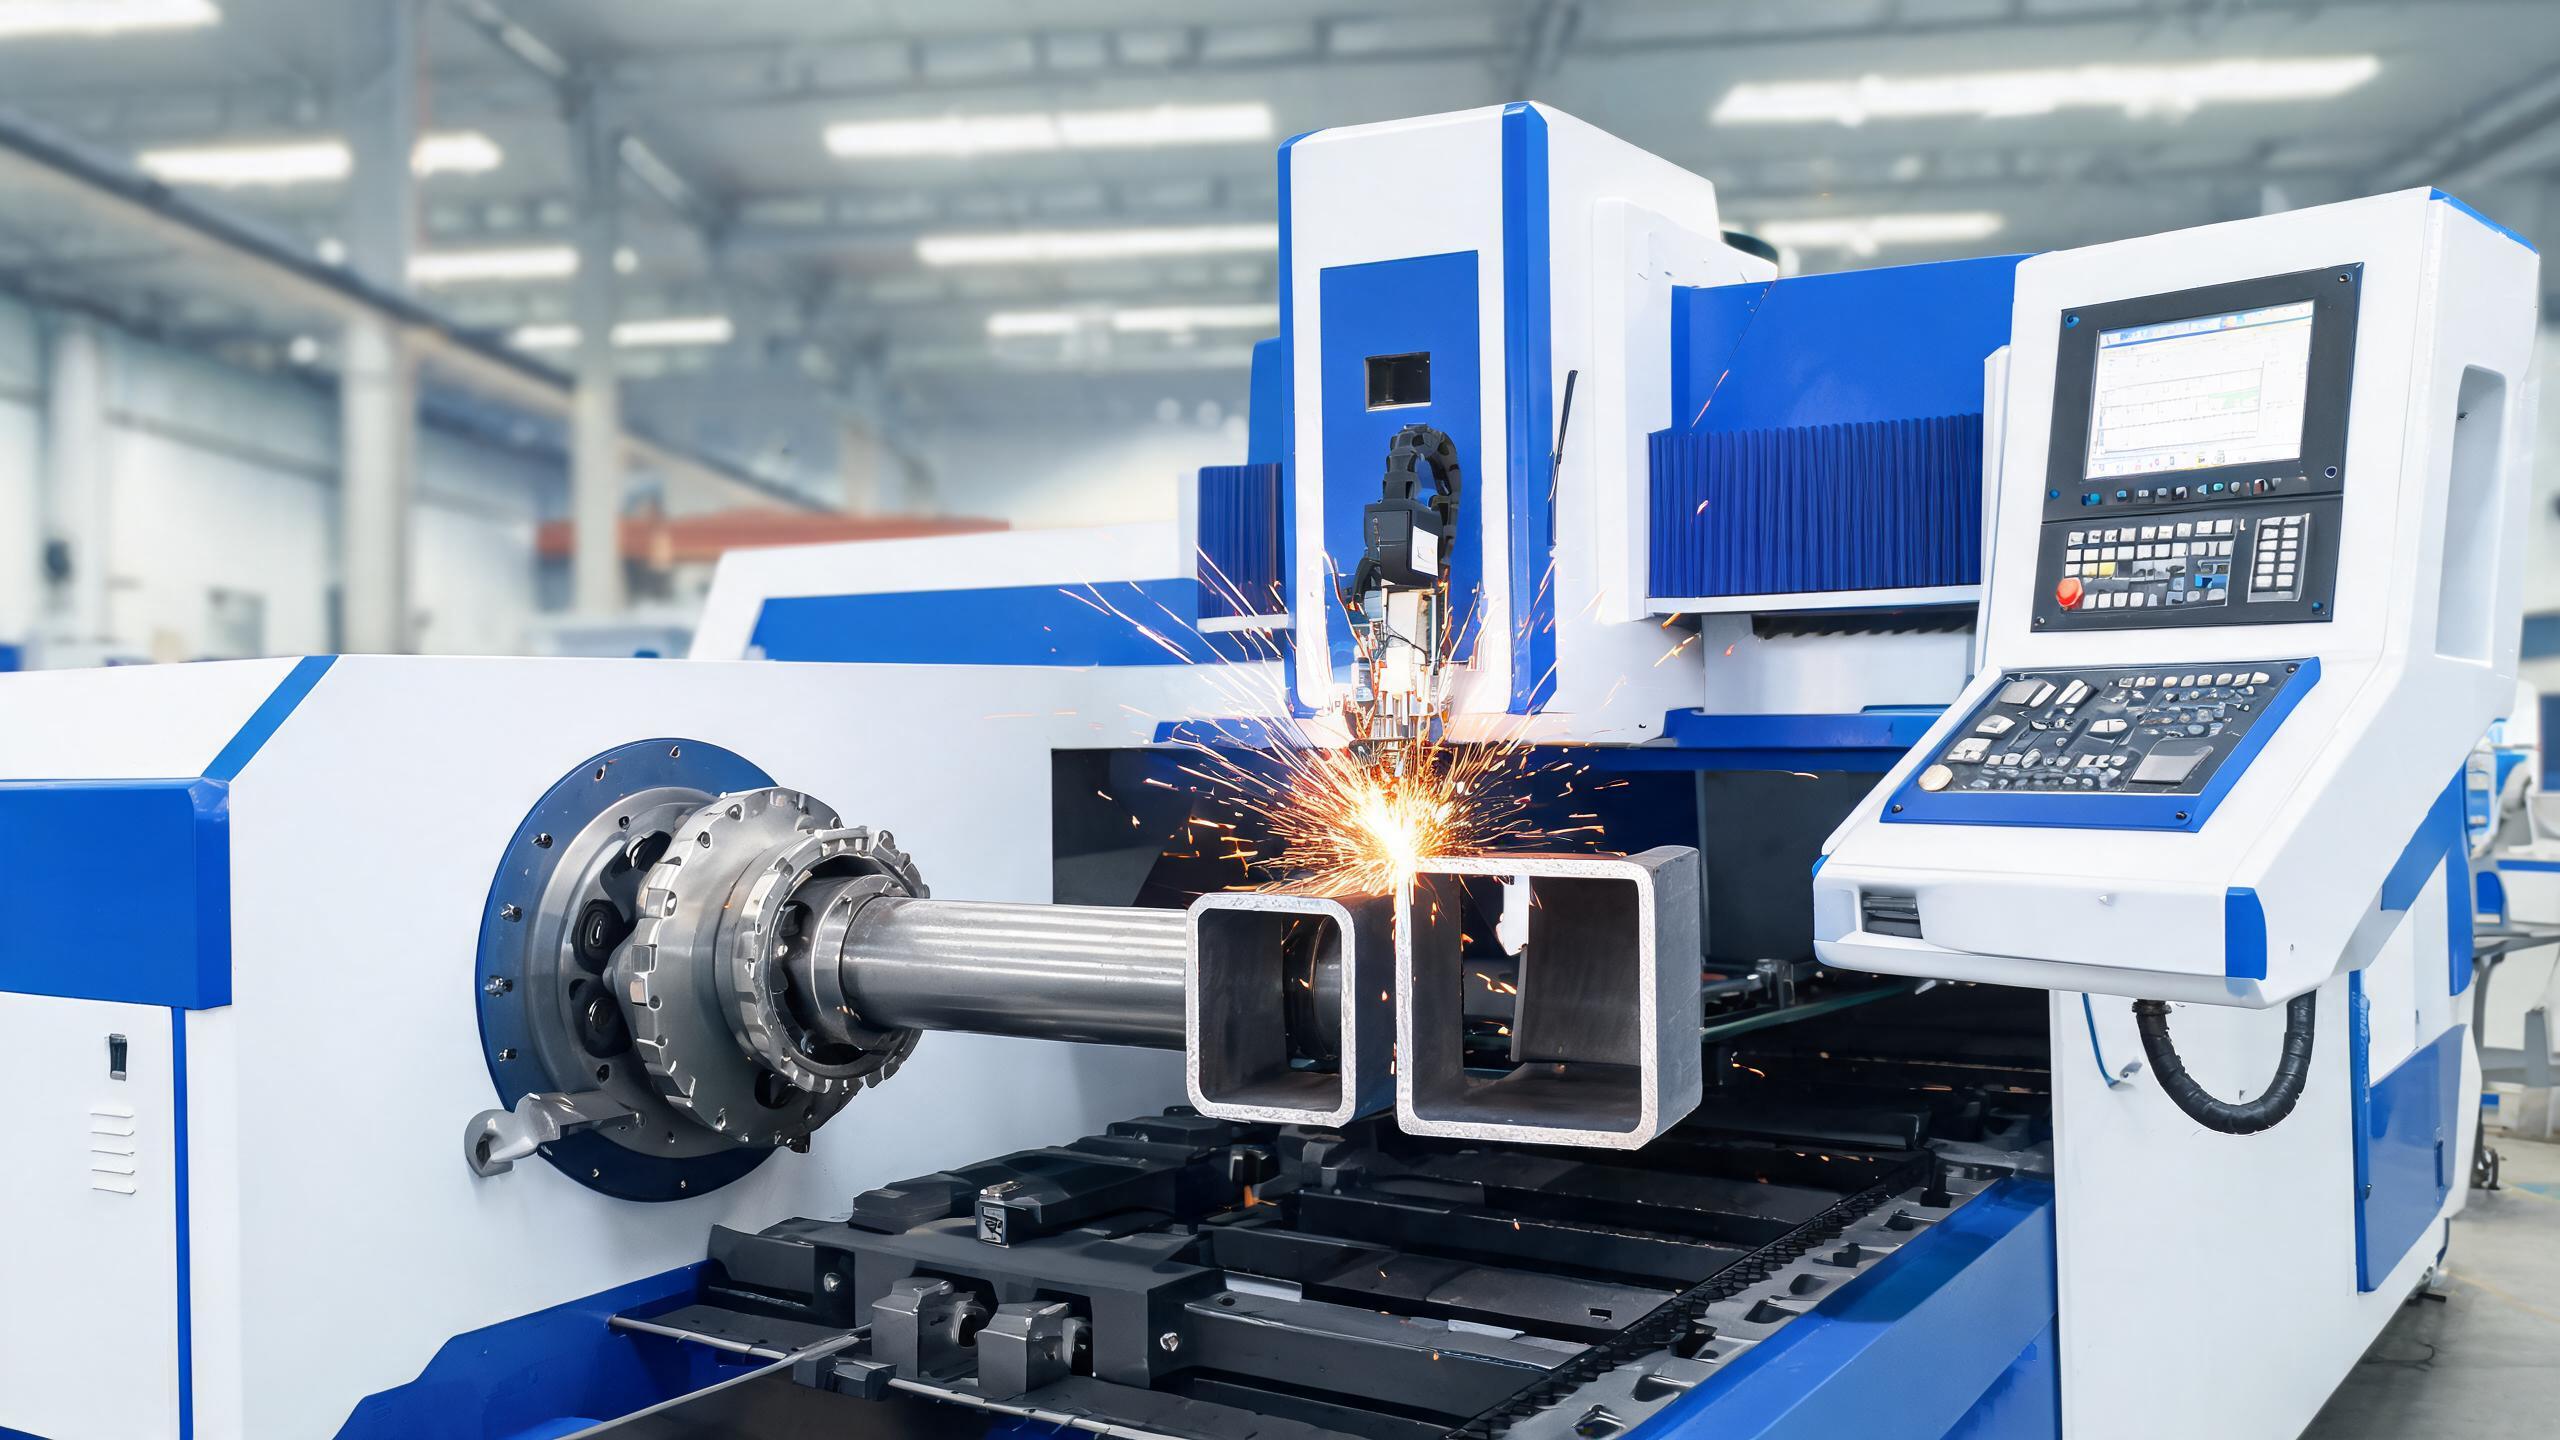
Технический анализ трубных лазерных станков, охватывающий принцип работы технологии, точность на круглых и квадратных трубах, возможности по материалам, уровни автоматизации, требования к программному обеспечению и вопросы интеграции для B2B-производителей.
Лазерная резка труб: технология, меняющая производство трубных изделий
Если ваш цех до сих пор режет трубы и трубные заготовки ленточными пилами, абразивными кругами и ручными сверлильными приспособлениями, вы теряете время на каждой детали. Станки для лазерной резки труб устраняют несколько этапов обработки — резку, сверление отверстий, снятие фасок и маркировку — за одну установку, на одном станке. Для B2B-производителей, обрабатывающих конструкционные трубы, круглые трубы или квадратные профили, эта технология перешла из разряда роскоши в разряд конкурентной необходимости.
В этой статье разбирается, как работает лазерная резка труб, какие преимущества в точности и эффективности она дает, и что оценивать при рассмотрении станка для лазерной резки труб с ЧПУ для вашего производства.
Как работает лазерная резка труб
Станок для лазерной резки труб сочетает волоконный лазерный источник с поворотной осью (или патронной системой), которая вращает трубу, пока лазерная головка движется вдоль ее длины. Лазерный луч прорезает стенку трубы во время вращения, что позволяет выполнять сложные резы — прямые резы, скосы, отверстия, пазы и сложные профили — без смены инструмента.
Ключевые компоненты включают:
- Волоконный лазерный источник — Обычно от 1 000 Вт до 6 000 Вт в зависимости от толщины стенки трубы. Те же источники RAYCUS, IPG и GW, которые используются в станках для резки листового металла, питают трубные системы.
- Поворотный патрон или приводная система — Фиксирует и вращает трубу с точным угловым позиционированием. Двухпатронные системы поддерживают более длинные трубы и позволяют непрерывную загрузку.
- Автоматическая система подачи — Загружает исходные отрезки труб (обычно 3–6 метров) в зону резки, иногда с возможностью пакетной загрузки для работы без оператора.
- Система ЧПУ — Программирует траекторию реза, скорость вращения и параметры лазера. Такие системы, как CypCut, поддерживают программирование для труб с 3D-симуляцией.
Качество реза и точность на круглых и квадратных трубах
Требования к точности лазерной резки труб аналогичны требованиям для листовых систем — точность позиционирования в диапазоне ±0,03 мм является стандартной для качественных станков. Но резка труб добавляет вращательное измерение, которое вносит другие переменные:
- Точность углового позиционирования: Патрон должен поддерживать угловую точность при вращении трубы. Любой люфт или проскальзывание напрямую приводит к ошибке реза.
- Прямолинейность и овальность трубы: Ни одна труба не является идеально круглой или прямой. Качественные станки компенсируют отклонения трубы с помощью программного обеспечения, но трубы со значительными отклонениями от спецификации будут давать нестабильные результаты независимо от точности станка.
- Изменение толщины стенки: Мощность лазера должна адаптироваться к изменениям толщины стенки по длине трубы, особенно для сварных труб.
Для квадратных и прямоугольных профилей станок последовательно режет каждую плоскую грань, поворачивая патрон на 90 градусов между гранями. Качество углов зависит от управления мощностью лазера и скорости реза в точках перехода.
Что заменяет трубный лазер
Рассмотрим типичную задачу изготовления конструкционной трубы: резка квадратной трубы по длине, сверление двух монтажных отверстий и добавление среза под углом 45 градусов на одном конце. При традиционных методах это включает:
- Резку по длине на ленточной пиле
- Перенос на сверлильный станок для отверстий
- Перенос на торцовочную пилу или угловую шлифовальную машину для скоса
- Снятие заусенцев со всех кромок вручную
Трубный лазерный станок выполняет все четыре операции за один цикл, обычно менее чем за минуту для стандартной квадратной трубы 40×40 мм. Устранение перемещения материала между станциями — вот где происходит реальная экономия времени — не только в трудозатратах, но и в сокращении незавершенного производства и занимаемой площади.
Возможности по материалам и толщине
Трубные лазерные станки обрабатывают тот же диапазон материалов, что и волоконные лазеры для листового металла:
- Трубы из углеродистой стали: До 8 мм толщины стенки с источником 3000 Вт; до 12 мм с источником 6000 Вт
- Трубы из нержавеющей стали: До 6 мм с источником 3000 Вт
- Алюминиевые трубы: До 4 мм с источником 3000 Вт
- Оцинкованные трубы: Чистые резы с минимальным гратом при использовании азота в качестве вспомогательного газа
Круглые трубы диаметром до 220 мм и квадратные/прямоугольные профили до 200×200 мм входят в типичный диапазон мощностей. Максимальная длина трубы обычно составляет 6000 мм, с возможностью расширения до 9000 мм для конструкционных применений.
Уровни автоматизации: от ручного до полностью автоматического
Трубные лазерные системы бывают трех уровней автоматизации, каждый из которых подходит для разных объемов производства:
Начальный уровень: ручная загрузка
Оператор вручную загружает каждую трубу в патрон, позиционирует ее и запускает цикл резки. Подходит для цехов с низким объемом и широким ассортиментом, обрабатывающих 20–50 труб за смену. Время цикла включает значительные накладные расходы на загрузку, но стоимость станка ниже.
Средний уровень: полуавтоматическая загрузка
Роликовый конвейер или магазин с электроприводом автоматически подает трубы в патрон, но оператор по-прежнему контролирует и запускает каждую загрузку. Производительность увеличивается до 80–150 труб за смену. Этот уровень — оптимальный для большинства цехов.
Высокий уровень: полностью автоматическая загрузка пакетов
Загрузчик пакетов обрабатывает 10–20 труб одновременно, подавая их непрерывно с автоматическим измерением и выравниванием. Возможна длительная работа без оператора. Производительность может превышать 300 труб за смену. Этот уровень оправдывает свою стоимость, когда объем производства превышает 5000 труб в месяц.
Программное обеспечение и программирование
Современные трубные лазерные станки используют специализированное CAM-программное обеспечение, которое обрабатывает операции, специфичные для труб:
- 3D-симуляция - Визуализация траектории реза на реальном профиле трубы перед резкой
- Параметрическая библиотека - Предварительно запрограммированные формы реза (отверстия, пазы, скосы, ответвления), которые можно параметризовать по размерам
- Оптимизация раскроя - Максимальное использование материала за счет оптимизации размещения резов по длине трубы
- Общая линия реза - Использование одной линии реза для смежных деталей для сокращения времени цикла и отходов материала
CypCut и TubePro — распространенные программные платформы, поставляемые с трубными лазерными системами китайского производства. Они поддерживают форматы импорта DXF, DWG и IGES, что упрощает интеграцию с существующими рабочими процессами CAD.
Ключевые характеристики для оценки
При сравнении трубных лазерных станков обращайте внимание на следующие характеристики:
- Мощность лазера: 1000–3000 Вт для тонкостенных труб; 6000 Вт для толстостенных конструкционных труб
- Диапазон диаметров труб: Убедитесь, что система патронов подходит для ваших типичных размеров труб
- Максимальная длина трубы: 6000 мм стандартно; больше для конструкционных работ
- Количество патронов: Двухпатронные системы обеспечивают лучшую поддержку длинных труб и позволяют выполнять непрерывную резку
- Точность позиционирования: ±0,03 мм — стандарт для качественных станков
- Уровень автоматизации: Согласуйте систему загрузки с вашим объемом производства
Вопросы интеграции
Добавление трубного лазерного станка на ваше предприятие требует планирования, выходящего за рамки самого станка:
- Занимаемая площадь: Трубные лазеры длиннее листовых из-за системы подачи. Планируйте не менее 12–15 метров линейного пространства, включая зоны загрузки и разгрузки.
- Электропитание и подача газа: Система мощностью 3000 Вт обычно требует трехфазного питания 380 В и сжатого воздуха или азота под давлением 1,5–2,5 МПа.
- Вытяжка и фильтрация: Резка оцинкованных или окрашенных труб выделяет дым, требующий удаления. Убедитесь, что ваш пылеуловитель рассчитан на металлическую пыль с соответствующими фильтрующими элементами.
- Обучение операторов: Хотя интерфейс ЧПУ упрощает управление, программирование сложных резов труб требует обучения. Заложите 2–4 недели на ввод оператора в должность.
Заключение
Трубные лазерные станки обеспечивают измеримый рост производительности для производителей, обрабатывающих круглые, квадратные и прямоугольные трубы. Возможность резать, сверлить, снимать фаску и маркировать за одну установку устраняет узкие места при перемещении материала и снижает затраты на оплату труда. При оценке систем согласуйте мощность лазера, вместимость патрона и уровень автоматизации с вашим конкретным диапазоном материалов и объемом производства — и проверьте, что программное обеспечение поддерживает ваш рабочий процесс CAD.