
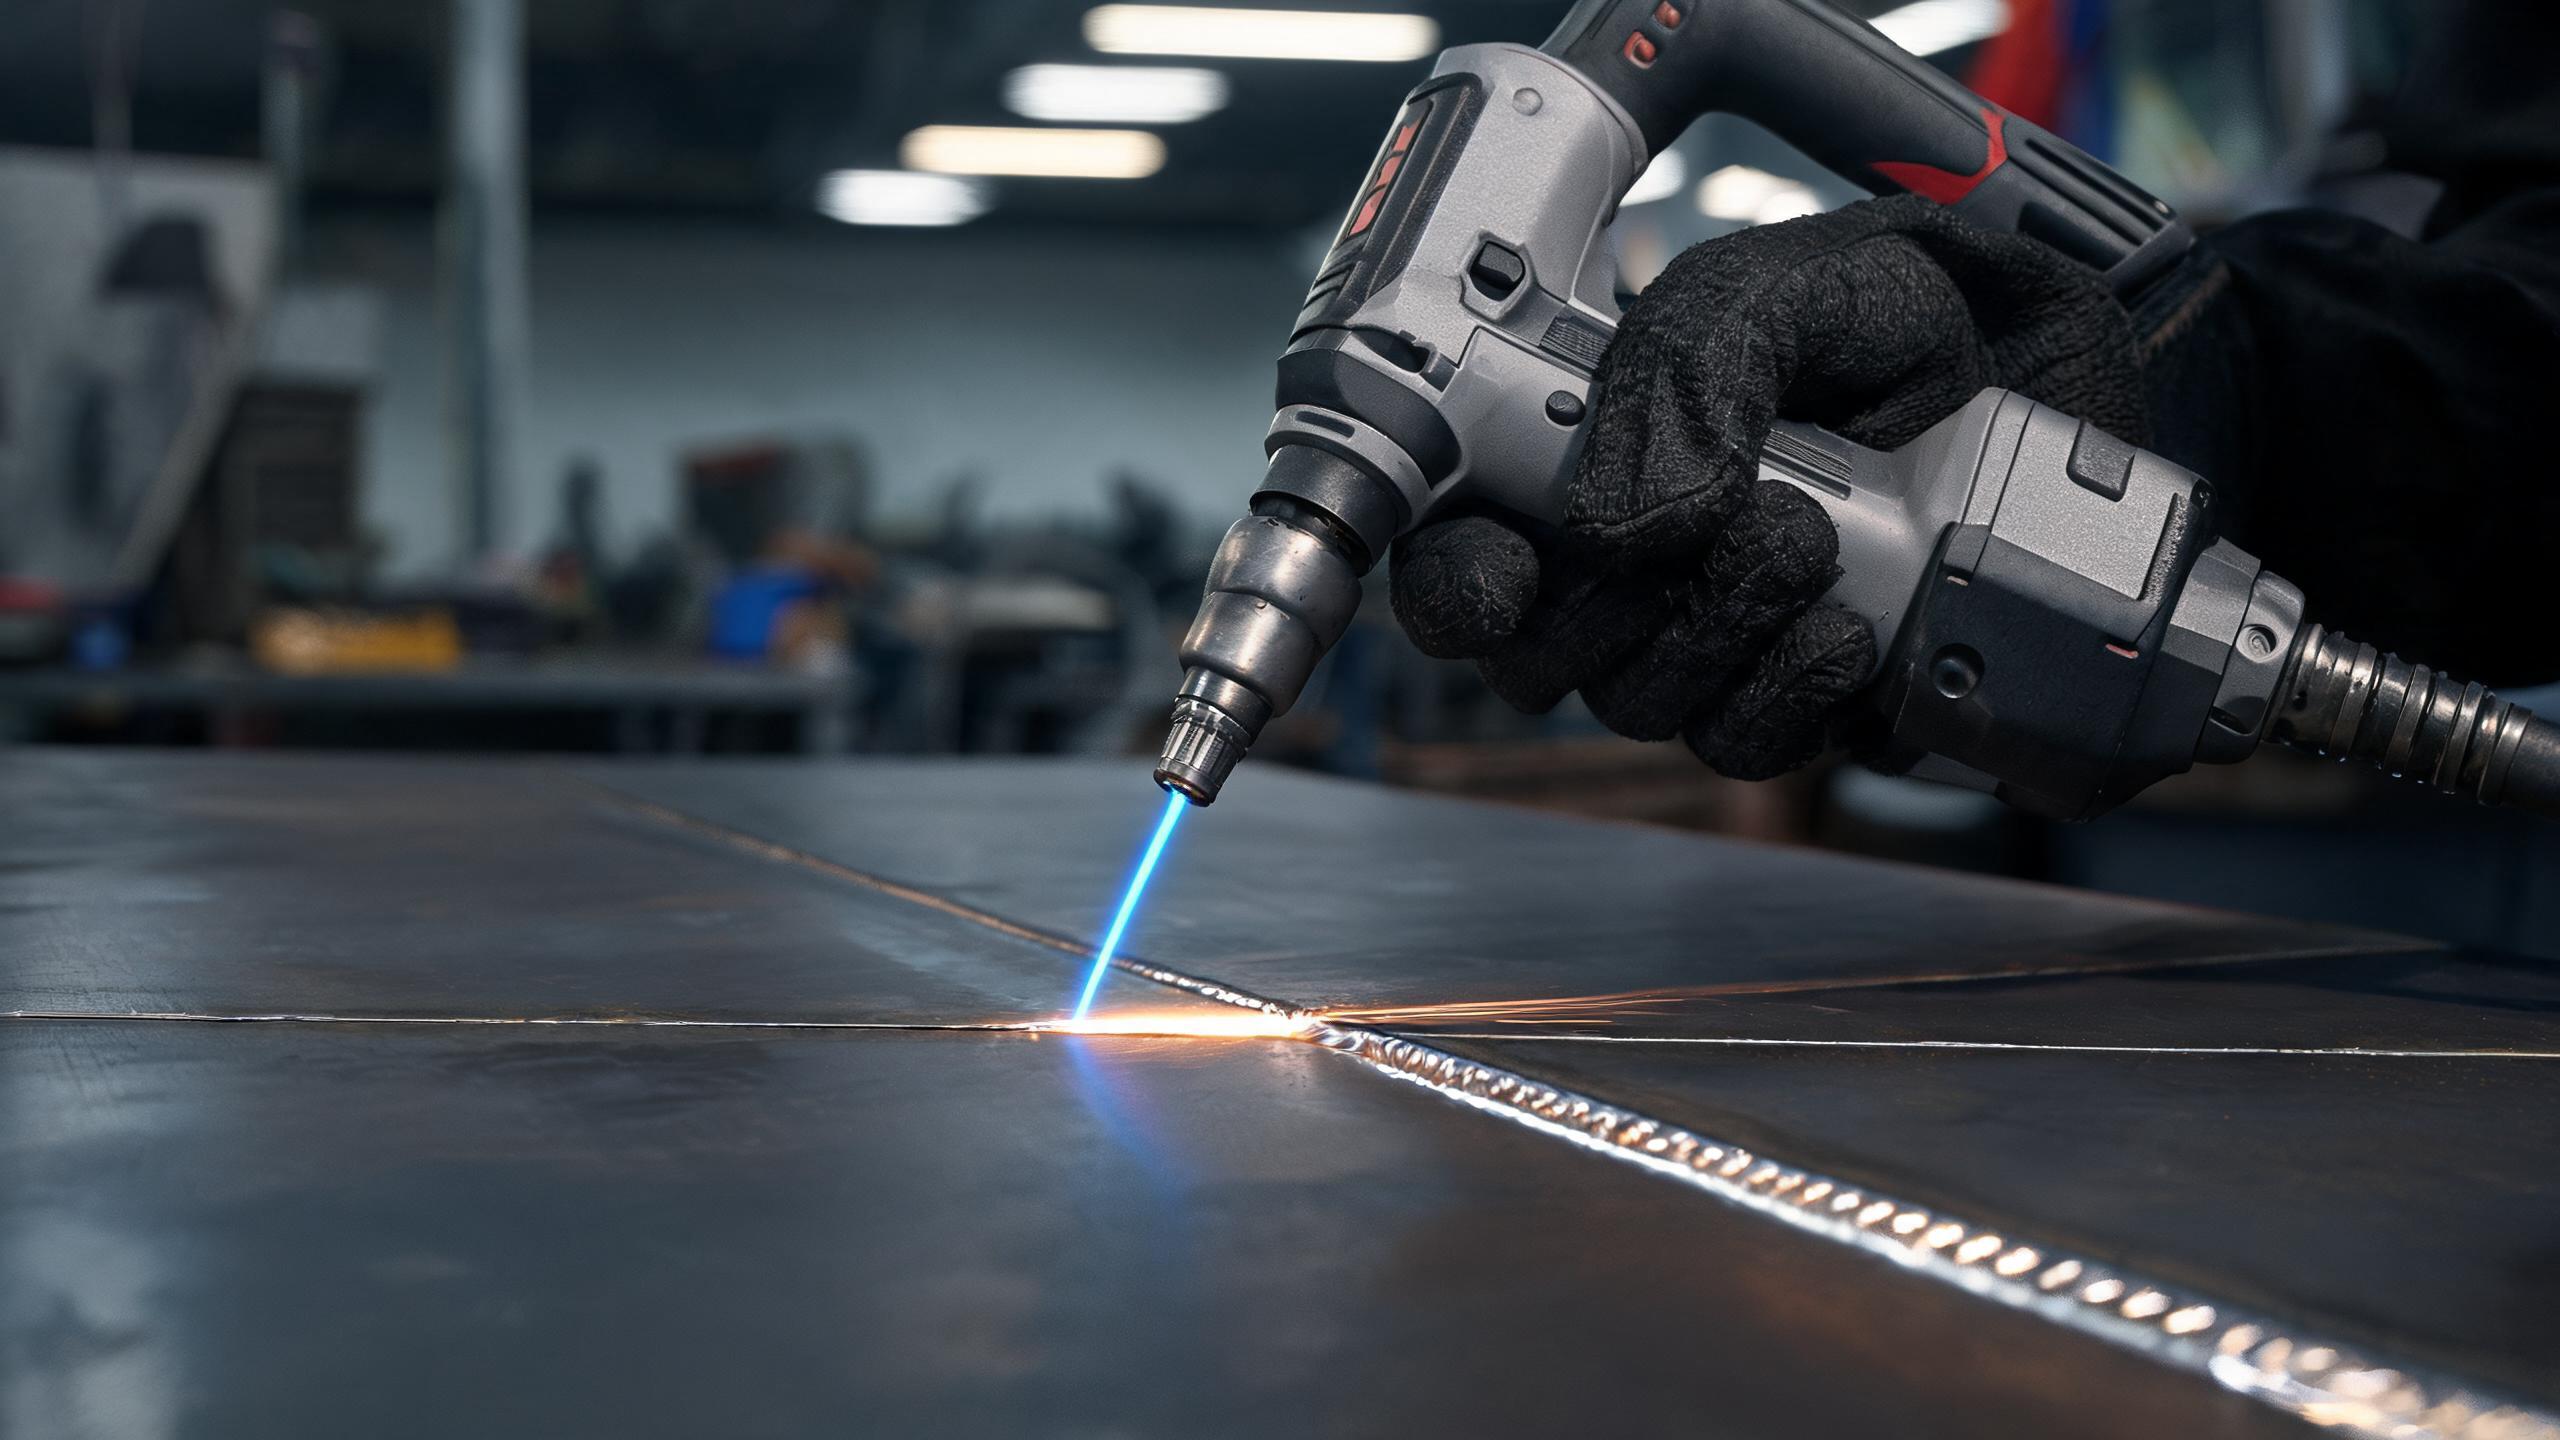
En omfattande urvalsguide för att välja den bästa handhållna lasersvetsmaskinen för stålbearbetning, som täcker effektmatchning, penetration, svetssträngsprecision, kylsystem, certifieringskrav och operatörsergonomi.
Vad gör en handhållen lasersvetsare till den ”bästa” för stål?
Den bästa handhållna lasersvetsmaskinen för stål är inte den med högst effekt – utan den som matchar dina specifika ståltyper, tjockleksintervall, produktionsvolym och efterlevnadskrav. Stålbearbetning omfattar kolstål, galvaniserat stål och rostfritt stål, som alla har olika värmeledningsförmåga och reflektivitet. Att välja rätt maskin innebär att utvärdera fem kärnkriterier: effektområde, svetsnoggrannhet, kylkapacitet, certifiering och operatörsergonomi.
Kriterium 1: Effektområde och materialkompatibilitet
Handhållna fiberlasersvetsare finns i fyra primära effektnivåer. Varje effektnivå tjänar ett distinkt intervall av ståltjocklek och applikationstyper:
- 1000W – Ingångsnivå för tunn stålplåt och lättgods upp till cirka 2 mm. Lämplig för små verkstäder, reparationsarbete och prototyptillverkning.
- 1500W – Den mest mångsidiga nivån, hanterar upp till 3 mm maximal penetration i rostfritt stål och aluminium. 1500W-modellen uppnår ±0,1 mm svetssträngskonsistens, vilket gör den lämplig för både kosmetiska och strukturella svetsar.
- 2000W – Utökad penetration för medeltjocka stålplåtar och profiler, cirka 3–4 mm intervall.
- 3000W – Hög effekt för tjock stålplåt, tung strukturell tillverkning och högvolymproduktion som kräver djup penetration.
För de flesta allmänna stålbearbetningsverkstäder representerar 1500W handhållen lasersvetsmaskin för rostfritt stål den optimala balansen – den hanterar majoriteten av vanliga ståltjocklekar samtidigt som precision och kostnadseffektivitet bibehålls.
Kriterium 2: Svetssträngsprecision och repeterbarhet
Inom stålbearbetning påverkar svetssträngskvaliteten direkt fogstyrka, utseende och inspektionsresultat. Den ±0,1 mm svetssträngskonsistens som 1500W-modellen uppnår innebär att varje svetsdrag producerar en enhetlig sömprofil inom en tiondels millimeter avvikelse. Denna repeterbarhet är kritisk för:
- Serieproduktion där varje del måste uppfylla identiska kvalitetsstandarder
- Kosmetiska svetsar på synliga stålkonstruktioner såsom arkitektoniska stålverk
- Strukturella svetsar där svetssträngsgeometrin påverkar bärförmågan
- Kvalitetsrevisioner som kräver dokumenterad svetskonsistens
Kriterium 3: Kylsystem och driftcykel
Stålbearbetningsverkstäder kör vanligtvis kontinuerliga produktionsskift. Ett vattencirkulationskylsystem är nyckeln till hållbar drift. 1500W-modellens vattenkylda design stödjer 8+ timmars kontinuerlig svetsning utan termiska avbrott – vilket matchar ett standardskift. När du utvärderar maskiner, överväg:
- Om kylsystemet är integrerat eller kräver extern kylaggregatanslutning
- Kylaggregatets driftstemperaturområde för omgivningstemperatur av kylaren
- Underhållsintervall för kylvätskebyte och filterrengöring
Luftkylda maskiner kan räcka för intermittenta eller lätta applikationer, men de kan inte matcha driftcykeln hos vattenkylda system för industriell stålbearbetning.
Kriterium 4: Certifiering och marknadsefterlevnad
Om du levererar svetsade stålprodukter till europeiska eller internationella marknader är maskincertifiering inte valfritt – det är ett upphandlingskrav. Viktiga certifieringar att verifiera:
- CE-märkning – bekräftar överensstämmelse med europeiska hälso-, säkerhets- och miljöskyddsstandarder
- RoHS-efterlevnad – säkerställer att begränsade farliga ämnen inte finns i utrustningen
- ISO 9001:2015-certifiering – validerar att tillverkarens kvalitetsledningssystem omfattar FoU, produktion och eftermarknadsservice
Xinhong CNCs handhållna lasersvetsmaskiner har CE- och RoHS-certifieringar, och företaget arbetar enligt ISO 9001:2015. Laserkällor kommer från världsklassiska tillverkare inklusive IPG, RAYCUS och GW, vilket säkerställer strålkvalitet och långsiktig tillförlitlighet.
Kriterium 5: Operatörsergonomi och användbarhet
En handhållen svetsmaskin är bara så produktiv som operatören kan upprätthålla. Viktiga ergonomiska faktorer:
- Svetshuvudets vikt – lättare huvuden minskar trötthet under långa skift
- Profilagring – möjligheten att spara 50+ svetsprofiler låter operatörer växla mellan ståltyper och tjocklekar direkt
- Trådmatningsintegration – inbyggd trådmatning eliminerar behovet av en separat matningsenhet
- Säkerhetsspärrar – automatisk laseravstängning när avtryckaren släpps skyddar operatören
Beslutssammanfattning
| Din applikation | Rekommenderad effekt | Viktigaste motivering |
|---|---|---|
| Tunn stålplåt (≤2 mm) | 1000W | Lägre kostnad, tillräcklig penetration |
| Allmän stålbearbetning (1–3 mm) | 1500W | Bästa mångsidighet, ±0,1 mm precision, 8 tim+ kontinuerlig drift |
| Medeltjock plåt (3–4 mm) | 2000W | Utökad penetration för tjockare fogar |
| Tungt konstruktionsstål (4 mm+) | 3000W | Maximal penetration och depositionshastighet |