
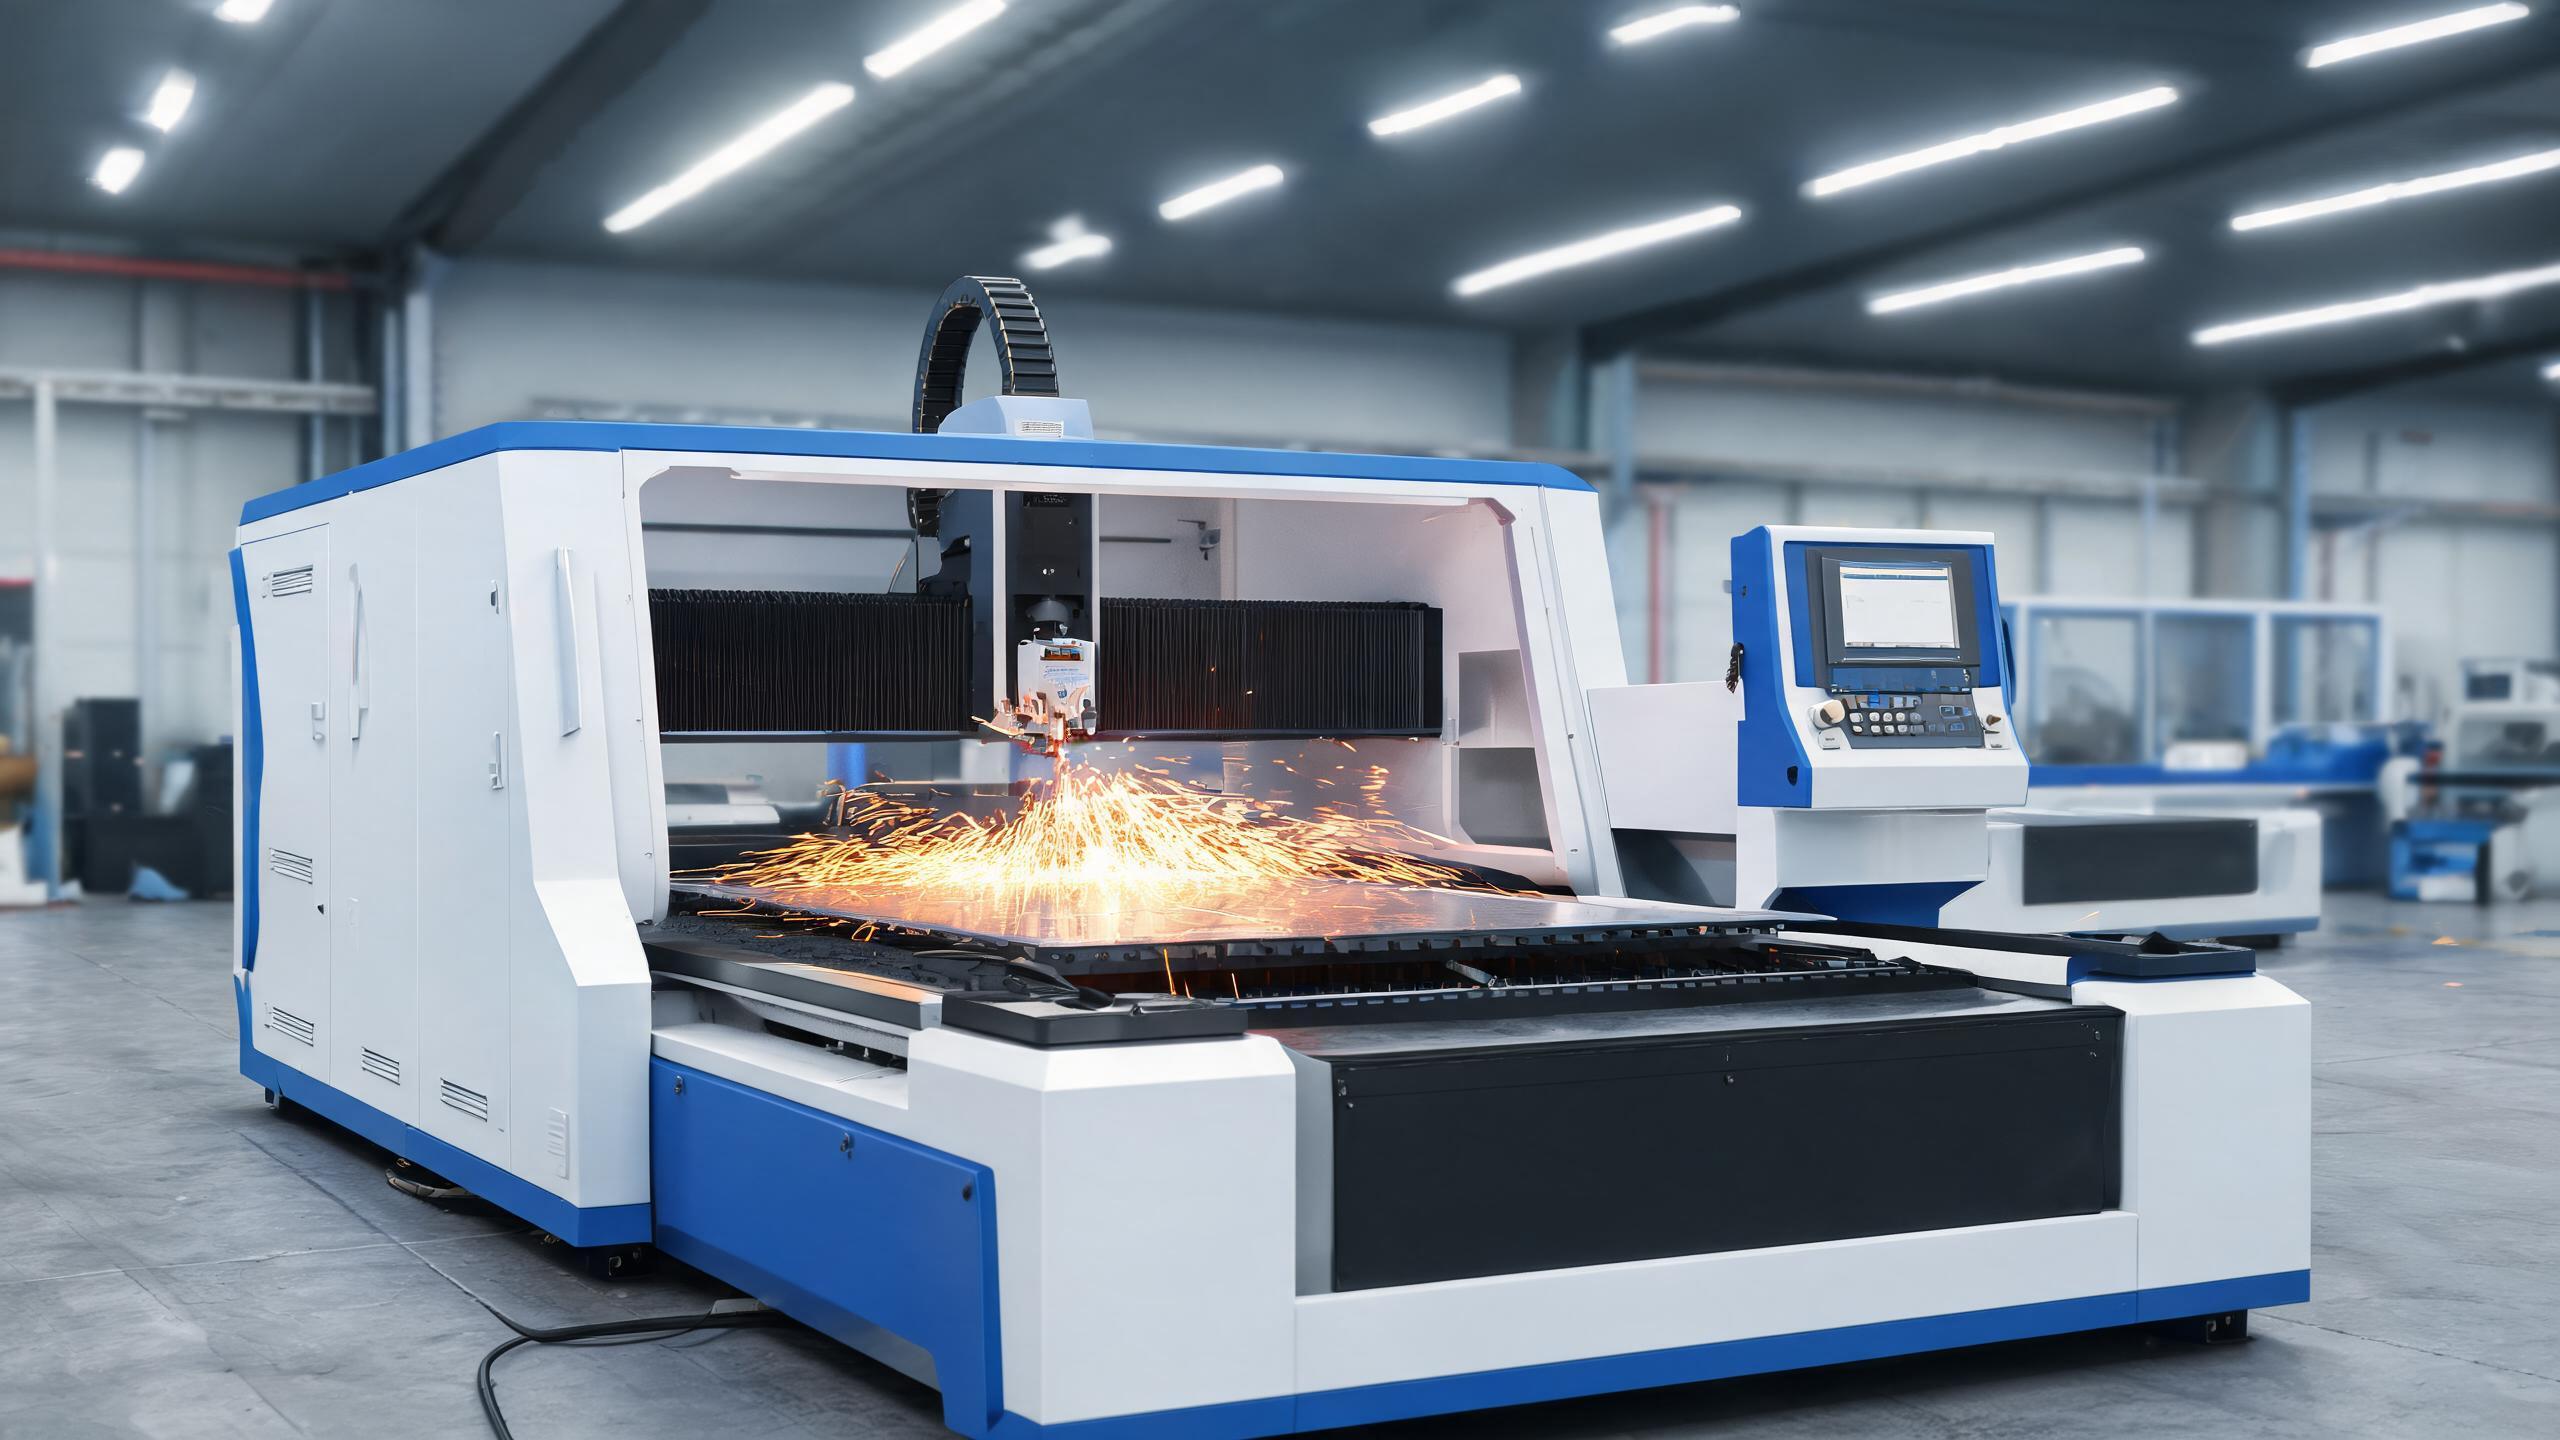
En praktisk guide för att välja fiberlaserskärningsmaskiner baserat på effektområde, materialtjocklek, bordsstorlek och kärnkomponenter – grundad i verkliga maskinkonfigurationer från 500 W till 30 kW.
Vad köpare faktiskt behöver veta om fiberlaserskärmaskiner
Om du köper in en fiberlaserskärmaskin har du förmodligen märkt att marknaden är full av alternativ som sträcker sig från nybörjarmodeller på 500W till industriella system på 30kW. Frågan är inte vilken maskin som är ”bäst” - det är vilken maskin som matchar din materialtjocklek, produktionsvolym och golvyta utan att du betalar för mycket för kapacitet du aldrig kommer att använda.
Den här guiden bryter ner de praktiska urvalskriterier som spelar roll: lasereffekt vs. materialtjocklek, bordsstorlek, skärprecision och de kärnkomponenter som avgör långsiktig tillförlitlighet. Allt här är grundat på verkliga maskinkonfigurationer, inte specifikationsbladens marknadsföring.
Matcha lasereffekt till dina material
Effekt är den viktigaste specifikationen och avgör direkt vad du kan skära och hur snabbt. Här är en praktisk referens baserad på verkliga maskinkonfigurationer:
| Effektområde | Kolstål | Rostfritt stål | Aluminium | Typisk användning |
|---|---|---|---|---|
| 500W | Upp till 3 mm | Upp till 2 mm | Upp till 1,5 mm | Tunnplåtsverkstäder, skyltar, prototyper |
| 1 500W | Upp till 6 mm | Upp till 5 mm | Upp till 4 mm | Allmän plåtbearbetning, elskåp |
| 3 000W | Upp till 12 mm | Upp till 8 mm | Upp till 6 mm | Bildelar, konstruktionskomponenter |
| 6 000W–12 000W | Upp till 25 mm+ | Upp till 20 mm | Upp till 12 mm | Tung plåtbearbetning, tjocka konstruktioner |
| 20 000W–30 000W | Upp till 40 mm+ | Upp till 30 mm+ | Upp till 20 mm+ | Skeppsbyggnad, tung industri |
Lägg märke till att hoppet från 500W till 3 000W inte är linjärt - en 3 000W-maskin hanterar fyra gånger så tjockt kolstål som en 500W-enhet. Det beror på att skärtjockleken skalar med strålintensiteten, inte bara rå watt. Om ditt typiska arbete involverar 6–10 mm kolstålplåt, kommer en 1 500W-maskin att kämpa i den övre delen, medan ett 3 000W-system skär igenom det rent i rimlig hastighet.
Tumregel: Välj en effektnivå som bekvämt hanterar 80 % av ditt typiska arbete. Köp inte en 12kW-maskin om din verkstad mestadels bearbetar 3 mm plåt - du betalar för kapacitet som står stilla, och de högre driftskostnaderna (elektricitet, gasförbrukning) äter upp din marginal varje dag.
Bordsstorlek och materialhantering
Skärområdet avgör vilka plåtstorlekar du kan bearbeta utan att flytta om. Vanliga konfigurationer inkluderar:
- 1 300 × 900 mm - Kompakt format som passar för små delar, prototyper och verkstäder med begränsad golvyta. Kombineras vanligtvis med lasrar med lägre effekt (500W–1 500W).
- 1 300 × 2 500 mm - Standardplåtformat. Hanterar de flesta kommersiella plåtstorlekar och är det vanligaste valet för allmänna plåtverkstäder.
- 1 500 × 3 000 mm - Fullplåtsbearbetning. Föredras för bilindustrin, konstruktion och tung bearbetning där fulla 5×10 fots plåtar är normen.
Utöver bordets dimensioner, överväg om du behöver ett växelbord. På ett 3 000W-system med ett 1 500 × 3 000 mm bord, låter ett växelbord en plåt laddas medan en annan skärs - vilket effektivt fördubblar genomströmningen för verksamheter med hög volym. För verkstäder med låg till medelhög volym kanske den extra kostnaden inte lönar sig.
Skärprecision: Vad siffrorna betyder
Tillverkare anger positioneringsnoggrannhet i intervallet ±0,02–0,03 mm. Här är vad det betyder i praktiken:
- ±0,02 mm (typiskt för kompakta 500W-maskiner) - Lämplig för precisionsdelar, elektronikskåp och dekorativt arbete där kantkvalitet är viktig.
- ±0,03 mm (standard för maskiner på 3 000 W och uppåt) – Detta är arbetshästen för allmän tillverkning. Mer än tillräckligt för konstruktionsstål, fästen och fordonskomponenter.
Repeterbarhet (förmågan att konsekvent återgå till samma position) är lika viktig. Leta efter ±0,02 mm repeterbarhet i alla maskiner du överväger för produktionsarbete.
Kärnkomponenter som avgör tillförlitligheten
Laserkällan är maskinens hjärta, men flera andra komponenter avgör långsiktig prestanda:
- Laserkälla - IPG (USA), RAYCUS och GW är de tre dominerande märkena för fiberlaserkällor. IPG tar ett premiumpris för strålkvalitet och livslängd; RAYCUS och GW erbjuder utmärkt värde för standardtillverkning.
- Skärhuvud - Precitec och Raytools är de vanligaste märkena. Leta efter autofokusfunktion och ett skyddslinsystem som är lätt att byta.
- Servomotorer och drivningar - Yaskawa, Fuji och Delta är standard. Japanska servosystem (Yaskawa, Fuji) erbjuder överlägsen positioneringsnoggrannhet och livslängd.
- Styrsystem - CypCut och LNC är de mest använda CNC-styrsystemen för fiberlaserskärning. Båda stöder standardimport av DXF/DWG och optimering av häckning.
- Kylare - Ofta förbisedd men kritisk. En korrekt dimensionerad kylare upprätthåller temperaturstabiliteten hos laserkällan, vilket direkt påverkar strålkvalitet och skärkonsistens.
Gasval: syre vs. kväve
Ditt val av hjälpgas påverkar både skärkvalitet och driftskostnad:
- Syre - Används för kolstål. Syret reagerar exotermiskt med metallen, vilket tillför värme till snittet och möjliggör tjockare snitt vid lägre effekt. Kantoxidation är en avvägning.
- Kväve - Används för rostfritt stål, aluminium och när kantkvalitet är viktig. Kväve förhindrar oxidation och ger rena, svetsfärdiga kanter. Det förbrukar dock betydligt mer gas (högre tryck) och kostar mer.
För verkstäder som skär en blandning av kolstål och rostfritt stål är ett dubbelgassystem nödvändigt. Många anläggningar investerar också i en PSA-kvävegenerator för att minska långsiktiga gaskostnader.
Golvyta, strömförsörjning och installation
Innan du köper, kontrollera att din anläggning kan stödja maskinen:
- Elektrisk - En maskin på 3 000 W kräver vanligtvis en 380 V trefasanslutning med 50–80 A dedikerad servicetjänst. Högkapacitetssystem (12 kW+) kan kräva 200 A+ service.
- Golvyta - Inkludera utrymme för materiallastning/lossning, kylarplacering och operatörsåtkomst. En maskin på 1 500 × 3 000 mm behöver ungefär 4 × 6 m golvyta inklusive utrymme.
- Gasförsörjning - Säkerställ tillräcklig ventilation och gaslagring. Bulk-kväve kräver externa lagringstankar och leveransavtal.
CE-efterlevnad för europeiska köpare
Om du importerar till EU är CE-märkning enligt direktiv 2006/42/EG obligatorisk. Se till att din leverantör tillhandahåller:
- Försäkran om överensstämmelse med harmoniserade standarder (EN 13849-1, EN 60825-1)
- Teknisk dokumentation inklusive riskbedömning
- Bruksanvisning på ditt lokala språk
- Säkerhetsspärrar, strålskydd och nödstoppssystem
Att fatta beslutet: en praktisk checklista
Innan du lägger en order, besvara dessa frågor:
- Vilken är den maximala materialtjocklek jag behöver skära dagligen?
- Vilka plåtstorlekar levererar mina leverantörer?
- Behöver jag ett växlingsbord för kontinuerlig produktion?
- Vad är min månatliga gasförbrukning, och bör jag investera i en kvävegenerator?
- Levereras maskinen med CE-dokumentation för min marknad?
- Vilka garantivillkor och eftermarknadssupport erbjuder leverantören?
Genom att fokusera på dessa praktiska kriterier snarare än marknadsföringspåståenden väljer du en fiberlaserskärningsmaskin som passar din verksamhet – inte en som ser imponerande ut på papperet men som underpresterar i daglig produktion.
Behöver du hjälp att välja rätt fiberlaserskärningsmaskin för din applikation? Kontakta vårt tekniska team för en personlig rekommendation baserad på dina materialkrav och produktionsvolym.